




Qué verificar antes de seleccionar integradores de soldadura robótica
Qué verificar antes de seleccionar integradores de soldadura robótica
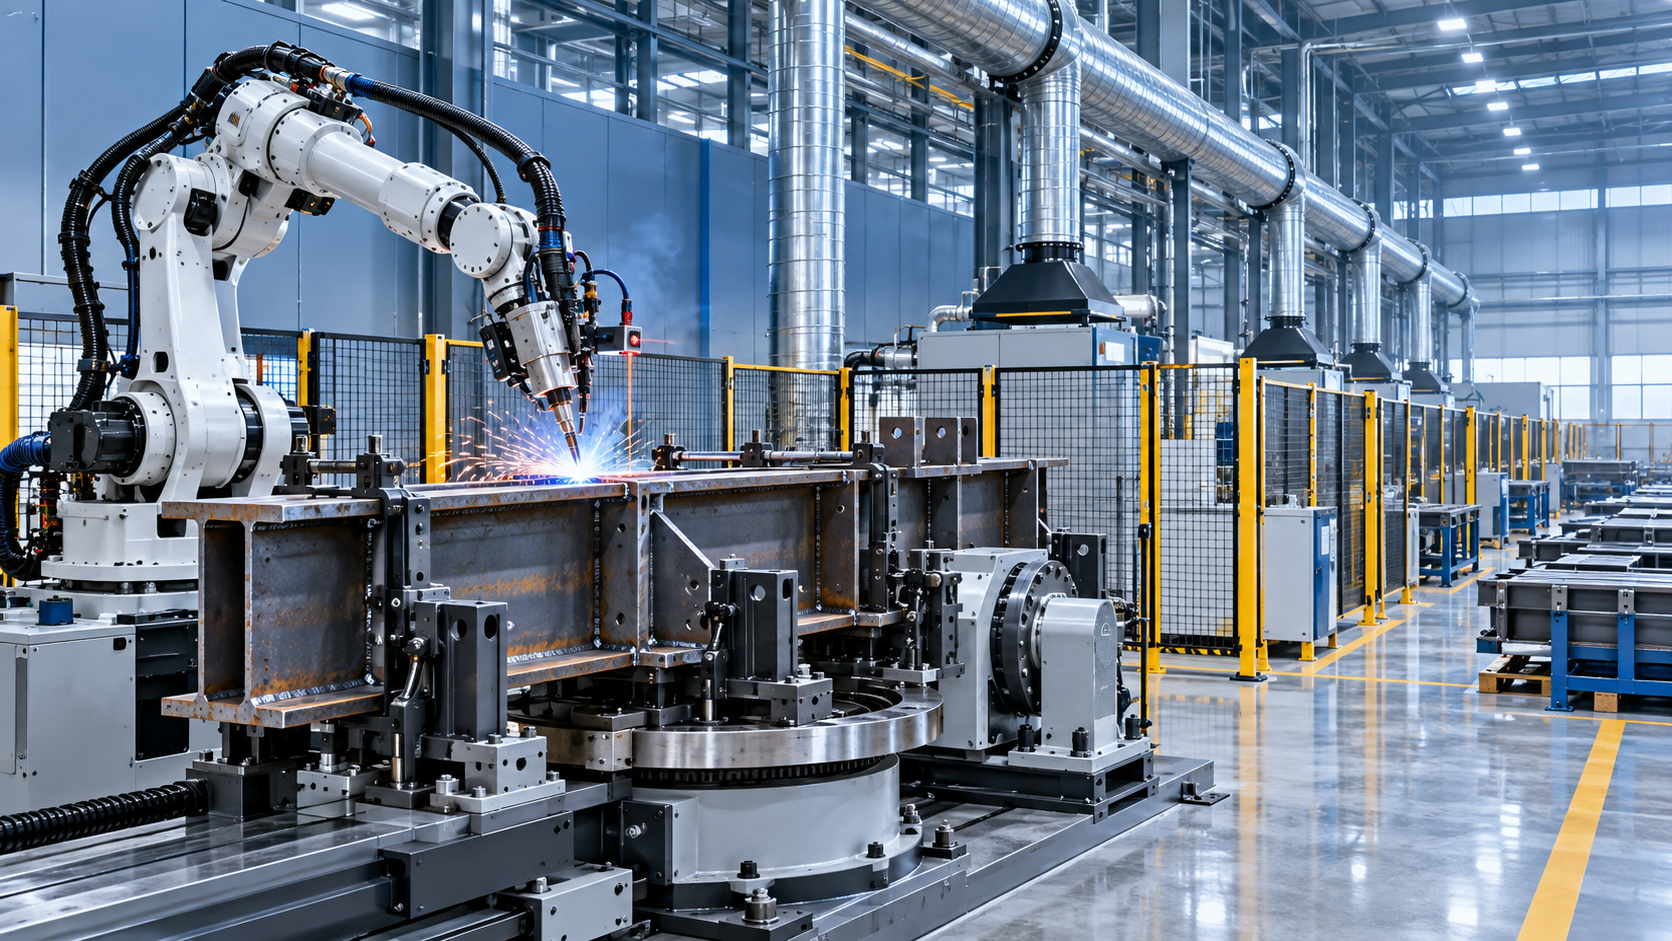
Qué verificar antes de seleccionar integradores de soldadura robótica
Seleccionar un integrador de soldadura robótica no es lo mismo que comprar un robot. La marca del robot importa, pero es solo una parte de una célula operativa. El integrador determina cómo se posiciona la pieza de trabajo, cómo se generan las trayectorias de soldadura, cómo se desplazan las piezas por la estación, cómo se controlan los humos, cómo se organiza la seguridad y qué ocurre cuando la producción cambia seis meses después de la puesta en marcha.
Para un gerente de proyecto, el riesgo rara vez es que el robot no se mueva. El riesgo es que el sistema completo no alcance el tiempo de ciclo acordado, no pueda adaptarse de forma constante a las variaciones normales de las piezas, genere retrabajos posteriores o requiera la intervención de especialistas para cada ajuste. Un plano conceptual bien presentado no demuestra que sea una solución lista para la producción. Antes de seleccionar integradores de soldadura robótica, conviene verificar los detalles que determinan si la automatización será estable en un taller real.
Comience con experiencia comparable en la aplicación, no con una cartera general de automatización
Un integrador puede haber instalado robots para paletizado, manipulación, pintura o fabricación ligera y, aun así, no ser adecuado para un proyecto de soldadura exigente. La automatización de la soldadura es sensible al ajuste de las uniones, el aporte térmico, el acceso a las juntas, la deformación, la posición de soldadura, los consumibles y la consistencia de las piezas entrantes. Una célula que funciona bien para soportes de chapa metálica fina puede no ser directamente aplicable a componentes estructurales pesados o conjuntos largos.
Solicite ejemplos realmente comparables en cuanto a tipo de material, rango de espesores, geometría de junta, volumen de producción y método de manipulación de piezas. Una “industria similar” no es suficiente. Un fabricante que produce bastidores de maquinaria variables y de bajo volumen tiene necesidades distintas a las de una línea que fabrica repetidamente carcasas de ejes o elementos de vigas H. Las mejores conversaciones son específicas: ¿Qué método de posicionamiento se utilizó? ¿Cómo se gestionaron las separaciones? ¿Se requirió seguimiento de cordón? ¿Qué defectos de soldadura causaron más problemas durante la producción de prueba?
También es útil preguntar quién realizó la puesta en marcha original y si esos mismos recursos técnicos siguen disponibles. Algunas empresas son sólidas en ingeniería de ventas, pero subcontratan gran parte del trabajo de programación e instalación. Este modelo puede funcionar, pero las responsabilidades deben estar claras antes de firmar la orden de compra.
Verifique las premisas sobre las piezas detrás de las promesas de tiempo de ciclo
El tiempo de ciclo suele presentarse como una cifra simple, normalmente basada en el tiempo de arco de soldadura más un pequeño margen para el movimiento del robot. La producción real incluye carga, sujeción, condición de los puntos de soldadura, identificación de piezas, limpieza de antorcha, cambios de alambre, inspección, descarga, gestión de retrabajos y recuperación ocasional tras una falla. Si estos elementos no se incluyen en el cálculo, la producción proyectada puede parecer atractiva, pero no será fiable para la planificación de capacidad.
Solicite un desglose del tiempo de ciclo en lugar de una única cifra principal. Debe separar el tiempo de arco activo, el desplazamiento del robot, la rotación del posicionador, la carga y descarga, la sujeción, la limpieza y la interacción del operario. Cuando intervengan varias familias de piezas, solicite cifras para piezas representativas fáciles, típicas y difíciles. Un sistema diseñado en torno al componente más sencillo puede convertirse en un cuello de botella cuando llegue la mezcla real de producción.
La variación de las piezas merece el mismo nivel de análisis. En muchos talleres de fabricación, los planos pueden especificar dimensiones con precisión, mientras que los componentes reales llegan con diferencias de cascarilla de laminación, deformación térmica, soldaduras por puntos inconsistentes o pequeñas discrepancias en los utillajes. Los integradores de soldadura robótica deben explicar si su proceso depende de piezas entrantes altamente controladas, referencias mecánicas, búsqueda de cordón por láser, detección por contacto, sistemas de visión o confirmación manual. Cada enfoque tiene costes y limitaciones; no existe una solución “inteligente” universal que elimine la necesidad de una disciplina de fabricación razonable.
Mire más allá del robot: utillajes, manipulación y accesibilidad
Los utillajes son el punto en el que muchos proyectos de automatización tienen éxito o fracasan discretamente. Un robot repite su trayectoria programada con gran precisión, pero no puede corregir una pieza mal referenciada o que se mueve durante la soldadura. El integrador debe poder mostrar cómo se establece cada referencia crítica, cómo las abrazaderas evitan el movimiento sin obstaculizar la antorcha y cómo los operarios cargarán las piezas de forma segura y consistente.
La accesibilidad es otra comprobación práctica. Una célula robótica puede parecer compacta en un diseño, pero dejar poco espacio para el mantenimiento de la antorcha, el cambio de utillajes, las operaciones de elevación o las correcciones manuales. Verifique el acceso alrededor de la célula con la envolvente real de la pieza, no solo con el radio de alcance del robot. Si la pieza de trabajo es larga, pesada o tiene un equilibrio incómodo, el flujo de materiales antes y después de la célula puede requerir más atención de ingeniería que el propio robot.
Para trabajos de acero estructural, los equipos de proceso integrados pueden ser en ocasiones más adecuados que intentar que una célula robótica de uso general realice todas las operaciones. Por ejemplo, unamáquina de soldadura de vigas H 3 en 1 combina ensamblaje, soldadura por pórtico y enderezado en una sola unidad de producción. Para la producción de vigas H de Q235, sus configuraciones PHJ-15, PHJ-18 y PHJ-20 cubren alturas de alma desde 200 mm hasta 2.000 mm, según el modelo. Esto no significa que sea la respuesta correcta para todas las fábricas, pero ilustra un principio importante de selección: elija la arquitectura de automatización en función de la familia de piezas y la ruta del proceso, en lugar de elegir primero un robot y forzar el flujo de trabajo para que se adapte a él.
Confirme la responsabilidad sobre el proceso de soldadura y la validación de calidad
Un integrador sólido debe estar preparado para hablar de algo más que el alcance del robot y las pantallas de software. Debe comprender la secuencia de soldadura, los ángulos de la antorcha, la gestión térmica, la selección de consumibles, la extracción de humos, las prácticas antisalpicaduras y cómo la fuente de potencia seleccionada interactúa con el diseño de junta previsto. Si un sistema incluye soldaduras multipasada o cordones continuos largos, el control de la deformación y la gestión del proceso entre pasadas requieren atención temprana.
Pregunte qué evidencias se utilizarán para demostrar que la célula cumple con el requisito de calidad acordado. Esto puede incluir soldaduras de muestra, verificaciones dimensionales, criterios de inspección visual, macrografías, ensayos destructivos u otros métodos de inspección exigidos por el producto y la especificación aplicable del cliente. La vía de aceptación exacta depende del proyecto, por lo que no debe suponerse. Lo importante es que los criterios de aceptación se definan por escrito antes de que comience la fabricación.
Tenga cuidado cuando un integrador afirme que la automatización resolverá automáticamente un mal ajuste de las piezas. Los sensores pueden compensar ciertas variaciones, pero no eliminan la física de una junta mal preparada. Si las piezas varían ampliamente, el proyecto puede requerir mejoras previas en corte, conformado o soldadura por puntos como parte de la justificación del proyecto. A veces, esta conclusión resulta incómoda, pero descubrirla pronto es mucho más económico que hacerlo después de la instalación.
Compruebe la compatibilidad de todo el paquete de equipos
Una célula de soldadura es una combinación de robot, controlador, fuente de potencia de soldadura, alimentador de alambre, antorcha, sistema de seguridad, posicionador, PLC, equipo de extracción y, en ocasiones, dispositivos de marcado, corte o inspección. La compatibilidad no consiste simplemente en que los componentes puedan conectarse eléctricamente. Incluye protocolos de comunicación, gestión de alarmas, disponibilidad de repuestos, capacidad de servicio local, licencias de software y si un proveedor asumirá la responsabilidad cuando falle una interfaz.
Los gerentes de proyecto deben solicitar una matriz clara de responsabilidades. ¿Quién suministra los principales planos eléctricos? ¿Quién se encarga de la programación del PLC? ¿Quién conecta el enclavamiento de la extracción de humos? ¿Quién confirma la carga de cimentación de un posicionador? ¿Quién es responsable de la documentación final de CE si la célula se entrega a un mercado donde se exige? Los límites imprecisos entre proveedores de equipos son una causa frecuente de retrasos durante la puesta en marcha.
Para proyectos que implican equipos adquiridos internacionalmente, la calidad de la documentación es especialmente importante. Proveedores como Wuxi Samgins International Trade Co., Ltd., que ha gestionado equipos automáticos de soldadura, máquinas CNC, máquinas de corte láser y equipos de producción de vigas H para mercados de exportación, pueden ser útiles cuando un proyecto requiere una selección coordinada de equipos en lugar de la compra de una máquina aislada. Aun así, el comprador debe verificar la configuración específica, los requisitos eléctricos, el alcance de la documentación y las obligaciones del mercado de destino para el pedido real.
Trate la distribución de seguridad como una decisión de ingeniería, no como una lista de verificación final
La seguridad de los robots es más que un cerramiento alrededor de un brazo en movimiento. La evaluación debe incluir zonas de carga, posicionadores giratorios, elevación aérea, piezas de trabajo calientes, riesgos de alimentación de alambre, exposición al arco de soldadura, chispas, humos, acceso para mantenimiento y recuperación después de una falla. Una célula puede estar técnicamente protegida y, aun así, resultar frustrante o insegura de operar si el operario debe introducirse en un espacio incómodo para resolver un problema menor.
Revise la secuencia operativa con las personas que la utilizarán. ¿Dónde se sitúa el operario mientras la célula realiza su ciclo? ¿Cómo se cargan las piezas cuando se utiliza una grúa? ¿Puede limpiarse la antorcha sin entrar en una zona restringida? ¿Qué sucede después de una parada de emergencia? Un integrador fiable no descartará estas preguntas como detalles operativos. Determinan el tiempo de actividad del sistema.
Audite la puesta en marcha, la formación y el servicio antes de hablar del precio final
El período de entrega determina si el equipo se convierte en un activo de producción o en una costosa célula de demostración. Confirme la secuencia prevista para la aprobación del diseño, las pruebas de aceptación en fábrica, la instalación en sitio, la puesta en marcha, la producción de prueba y la aceptación final. Identifique lo que el comprador debe proporcionar en cada etapa: piezas de muestra, servicios auxiliares, cimentaciones, equipos de elevación, operarios, alambre de soldadura, gas de protección y acceso a los controles de planta.
La formación debe distinguir entre operarios, técnicos de mantenimiento, supervisores de soldadura y programadores. Los operarios pueden necesitar únicamente seleccionar un programa cualificado, cargar piezas y responder a alarmas normales. El personal de mantenimiento necesita una comprensión más profunda de la recuperación ante fallos y de las piezas de repuesto. Si cada ajuste menor requiere un programador remoto, la flexibilidad de producción será limitada.
Formule preguntas directas sobre soporte remoto, tiempos de respuesta, repuestos críticos recomendados y disponibilidad de consumibles como antorchas, puntas de contacto, guías y estaciones de limpieza. El soporte a largo plazo es especialmente relevante para equipos de fabricación pesada con una gran superficie ocupada. Una disposición integrada típica para vigas H puede ocupar aproximadamente 28 metros de longitud, por lo que la reubicación o una modificación importante no es una decisión trivial. La planificación del servicio debe reflejar esa realidad.
Compare las propuestas por la reducción de riesgos, no solo por el coste de compra
Al comparar integradores de soldadura robótica, una cotización más baja puede omitir el desarrollo de utillajes, la programación offline, días de puesta en marcha, validación de muestras, interfaces de extracción, profundidad de formación o repuestos. Por el contrario, una propuesta costosa puede incluir funciones que añaden complejidad sin resolver un problema de producción real. La comparación útil no es “¿qué cotización tiene la cifra más baja?”, sino “¿qué alcance nos proporciona la vía más clara para obtener piezas aceptadas con la producción requerida?”.
Antes de la adjudicación, convierta la propuesta en un breve documento de verificación: piezas y materiales definidos, producción objetivo, supuestos de tiempo de ciclo acordados, criterios de aceptación de soldadura, interfaces suministradas, funciones de los operarios, responsabilidades de seguridad, pruebas de aceptación, formación, documentación y condiciones de soporte. Si un integrador no puede aclarar estos puntos antes de que comience el proyecto, es poco probable que la claridad mejore una vez que el equipo esté en las instalaciones.
El socio adecuado normalmente no es el que promete la mayor automatización. Es quien entiende dónde el proceso es variable, dónde el operario sigue aportando valor y dónde el diseño debe seguir siendo práctico durante años de cambios en la producción.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje