




Сварочный станок для двутавровых балок 3-в-1
Сварочный станок для двутавровых балок 3-в-1
Полный ассортимент оборудования & индивидуальные нестандартные решения
Сертификаты соответствия & патенты на независимые разработки
Более 10 лет глобального экспорта & проекты по всему миру
Навигация
Связанные товары

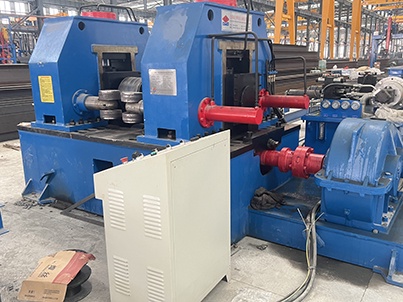
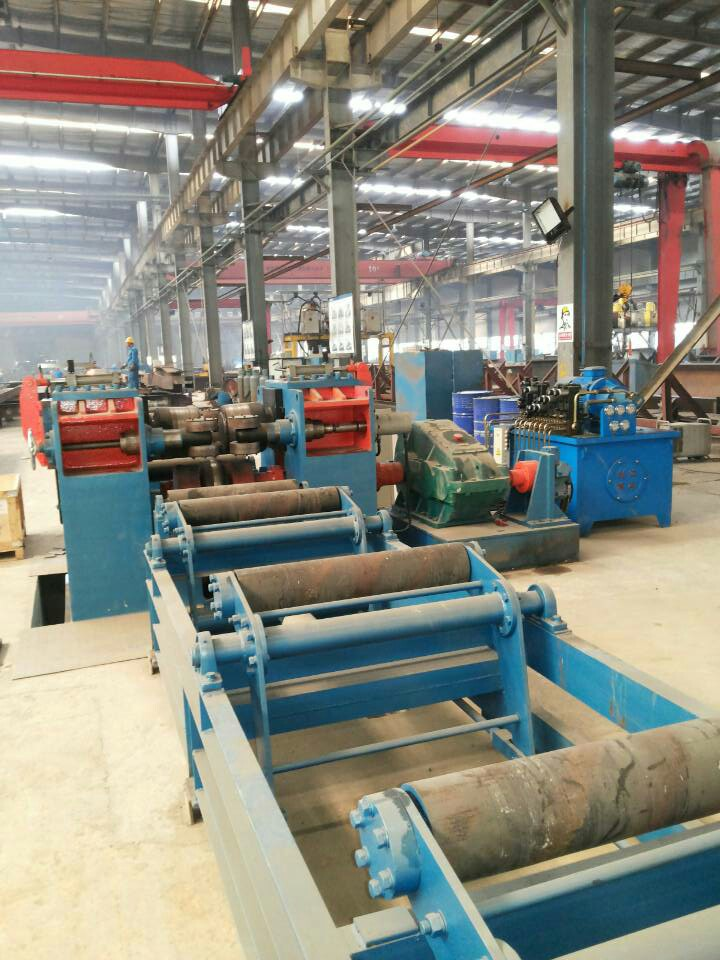
1. Введение в сварочный станок для двутавровых балок 3-в-1:
1.1 Усиленный сборочный модуль (защищён патентом)
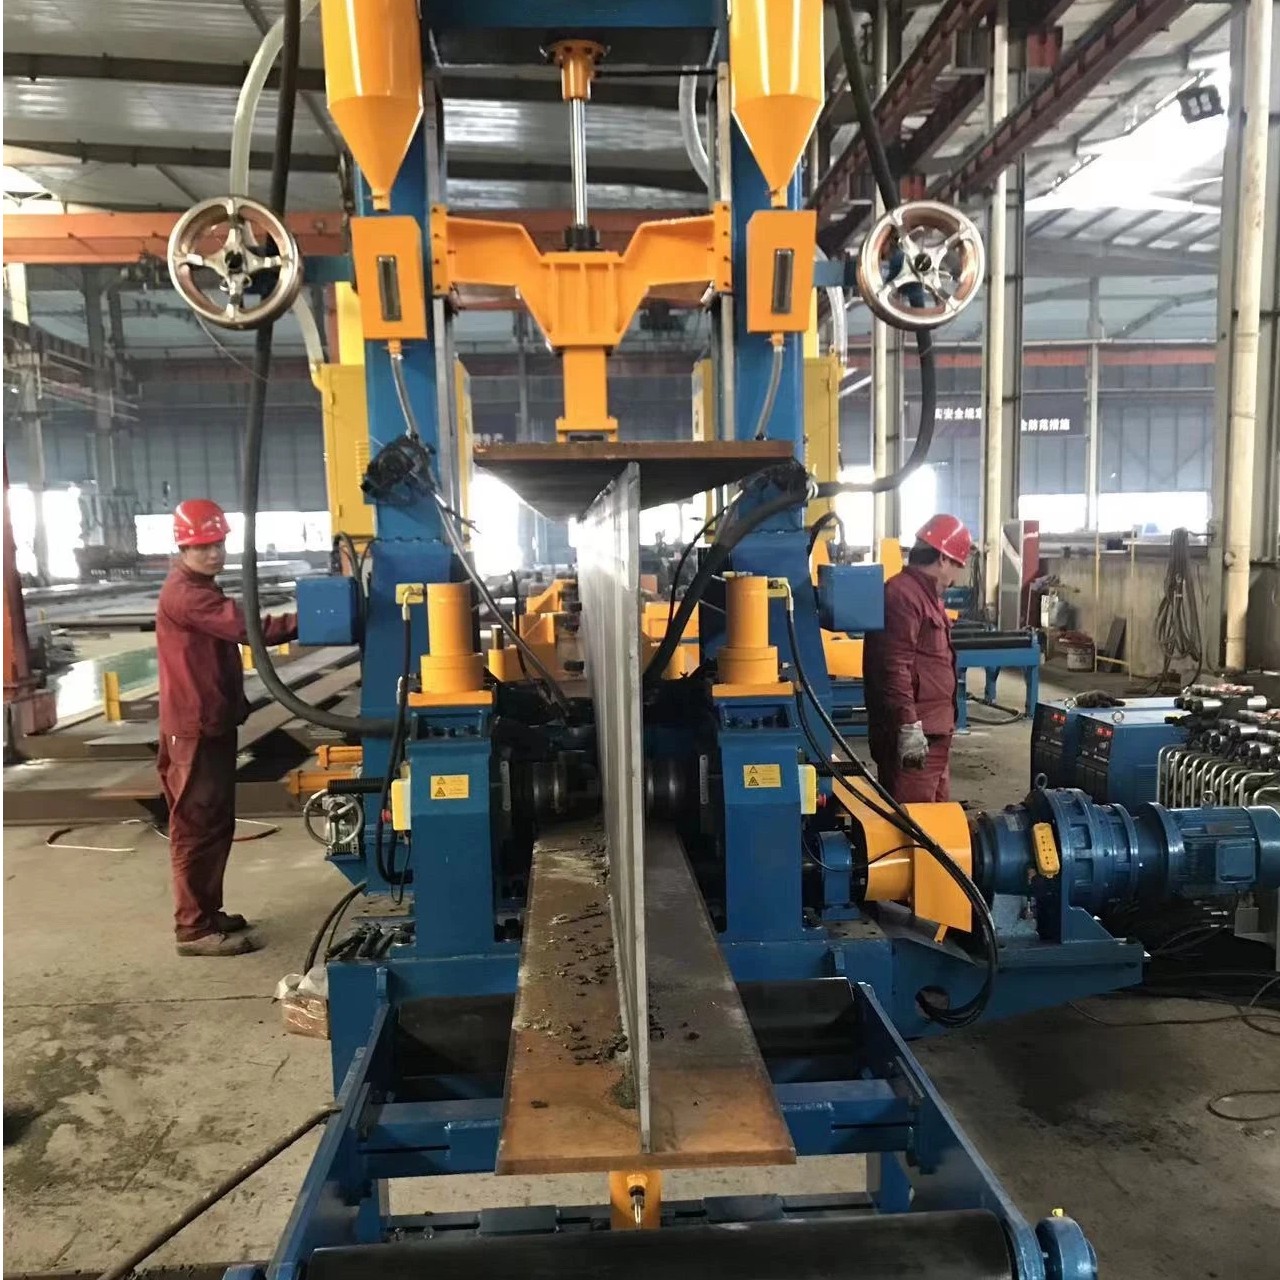
Сборочный модуль имеет усиленную конструкцию, защищённую патентом на изобретение. Стенка и полки автоматически центрируются, что значительно повышает точность и эффективность сборки.
1.2 Независимый механизм крепления сварочной горелки
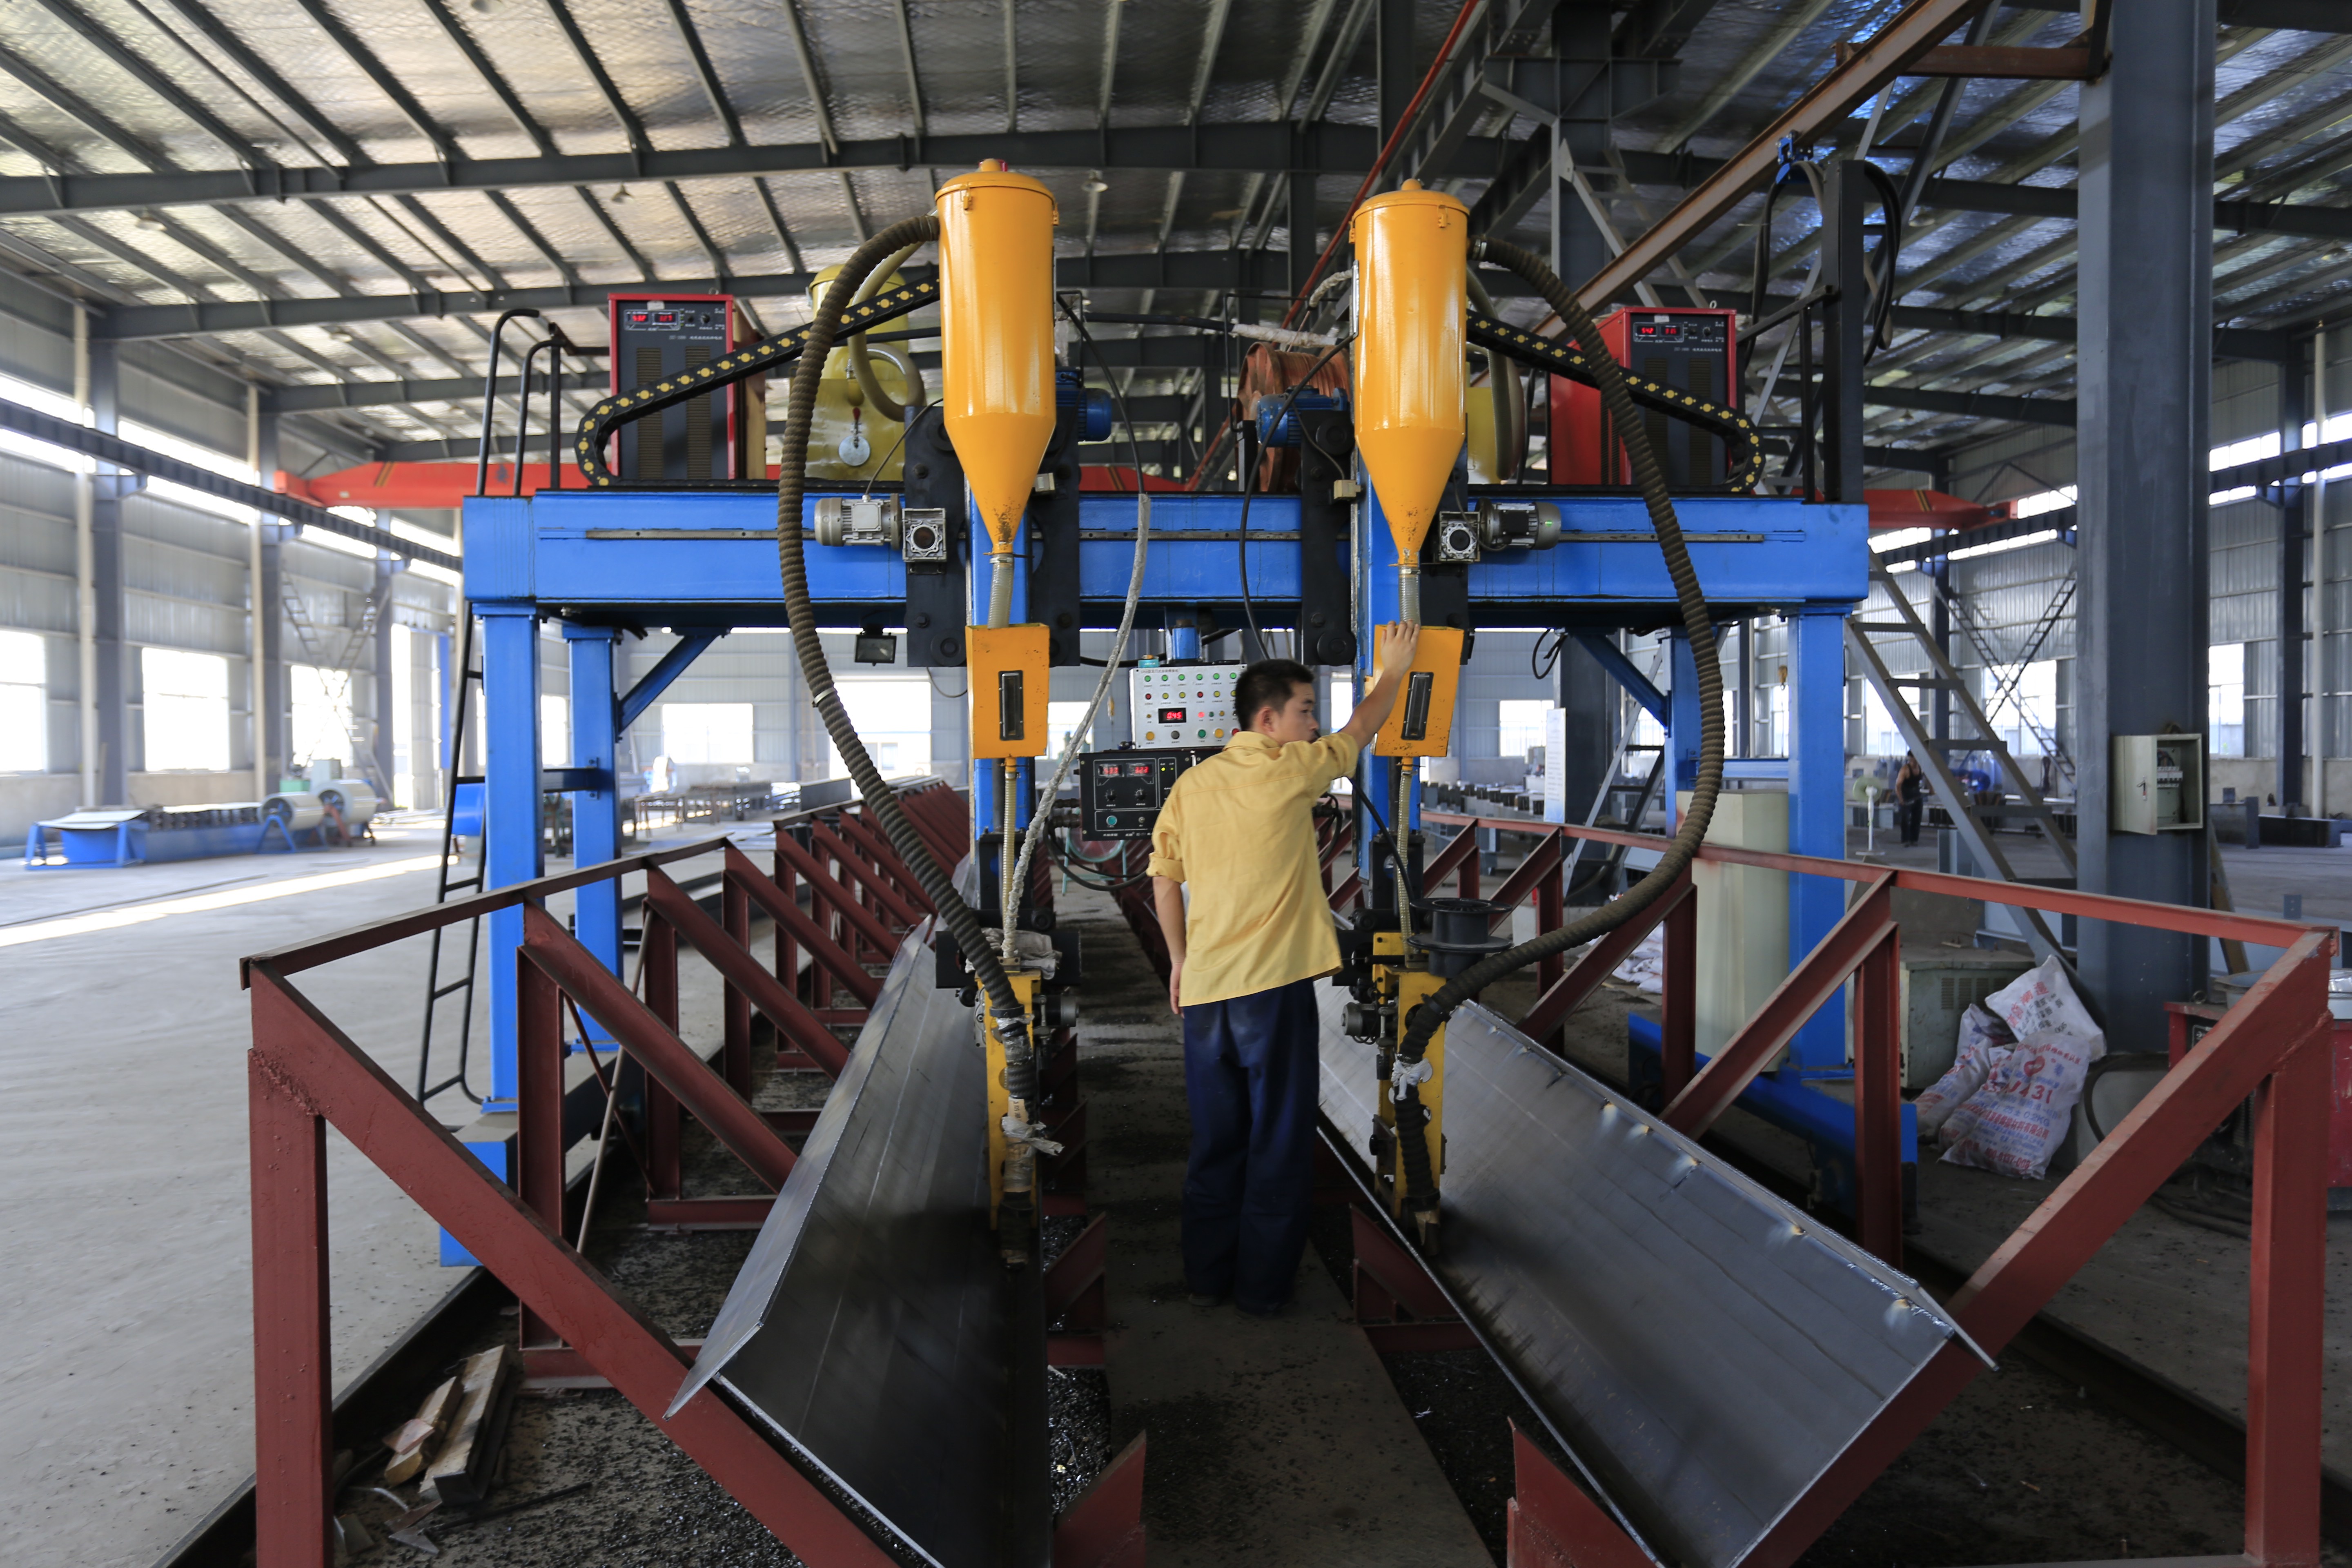
Сварочная горелка установлена на независимо разработанном крепёжном механизме, который позволяет регулировать высоту, горизонтальное положение и угол в двух направлениях, обеспечивая ровные и эстетичные сварные швы.
1.3 Уникальная конструкция вспомогательного правильного устройства
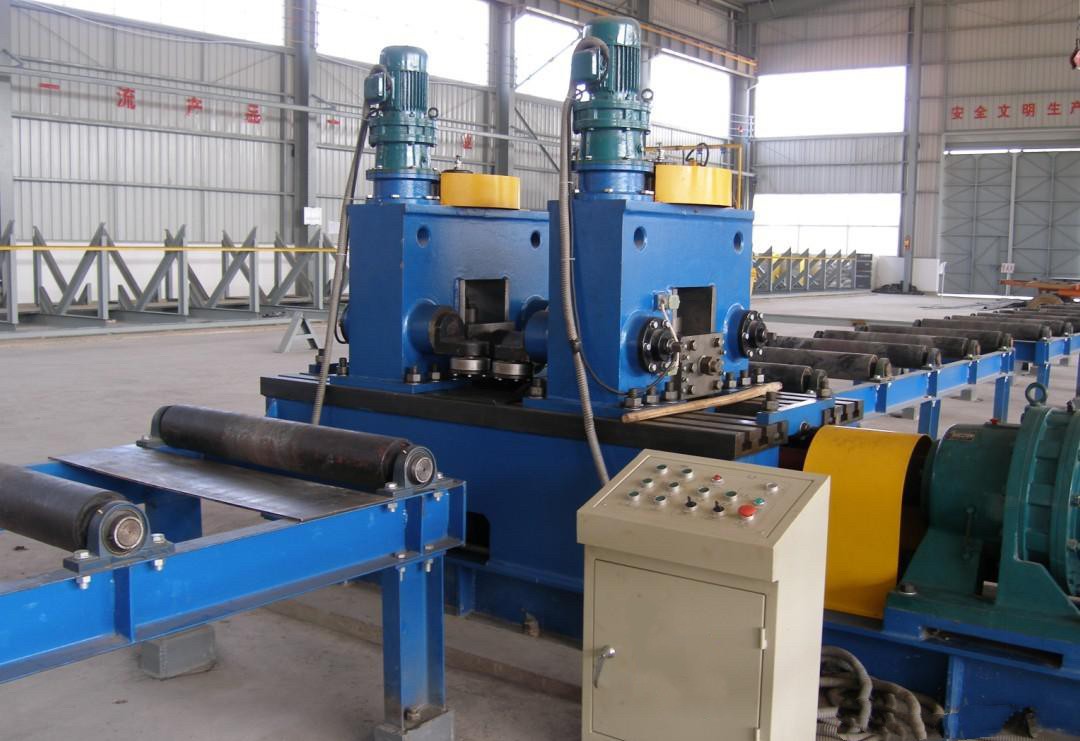
Два правильных ролика активно выпрямляют заготовку без помех со стороны цилиндров. Правильный механизм не перекрывает оператору обзор зоны сварки, что делает регулировку горелки и контроль качества сварных швов удобными и наглядными.
1.4 Универсальная конфигурация
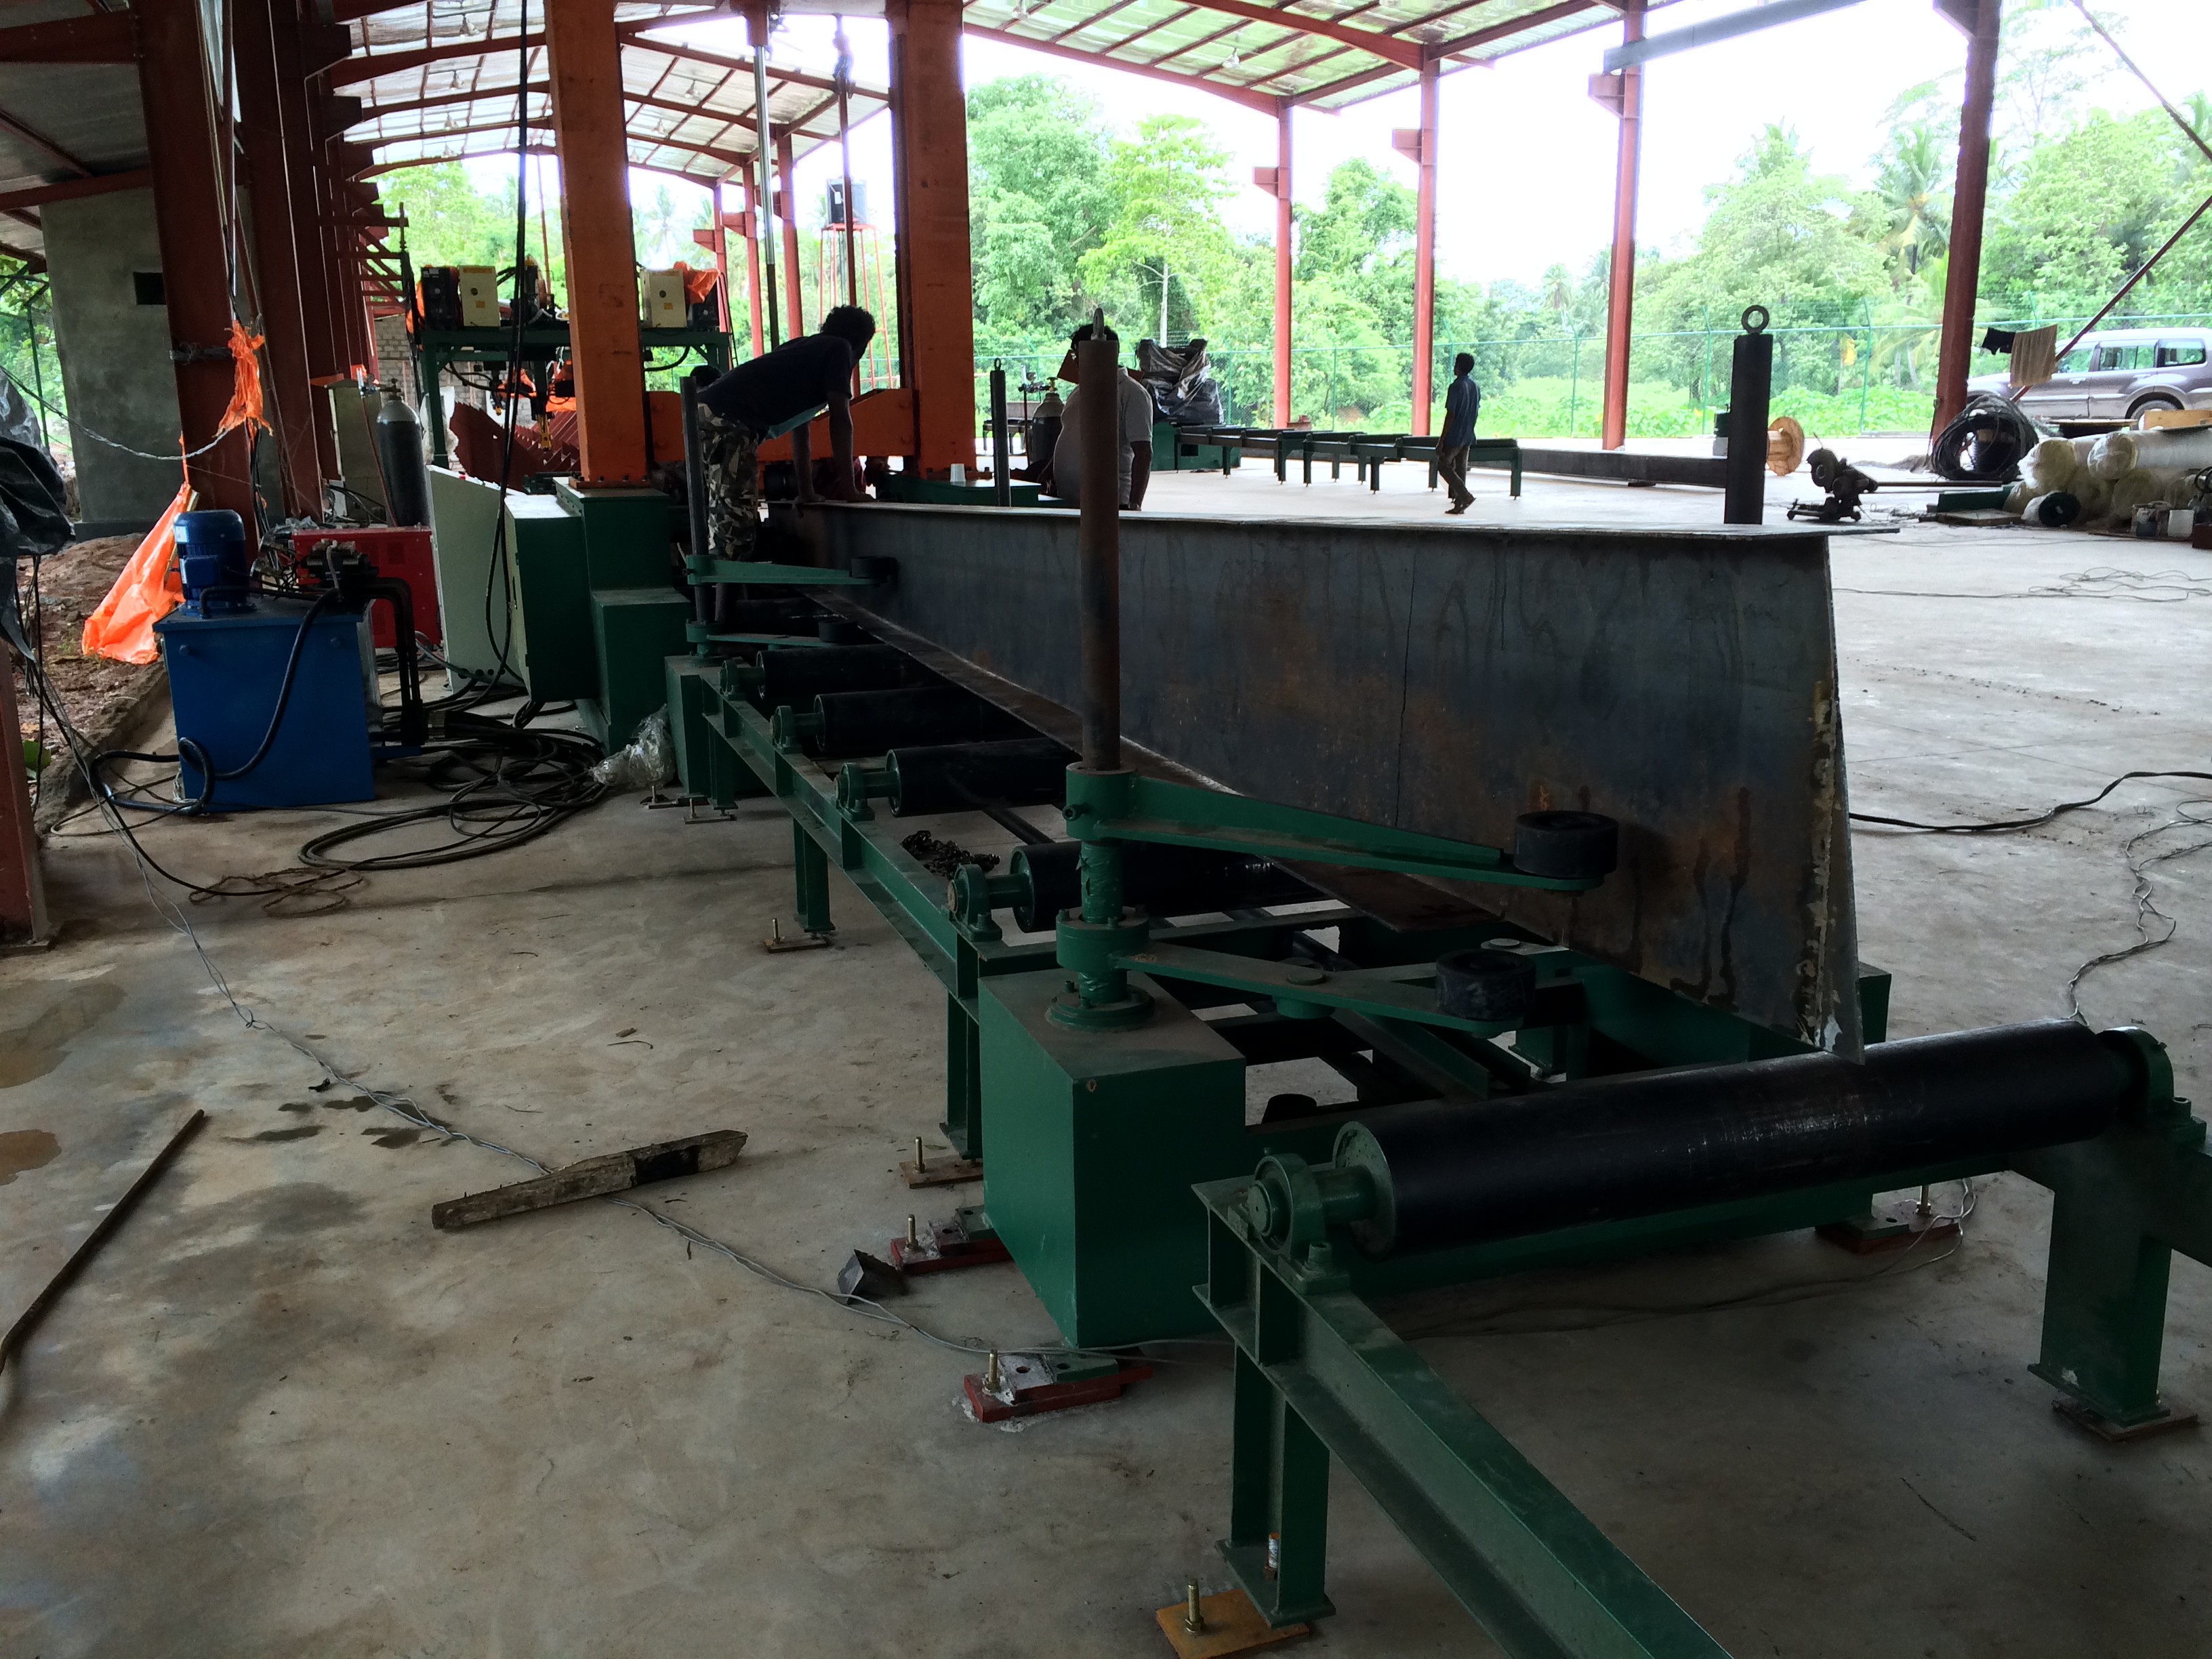
Сборочный модуль может использоваться самостоятельно в качестве сварочного станка или совместно со вспомогательным правильным устройством как полноценный агрегат для сборки и сварки, обеспечивая гибкость производства.
1.5 Многофункциональный правильный агрегат
Вспомогательное правильное устройство может быть модифицировано для использования в качестве небольшого правильного станка, повышая ценность и функциональность оборудования.
2. Технические параметры сварочного станка для двутавровых балок 3-в-1
3. Характеристики сварочного станка для двутавровых балок 3-в-1:
3.1 Интеграция трёх процессов
Станок объединяет три традиционных процесса — сборку, портальную сварку и правку — в один компактный агрегат, значительно повышая производительность и оптимизируя рабочий процесс.
3.2 Экономия пространства и затрат
По сравнению с традиционными производственными линиями эта интегрированная конструкция экономит примерно две трети производственной площади, существенно сокращая расходы на аренду цеха и закупку оборудования.
3.3 Высокий уровень автоматизации
Автоматическое центрирование и позиционирование стенки и полок
Гидравлический + винтовой привод с цифровой предварительной настройкой ширины
Система автоматического слежения за сварочными горелками с обеих сторон обеспечивает симметричную сварку, уменьшая деформацию бокового изгиба
Интегрированная система распределения и сбора шлака образует замкнутый цикл, минимизируя отходы
3.4 Процесс горячей сварки и горячей правки
Правка выполняется одновременно со сваркой с использованием остаточного тепла для повышения эффективности правки и устранения энергозатрат, связанных с процессами "холодной правки".
3.5 Высокий процент годной продукции
Благодаря применению "технологии без дуги на листе и без прихваточных точек", по отзывам заказчиков, процент годной продукции превышает 90%, что значительно выше, чем при традиционном процессе (примерно 30%).
3.6 Энергосбережение и высокая эффективность
Инверторные сварочные аппараты снижают энергопотребление на 25–35%
Регулирование скорости переменным током с переменной частотой обеспечивает широкий диапазон скоростей и постоянный крутящий момент, дополнительно снижая энергопотребление
3.7 Удобство эксплуатации
Централизованный пульт управления позволяет задавать параметры габаритов обработки и величины правки. Для работы всей линии требуется всего 1–2 человека.
3.8 Гибкая конструкция
Некоторые модели поддерживают разборку, позволяя при необходимости использовать основной агрегат и вспомогательные модули независимо друг от друга.
Часто задаваемые вопросы о товарах
Линия производства двутавровых балок представляет собой комплексную автоматизированную систему для изготовления стальных балок Н-образного сечения. Обычно она включает разматыватель, правильный агрегат, сборочный станок, станок для прихваточной сварки, основную систему сварки под флюсом (SAW), правильный станок, оборудование для резки и конвейеры для транспортировки материалов. Все компоненты работают совместно, преобразуя стальные листы или рулоны в готовые двутавровые балки с высокой эффективностью и стабильным качеством.
Дуговая сварка под флюсом (SAW) является наиболее распространённым процессом для выполнения основных сварных швов на линиях производства H-образных балок. Она обеспечивает глубокое проплавление, высокую скорость наплавки, отличное качество сварных швов и минимальное разбрызгивание, что делает её идеальной для тяжёлых конструкционных балок. На некоторых линиях также применяется сварка в защитном газе для прихватки или лёгких профилей.
Линия регулируется для работы с широким диапазоном размеров балок. Стандартные конфигурации обычно позволяют обрабатывать балки с высотой стенки от 200 мм до 1 500 мм, шириной полки от 100 мм до 800 мм и толщиной материала от 6 мм до 60 мм. Нестандартные размеры могут быть предусмотрены за счёт индивидуального проектирования оборудования.
После сварки термическая деформация, вызванная тепловложением, корректируется на правильной машине, которая прикладывает давление, чтобы вернуть балку к требуемому допуску по прямолинейности. Кроме того, прецизионные сборочные приспособления и автоматизированные системы управления обеспечивают точное позиционирование стенки и полок перед сваркой, поддерживая стабильные размеры изделий на протяжении всего производства.
Регулярное техническое обслуживание включает проверку и замену сварочных расходных материалов (флюса, проволоки, контактных наконечников); осмотр конвейерных цепей, роликов и подшипников; контроль уровня масла и уплотнений гидравлической системы; очистку системы рекуперации флюса; а также проверку точности регулировки правильной машины. Мы предоставляем комплексные графики технического обслуживания, поддержку по запасным частям и техническую помощь на месте для минимизации простоев.