




Сколько стоит сварочный робот Wuxi Samgins?
Сколько стоит сварочный робот Wuxi Samgins?
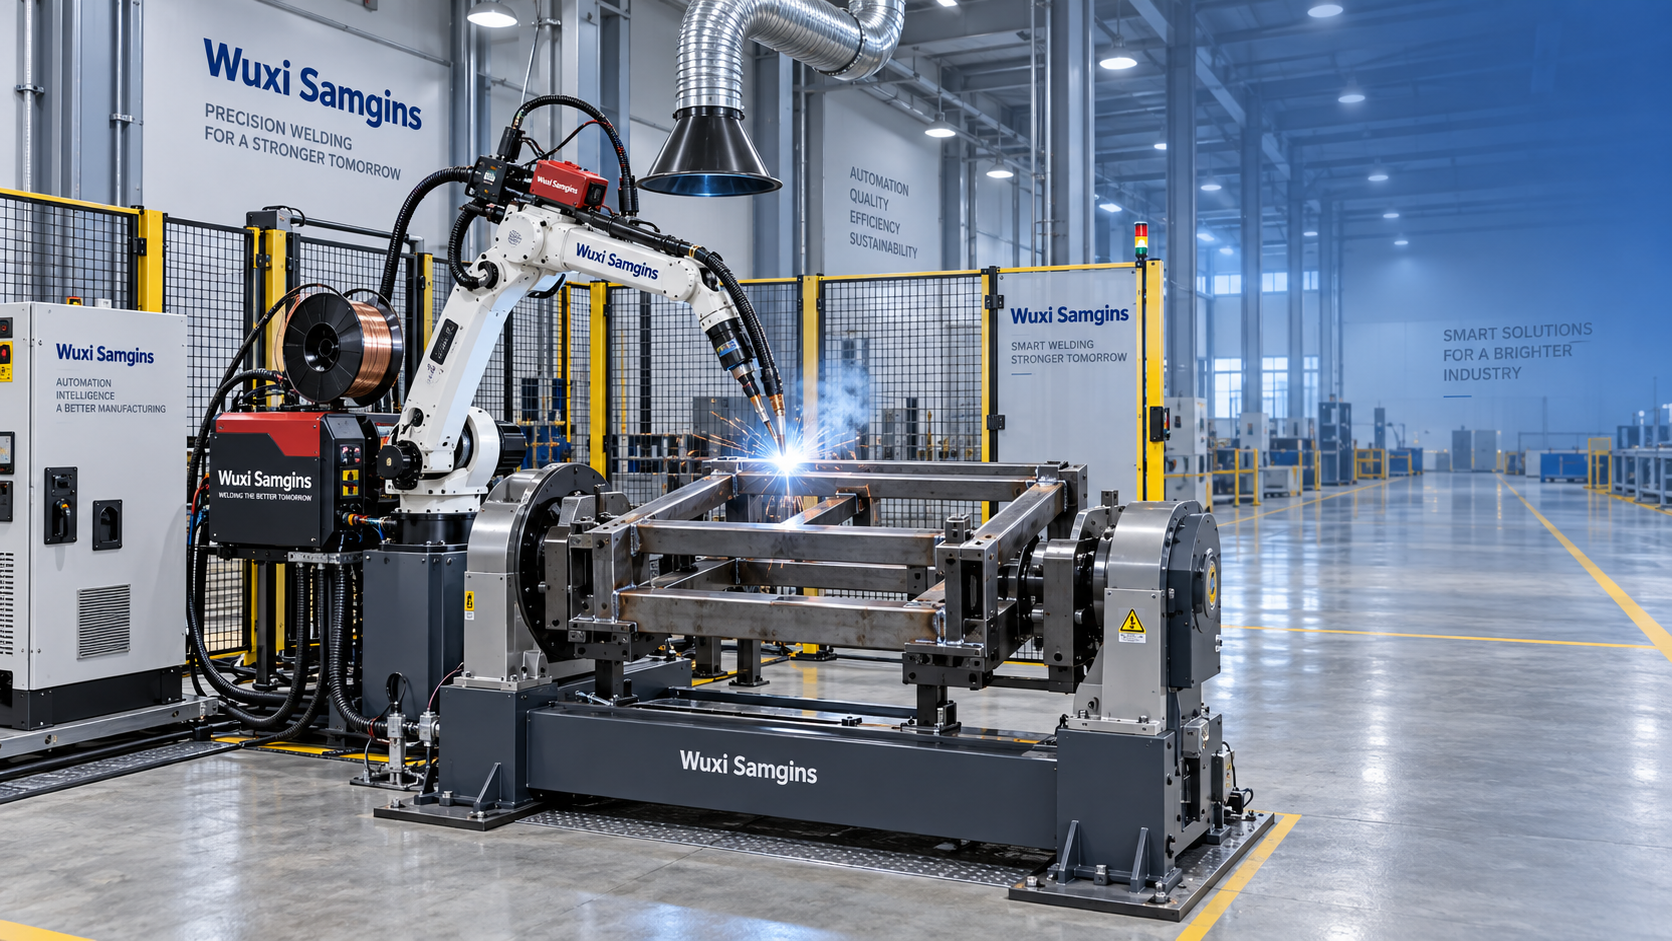
У сварочного робота Wuxi Samgins нет единой обоснованной «стандартной цены». Стоимость зависит не столько от самого манипулятора робота, сколько от полной сварочной ячейки: источника сварочного тока, позиционера, защитного ограждения, оснастки, системы перемещения заготовок, объёма программирования и требований к пусконаладке. Поэтому цена робота с горелкой может выглядеть экономичной, но при этом не включать оборудование, необходимое для получения стабильных повторяемых сварных швов в производственных условиях.
Для содержательного сравнения бюджетов покупателям следует отделятьцену комплекта робота от стоимости установленной системы. Первая может включать промышленного робота, контроллер, горелку, механизм подачи проволоки и базовый сварочный комплект. Вторая включает инженерные работы, делающие ячейку пригодной для конкретного семейства деталей. Во многих проектах по металлообработке именно это различие определяет, обеспечит ли автоматизация стабильное улучшение производства или превратится в недостаточно используемый капитальный актив.
Что входит в заявленную цену?
Наиболее важный вопрос заключается не просто в том, «Сколько стоит сварочный робот?», а в том, «Что именно поставщик включает в цену?». Предложение Wuxi Samgins может быть сформировано на основе стандартного комплекта роботизированной сварки или более полной автоматизированной ячейки. Это существенно разные варианты закупки.
Базовый комплект может включать:
- Промышленный манипулятор робота и контроллер;
- Пульт обучения робота и стандартные кабели;
- Источник сварочного тока MIG/MAG, TIG или другой указанный источник;
- Роботизированную сварочную горелку, механизм подачи проволоки и крепёжное оборудование для горелки;
- Базовые программные функции и первоначальную настройку параметров;
- Ограниченные заводские испытания перед отгрузкой.
Готовая к производству ячейка может дополнительно потребовать защитного ограждения или закрытой защиты, блокировок безопасности, интерфейсов системы дымоудаления, приспособлений для деталей, одноосевого или многоосевого позиционера, станции очистки проволоки или прочистки горелки, средств загрузки заготовок, электрораспределения, автономного программирования и пусконаладки на площадке. В зависимости от заготовки позиционер и приспособления могут давать больше практической ценности, чем увеличение номинальной грузоподъёмности робота.
Сравнение цен становится ненадёжным, когда один поставщик указывает цену только комплекта робота, а другой включает позиционер, систему безопасности, оснастку, поддержку при монтаже и пробные сварочные работы. Более низкая заявленная сумма не обязательно означает меньшие инвестиции.
Какие факторы оказывают наибольшее влияние на стоимость?
Грузоподъёмность и рабочий радиус робота влияют на цену, однако их следует определять на основании фактических требований процесса, а не оценивать только по массе детали. Робот несёт горелку, кабельный пакет, крепёжное оборудование и иногда комплект датчиков. Рабочий радиус также должен учитывать приспособление, расположение сварного шва и требуемые углы наклона горелки. Робот с недостаточным радиусом действия может создавать неудобные траектории сварки и ограничивать доступ; слишком крупный робот увеличивает капитальные затраты и может не улучшить длительность цикла.
Выбор сварочного процесса не менее важен. Стандартная роботизированная сварка MIG/MAG часто является отправной точкой для конструкций из углеродистой стали, однако требуемый источник тока и функции процесса зависят от материала, толщины, положения сварки, допустимого уровня брызг и требований к качеству. Алюминий, нержавеющая сталь, тонкий лист, угловые швы с высокой производительностью наплавки и ответственные применения для корневого прохода могут потребовать других систем подачи проволоки, импульсного режима, охлаждения или управления процессом. Эти решения меняют как цену оборудования, так и объём технических работ, необходимых для успешной пусконаладки.
Перемещение деталей часто является скрытым фактором затрат. Для простой детали, которую можно закрепить в одном положении, может потребоваться лишь стационарное приспособление. Для крупной сварной рамы, цилиндрического сосуда или многосторонней сборки могут потребоваться роликовые вращатели, позиционер с передней и задней бабками, двухосевой манипулятор или согласованное управление роботом и позиционером. Цель заключается не только в удобстве: размещение сварного шва в благоприятном положении может уменьшить количество дефектов, улучшить стабильность валика и избежать сложной сварки в неудобном пространственном положении.
Уровень автоматизации превращает проект из сварочной ячейки в систему перемещения. Ручная загрузка с защищённой станцией оператора отличается от ячейки с автоматической передачей деталей, конвейерами, паллетными системами, идентификацией по штрихкоду, отслеживанием шва и сбором производственных данных. Эти функции могут быть оправданы для стабильных серий деталей большого объёма, но их не следует добавлять только потому, что они показаны в демонстрационном видео.
Проектирование безопасности следует рассматривать как основную статью затрат, а не как дополнительную опцию. Роботизированная сварка связана с движущимся оборудованием, излучением дуги, горячими деталями, дымом, опасностями, связанными с проволокой, и зонами защемления вокруг позиционеров. Требуемые средства защиты зависят от оценки рисков, местных законодательных требований, способа загрузки и компоновки оборудования. В экспортных проектах покупателям следует уточнить требования страны назначения до окончательного утверждения конфигурации. Маркировка CE отдельного компонента не означает автоматически, что полностью интегрированная ячейка соответствует всем требованиям, применимым в условиях её конечной установки.
Почему цена только робота может вводить в заблуждение
Манипулятор робота не может компенсировать нестабильность предшествующего изготовления. Роботизированная сварка работает лучше всего, когда подготовка соединений, размеры компонентов, расположение прихваточных швов, позиционирование в приспособлении и подача детали контролируются. Если поступающие детали имеют отклонения, превышающие допуски процесса, системе могут потребоваться поиск шва, контактное зондирование, лазерное зондирование, адаптивное программирование или более надёжная конструкция приспособлений. Каждый вариант имеет свою стоимость, и ни один из них не отменяет необходимости разумного контроля изготовленных деталей.
Это особенно актуально при мелкосерийном или многономенклатурном производстве. Робот может быть технически способен сваривать множество типов изделий, однако каждая новая деталь требует проектирования приспособления, создания программы, разработки параметров сварки, пробного производства и инструктажа оператора. Экономическое обоснование наиболее убедительно, когда одни и те же соединения повторяются достаточно часто, чтобы инженерные затраты окупались за счёт сокращения времени ручной сварки, повышения стабильности или увеличения выпуска.
Поэтому покупателям следует попросить чётко указать в предложении исключённые позиции. Фрахт, экспортная упаковка, импортные пошлины, налоги страны назначения, разгрузка, электромонтажные работы на площадке, газораспределение, воздуховоды вытяжки, фундаментные работы, трудозатраты на монтаж, местная проверка безопасности и обучение операторов могут не входить в цену оборудования. Это не второстепенные административные детали; они являются частью реальной потребности в капитальных затратах.
Как покупателю запросить сопоставимое коммерческое предложение?
Полезный запрос коммерческого предложения начинается с заготовки, а не с модели робота. Предоставьте чертежи, марки материалов, диапазоны толщин, фотографии текущей сборки, ожидаемые годовые или месячные объёмы, целевое время цикла, условные обозначения сварных швов, требуемый метод контроля и имеющуюся планировку производственной площадки. Если деталь имеет длинные швы, внутренние углы, переменные зазоры или ограниченный доступ для горелки, эти условия следует показать на раннем этапе.
В коммерческом предложении должны быть указаны в понятных коммерческих формулировках:
- Марка, модель, грузоподъёмность, рабочий радиус, поколение контроллера и объём гарантии на робота;
- Марка и модель источника сварочного тока, возможности процесса, способ охлаждения и конфигурация подачи проволоки;
- Включён ли позиционер, его грузоподъёмность, диапазон вращения и метод синхронизации;
- Ответственность за приспособления, включая то, предоставляет ли поставщик только проектирование, изготовление или ни то ни другое;
- Состав пакета безопасности, включая ограждения, двери, блокировки, аварийные остановы и компоненты управления безопасностью;
- Включённое программирование, пробные сварочные работы образцов, критерии заводской приёмки и границы пусконаладки;
- Язык документации, электрические стандарты, перечень запасных частей и условия удалённой поддержки или поддержки на площадке;
- Incoterms, упаковка, срок поставки, этапы оплаты и исключения по монтажу.
Также стоит определить стандарт приёмки до размещения заказа. Формулировка «хорошее качество сварки» слишком расплывчата для заводских приёмочных испытаний. Стороны должны согласовать типовые материалы, типы соединений, критерии визуальной приёмки, требования к размерам и любые необходимые разрушающие или неразрушающие испытания. Если окончательные приспособления или производственные детали будут доступны только на площадке покупателя, ограничения заводских испытаний должны быть отражены в договоре.
Всегда ли более дорогая сварочная ячейка предлагает лучшую ценность?
Не обязательно. Ценность зависит от того, насколько точно система соответствует задаче. Высокоавтоматизированная ячейка может быть неэффективной для нерегулярных ремонтных работ, часто меняющихся сварных сборок или малых партий без дисциплины использования приспособлений. И наоборот, недорогой стандартный комплект может оказаться плохой инвестицией, если ему не хватает рабочего радиуса, доступа, конструкции безопасности, возможностей позиционирования или поддержки процесса, необходимых для фактической детали.
Более полезным расчётом является стоимость жизненного цикла на одну приемлемую сварную сборку. Она включает трудозатраты на загрузку, выгрузку, прихватку, подварку, регулировку приспособлений, программирование, расходные материалы, обслуживание, доработку, простои и контроль качества. Ячейка, которая выполняет швы быстро, но требует частой ручной корректировки, может не повысить общую производительность. Более медленный, но стабильный процесс может быть коммерчески предпочтительнее, если он уменьшает вариативность и защищает обязательства по поставке.
При трансграничных закупках следует уделить внимание доступности расходных материалов и сервиса. Покупатель должен определить точные расходные материалы для горелки, контактные наконечники, направляющие каналы, сопла, компоненты механизма подачи проволоки, батареи контроллера, кабели и изнашиваемые элементы источника питания, необходимые для стандартной эксплуатации. Фирменные компоненты не являются автоматически проблемой, однако их доступность, сроки поставки и возможные местные аналоги следует понимать до покупки.
Что следует проверять в отзывах о сварочных роботах Ltd?
Поиск по запросу «отзывы о сварочных роботах Ltd» часто выдаёт записи в каталогах компаний, комментарии на торговых площадках, общие описания продукции или отзывы, не относящиеся к точной рассматриваемой конфигурации ячейки. Такие материалы могут помочь выявить повторяющиеся проблемы, но их не следует считать доказательством производительности сварки, надёжности поставки или возможностей послепродажного обслуживания.
Более полезны конкретные и проверяемые доказательства: видеозаписи или фотографии образцов сварки на сопоставимых соединениях, спецификация материалов предлагаемой системы, номера моделей контроллера и сварочного оборудования, процедуры заводских испытаний, примеры экспортной документации, условия гарантии и чёткий процесс поддержки. Отзыв, в котором говорится, что машина имеет «хорошее качество», малоценен для принятия решения, если в нём не указаны применение, материал, сварочный процесс и срок эксплуатации.
При сравнении заявлений поставщиков различайте обязанности по производству оборудования, торговле, системной интеграции и местному обслуживанию. Компания может поставлять комплексное решение через сеть производителей оборудования и интеграторов. Это может быть вполне работоспособным вариантом, однако покупателю необходимо знать, кто отвечает за программирование, диагностику неисправностей, гарантийное обслуживание, запасные части и конечные характеристики ячейки.
Когда сварочный робот Wuxi Samgins, вероятно, будет разумной инвестицией?
Инвестицию легче обосновать, когда сборки имеют повторяемые траектории сварки, управляемую вариативность деталей, достаточную повторяемость производства и чёткий метод фиксации и загрузки. Типичные примеры включают компоненты строительных металлоконструкций, рамы, кронштейны, резервуары, трубные сборки и сварные детали машин при условии, что доступ к соединениям и перемещение деталей были должным образом рассмотрены.
Ситуация менее однозначна, когда операция зависит от сильно изменяющейся подгонки, частых единичных заказов, нестабильных поступающих компонентов или деталей, которые невозможно последовательно подавать к горелке. В таких ситуациях повышение точности резки, улучшение приспособлений для прихватки, сварочных процедур, потока материалов или полуавтоматических сварочных постов может обеспечить лучшую первоначальную отдачу, чем покупка полной роботизированной ячейки.
Следовательно, правильный вопрос состоит не в том, является ли оборудование недорогим по сравнению с другим роботом. Он заключается в том, может ли указанная конфигурация многократно сваривать предусмотренные детали в соответствии с требуемым стандартом качества и с затратами, которые остаются выгодными после включения монтажа, обучения, поддержки, расходных материалов и переналадки производства. Детальное коммерческое предложение с учётом конкретного применения ценнее низкой цены только на робота, поскольку оно раскрывает реальный объём инвестиций до выдачи заказа на поставку.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение