




¿Cuál es la diferencia de precio típica entre los robots de soldadura para fabricación de tuberías y los modelos de uso general?
¿Cuál es la diferencia de precio típica entre los robots de soldadura para fabricación de tuberías y los modelos de uso general?
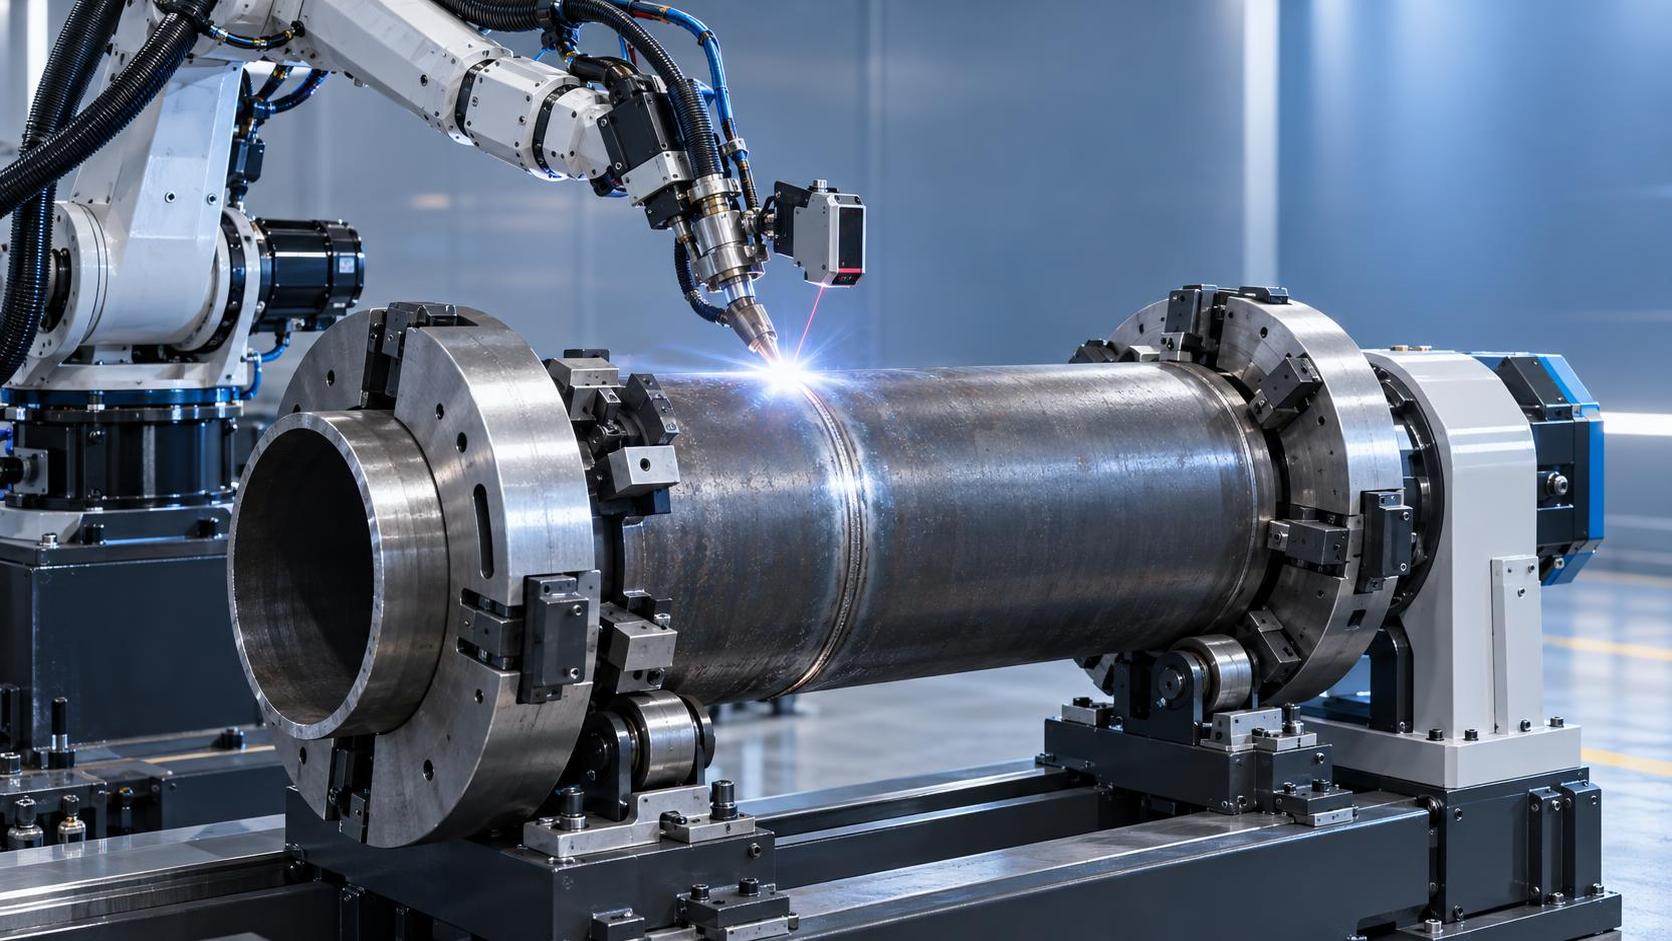
Al evaluar la inversión de capital para soluciones de soldadura automatizada, los responsables financieros necesitan información clara y práctica sobre los costes, especialmente al comparar un robot de soldadura para fabricación de tuberías especializado con modelos de uso general. La diferencia de precio típica no es un recargo fijo, sino una función de los requisitos de ingeniería, el alcance de cumplimiento normativo y las limitaciones operativas. Según los patrones de adquisición reales en instalaciones de fabricación pesada del Sudeste Asiático, Europa y América, el coste de adquisición de robots de soldadura optimizados para tuberías suele oscilar entre un 20 % y un 40 % más que el de unidades de uso general con especificaciones comparables; sin embargo, esta diferencia refleja inversiones deliberadas en diseño, no precios premium arbitrarios.
De dónde procede la diferencia de coste
La diferencia no surge de la marca ni del posicionamiento de la plataforma, sino de cuatro ámbitos técnicos interdependientes: arquitectura de movimiento, configuración del efector final, precisión del reconocimiento de cordones e integración preparada para el cumplimiento normativo. Un robot de soldadura de uso general, diseñado para punteado de placas planas, ensamblaje de estructuras de acero o soldadura MIG robotizada en aplicaciones de automoción o maquinaria, se basa en una cinemática estándar de seis ejes con una repetibilidad de ±0,1 mm, una capacidad de carga moderada (10–25 kg) y lógica básica de inicio de arco. En cambio, un robot de soldadura para fabricación de tuberías debe mantener una alineación angular submilimétrica mientras se desplaza por secciones de tubería curvas, giratorias o soportadas excéntricamente. Esto exige articulaciones de muñeca reforzadas, bucles de retroalimentación de servomotores con detección de par y soportes de base personalizados capaces de soportar cargas radiales superiores a 300 N·m durante las pasadas de soldadura orbital.
El utillaje es otro factor decisivo. Los modelos de uso general suelen suministrarse con portantorchas universales y alimentadores de alambre neumáticos compatibles con consumibles de alambre macizo ER70S-6 o similares. Las variantes para tuberías requieren posicionadores rotativos integrados, mordazas de sujeción de tuberías con autocentrado hidráulico y configuraciones de doble antorcha para GMAW en tándem o secuenciación de pasadas en caliente/en frío. No son accesorios opcionales: están integrados en la interfaz mecánica y el firmware de control del sistema. Adaptar esta funcionalidad a un robot de uso general suele generar costes de mano de obra de integración más altos que adquirir directamente una unidad diseñada específicamente para ello.
El seguimiento de cordón no es opcional: es imprescindible
Los robots de uso general pueden ofrecer seguimiento de cordón opcional mediante triangulación láser o detección de tensión de arco, pero estos módulos suelen tratarse como funciones secundarias, calibradas para juntas estáticas y de alto contraste en placas laminadas. Las aplicaciones de tuberías implican geometrías de bisel variables, separaciones de raíz inconsistentes debido a la ovalidad de la tubería y distorsión térmica durante la soldadura multipasada en acero al carbono de pared gruesa (>25 mm) o tubería de línea X70/X80. En este caso, el seguimiento de cordón debe funcionar a velocidades de ciclo de hasta 600 mm/min y compensar la desalineación de la junta en tiempo real. Esto requiere procesadores de visión dedicados acelerados por AI, no solo actualizaciones de software, así como sincronización a nivel de hardware entre el ajuste del ángulo de la antorcha y la modulación de la velocidad de desplazamiento. Esta capacidad afecta directamente al rendimiento de la primera pasada: las instalaciones que registran más del 92 % de pasadas de raíz sin defectos utilizan sistemáticamente seguimiento de cordón de circuito cerrado certificado conforme a los protocolos ASME B31.4/B31.8 Anexo D.
La preparación para el cumplimiento normativo incrementa aún más la estructura de costes. Los robots de uso general rara vez incluyen especificaciones de procedimientos de soldadura (WPS) prevalidadas, registros de cualificación ASME Sección IX o registros de calibración trazables para parámetros de soldadura como tensión, velocidad de alimentación de alambre y velocidad de desplazamiento. Los sistemas optimizados para tuberías se suministran con bibliotecas WPS cargadas de fábrica que cubren diámetros de tubería comunes (16″–60″), espesores de pared (12,7–50,8 mm) y metales de aporte (ER100S-G, ER80S-D2). No son plantillas genéricas: se validan con probetas reales de tubería en condiciones de campo simuladas, incluida la exposición al viento y las variaciones de temperatura ambiente. La validación retrospectiva añade semanas a la puesta en marcha e introduce una incertidumbre presupuestaria que los equipos financieros no pueden asumir.
El contexto operativo determina el TCO real
La diferencia de precio por sí sola resulta engañosa sin contexto. Por ejemplo, una instalación que fabrica recipientes a presión o tambores de caldera puede considerar suficientes los robots de uso general si todas las juntas de tubería se mecanizan previamente con tolerancias ajustadas y se sueldan en entornos de taller controlados. Sin embargo, al procesar tramos de tubería cortados en campo con residuos de cascarilla de laminación, ángulos de bisel inconsistentes o falta de redondez superior a las bandas de tolerancia ASTM A53, la corrección adaptativa de trayectoria integrada del robot para tuberías evita costosos retrabajos, reduciendo a menudo entre un 35 % y un 50 % la mano de obra de esmerilado posterior a la soldadura. Este ahorro de mano de obra no es abstracto: se traduce directamente en una reducción medible de horas-hombre por junta, menor desperdicio de consumibles y menos informes de no conformidad que requieren inspección por terceros.
Del mismo modo, la preparación de materiales aguas arriba afecta al cálculo del ROI. Aunque el robot de soldadura realiza la pasada final, la calidad del borde antes de la soldadura determina la estabilidad del arco y la uniformidad de la penetración. Las instalaciones que utilizan extremos de tubería cortados con llama o plasma experimentan con frecuencia porosidad o falta de fusión a menos que los bordes se sometan a un mecanizado secundario. Aquí es donde equipos complementarios como laFresadora de bordes no estándar sin viga de presión adquieren relevancia operativa: su cabezal de fresado controlado por CNC logra un acabado superficial Ra3.2 y biseles precisos de 30°–37,5° en placas de acero al carbono, acero inoxidable o aluminio de hasta 100 mm de espesor, sin necesidad de vigas de presión que limitan el acceso a bridas de tuberías de gran diámetro. Sus sistemas independientes de avance y retorno permiten el procesamiento ininterrumpido de piezas largas, reduciendo el tiempo de manipulación entre las etapas de biselado y soldadura. Cuando se implementa aguas arriba de las celdas de soldadura de tuberías, elimina una fuente importante de variabilidad en las juntas, haciendo que la tarea de seguimiento de cordón del robot de soldadura sea más determinista y menos dependiente de la corrección en tiempo real.
¿Qué modifica la diferencia?
El intervalo del 20–40 % se reduce o amplía en función de tres variables: el rango de diámetros de tubería, el alcance de certificación requerido y la profundidad de integración. Los robots clasificados únicamente para tuberías de 12″–24″ con capacidad SAW de una sola pasada pueden tener un sobreprecio del 15–22 % respecto a unidades de uso general. Sin embargo, los diseñados para diámetros de 48″ o más, soldadura por arco sumergido multicapa con recuperación de fundente e informes de análisis de fatiga ASME Sección VIII Div. 2 pueden superar el 45 %, no por márgenes inflados, sino por sistemas de codificadores redundantes, envolventes a prueba de explosiones y controladores de seguridad de doble red que cumplen los requisitos SIL2. Por el contrario, si un proyecto especifica únicamente soldadura estructural AWS D1.1, y no códigos específicos para tuberías, la justificación para una optimización completa para tuberías se debilita, y los robots de uso general con seguimiento de cordón mejorado e integración de posicionador de tuberías pueden cumplir los requisitos técnicos con un TCO menor.
En última instancia, la diferencia de precio refleja compromisos de ingeniería que solo se hacen visibles en el momento de la instalación y la puesta en marcha, no en la hoja de especificaciones. Los equipos financieros obtienen el mayor beneficio cuando las compras alinean la selección del robot con la variabilidad real de las juntas soldadas, la capacidad de preparación de bordes aguas arriba y la exigibilidad del cumplimiento de los códigos, no solo con el coste de adquisición principal.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje