




Какова типичная разница в цене между сварочными роботами для изготовления трубопроводов и универсальными моделями?
Какова типичная разница в цене между сварочными роботами для изготовления трубопроводов и универсальными моделями?
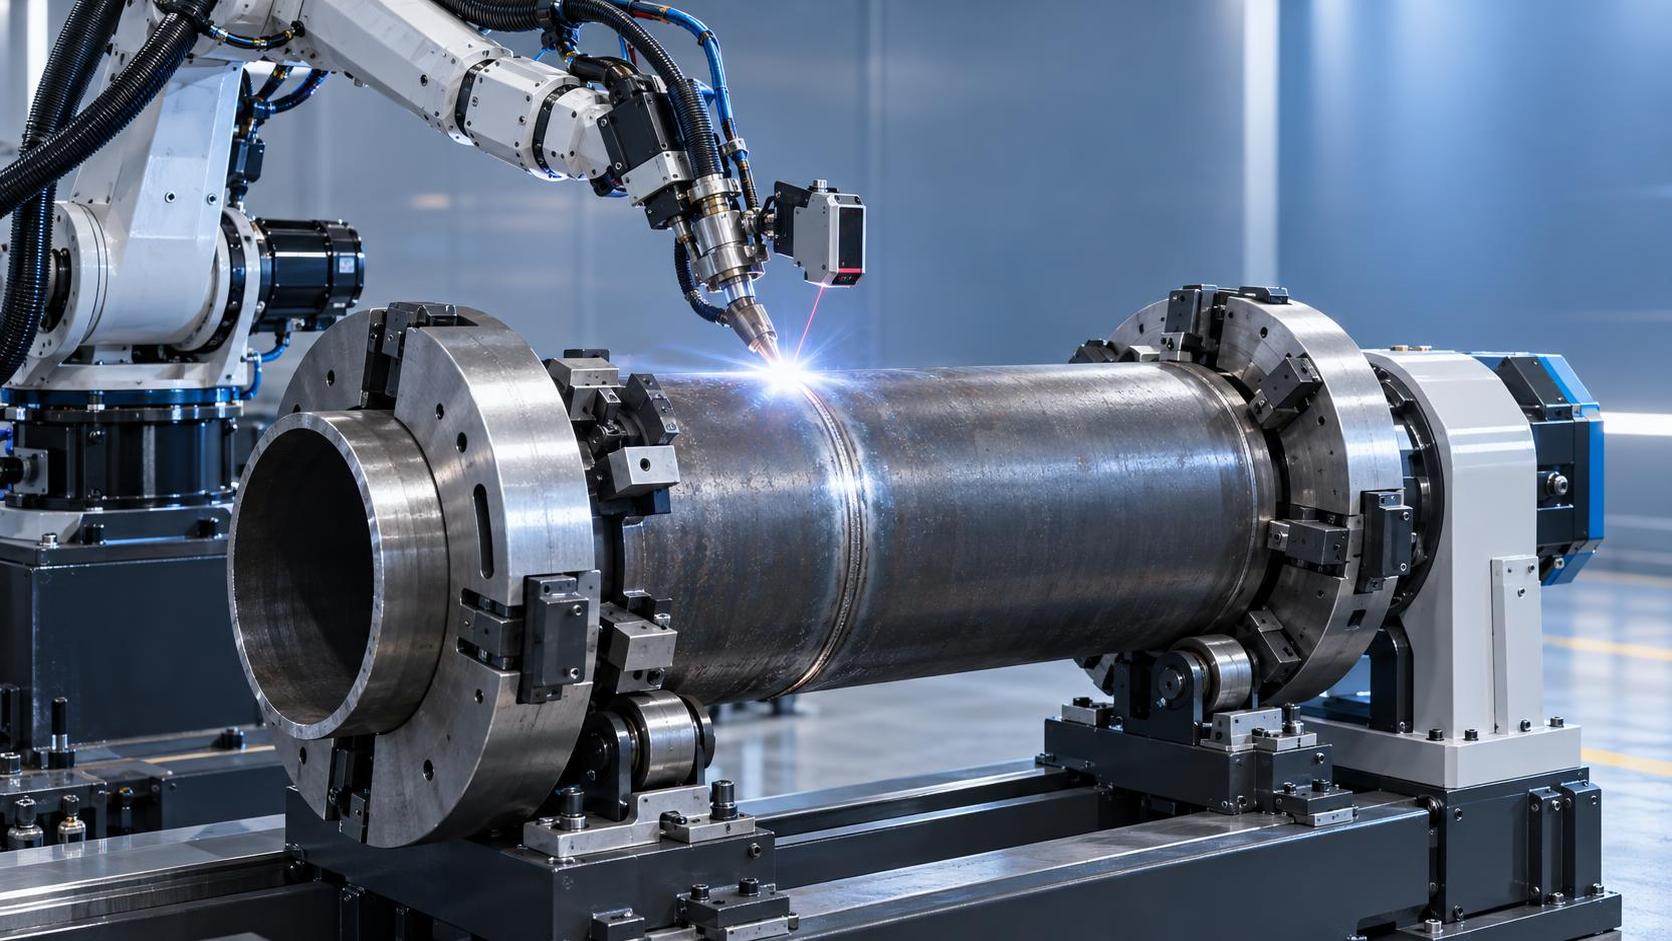
При оценке капитальных затрат на автоматизированные сварочные решения финансовым руководителям необходима четкая и применимая информация о расходах, особенно при сравнении специализированных сварочных роботов для изготовления трубопроводов с универсальными моделями. Типичная разница в цене не является фиксированной наценкой, а зависит от инженерных требований, объема соответствия нормативам и эксплуатационных ограничений. Согласно реальным моделям закупок на предприятиях тяжелого машиностроения в Юго-Восточной Азии, Европе и Америке, стоимость приобретения сварочных роботов, оптимизированных для трубопроводов, обычно на 20–40% выше, чем у сопоставимых по характеристикам универсальных установок, однако эта разница отражает целенаправленные конструктивные инвестиции, а не произвольное премиальное ценообразование.
Откуда возникает разница в стоимости
Разница обусловлена не брендом или позиционированием платформы, а четырьмя взаимозависимыми техническими областями: архитектурой движения, конфигурацией рабочего органа, точностью распознавания сварного шва и готовностью к нормативной интеграции. Универсальный сварочный робот, предназначенный для прихватки плоских листов, сборки стальных конструкций или роботизированной MIG-сварки в автомобильной промышленности и машиностроении, использует стандартную шестикоординатную кинематику с повторяемостью ±0,1 мм, умеренной грузоподъемностью (10–25 кг) и базовой логикой поджига дуги. Напротив, сварочный робот для изготовления трубопроводов должен сохранять угловое выравнивание с точностью до долей миллиметра при перемещении по изогнутым, вращающимся или эксцентрично установленным участкам труб. Для этого требуются усиленные шарниры запястья, контуры обратной связи сервоприводов с измерением крутящего момента и специальные базовые крепления, способные воспринимать радиальные нагрузки свыше 300 Н·м при орбитальных сварочных проходах.
Оснастка — еще один решающий фактор. Универсальные модели обычно поставляются с универсальными держателями горелок и пневматическими механизмами подачи проволоки, совместимыми со сплошной сварочной проволокой ER70S-6 или аналогичными расходными материалами. Варианты для трубопроводов требуют интегрированных поворотных позиционеров, зажимных кулачков для труб с гидравлическим самоцентрированием и двухгорелочных систем для тандемной GMAW-сварки или последовательности горячего и холодного проходов. Это не дополнительные опции — они встроены в механический интерфейс и управляющую прошивку системы. Модернизация универсального робота для добавления таких функций часто требует больших затрат на интеграционные работы, чем прямая покупка специализированной установки.
Отслеживание шва — не опция, а обязательное требование
Универсальные роботы могут предлагать опциональное отслеживание шва с помощью лазерной триангуляции или контроля напряжения дуги, однако эти модули часто рассматриваются как второстепенные функции и калибруются для статичных, контрастных соединений на листах после прокатки. В трубопроводных применениях встречаются переменная геометрия разделки кромок, нестабильные корневые зазоры из-за овальности труб и тепловые деформации при многопроходной сварке толстостенных (>25 мм) труб из углеродистой стали или линейных труб X70/X80. В таких условиях отслеживание шва должно работать при скорости цикла до 600 мм/мин, компенсируя смещение соединения в реальном времени. Для этого необходимы специализированные ускоренные AI-процессоры машинного зрения, а не только обновления программного обеспечения, а также аппаратная синхронизация между регулировкой угла горелки и модуляцией скорости перемещения. Эта возможность напрямую влияет на выход годных изделий после первого прохода: предприятия, сообщающие о более чем 92% бездефектных корневых проходов, стабильно используют замкнутые системы отслеживания шва, сертифицированные по протоколам ASME B31.4/B31.8 Annex D.
Готовность к соблюдению нормативных требований дополнительно усложняет структуру затрат. Универсальные роботы редко включают предварительно валидированные спецификации процедур сварки (WPS), записи о квалификации по ASME Section IX или прослеживаемые журналы калибровки параметров сварки (напряжение, скорость подачи проволоки, скорость перемещения). Системы, оптимизированные для трубопроводов, поставляются с загруженными на заводе библиотеками WPS, охватывающими распространенные диаметры труб (16″–60″), толщины стенки (12,7–50,8 мм) и присадочные металлы (ER100S-G, ER80S-D2). Это не типовые шаблоны — они валидированы на реальных образцах труб в смоделированных полевых условиях, включая воздействие ветра и колебания температуры окружающей среды. Последующая валидация добавляет недели к пусконаладочным работам и создает бюджетную неопределенность, которую финансовые подразделения не могут принять.
Эксплуатационный контекст определяет фактическую совокупную стоимость владения
Разница в цене сама по себе вводит в заблуждение без учета контекста. Например, предприятию, изготавливающему сосуды под давлением или барабаны котлов, может быть достаточно универсальных роботов, если все трубные соединения предварительно обработаны с жесткими допусками и свариваются в контролируемых цеховых условиях. Но при обработке нарезанных в полевых условиях трубных секций с остатками прокатной окалины, нестабильными углами разделки кромок или отклонением от круглости за пределами допусков ASTM A53 встроенная адаптивная коррекция траектории трубопроводного робота предотвращает дорогостоящую доработку, часто сокращая трудозатраты на послесварочную шлифовку на 35–50%. Эта экономия труда не абстрактна: она напрямую выражается в измеримом сокращении человеко-часов на одно соединение, снижении отходов расходных материалов и уменьшении числа отчетов о несоответствиях, требующих сторонней инспекции.
Аналогично, подготовка материала на предыдущих этапах влияет на расчет ROI. Хотя сварочный робот выполняет финальный проход, качество кромок перед сваркой определяет стабильность дуги и постоянство проплавления. На предприятиях, использующих газовую или плазменную резку торцов труб, часто возникают пористость или непровары, если кромки не проходят вторичную механическую обработку. Именно здесь становится практически значимым дополнительное оборудование, такое как нестандартный кромкофрезерный станок без прижимной балки: его фрезерная головка с ЧПУ обеспечивает шероховатость поверхности Ra3.2 и точную разделку кромок под углом 30°–37,5° на пластинах из углеродистой стали, нержавеющей стали или алюминия толщиной до 100 мм, без использования прижимных балок, ограничивающих доступ к трубным фланцам большого диаметра. Его независимые системы подачи и возврата обеспечивают непрерывную обработку длинных заготовок, сокращая время перемещения между этапами разделки кромок и сварки. При использовании перед трубопроводными сварочными ячейками он устраняет один из основных источников вариативности соединений, делая задачу отслеживания шва сварочным роботом более детерминированной и менее зависимой от коррекции в реальном времени.
Что влияет на разницу?
Диапазон 20–40% сужается или расширяется в зависимости от трех переменных: диапазона диаметров труб, требуемого объема сертификации и глубины интеграции. Роботы, рассчитанные только на трубы 12″–24″ с возможностью однопроходной SAW-сварки, могут иметь надбавку 15–22% по сравнению с универсальными установками. Но модели, спроектированные для диаметров 48″ и более, многослойной сварки под флюсом с рекуперацией флюса и отчетности по усталостному анализу ASME Section VIII Div. 2, могут превышать 45% — не из-за завышенной маржи, а вследствие наличия резервированных систем энкодеров, взрывозащищенных корпусов и двухсетевых контроллеров безопасности, соответствующих требованиям SIL2. И наоборот, если проект предусматривает только конструкционную сварку по AWS D1.1, а не нормы, специфичные для трубопроводов, обоснование полной трубопроводной оптимизации ослабевает, и универсальные роботы с расширенным отслеживанием шва и интеграцией трубного позиционера могут соответствовать техническим требованиям при более низкой совокупной стоимости владения.
В конечном итоге разница в цене отражает инженерные компромиссы, которые становятся заметны только на этапе монтажа и пусконаладки, а не в спецификации. Финансовые подразделения получают наибольшую выгоду, когда закупки согласуют выбор робота с фактической вариативностью сварных соединений, возможностями подготовки кромок на предшествующих этапах и обязательностью соблюдения норм, а не только с заявленной стоимостью приобретения.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение