




Как автоматические роботы для погрузочно-разгрузочных работ работают во влажной среде с масляным туманом, характерной для производства зубчатых передач?
Как автоматические роботы для погрузочно-разгрузочных работ работают во влажной среде с масляным туманом, характерной для производства зубчатых передач?
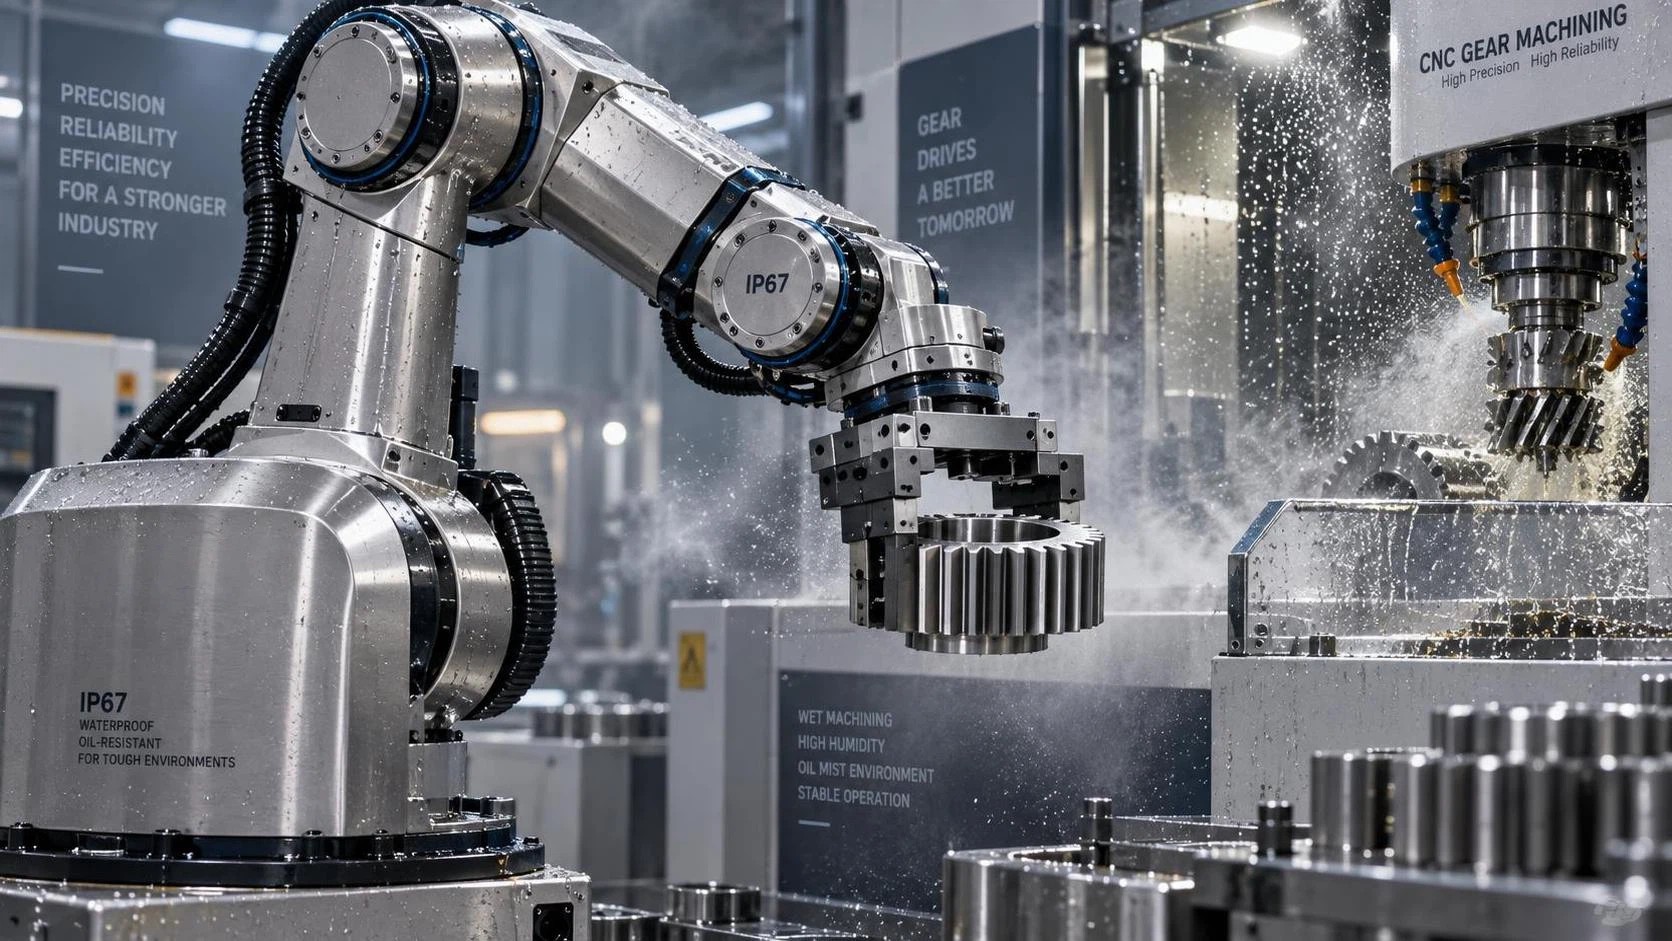
Когда влажность и масляный туман встречаются с точностью: что действительно важно для роботов автоматической загрузки и выгрузки в зубообрабатывающих цехах
Производство зубчатых передач — это не только жёсткие допуски, но и способность работать в производственной среде. Воздух, насыщенный СОЖ, конденсат на поверхностях станков и мелкодисперсный масляный туман, сохраняющийся в воздухе часами, — это не случайные условия. Это часть ежедневной эксплуатации. И когда в такое пространство внедряется робот автоматической загрузки и выгрузки — не для лабораторной демонстрации, а для работы в течение всей смены, — его производительность зависит не столько от заявленной грузоподъёмности или повторяемости, сколько от того, насколько конструкция учитывает защиту от коррозии, предотвращает проникновение загрязнений и сохраняет функциональную целостность в течение недель непрерывного воздействия.
Мы слишком часто наблюдали ситуации, когда робот безупречно работает при проверке в сухом чистом помещении, а затем через две недели на линии зубофрезерования начинает ронять детали или выдавать коды неисправностей. Не потому, что вышел из строя контроллер, а потому, что влага проникла через разъём с недостаточной степенью защиты, на линейной направляющей накопилась масляная плёнка или из-за термоциклирования внутри корпуса сервопривода образовался конденсат. Это не единичные случаи. Это предсказуемые последствия, когда защита от воздействия производственной среды рассматривается как опция — или, что ещё хуже, просто предполагается.
Три вещи, которые операторы действительно проверяют, прежде чем доверить роботу свою заготовку
Решения на уровне цеха редко зависят от примечаний мелким шрифтом в технических спецификациях. На производстве важны наблюдаемые, проверяемые и ремонтопригодные характеристики. Вот что опытные станочники и руководители линий неизменно проверяют:
- Степень защиты IP — это не теория: её проверяют на уровне каждого соединения. Корпус с защитой IP67 ничего не значит, если уплотнение запястья робота имеет лишь IP54 или если кабельные вводы при монтаже не были затянуты с требуемым моментом. Надёжность в реальных условиях обеспечивается стабильной герметизацией каждого подвижного сопряжения, а не только главного шкафа.
- Нержавеющая сталь используется не везде, где должна быть. Легко указать крепёж или пластины рамы из нержавеющей стали — но как насчёт корпусов подшипников? Креплений линейных направляющих? Внутренней конструкции концевого эффектора? Коррозия часто начинается там, где сталь соприкасается с алюминием или разнородные металлы контактируют во влажных условиях.
- Системы привода герметичны, а не просто экранированы. Пылезащитного колпачка на шарико-винтовой передаче недостаточно. Реальная защита означает встроенные скребки, возможность продувки под избыточным давлением (где это уместно) и смазочные материалы, разработанные для стабильной работы при высокой влажности, а не просто универсальную «промышленную» смазку.
В Wuxi Samgins International Trade Co., Ltd. наши промышленные роботы автоматической загрузки и выгрузки создаются с учётом этих трёх проверок — не как дополнительных опций, а как базовых требований к конструкции. Мы работаем в городе Уси, провинция Цзянсу, всего в 30 минутах езды от Шанхая на высокоскоростном поезде, и с 2012 года поддерживаем производителей зубчатых передач в Юго-Восточной Азии, Европе и Америке. Наш опыт показывает, что надёжность в такой среде не определяется одной выдающейся характеристикой. Она обеспечивается согласованностью материалов, герметизации, теплового контроля и удобства обслуживания — даже при относительной влажности окружающего воздуха около 85% и изменяющейся в зависимости от нагрузки обработки концентрации масляного тумана.
Где поток материалов встречается с логикой станка — и почему здесь важна гибка
Линии производства зубчатых передач не работают изолированно. Они подают продукцию на последующие процессы — термообработку, обработку поверхности и сборку. Поэтому обработка материалов не может быть отделена от логики работы другого оборудования. Рассмотрим гибку труб — процесс, распространённый в энергетическом машиностроении, производстве котлов и судостроении, то есть в отраслях, где часто применяются зубчатые передачи. Когда гидравлический трубогибочный станок с ЧПУ выполняет сложную гибку в нескольких плоскостях, он создаёт собственный набор проблем для производственной среды: туман гидравлического масла, локальный нагрев и вибрации, передаваемые через общие фундаменты.
Именно здесь интеграция становится практической, а не теоретической. Надёжный робот автоматической загрузки и выгрузки не просто перемещает заготовки между станциями. Он корректно взаимодействует с оборудованием на базе ПЛК, таким как гидравлический трубогибочный станок с ЧПУ, синхронизируя сигналы запуска и остановки цикла, подтверждая наличие оснастки и адаптируясь к незначительным отклонениям по времени без необходимости ручного повторного обучения. Его герметичные модули ввода-вывода сохраняют целостность сигналов даже при установке рядом с гидравлическими системами с высоким уровнем помех. А интервалы его технического обслуживания соответствуют типичным срокам сервисного обслуживания, поэтому простои не накапливаются каскадно.
Речь не о том, чтобы сделать роботов «совместимыми». Речь о проектировании для их физического и функционального сосуществования со всей экосистемой оборудования для производства зубчатых передач: токарными и фрезерными станками, установками для удаления заусенцев, линиями для H-балок и гибочными системами. Всё наше оборудование — от сварочных роботов до лазерных резаков — разрабатывается в рамках требований ISO 9001 и CE не как формальность, а как конструктивные ориентиры. Это включает указание сертификации на уровне компонентов, например EN 60529 для корпусов, и проверку тепловых характеристик во всём реальном диапазоне температур окружающей среды, а не только в лабораторных условиях.
Что спрашивать, а не только что указывать в спецификации
Перед принятием решения по любой системе операторам наиболее полезно задавать вопросы, которые раскрывают реальные условия внедрения:
- Можете ли вы показать фотографии — или, ещё лучше, видео — работы той же модели в действующем зубообрабатывающем цехе более 6 месяцев? Не в демонстрационном зале и не в тестовой ячейке.
- Какова документально подтверждённая средняя наработка на отказ узла уплотнения запястья при относительной влажности 80% и наличии масляного тумана? Эти данные получены в ходе ускоренных испытаний или при эксплуатации в реальных условиях?
- Как система теплового контроля робота реагирует на ночные колебания температуры окружающей среды от 15°C до 32°C, особенно если он установлен над полом, насыщенным СОЖ?
- Можно ли обновлять микропрограммное обеспечение непосредственно на производстве без полной остановки системы, или это требует координации с другим оборудованием линии?
Это не технические препятствия, призванные затормозить закупку. Это эксплуатационные фильтры. Потому что в производстве зубчатых передач время безотказной работы измеряется не годовыми процентами, а количеством готовых комплектов зубчатых передач за смену и тем, насколько оператор доверяет системе, чтобы уйти на обед, не наблюдая за ней.
Подход Wuxi Samgins отражает этот прагматизм. Мы не продаём роботов как автономные устройства. Мы рассматриваем их в составе рабочих процессов — вместе со станками с ЧПУ, системами удаления заусенцев и решениями для гибки — на основе реального опыта проектов, а не перекрёстных ссылок в каталогах. Если вашим текущим узким местом является не скорость, а стабильность при влажности и масляном тумане, то правильный вопрос не «какого робота мне купить?», а «какие условия производственной среды этот агрегат должен выдерживать без надзора в течение 12 последовательных смен?»
Этот порог различается. Но его всегда определяет цех, а не спецификация.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение