




Может ли робот для выгрузки и перемещения деталей из станка надежно работать с горячими отливками температурой выше 300 °C без теплового дрейфа?
Может ли робот для выгрузки и перемещения деталей из станка надежно работать с горячими отливками температурой выше 300 °C без теплового дрейфа?
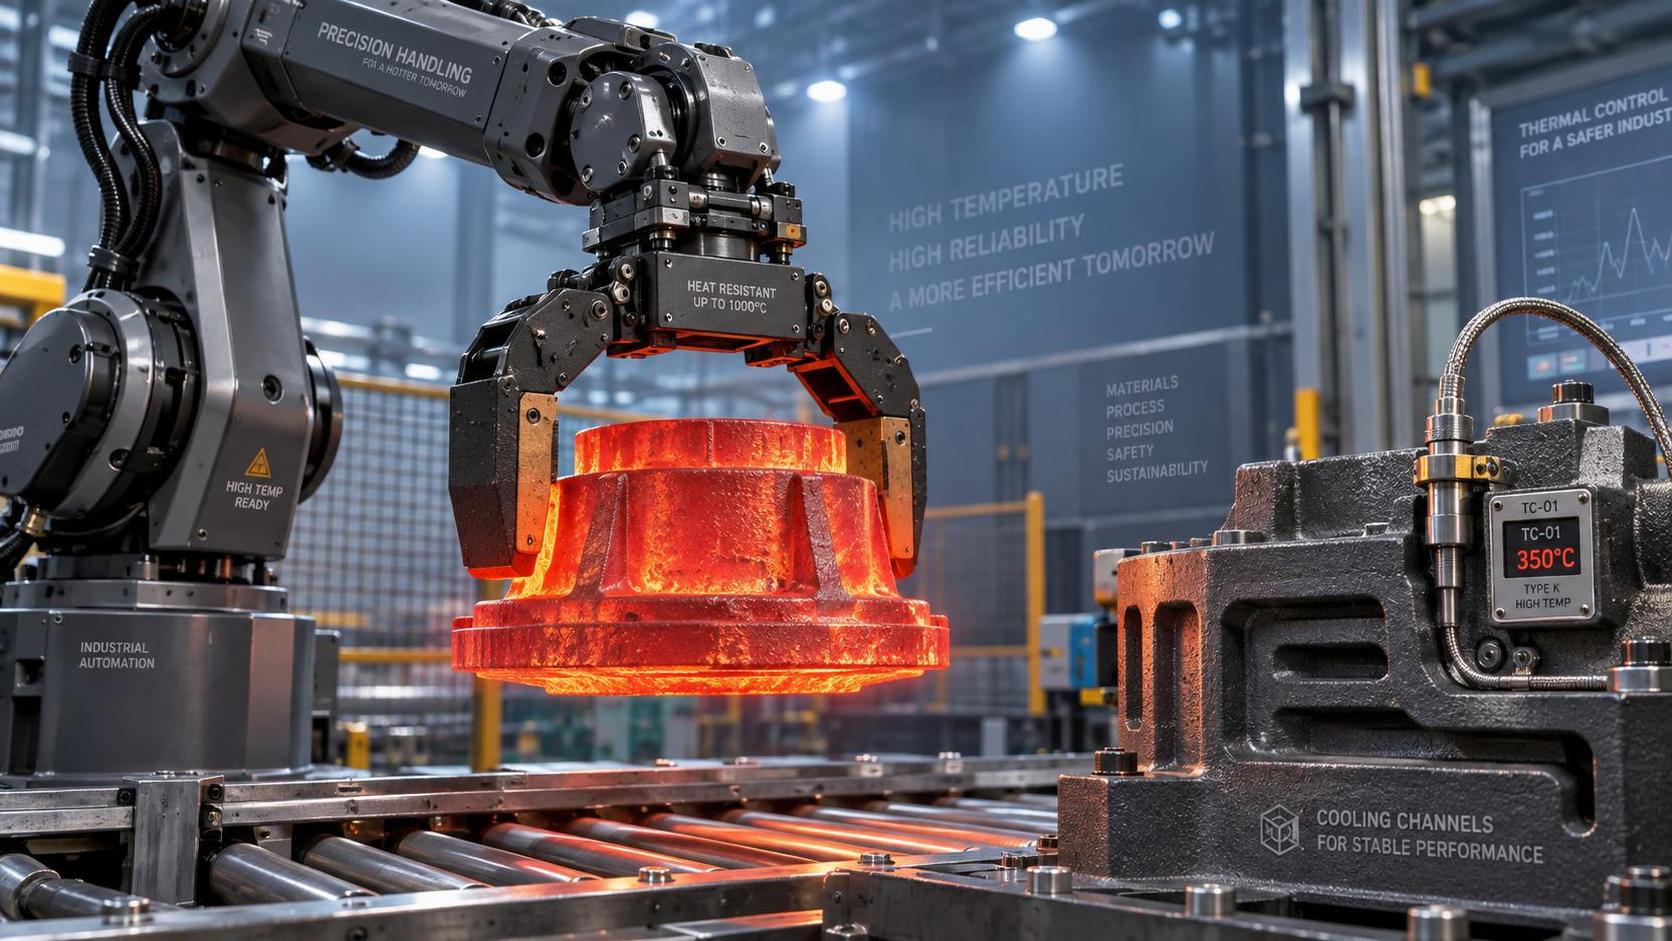
Может ли робот для выгрузки и перемещения деталей надежно работать с горячими отливками при температуре выше 300°C без теплового дрейфа?
Да — но только при строго контролируемых условиях, и не все системы, заявленные как «пригодные для высоких температур», соответствуют функциональным требованиям точной послелитейной обработки. Для технических специалистов, оценивающих автоматизацию литейных линий, реальный вопрос заключается не в том, может ли робот для выгрузки и перемещения деталей выдержать работу рядом с раскаленными деталями, а в том, сохраняет ли он повторяемость менее миллиметра, стабильное усилие захвата и безопасность траектории в течение длительных циклов, когда окружающее тепловое излучение превышает 300°C.
Тепловой дрейф в данном случае не является теоретической проблемой. Он имеет механическую природу: расширение рычагов из алюминиевого сплава, изменение вязкости гидравлической жидкости, шумы сигналов энкодеров из-за нагрева обмоток двигателей и накопленная ошибка позиционирования в контурах обратной связи сервоприводов — все это приводит к ухудшению точности захвата и установки уже после 15–20 минут непрерывной работы рядом со свежеотлитыми отливками из высокопрочного чугуна или стали. Отчеты европейских литейных предприятий подтверждают, что роботы с номиналом «до 400°C» часто начинают отклоняться более чем на ±0,8 мм при 320°C — что допустимо для грубого перемещения, но неприемлемо для последующей обработки на станках с ЧПУ, где несоосность может привести к поломке инструмента или браку заготовок.
Три обязательных уровня конструкции, а не только характеристики, определяют надежность
Большинство поставщиков указывают максимальную рабочую температуру как одно число. Это вводит в заблуждение. Важно то, как три взаимозависимых уровня взаимодействуют при длительной лучистой тепловой нагрузке:
- Конструктивная тепловая стабильность: Материалы рамы должны противостоять как кондуктивному нагреву (от контакта с захватом), так и лучистому нагреву (от окружающей отливки). Чугунные основания с полимерными покрытиями, усиленными графитом, превосходят стандартные алюминиевые профили при температурах ниже 350°C, но требуют каналов активного охлаждения, если температура окружающего воздуха превышает 70°C. Критические соединения, особенно приводы запястья и плеча, должны использовать сплавы с низким коэффициентом теплового расширения (например, Invar 36) или керамические подшипники. Стандартные промышленные сервоприводы редко отвечают этим требованиям.
- Архитектура компенсации в реальном времени: Пассивная изоляция замедляет передачу тепла, но не устраняет дрейф. Надежные системы оснащаются массивами термопар в шести стратегических точках (основание, шарнир руки, корпус запястья, крепление рабочего органа, вход шкафа управления, источник питания), передающих данные в алгоритмы кинематической коррекции с замкнутым контуром. Они не просто корректируют положение — они динамически регулируют профили ускорения и крутящий момент захвата. Системы без этого уровня могут удерживать статичное положение при 300°C, но не обеспечивают повторяемую траекторию при многоосевых перемещениях.
- Упрочнение системы управления: ПЛК и контроллеров движения с классом защиты IP65 недостаточно. При воздействии лучистого тепла 300°C температура поверхности корпуса обычно достигает 90–110°C даже при защите принудительным воздушным потоком. Настоящая устойчивость требует печатных плат с конформным покрытием, высокотемпературных танталовых конденсаторов и оптической развязки на всех каналах ввода-вывода. Одной сертификации CE недостаточно: EN 60204-1 охватывает общую безопасность, но не термостойкость встроенной электроники. Соответствие процессам ISO 9001 помогает обеспечить прослеживаемость, но не предотвратит снижение характеристик сервоусилителя при внутренней температуре 85°C.
Когда тепловой дрейф становится эксплуатационным, а не только техническим, риском
Дрейф проявляется по-разному на различных этапах процесса. При выгрузке он наиболее опасен во время перехода от извлечения отливки к ее размещению на закалочном конвейере или станции контроля. Накопленная ошибка 0,5 мм за 10 циклов может вызвать:
- Несоосность захвата, приводящую к проскальзыванию или повреждению поверхности обработанных фланцев;
- Столкновение с соседними приспособлениями из-за смещенных векторов подхода;
- Повторяющиеся микроудары в зоне контакта захвата с отливкой, ускоряющие износ пальцев с огнеупорным покрытием;
- Незапланированные простои из-за циклов повторной калибровки, превышающих 12 минут за смену, что снижает ROI быстрее, чем любые затраты на оборудование.
Важно, что дрейф не является линейным. После 320°C он ускоряется нелинейно. Испытания при 300°C в течение 30 минут создают ложное ощущение уверенности, если фактический процесс предусматривает обработку отливок температурой 350°C каждые 90 секунд. Тепловая масса имеет значение: отливка из высокопрочного чугуна массой 45 кг излучает около 1,8 кВт/м² при 350°C — этого достаточно, чтобы повысить локальную температуру окружающей среды на 25°C в пределах 1,5 м. Геометрия размещения робота — расстояние, экранирование, воздушный поток — напрямую определяет, останется ли дрейф управляемым или будет нарастать каскадно.
Контекстные альтернативы и их значение для оценки
Не каждая задача по работе с горячими деталями требует полноценной роботизированной ячейки. Для литейных предприятий со средними и крупными сериями, выпускающих смешанную номенклатуру деталей, гибридный подход часто обеспечивает более высокую готовность оборудования и меньшую нагрузку по валидации. Рассмотрим сценарий: отливки выходят из формы при 380°C, охлаждаются до 280°C за 90 секунд на роликовом поде, после чего требуют точной ориентации для удаления заусенцев или подготовки к сверлению. В этом случае радиально-сверлильный станок с ручной загрузкой, гидравлическим зажимом и закаленными направляющими, способный сохранять точность позиционирования ±0,02 мм по всему ходу шпинделя 500 мм, может быть надежнее, чем роботизированное позиционирование при пиковой температуре. Его тепловая масса стабилизируется быстрее, а механическая жесткость исключает сложность контуров обратной связи, характерную для сервокомпенсации.
Это не отказ от роботизации, а проверка соответствия решения задаче. Если вашим узким местом является скорость загрузки линии ЧПУ, отдайте приоритет термоупрочненным рабочим органам и автономной оптимизации траектории, а не только номинальной грузоподъемности. Если основной проблемой является безопасность операторов возле зон заливки, может быть достаточно пассивного экранирования + грубого позиционирования с визуальным наведением до тех пор, пока температура отливок не снизится ниже 250°C. Правильное решение зависит не столько от того, что робот может делать при 300°C, сколько от того, на каком этапе вашего теплового профиля он должен работать и какие допуски допускает последующий процесс.
Что необходимо проверить, а не только указать в спецификации, перед закупкой
Не полагайтесь только на отчеты поставщика о тепловых испытаниях. Вместо этого запросите:
- Видео с временными метками испытания повторяемости не менее 100 циклов при целевой температуре вашей отливки, а не при температуре камеры окружающей среды, с наложением фактического и заданного положения TCP;
- Полную спецификацию материалов с указанием тепловых коэффициентов для всех конструктивных и приводных компонентов, а не только маркировку «высокотемпературный»;
- Документацию по задержке и частоте обновления алгоритма тепловой компенсации (для динамической коррекции траектории требуется менее 10 мс);
- Подтверждение кривых снижения номинальных характеристик шкафа управления — в частности, максимальной температуры окружающей среды, при которой сохраняется полная полоса пропускания сервопривода.
Наконец, перед окончательной приемкой настаивайте на исследовании теплового распределения, привязанном к конкретной площадке. Распределение лучистого тепла вокруг вашей станции заливки неоднородно, и ни один робот не работает одинаково при 300°C в неподвижном воздухе и в турбулентной, насыщенной пылью литейной атмосфере. Решение, работающее в немецкой испытательной лаборатории, может выйти из строя на вашем предприятии в Юго-Восточной Азии без локальной калибровки.
Надежность выше 300°C — это не способность пережить нагрев. Это способность сохранять точность, находясь в его условиях. Для этого нужны инженерные решения, а не маркетинг, и проверка, а не предположения.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение