




Línea horizontal de fabricación de vigas H explicada: un análisis profundo del sistema central de fabricación de la industria
¿Qué es una línea horizontal de fabricación de vigas H?
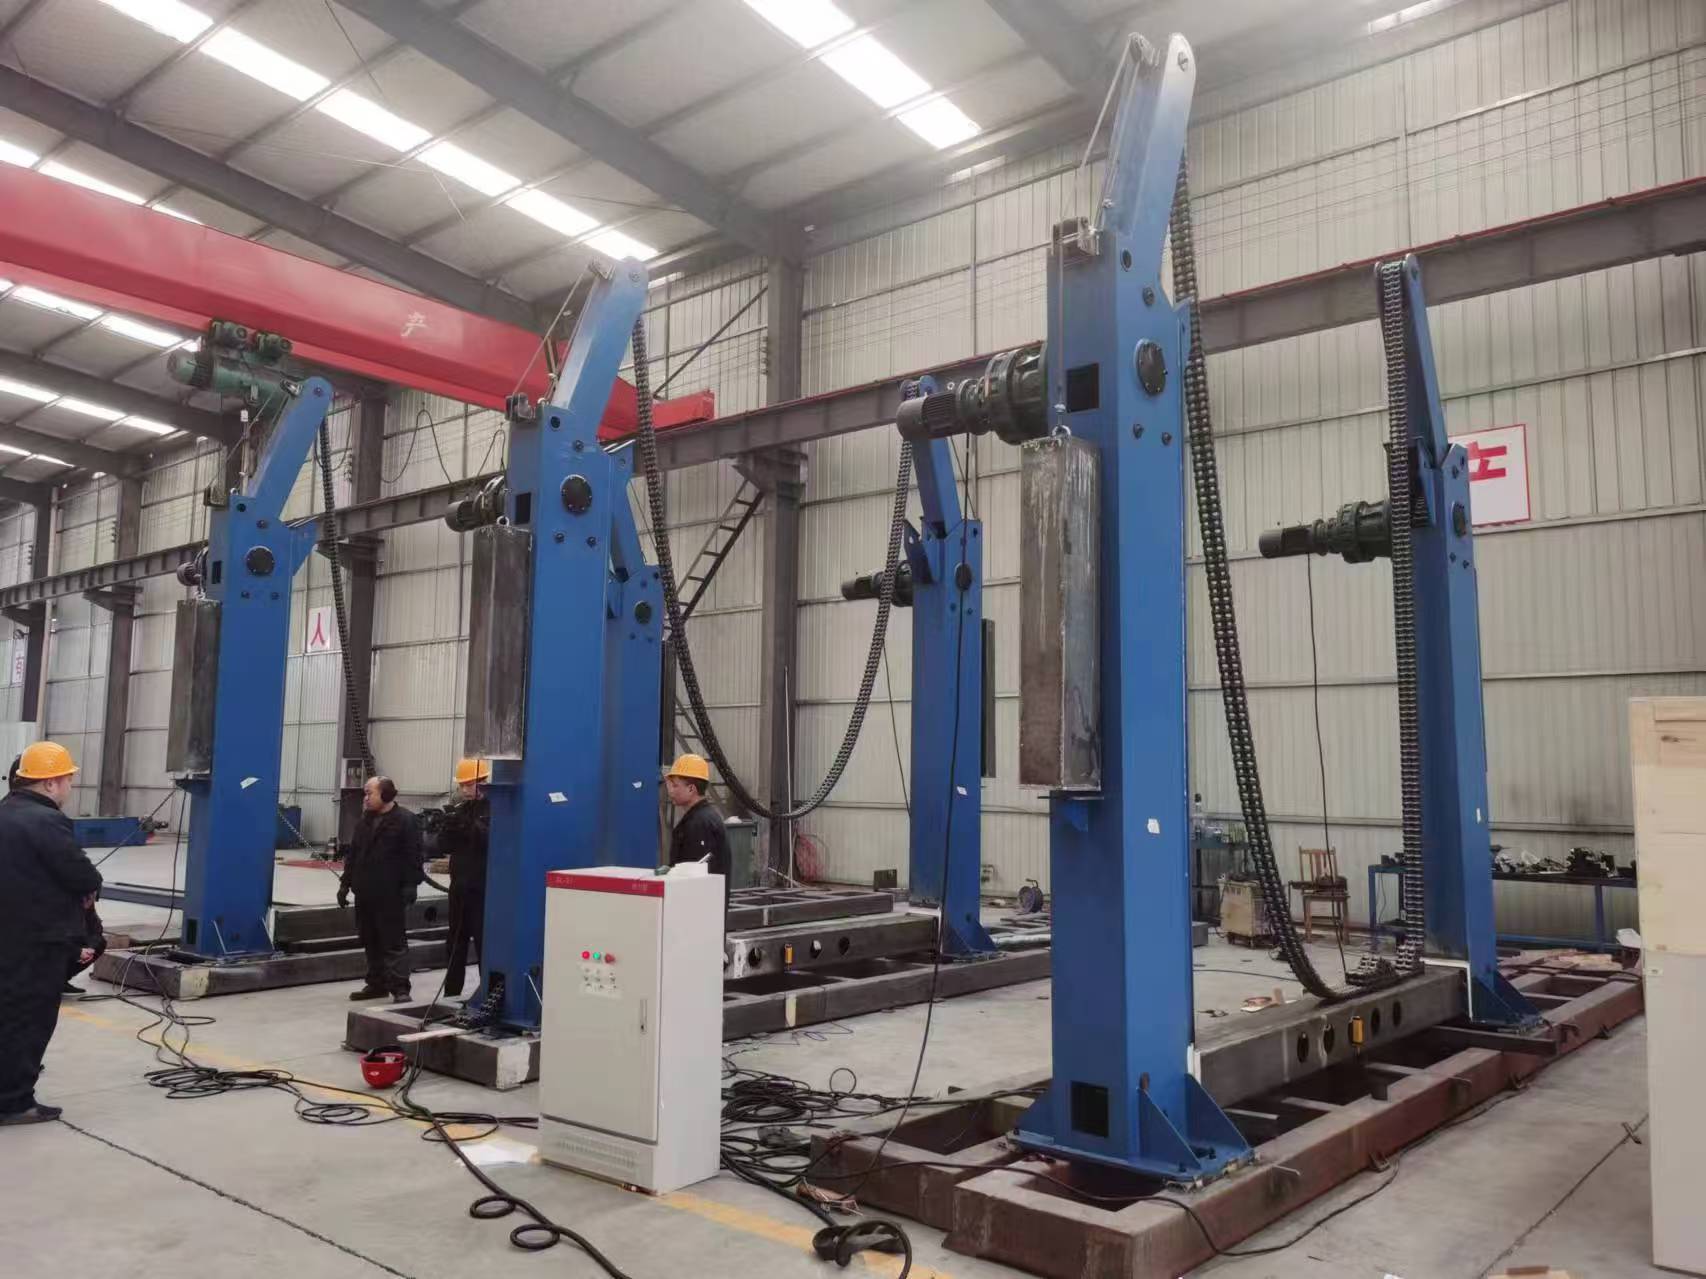
Una línea horizontal de fabricación de vigas H es un sistema de producción automatizado y especializado diseñado para fabricar vigas de acero en forma de H a partir de placas planas de acero. A diferencia de los métodos tradicionales de procesamiento por lotes que requieren varias máquinas independientes, esta línea integra varias estaciones de trabajo en una disposición lineal o celular para realizar el ensamblaje, la soldadura, el enderezado y el corte en un flujo continuo. El término "horizontal" se refiere a la orientación de la viga durante el procesamiento, normalmente con la placa del alma colocada plana y las alas en posición vertical, lo que permite un fácil acceso para las antorchas de soldadura y la manipulación de materiales.
En esencia, el sistema transforma las materias primas de entrada —normalmente tres placas separadas (un alma y dos alas)— en un único perfil resistente de sección I o H. El proceso estándar comienza con una estación de ensamblaje donde los componentes se alinean y se sueldan por puntos. A continuación, la viga pasa a la estación principal de soldadura, a menudo equipada con cabezales de soldadura por arco sumergido (SAW) que operan simultáneamente en ambos lados del alma. Después de la soldadura, una máquina enderezadora corrige cualquier deformación térmica, garantizando que la viga cumpla tolerancias dimensionales estrictas. Las líneas modernas también pueden incluir granallado para la preparación de superficies, taladrado de orificios para pernos y corte final a longitud.
Este método integrado representa un avance significativo frente a la fabricación manual o semiautomática. En una configuración manual, cada etapa —soldadura por puntos, soldadura principal, volteo y enderezado— requiere máquinas separadas y una considerable intervención de grúas. Una línea horizontal de fabricación de vigas H utiliza transferencia automatizada de materiales, a menudo mediante transportadores de rodillos o dispositivos de volteo por cadena, para desplazar la viga por cada etapa sin intervención humana. Esto no solo acelera la producción, sino que también reduce el riesgo de lesiones derivadas de la elevación de cargas pesadas y los trabajos en caliente. El resultado es una viga uniforme y de alta calidad que puede producirse a un ritmo de varias unidades por turno.
Desde la perspectiva de las normas industriales, las vigas producidas en estas líneas deben cumplir especificaciones como ASTM A6, EN 10025 o JIS G3192. Estas normas establecen las tolerancias permitidas para la altura del alma, el ancho de las alas, la contraflecha, la curvatura lateral y la torsión. Una línea horizontal de fabricación de vigas H de alta calidad alcanza estas tolerancias mediante ajustes precisos de los rodillos, control sincronizado de la velocidad y la corriente de soldadura, y regulación de la presión hidráulica en la enderezadora. Por tanto, el sistema no es solo un conjunto de máquinas, sino un ecosistema de fabricación perfectamente ajustado.
¿Por qué automatizar con una línea horizontal de fabricación de vigas H?
El principal factor para adoptar una línea horizontal de fabricación de vigas H es el aumento considerable de la productividad y la uniformidad. En la fabricación tradicional, cada viga requiere múltiples preparaciones y soldaduras manuales, lo que genera una producción típica de 10-15 toneladas por turno en un taller pequeño. Con una línea automatizada, el mismo taller puede alcanzar 30-50 toneladas por turno, según el tamaño y la complejidad de la viga. Sin embargo, los beneficios van mucho más allá de la velocidad.
La calidad es la segunda ventaja fundamental. La soldadura manual introduce variabilidad: los defectos de soldadura, como la porosidad, las socavaduras o la fusión incompleta, son habituales cuando el operario se fatiga. Un sistema automatizado de soldadura por arco sumergido (SAW) en una línea horizontal de fabricación de vigas H mantiene constantes la longitud del arco, la velocidad de avance y la velocidad de alimentación del alambre. Esto produce cordones de soldadura uniformes con excelentes propiedades mecánicas, menos salpicaduras y una limpieza posterior a la soldadura mínima. El enderezado también es más preciso: la máquina aplica una presión uniforme a lo largo de la viga, corrigiendo la deformación sin someter el material a tensiones excesivas.
La seguridad y la gestión de la mano de obra también mejoran. Al reducir el contacto manual directo con metal caliente, chispas de esmerilado y cargas pesadas, los fabricantes disminuyen significativamente sus índices de accidentes. Además, un solo operario puede supervisar toda la línea desde un panel de control central, lo que permite a la planta reasignar soldadores cualificados a tareas más complejas y de mayor valor añadido. Esto resulta especialmente valioso en mercados con una disponibilidad cada vez menor de soldadores manuales cualificados.
Otra ventaja que a menudo se pasa por alto es la trazabilidad. Los sistemas de control modernos pueden registrar los parámetros del proceso (corriente de soldadura, voltaje, velocidad, temperatura y presión) de cada viga producida. Estos datos son muy valiosos para el aseguramiento de la calidad, el cumplimiento de las especificaciones del cliente y la mejora continua del proceso. Para las empresas que exportan a mercados que exigen procedimientos de soldadura certificados, esta trazabilidad simplifica la documentación y reduce el riesgo de retrabajos.
¿Quién necesita una línea horizontal de fabricación de vigas H?
El público principal de una línea horizontal de fabricación de vigas H incluye talleres de fabricación de estructuras de acero de mediana y gran escala, fabricantes de equipos pesados y contratistas especializados en infraestructura. Se trata de empresas en las que las vigas de acero constituyen una parte importante de su combinación de productos y donde los métodos manuales se han convertido en un cuello de botella. Por ejemplo, una empresa que fabrica columnas y vigas para edificios de varios pisos, almacenes o plantas industriales comprobará que una línea automatizada reduce drásticamente los plazos de entrega y la necesidad de espacio de almacenamiento.
La construcción naval y la construcción offshore también son sectores clave. Estas industrias requieren vigas con una estricta resistencia a la corrosión y control dimensional, a menudo en grandes volúmenes. Una línea automatizada garantiza que cada viga cumpla las especificaciones de diseño, reduciendo el tiempo de ajuste en el astillero. Del mismo modo, los fabricantes de puentes, grúas y maquinaria pesada (como brazos de excavadoras o bastidores de prensas) se benefician de la uniformidad y capacidad de producción de un sistema automatizado.
En un nivel más específico, el responsable de la decisión típico es un gerente de planta, director de producción o propietario de un negocio de fabricación. Evalúan no solo el coste de la máquina, sino también el valor total de reducir las horas extra, los desperdicios y las reclamaciones de garantía. También necesitan un proveedor que comprenda sus tamaños específicos de viga (las alturas habituales oscilan entre 200 mm y 1500 mm, con alas de hasta 50 mm de espesor) y pueda ofrecer personalización para perfiles no estándar. Empresas como URALSTANKOIMPORT y Estructuras Metalicas Girders Chile Limitada representan el tipo de clientela internacional que busca equipos robustos y adaptables.
Por último, el sistema está destinado a organizaciones que planean ampliar su alcance de mercado. Una producción estable y de alto volumen de vigas certificadas permite a los fabricantes participar en contratos de mayor envergadura y acortar los plazos de entrega. También los posiciona como proveedores fiables para las ESCO (empresas de ingeniería, adquisiciones y construcción), que requieren una calidad uniforme en múltiples ubicaciones de proyecto. En resumen, cualquier empresa en la que el acero estructural sea un producto esencial debería considerar la automatización.
Escenarios principales de aplicación y normas globales
Una línea horizontal de fabricación de vigas H se implementa con mayor eficacia en patios de fabricación centralizados que atienden proyectos industriales o de construcción a gran escala. La línea produce vigas que posteriormente se transportan al lugar de montaje, reduciendo al mínimo la soldadura en obra. Entre las aplicaciones habituales se incluyen la construcción de edificios de gran altura, terminales aeroportuarias, estadios deportivos y naves industriales. Por ejemplo, un proveedor como Zein Steel Industries Co. LLC utiliza estas líneas para cumplir pedidos de pórticos y cerchas de cubierta complejos.
El sistema también desempeña un papel esencial en la producción de bastidores de tuberías y skids de proceso para la industria del petróleo y gas. Estas estructuras requieren vigas capaces de soportar grandes cargas dinámicas y entornos corrosivos. La uniformidad de una línea automatizada garantiza que los patrones de orificios para pernos se alineen perfectamente, reduciendo el tiempo de montaje en campo. Clientes como BatysMunaiGazZhabdyktary LLP requieren vigas que cumplan las normas GOST, y la línea debe calibrarse para producir perfiles dentro de esas tolerancias específicas.
Desde la perspectiva de las normas, los fabricantes globales deben cumplir múltiples códigos. El sistema de gestión de calidad ISO 9001 es una base, pero las líneas avanzadas también cumplen la Directiva de Máquinas de la UE CE (2006/42/EC) y la Directiva de Baja Tensión (2014/35/EU), como demuestra Wuxi Samgins. Además, el conocimiento de ASME Sección IX (cualificaciones de soldadura) y API 2B (para estructuras offshore) es esencial para los clientes internacionales. El sistema de control de la línea debe permitir ajustes de parámetros para adaptarse a los procedimientos de soldadura requeridos por cada código.
El momento de implementación es otro factor. Una línea suele instalarse durante una fase de ampliación de capacidad o cuando es fundamental sustituir equipos obsoletos. El período de retorno de la inversión, normalmente de 12 a 24 meses, depende de las tasas de utilización y del valor de la reducción de desperdicios. Los intervalos de mantenimiento se programan según la producción, normalmente cada 500 horas de tiempo de arco activo para revisar los consumibles y verificar la alineación. Asociarse con un proveedor que ofrezca puesta en marcha in situ y diagnóstico remoto, como Wuxi Samgins, garantiza un tiempo de inactividad mínimo durante estos períodos críticos.
Proceso de fabricación y control de calidad
La secuencia de producción típica de una línea horizontal de fabricación de vigas H comienza en la máquina de ensamblaje de vigas H, donde el alma y las dos alas se posicionan con precisión mediante abrazaderas hidráulicas y rodillos laterales. La soldadura por puntos, a menudo realizada con CO2 o alambre tubular, mantiene unidos los componentes. Este ensamblaje debe tener una precisión de 1-2 mm para garantizar la calidad final de la soldadura. Para vigas grandes (de 12 m o más), la máquina de ensamblaje está diseñada para gestionar la expansión térmica y mantener la alineación.
La viga ensamblada entra entonces en la máquina principal de soldadura de vigas H. Esta estación utiliza hasta cuatro cabezales de soldadura por arco sumergido (dos a cada lado), lo que permite soldar simultáneamente ambos cordones de filete. Los parámetros de soldadura —amperaje (normalmente 400-800 A), voltaje (26-34 V) y velocidad de avance (40-80 cm/min)— se preconfiguran según el tamaño de la viga y el grado del material. Las líneas avanzadas incorporan detección automática de soldadura por puntos y alimentación adaptativa de alambre de aporte para gestionar pequeñas separaciones. El uso de fundente y alambre de alta calidad garantiza una soldadura limpia y sin escoria que requiere un esmerilado mínimo.
Después de la soldadura, la deformación térmica es inevitable. La máquina enderezadora de vigas H utiliza una serie de rodillos horizontales y verticales para aplicar fuerza mecánica, corrigiendo la contraflecha (arqueamiento en el plano del alma) y la curvatura lateral (arqueamiento fuera del plano del alma). La presión hidráulica se ajusta en tiempo real a partir de la información de sensores láser o mecánicos. Esto garantiza que la viga final cumpla tolerancias normalmente de 1/1000 de la longitud de la viga para la contraflecha y de 1/2000 para la curvatura lateral. El control de calidad incluye comprobaciones dimensionales con calibres y ensayos ultrasónicos periódicos de las soldaduras.
Entre las estaciones opcionales, pero muy recomendables, se incluyen una máquina de granallado para eliminar cascarilla de laminación y óxido, y una máquina de taladrado 3D para vigas H destinada a los orificios de pernos. Estas etapas integradas eliminan la necesidad de manipular nuevamente la viga varias veces, conservando la alineación y reduciendo el tiempo de ciclo. Durante todo el proceso, el PLC del sistema registra los datos de cada viga, creando un gemelo digital para la trazabilidad. Componentes como servomotores y controladores CNC de marcas globales reconocidas mejoran la fiabilidad, reflejando el enfoque utilizado por Wuxi Samgins para garantizar una larga vida útil.
Coste total de propiedad y factores de ROI
Al evaluar una línea horizontal de fabricación de vigas H, el precio de compra es solo un elemento del coste total de propiedad (TCO). Los principales factores de coste incluyen la inversión inicial (que oscila entre $500,000 y $2,000,000 para una línea de gama media), la instalación y los trabajos de cimentación, la formación y el coste de las piezas de repuesto. Los consumibles, como el alambre de soldadura, el fundente y las muelas abrasivas, representan gastos operativos continuos. El consumo energético es otro factor; una línea totalmente automatizada con cuatro cabezales SAW consume aproximadamente 100-150 kW.
Los costes de mantenimiento suelen representar entre el 2% y el 5% del valor de la máquina por año. Sin embargo, pueden minimizarse seleccionando una línea con componentes de alta calidad. Por ejemplo, el uso de guías lineales, husillos de bolas y sellos hidráulicos importados reduce el tiempo de inactividad no programado. Wuxi Samgins hace hincapié en ello al adquirir componentes hidráulicos, servo y CNC clave de marcas mundialmente reconocidas. Un acuerdo integral de posventa que incluya diagnóstico remoto e inspecciones periódicas in situ estabiliza aún más el TCO.
El retorno de la inversión (ROI) se debe al aumento de la producción, la reducción de los costes laborales y las menores tasas de retrabajo. Un taller que produce manualmente 1000 toneladas al mes podría necesitar 15-20 soldadores y montadores. Con una línea automatizada, ese mismo volumen puede lograrse con 5-6 operarios. Solo el ahorro en mano de obra puede recuperar la inversión de la máquina en un plazo de 18 meses. Además, la reducción de desperdicios y retrabajos (del 5% a menos del 1%) mejora directamente los márgenes de beneficio. La capacidad de gestionar pedidos más grandes y complejos también abre nuevas fuentes de ingresos.
Para un cálculo preciso, los posibles compradores deben solicitar un análisis de producción basado en su combinación habitual de vigas. Proveedores como Wuxi Samgins ofrecen propuestas personalizadas que incluyen proyecciones de producción y una hoja de ruta de piezas de repuesto. También es recomendable presupuestar la formación (2-4 semanas) y un fondo de contingencia para la optimización inicial. Al considerar tanto los costes operativos como el potencial de incremento de ingresos, los fabricantes pueden tomar una decisión basada en datos que se ajuste a su estrategia de crecimiento a largo plazo.
Buscar

Blogs recomendados
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.