




شرح خط تصنيع عوارض H الأفقي: نظرة متعمقة على نظام التصنيع الأساسي في الصناعة
ما هو خط تصنيع العوارض H الأفقي؟
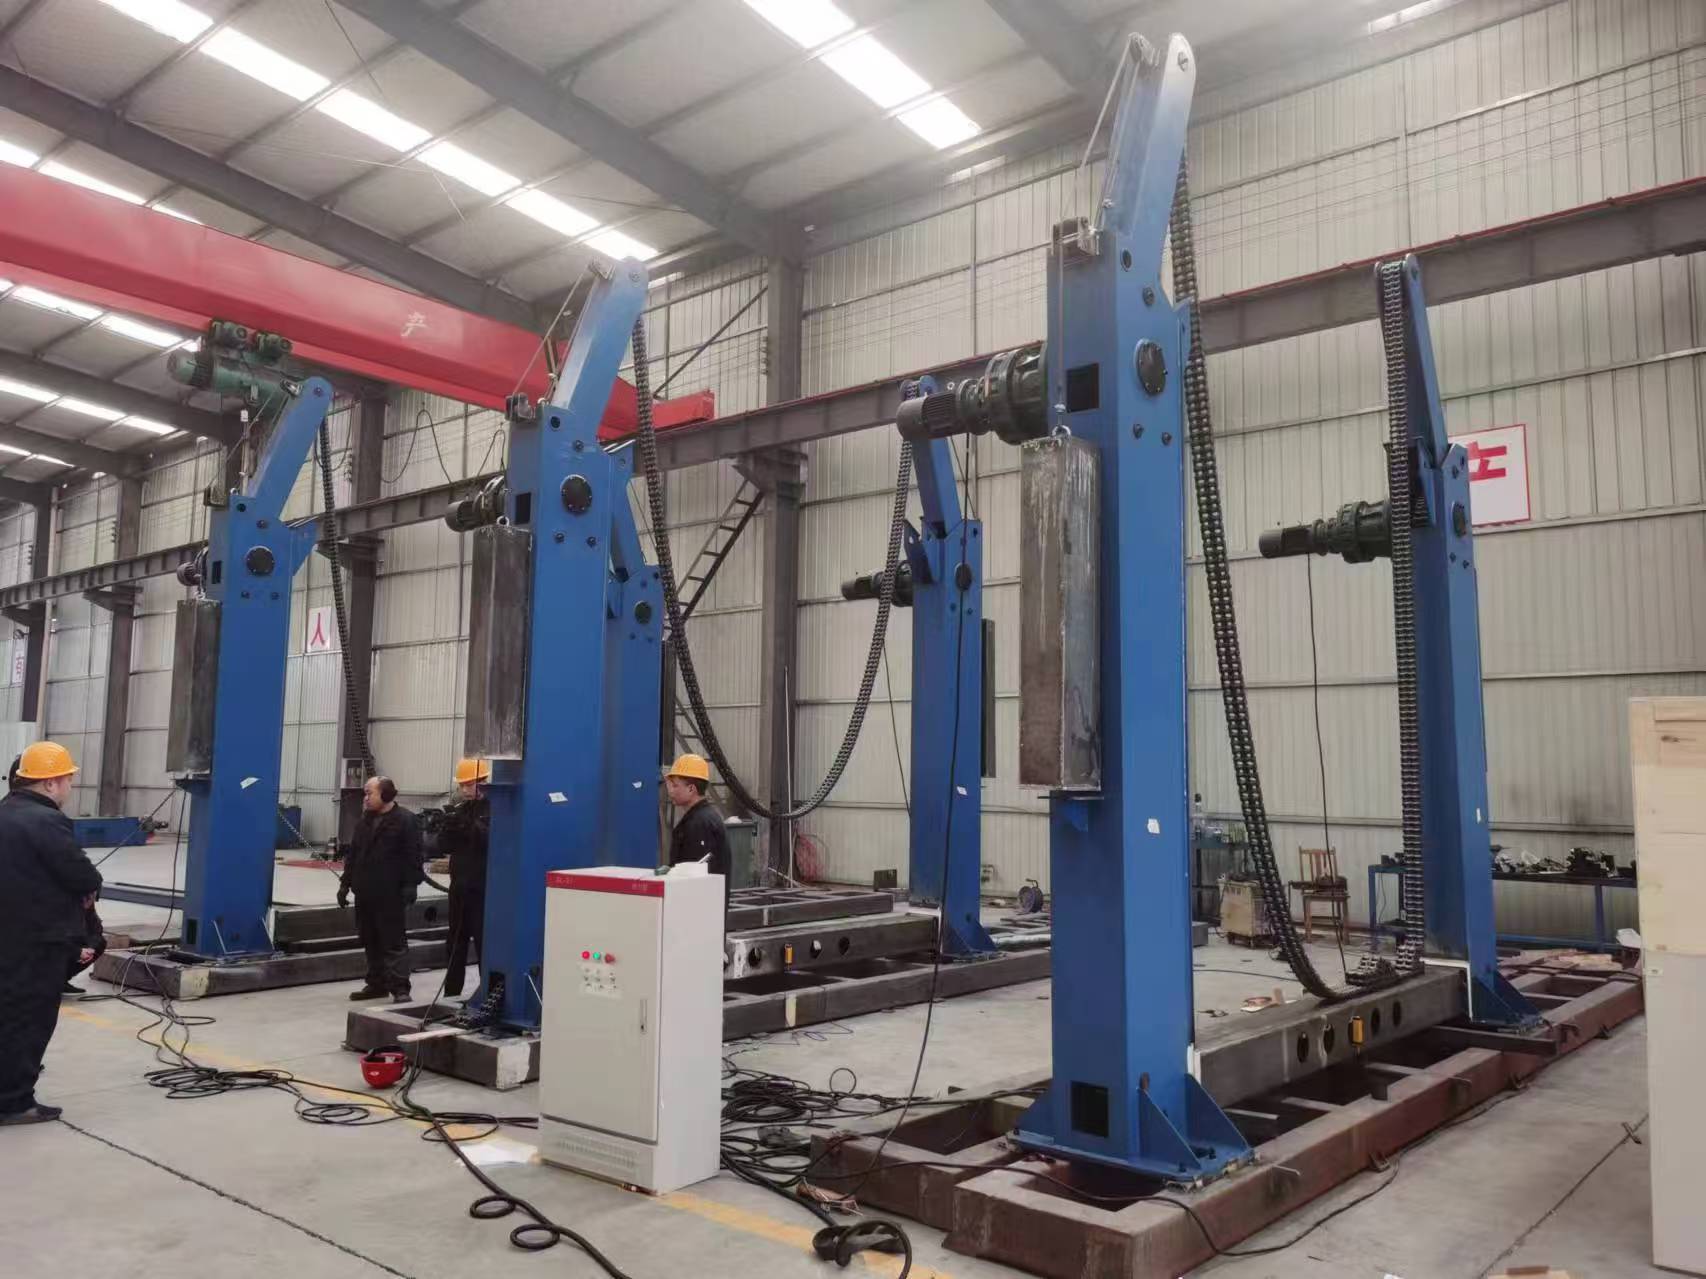
خط تصنيع العوارض H الأفقي هو نظام إنتاج آلي ومخصص صُمم لتصنيع العوارض الفولاذية على شكل H من صفائح فولاذية مسطحة. وعلى عكس أساليب المعالجة التقليدية على دفعات التي تتطلب عدة آلات مستقلة، يدمج هذا الخط عدة محطات عمل في ترتيب خطي أو خلوي لتنفيذ التجميع واللحام والاستقامة والقطع ضمن تدفق مستمر. يشير مصطلح "أفقي" إلى اتجاه العارضة أثناء المعالجة، حيث توضع صفيحة الجِسر عادةً بشكل مسطح وتوضع الأجنحة عموديًا، مما يتيح سهولة الوصول إلى مشاعل اللحام ومناولة المواد.
في جوهره، يحول النظام مواد الإدخال الخام—التي تكون عادةً ثلاث صفائح منفصلة (صفيحة جسر واحدة وجناحان)—إلى مقطع واحد قوي على شكل I أو H. تبدأ العملية القياسية بمحطة تجميع تُحاذى فيها المكونات وتُلحم لحامًا نقطيًا. ثم تنتقل العارضة إلى محطة اللحام الرئيسية، التي غالبًا ما تكون مجهزة برؤوس لحام القوس المغمور (SAW) تعمل في وقت واحد على جانبي الجسر. وبعد اللحام، تقوم آلة الاستقامة بتصحيح أي تشوه حراري، مما يضمن مطابقة العارضة لتفاوتات أبعادية صارمة. وقد تتضمن الخطوط الحديثة أيضًا السفع بالخردق لتحضير السطح، والثقب لفتحات البراغي، والقطع النهائي حسب الطول.
تمثل هذه الطريقة المتكاملة نقلة كبيرة مقارنةً بالتصنيع اليدوي أو شبه الآلي. ففي الإعداد اليدوي، تتطلب كل خطوة—اللحام النقطي واللحام الرئيسي والقلب والاستقامة—آلات منفصلة واستخدامًا كبيرًا للرافعات. يستخدم خط تصنيع العوارض H الأفقي نقل المواد آليًا، غالبًا عبر ناقلات بكرية أو أجهزة قلب بالسلاسل، لنقل العارضة خلال كل مرحلة دون تدخل بشري. وهذا لا يسرّع الإنتاج فحسب، بل يقلل أيضًا من مخاطر الإصابات الناتجة عن الرفع الثقيل والأعمال الساخنة. والنتيجة هي عارضة متسقة وعالية الجودة يمكن إنتاجها بمعدل عدة وحدات لكل وردية.
ومن منظور المعايير الصناعية، يجب أن تتوافق العوارض المنتجة على هذه الخطوط مع مواصفات مثل ASTM A6 أو EN 10025 أو JIS G3192. وتحدد هذه المعايير التفاوتات المسموح بها لعمق الجسر وعرض الجناح والتحدب والانحناء الجانبي والالتواء. ويحقق خط تصنيع العوارض H الأفقي عالي الجودة هذه التفاوتات من خلال ضبط دقيق للبكرات، والتحكم المتزامن في سرعة اللحام والتيار، وتنظيم الضغط الهيدروليكي في آلة الاستقامة. لذلك، لا يُعد النظام مجرد مجموعة من الآلات، بل منظومة تصنيع مضبوطة بدقة.
لماذا تُؤتمت الإنتاج باستخدام خط تصنيع العوارض H الأفقي؟
يتمثل الدافع الرئيسي لاعتماد خط تصنيع العوارض H الأفقي في الزيادة الكبيرة في الإنتاجية والاتساق. ففي التصنيع التقليدي، تتطلب كل عارضة عدة عمليات إعداد ولحامات يدوية، مما يؤدي إلى إنتاج نموذجي يبلغ 10-15 طنًا لكل وردية في ورشة صغيرة. وباستخدام خط آلي، يمكن للورشة نفسها تحقيق 30-50 طنًا لكل وردية، وفقًا لحجم العارضة وتعقيدها. لكن الفوائد تتجاوز السرعة بكثير.
الجودة هي الميزة الحاسمة الثانية. إذ يُدخل اللحام اليدوي تفاوتًا في النتائج—فتكون عيوب اللحام مثل المسامية أو الحز السفلي أو عدم الانصهار الكامل شائعة عند إرهاق المشغل. ويحافظ نظام لحام القوس المغمور (SAW) الآلي في خط تصنيع العوارض H الأفقي على طول قوس وسرعة حركة ومعدل تغذية سلك ثابتة. وينتج عن ذلك خرزات لحام متجانسة بخصائص ميكانيكية ممتازة، وتناثر أقل، وحاجة محدودة إلى التنظيف بعد اللحام. كما تكون الاستقامة أكثر دقة: إذ تطبق الآلة ضغطًا متسقًا على كامل العارضة، لتصحيح التشوه دون تعريض المادة لإجهاد مفرط.
كما تتحسن السلامة وإدارة العمالة. فمن خلال تقليل التلامس اليدوي المباشر مع المعدن الساخن وشرر الجلخ والرفع الثقيل، يخفض المصنعون معدلات الحوادث بشكل ملحوظ. علاوة على ذلك، يمكن لمشغل واحد الإشراف على الخط بأكمله من لوحة تحكم مركزية، مما يتيح للمصنع إعادة توجيه اللحامين المهرة إلى مهام أكثر تعقيدًا وذات قيمة مضافة. ويُعد هذا ذا قيمة خاصة في الأسواق التي يتناقص فيها عدد اللحامين اليدويين المؤهلين.
ميزة أخرى غالبًا ما يُغفل عنها هي قابلية التتبع. يمكن لأنظمة التحكم الحديثة تسجيل معلمات العملية (تيار اللحام والجهد والسرعة ودرجة الحرارة والضغط) لكل عارضة مُنتجة. وهذه البيانات لا تقدر بثمن لضمان الجودة والامتثال لمواصفات العملاء والتحسين المستمر للعملية. وبالنسبة للشركات التي تصدر إلى أسواق تتطلب إجراءات لحام معتمدة، تسهّل قابلية التتبع هذه إعداد الوثائق وتقلل مخاطر إعادة العمل.
من يحتاج إلى خط تصنيع العوارض H الأفقي؟
يشمل الجمهور الرئيسي لخط تصنيع العوارض H الأفقي ورش تصنيع الهياكل الفولاذية المتوسطة والكبيرة، ومصنعي المعدات الثقيلة، ومقاولي البنية التحتية المتخصصين. وهذه شركات تشكل فيها العوارض الفولاذية جزءًا كبيرًا من مزيج منتجاتها، وأصبحت الطرق اليدوية فيها عنق زجاجة. على سبيل المثال، ستجد الشركة التي تنتج الأعمدة والعوارض للمباني متعددة الطوابق أو المستودعات أو المنشآت الصناعية أن الخط الآلي يقلل بشكل كبير من المهل الزمنية ويخفض الحاجة إلى مساحة التخزين.
كما يُعد بناء السفن والإنشاءات البحرية من القطاعات الرئيسية. تتطلب هذه الصناعات عوارض ذات مقاومة صارمة للتآكل وتحكم أبعادي دقيق، وغالبًا بكميات كبيرة. ويضمن الخط الآلي مطابقة كل عارضة لمواصفات التصميم، مما يقلل وقت التركيب في الساحة. وبالمثل، يستفيد مصنعو الجسور والرافعات والآلات الثقيلة (مثل أذرع الحفارات أو هياكل المكابس) من اتساق وإنتاجية النظام الآلي.
وعلى مستوى أكثر تفصيلًا، يكون متخذ القرار النموذجي مدير مصنع أو مدير إنتاج أو مالك شركة تصنيع. وهم لا يقيّمون تكلفة الآلة فحسب، بل القيمة الإجمالية لتقليل العمل الإضافي والهدر ومطالبات الضمان. كما يحتاجون إلى مورد يفهم مقاسات عوارضهم المحددة (تتراوح الأعماق الشائعة بين 200 mm و1500 mm، بأجنحة يصل سمكها إلى 50 mm) ويمكنه تقديم تخصيص للمقاطع غير القياسية. وتمثل شركات مثل URALSTANKOIMPORT وEstructuras Metalicas Girders Chile Limitada نوع العملاء الدوليين الذين يبحثون عن معدات متينة وقابلة للتكيف.
وأخيرًا، النظام مخصص للمؤسسات التي تخطط لتوسيع نطاق وصولها إلى السوق. فالإنتاج الثابت والعالي الحجم للعوارض المعتمدة يمكّن المصنعين من التقدم بعروض لعقود أكبر وتقليل زمن التسليم. كما يعزز مكانتهم كموردين موثوقين لشركات ESCOs (شركات الهندسة والمشتريات والإنشاءات) التي تتطلب جودة متسقة عبر مواقع مشاريع متعددة. باختصار، ينبغي لأي شركة يكون الفولاذ الإنشائي منتجًا أساسيًا لها أن تفكر في الأتمتة.
سيناريوهات التطبيق الأساسية والمعايير العالمية
يُستخدم خط تصنيع العوارض H الأفقي بأكبر قدر من الفاعلية في ساحات التصنيع المركزية التي تخدم مشاريع إنشائية أو صناعية واسعة النطاق. وينتج الخط عوارض تُنقل بعد ذلك إلى موقع التجميع، مما يقلل اللحام في الموقع. وتشمل التطبيقات الشائعة تشييد المباني الشاهقة ومحطات المطارات والملاعب الرياضية والمظلات الصناعية. على سبيل المثال، يستخدم مورد مثل Zein Steel Industries Co. LLC هذه الخطوط لتلبية طلبات الإطارات البوابية المعقدة والجمالونات السقفية.
ويلعب النظام أيضًا دورًا حيويًا في إنتاج حوامل الأنابيب ووحدات العمليات الجاهزة لصناعة النفط والغاز. وتتطلب هذه الهياكل عوارض قادرة على تحمل الأحمال الديناميكية الثقيلة والبيئات المسببة للتآكل. ويضمن اتساق الخط الآلي محاذاة أنماط فتحات البراغي بشكل مثالي، مما يقلل وقت التجميع في الموقع. ويحتاج عملاء مثل BatysMunaiGazZhabdyktary LLP إلى عوارض تفي بمعايير GOST، ويجب معايرة الخط لإنتاج مقاطع ضمن تلك التفاوتات المحددة.
ومن منظور المعايير، يجب على المصنعين العالميين الالتزام بعدة أكواد. يُعد نظام إدارة الجودة ISO 9001 أساسًا، لكن الخطوط المتقدمة تتوافق أيضًا مع توجيه الآلات EU CE (2006/42/EC) وتوجيه الجهد المنخفض (2014/35/EU)، كما يتضح من Wuxi Samgins. بالإضافة إلى ذلك، تُعد المعرفة بـ ASME Section IX (تأهيلات اللحام) وAPI 2B (للمنشآت البحرية) ضرورية للعملاء الدوليين. وينبغي أن يتيح نظام تحكم الخط ضبط المعلمات بما يلائم إجراءات اللحام المطلوبة وفقًا للأكواد.
التوقيت عامل آخر. يُركب الخط عادةً خلال مرحلة توسع الطاقة الإنتاجية أو عندما يكون استبدال المعدات المتقادمة أمرًا بالغ الأهمية. تعتمد فترة استرداد الاستثمار، التي غالبًا ما تتراوح بين 12 و24 شهرًا، على معدلات الاستخدام وقيمة خفض الهدر. وتُحدد فترات الصيانة بناءً على الإنتاجية—عادةً كل 500 ساعة من زمن القوس التشغيلي لفحص المواد الاستهلاكية والتحقق من المحاذاة. وتضمن الشراكة مع مورد يوفر التشغيل الموقعي والتشخيص عن بُعد، كما تفعل Wuxi Samgins، الحد الأدنى من التوقف خلال هذه الفترات الحرجة.
عملية التصنيع ومراقبة الجودة
يبدأ تسلسل الإنتاج النموذجي لخط تصنيع العوارض H الأفقي عند آلة تجميع العوارض H، حيث تُوضع صفيحة الجسر والجناحان بدقة باستخدام مشابك هيدروليكية وبكرات جانبية. ويحافظ اللحام النقطي، الذي يُجرى غالبًا باستخدام CO2 أو سلك محشو بالتدفق، على تماسك المكونات. ويجب أن تكون دقة هذا التجميع ضمن 1-2 mm لضمان جودة اللحام النهائي. وبالنسبة للعوارض الكبيرة (12 m أو أطول)، صُممت آلة التجميع للتعامل مع التمدد الحراري والحفاظ على المحاذاة.
ثم تدخل العارضة المُجمعة إلى آلة لحام العوارض H الرئيسية. وتستخدم هذه المحطة ما يصل إلى أربعة رؤوس لحام بالقوس المغمور (رأسان في كل جانب)، مما يتيح لحام لحامي الزاوية في الوقت نفسه. وتُضبط مسبقًا معلمات اللحام—شدة التيار (عادةً 400-800 A)، والجهد (26-34 V)، وسرعة الحركة (40-80 cm/min)—استنادًا إلى حجم العارضة ودرجة المادة. وتتميز الخطوط المتقدمة بالكشف التلقائي عن اللحام النقطي والتغذية التكيفية لسلك الحشو لمعالجة الفجوات البسيطة. ويضمن استخدام تدفق وأسلاك عالية الجودة لحامًا نظيفًا وخاليًا من الخبث يتطلب حدًا أدنى من الجلخ.
بعد اللحام، لا مفر من التشوه الحراري. وتستخدم آلة استقامة العوارض H سلسلة من البكرات الأفقية والرأسية لتطبيق قوة ميكانيكية، وتصحيح التحدب (الانحناء في مستوى الجسر) والانحناء الجانبي (الانحناء خارج مستوى الجسر). ويُضبط الضغط الهيدروليكي آنيًا استنادًا إلى التغذية الراجعة من أجهزة الاستشعار الليزرية أو الميكانيكية. ويضمن ذلك أن تفي العارضة النهائية بتفاوتات تبلغ عادةً 1/1000 من طول العارضة للتحدب و1/2000 للانحناء الجانبي. وتشمل مراقبة الجودة فحوصات أبعادية باستخدام المقاييس واختبارات دورية بالموجات فوق الصوتية للحامات.
تشمل المحطات الاختيارية، لكنها موصى بها بشدة، آلة السفع بالخردق لإزالة قشور الدرفلة والصدأ، وآلة الثقب ثلاثية الأبعاد للعوارض H لفتحات البراغي. وتلغي هذه الخطوات المتكاملة الحاجة إلى إعادة مناولة العارضة عدة مرات، مما يحافظ على المحاذاة ويقلل زمن الدورة. وطوال العملية، يسجل PLC الخاص بالنظام بيانات كل عارضة، مكونًا توأمًا رقميًا لقابلية التتبع. وتعزز مكونات مثل المحركات المؤازرة ووحدات تحكم CNC من علامات تجارية عالمية مرموقة الموثوقية، بما يحاكي النهج الذي تستخدمه Wuxi Samgins لضمان عمر خدمة طويل.
إجمالي تكلفة الملكية وعوامل ROI
عند تقييم خط تصنيع العوارض H الأفقي، لا يمثل سعر الشراء سوى عنصر واحد من إجمالي تكلفة الملكية (TCO). وتشمل محركات التكلفة الرئيسية الاستثمار الأولي (الذي يتراوح من $500,000 إلى $2,000,000 لخط متوسط الفئة)، وأعمال التركيب والأساسات، والتدريب، وتكلفة قطع الغيار. وتمثل المواد الاستهلاكية، مثل أسلاك اللحام والتدفق وأقراص الجلخ، نفقات تشغيلية مستمرة. كما يُعد استهلاك الطاقة عاملًا آخر؛ إذ يستهلك خط مؤتمت بالكامل مزود بأربعة رؤوس SAW نحو 100-150 kW.
تبلغ تكاليف الصيانة عادةً 2-5% من قيمة الآلة سنويًا. ومع ذلك، يمكن تقليلها باختيار خط مزود بمكونات عالية الجودة. فعلى سبيل المثال، يقلل استخدام المرشدات الخطية والبراغي الكروية والأختام الهيدروليكية المستوردة من التوقف غير المجدول. وتؤكد Wuxi Samgins ذلك من خلال توريد المكونات الهيدروليكية والمؤازرة وCNC الرئيسية من علامات تجارية عالمية مشهورة. كما أن اتفاقية شاملة لخدمات ما بعد البيع تشمل التشخيص عن بُعد والفحوصات الميدانية المنتظمة تعزز استقرار TCO.
يتحدد العائد على الاستثمار (ROI) بزيادة الإنتاج وخفض تكلفة العمالة وانخفاض معدلات إعادة العمل. فقد تحتاج ورشة تنتج 1000 طن شهريًا يدويًا إلى 15-20 لحامًا وفني تركيب. وباستخدام خط آلي، يمكن تحقيق الحجم نفسه بواسطة 5-6 مشغلين. ويمكن لتوفير العمالة وحده استرداد استثمار الآلة خلال 18 شهرًا. بالإضافة إلى ذلك، فإن تقليل الهدر وإعادة العمل (من 5% إلى أقل من 1%) يحسن هوامش الربح مباشرةً. كما أن القدرة على التعامل مع طلبات أكبر وأكثر تعقيدًا تفتح مصادر إيرادات جديدة.
ولإجراء حساب دقيق، ينبغي للمشترين المحتملين طلب تحليل للإنتاج يستند إلى مزيج العوارض النموذجي لديهم. ويقدم موردون مثل Wuxi Samgins مقترحات مخصصة تتضمن توقعات الإنتاجية وخارطة طريق لقطع الغيار. ومن الحكمة أيضًا تخصيص ميزانية للتدريب (2-4 أسابيع) وصندوق احتياطي للتحسين الأولي. ومن خلال النظر في تكاليف التشغيل وزيادة الإيرادات معًا، يمكن للمصنعين اتخاذ قرار قائم على البيانات يتماشى مع استراتيجية نموهم طويلة الأجل.
بحث

المدونات الموصى بها
أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.