




Линия производства горизонтальных двутавровых балок: подробный обзор ключевой производственной системы отрасли
Что такое горизонтальная линия изготовления H-образных балок?
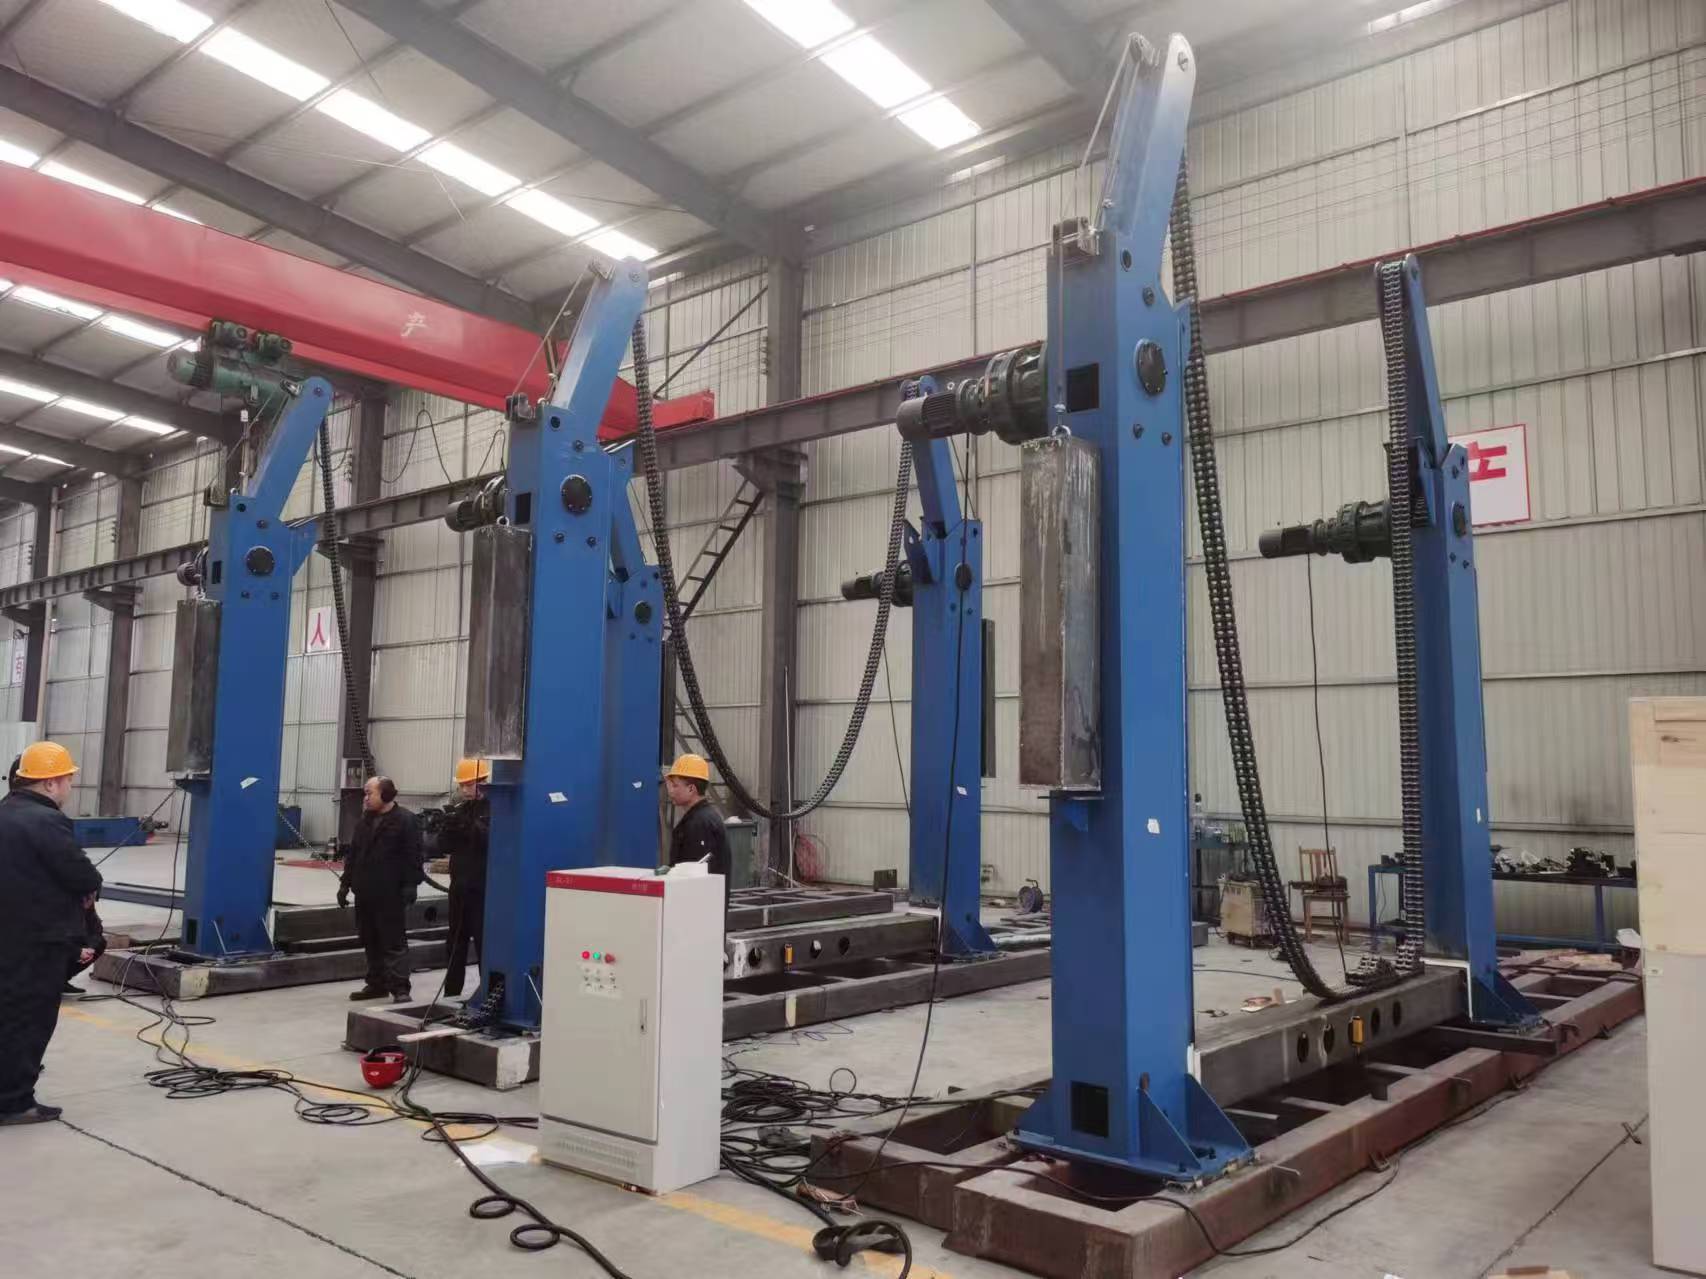
Горизонтальная линия изготовления H-образных балок — это специализированная автоматизированная производственная система, предназначенная для изготовления стальных балок H-образного сечения из плоских стальных листов. В отличие от традиционных методов серийной обработки, требующих нескольких отдельных станков, эта линия объединяет несколько рабочих станций в линейной или ячеистой компоновке для непрерывного выполнения сборки, сварки, правки и резки. Термин "горизонтальная" относится к положению балки в процессе обработки: как правило, стенка располагается горизонтально, а полки — вертикально, что обеспечивает удобный доступ для сварочных горелок и перемещения материала.
В основе работы системы лежит преобразование исходных материалов — обычно трёх отдельных листов, одной стенки и двух полок — в единый прочный профиль I- или H-образного сечения. Стандартный процесс начинается со сборочной станции, где компоненты выравниваются и прихватываются сваркой. Затем балка перемещается на основную сварочную станцию, часто оснащённую головками для сварки под флюсом (SAW), которые одновременно работают с обеих сторон стенки. После сварки правильная машина устраняет термические деформации, обеспечивая соответствие балки строгим допускам по размерам. Современные линии также могут включать дробеструйную обработку для подготовки поверхности, сверление отверстий под болты и окончательную резку в размер.
Этот интегрированный метод представляет собой значительный шаг вперёд по сравнению с ручным или полуавтоматическим изготовлением. При ручной организации работ каждый этап — прихваточная сварка, основная сварка, переворот, правка — требует отдельных станков и значительного использования кранов. Горизонтальная линия изготовления H-образных балок использует автоматизированную передачу материала, обычно посредством роликовых конвейеров или цепных устройств кантования, для перемещения балки через каждый этап без вмешательства человека. Это не только ускоряет производство, но и снижает риск травм при подъёме тяжёлых изделий и выполнении горячих работ. В результате получается стабильная высококачественная балка, которую можно производить в количестве нескольких единиц за смену.
С точки зрения промышленных стандартов балки, изготовленные на таких линиях, должны соответствовать таким спецификациям, как ASTM A6, EN 10025 или JIS G3192. Эти стандарты определяют допустимые отклонения по высоте стенки, ширине полок, прогибу, боковому изгибу и скручиванию. Высококачественная горизонтальная линия изготовления H-образных балок обеспечивает эти допуски благодаря точной регулировке роликов, синхронизированному контролю скорости и тока сварки, а также регулированию гидравлического давления в правильной машине. Таким образом, система является не просто набором оборудования, а тщательно настроенной производственной экосистемой.
Зачем автоматизировать производство с помощью горизонтальной линии изготовления H-образных балок?
Основным стимулом для внедрения горизонтальной линии изготовления H-образных балок является значительное повышение производительности и стабильности качества. При традиционном изготовлении каждая балка требует нескольких наладок и ручной сварки, что обеспечивает небольшой мастерской типичную производительность 10–15 тонн за смену. С автоматизированной линией та же мастерская может достигать 30–50 тонн за смену в зависимости от размера и сложности балки. Однако преимущества выходят далеко за рамки скорости.
Качество является вторым важнейшим преимуществом. Ручная сварка вносит нестабильность: при утомлении оператора часто возникают такие дефекты сварного шва, как пористость, подрезы или непровары. Автоматизированная система сварки под флюсом (SAW) в горизонтальной линии изготовления H-образных балок поддерживает постоянные длину дуги, скорость перемещения и скорость подачи проволоки. Это обеспечивает равномерные сварные валики с отличными механическими свойствами, уменьшенным разбрызгиванием и минимальной необходимостью очистки после сварки. Правка также выполняется точнее: машина равномерно прикладывает давление по всей балке, устраняя деформацию без чрезмерного напряжения материала.
Также повышаются безопасность и эффективность управления трудовыми ресурсами. За счёт сокращения непосредственного ручного контакта с горячим металлом, искрами от шлифовки и тяжёлыми грузами производители значительно снижают уровень травматизма. Кроме того, один оператор может контролировать всю линию с центральной панели управления, что позволяет предприятию направлять квалифицированных сварщиков на более сложные задачи с высокой добавленной стоимостью. Это особенно ценно на рынках, где сокращается число квалифицированных сварщиков ручной сварки.
Ещё одним часто недооцениваемым преимуществом является прослеживаемость. Современные системы управления могут регистрировать параметры процесса — сварочный ток, напряжение, скорость, температуру и давление — для каждой изготовленной балки. Эти данные чрезвычайно ценны для обеспечения качества, соответствия спецификациям заказчика и постоянного совершенствования процессов. Для компаний, экспортирующих продукцию на рынки, требующие сертифицированных сварочных процедур, такая прослеживаемость упрощает документацию и снижает риск переделок.
Кому необходима горизонтальная линия изготовления H-образных балок?
Основными пользователями горизонтальной линии изготовления H-образных балок являются средние и крупные предприятия по изготовлению стальных конструкций, производители тяжёлого оборудования и специализированные подрядчики по инфраструктурным проектам. Это предприятия, где стальные балки составляют значительную часть выпускаемой продукции, а ручные методы стали узким местом. Например, компания, производящая колонны и балки для многоэтажных зданий, складов или промышленных объектов, обнаружит, что автоматизированная линия существенно сокращает сроки выполнения заказов и уменьшает потребность в складских площадях.
Судостроение и морское строительство также являются ключевыми отраслями. В этих отраслях требуются балки со строгими требованиями к коррозионной стойкости и контролю размеров, часто в больших объёмах. Автоматизированная линия гарантирует соответствие каждой балки проектным спецификациям, сокращая время подгонки на производственной площадке. Аналогичным образом производители мостов, кранов и тяжёлого оборудования, такого как стрелы экскаваторов или рамы прессов, получают выгоду от стабильности и производительности автоматизированной системы.
На более детальном уровне типичным лицом, принимающим решение, является руководитель завода, директор по производству или владелец предприятия металлообработки. Они оценивают не только стоимость оборудования, но и совокупную выгоду от сокращения сверхурочной работы, брака и гарантийных претензий. Им также необходим поставщик, который понимает их конкретные размеры балок — распространённая высота составляет от 200 mm до 1500 mm при толщине полок до 50 mm — и может предложить индивидуальные решения для нестандартных профилей. Такие компании, как URALSTANKOIMPORT и Estructuras Metalicas Girders Chile Limitada, представляют тип международных клиентов, которым требуется надёжное адаптируемое оборудование.
Наконец, система предназначена для организаций, планирующих расширить охват рынка. Стабильный крупносерийный выпуск сертифицированных балок позволяет изготовителям участвовать в тендерах на более крупные контракты и сокращать сроки поставки. Это также позиционирует их как надёжных поставщиков для ESCOs (компаний по проектированию, закупкам и строительству), которым требуется стабильное качество на нескольких проектных площадках. Одним словом, любому предприятию, для которого конструкционная сталь является основной продукцией, следует рассмотреть автоматизацию.
Основные сценарии применения и глобальные стандарты
Горизонтальная линия изготовления H-образных балок наиболее эффективно применяется на централизованных производственных площадках, обслуживающих крупномасштабные строительные или промышленные проекты. Линия производит балки, которые затем транспортируются на площадку сборки, сводя к минимуму сварочные работы на объекте. Типичные области применения включают возведение высотных зданий, аэропортовых терминалов, спортивных стадионов и промышленных ангаров. Например, поставщик Zein Steel Industries Co. LLC использует такие линии для выполнения заказов на сложные портальные рамы и стропильные фермы кровли.
Система также играет важную роль в производстве трубных эстакад и технологических модулей для нефтегазовой отрасли. Эти конструкции требуют балок, способных выдерживать тяжёлые динамические нагрузки и агрессивные среды. Стабильность автоматизированной линии обеспечивает идеальное совпадение схем отверстий под болты, сокращая время сборки на объекте. Такие клиенты, как BatysMunaiGazZhabdyktary LLP, требуют балки, соответствующие стандартам GOST, и линия должна быть откалибрована для производства профилей в пределах этих конкретных допусков.
С точки зрения стандартов глобальные производители должны соблюдать несколько норм. Система менеджмента качества ISO 9001 является базовым требованием, однако передовые линии также соответствуют Директиве ЕС по машинному оборудованию CE (2006/42/EC) и Директиве по низковольтному оборудованию (2014/35/EU), как демонстрирует Wuxi Samgins. Кроме того, для международных клиентов важно знание ASME Section IX (аттестация сварочных процедур) и API 2B (для морских конструкций). Система управления линии должна позволять регулировать параметры в соответствии с требуемыми сварочными процедурами, основанными на соответствующих нормах.
Важным фактором также являются сроки. Линия обычно устанавливается на этапе расширения производственных мощностей или когда критически необходима замена устаревшего оборудования. Срок окупаемости, часто составляющий от 12 до 24 месяцев, зависит от коэффициента использования и сокращения брака. Интервалы технического обслуживания планируются в зависимости от производительности — обычно каждые 500 часов горения дуги для проверки расходных материалов и контроля выравнивания. Сотрудничество с поставщиком, который обеспечивает пусконаладку на площадке и удалённую диагностику, как это делает Wuxi Samgins, гарантирует минимальное время простоя в эти критически важные периоды.
Производственный процесс и контроль качества
Типовая производственная последовательность для горизонтальной линии изготовления H-образных балок начинается со сборочного станка H Beam Assembly Machine, где стенка и две полки точно позиционируются с помощью гидравлических зажимов и боковых роликов. Прихваточная сварка, часто выполняемая с использованием CO2 или порошковой проволоки, удерживает компоненты вместе. Эта сборка должна быть выполнена с точностью в пределах 1-2 mm для обеспечения качества окончательной сварки. Для крупных балок длиной 12 m и более сборочный станок рассчитан на компенсацию теплового расширения и сохранение выравнивания.
Собранная балка затем поступает в основной сварочный станок H Beam Welding Machine. Эта станция использует до четырёх головок для сварки под флюсом — по две с каждой стороны, — что позволяет одновременно сваривать оба угловых шва. Параметры сварки — сила тока, обычно 400-800 A, напряжение 26-34 V и скорость перемещения 40-80 cm/min — предварительно задаются в зависимости от размера балки и марки материала. Передовые линии оснащаются автоматическим обнаружением прихваточных швов и адаптивной подачей присадочной проволоки для компенсации небольших зазоров. Использование высококачественного флюса и проволоки обеспечивает чистый сварной шов без шлака, требующий минимальной шлифовки.
После сварки термическая деформация неизбежна. Правильный станок H Beam Straightening Machine использует ряд горизонтальных и вертикальных роликов для приложения механического усилия, корректируя прогиб (изгиб в плоскости стенки) и боковой изгиб (изгиб вне плоскости стенки). Гидравлическое давление регулируется в режиме реального времени на основе обратной связи от лазерных или механических датчиков. Это гарантирует соответствие готовой балки допускам, обычно составляющим 1/1000 длины балки для прогиба и 1/2000 для бокового изгиба. Контроль качества включает проверку размеров с помощью измерительных приборов и периодический ультразвуковой контроль сварных швов.
Дополнительные, но настоятельно рекомендуемые станции включают дробеструйную машину Shot Blasting Machine для удаления окалины и ржавчины, а также 3D-сверлильный станок для H-образных балок H Beam 3D Drilling Machine для выполнения отверстий под болты. Эти интегрированные этапы устраняют необходимость многократного перемещения балки, сохраняя выравнивание и сокращая длительность цикла. На протяжении всего процесса PLC системы записывает данные по каждой балке, создавая цифровой двойник для прослеживаемости. Такие компоненты, как серводвигатели и CNC-контроллеры от авторитетных мировых брендов, повышают надёжность, отражая подход Wuxi Samgins к обеспечению длительного срока службы.
Совокупная стоимость владения и факторы ROI
При оценке горизонтальной линии изготовления H-образных балок цена покупки является лишь одним из элементов совокупной стоимости владения (TCO). Ключевые факторы затрат включают первоначальные инвестиции — от $500,000 до $2,000,000 для линии среднего класса, — монтажные и фундаментные работы, обучение и стоимость запасных частей. Расходные материалы, такие как сварочная проволока, флюс и шлифовальные круги, представляют собой текущие эксплуатационные расходы. Другим фактором является энергопотребление: полностью автоматизированная линия с четырьмя головками SAW потребляет около 100-150 kW.
Затраты на техническое обслуживание обычно составляют 2-5% стоимости машины в год. Однако их можно минимизировать, выбрав линию с высококачественными компонентами. Например, использование импортных линейных направляющих, шарико-винтовых передач и гидравлических уплотнений сокращает незапланированные простои. Wuxi Samgins подчёркивает это, закупая ключевые гидравлические, сервоприводные и CNC-компоненты у всемирно известных брендов. Комплексное соглашение о послепродажном обслуживании, включающее удалённую диагностику и регулярные инспекции на объекте, дополнительно стабилизирует TCO.
Рентабельность инвестиций (ROI) определяется увеличением объёма выпуска, снижением затрат на рабочую силу и уменьшением количества переделок. Мастерская, вручную производящая 1000 тонн в месяц, может нуждаться в 15-20 сварщиках и сборщиках. С автоматизированной линией тот же объём может быть достигнут силами 5-6 операторов. Одна только экономия на труде может окупить инвестиции в оборудование в течение 18 месяцев. Кроме того, сокращение брака и переделок — с 5% до менее 1% — напрямую повышает норму прибыли. Возможность выполнять более крупные и сложные заказы также открывает новые источники дохода.
Для точного расчёта потенциальным покупателям следует запросить анализ производства на основе их типичной номенклатуры балок. Такие поставщики, как Wuxi Samgins, предлагают индивидуальные предложения, включающие прогнозы производительности и план поставки запасных частей. Также разумно предусмотреть бюджет на обучение, занимающее 2-4 недели, и резервный фонд для первоначальной оптимизации. Учитывая как эксплуатационные расходы, так и потенциал роста доходов, изготовители металлоконструкций могут принять основанное на данных решение, соответствующее их долгосрочной стратегии развития.
поиск

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.