




Qué saber sobre un proveedor de robots de soldadura de 9 ejes: capacidades de automatización, costes y aplicaciones industriales
Qué define a un proveedor de robots de soldadura de 9 ejes
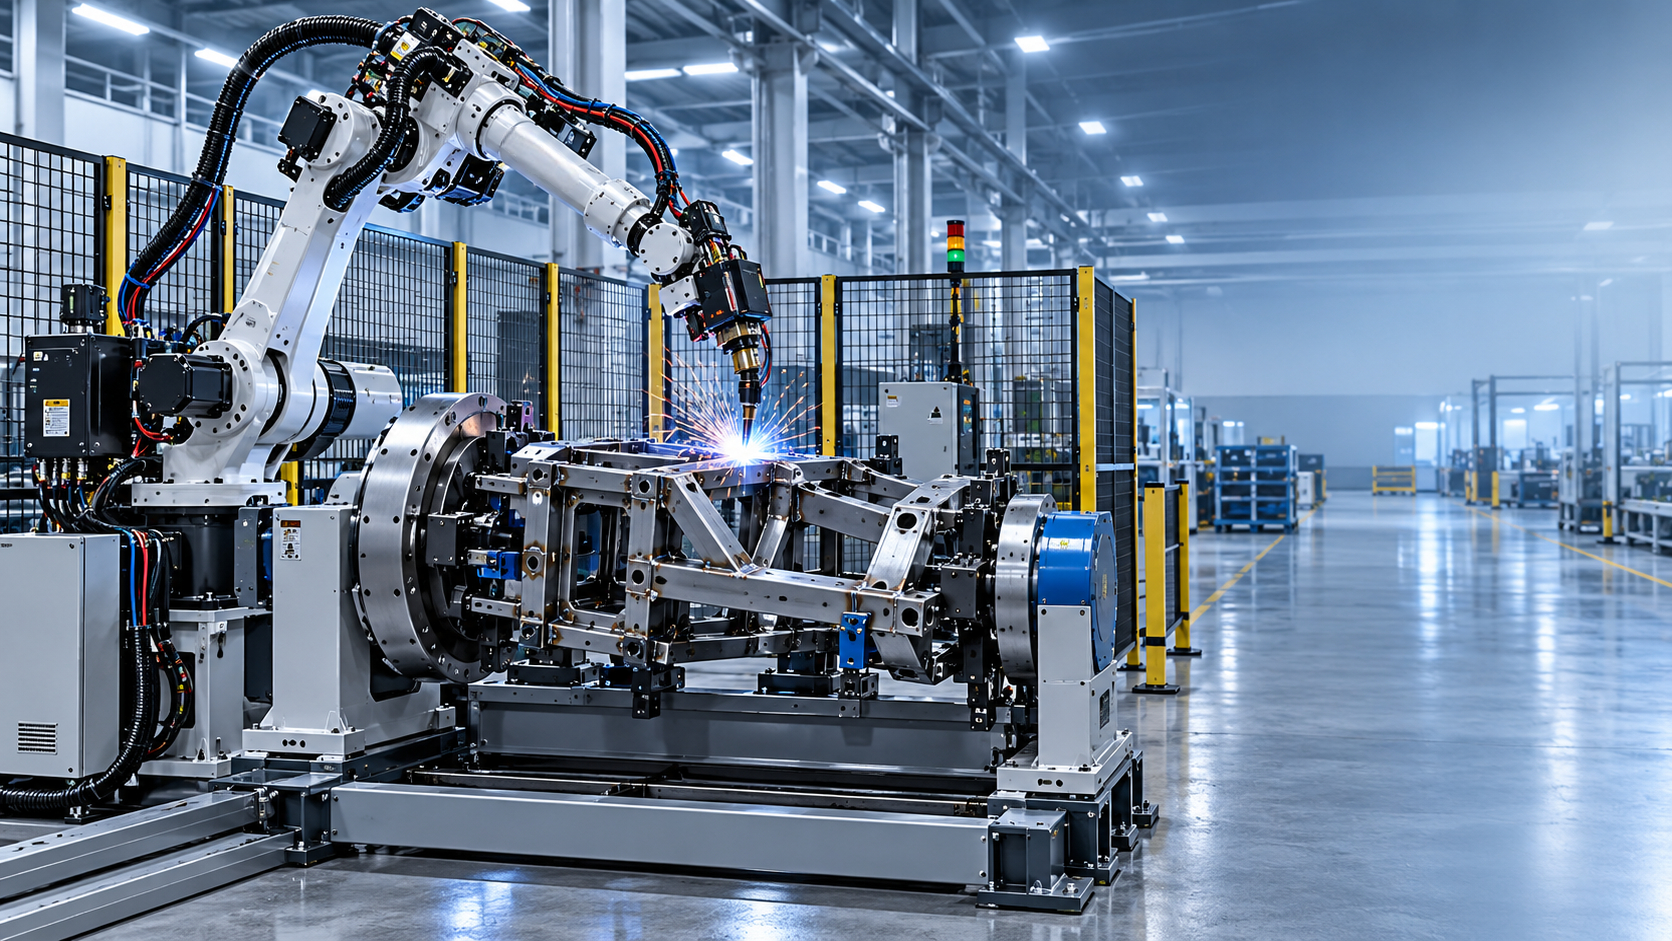
Un proveedor de robots de soldadura de 9 ejes suministra una celda de soldadura automatizada en la que varios ejes de movimiento trabajan como un sistema coordinado. En una configuración habitual, un robot industrial de seis ejes porta la antorcha de soldadura, mientras que un posicionador de dos ejes y un eje externo de desplazamiento, cabezal o utillaje mueven la pieza de trabajo. El objetivo práctico no es simplemente añadir ejes. Es mantener la junta de soldadura en una posición controlable mientras se conservan el ángulo de la antorcha, la velocidad de avance, la alimentación de alambre, los parámetros del arco y la holgura ante geometrías de piezas cambiantes.
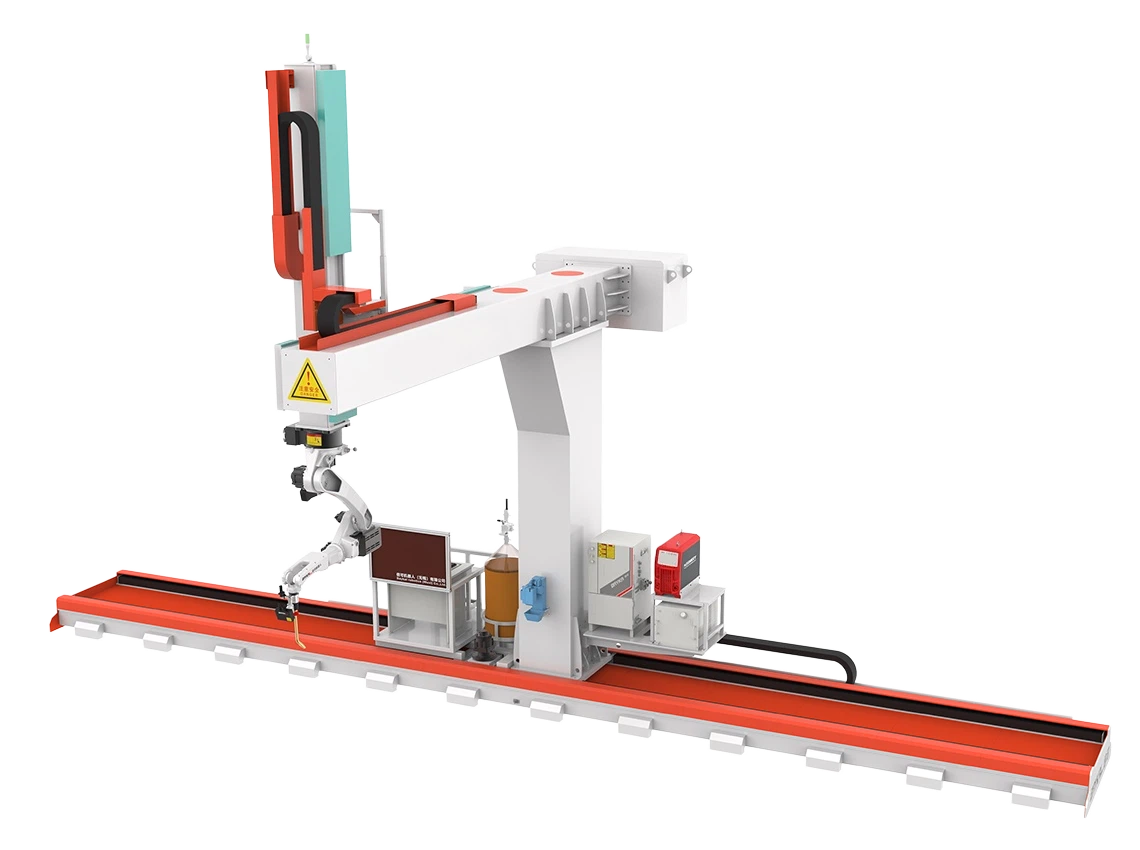
El término puede describir varias arquitecturas de celda. Una celda compacta puede combinar un robot con un posicionador servo de dos ejes para bridas, soportes y pequeñas piezas fabricadas. Un sistema más grande puede integrar un carril para robot, rodillos giratorios, un manipulador de columna y pluma o utillajes personalizados para depósitos, tuberías, vigas H y cordones largos. Por lo tanto, los compradores deben solicitar a un proveedor de robots de soldadura de 9 ejes que defina cada eje controlado, el rango de movimiento coordinado, la carga útil, los límites del utillaje, la envolvente de soldadura alcanzable y los ejes que se indexan en lugar de interpolarse continuamente.
Un alcance de suministro completo normalmente va más allá del brazo robótico. Puede incluir la fuente de potencia de soldadura, alimentador de alambre, estación de limpieza de antorcha, resguardos de seguridad, interfaces de extracción de humos, armario de control eléctrico, programación, sujeción de piezas, soporte de instalación y criterios de aceptación. La comparación más sólida se realiza entre celdas de proceso completas, en lugar de precios de brazos robóticos. Una celda que no puede posicionar las piezas de manera repetible, proteger la zona de arco o permitir una carga segura no ofrecerá el resultado de automatización esperado.
Cómo funciona la automatización de soldadura multieje
Durante el funcionamiento, el controlador del robot calcula el movimiento coordinado entre la antorcha y los ejes externos. La pieza de trabajo puede girar o inclinarse para que la soldadura se mantenga más cerca de una posición plana u horizontal favorable, mientras el robot sigue el cordón programado. Esto mejora el acceso a juntas circunferenciales, angulares, cerradas y multiplanares que, de otro modo, requerirían reposicionamientos manuales repetidos. El sistema puede admitir MIG/MAG, TIG, soldadura por plasma u otros procesos según el metal, el espesor, el diseño de junta, el objetivo de deposición y el requisito de calidad.
La soldadura robótica fiable comienza antes de iniciar el arco. Los componentes requieren un ajuste controlado, superficies de junta limpias, punteo uniforme, puntos de referencia estables y utillajes que resistan la distorsión térmica. Los programas pueden elaborarse a partir de puntos enseñados, programación offline, trayectorias derivadas de CAD o una combinación de métodos. El seguimiento de cordón, la detección a través del arco, la detección láser o la visión pueden considerarse cuando la variación de las piezas justifique la inversión adicional. Estas opciones deben seleccionarse según la condición real de tolerancia, no especificarse como características genéricas.
El control del proceso también incluye los parámetros del procedimiento de soldadura. Para cada familia de productos homologada, el integrador y el comprador deben acordar el tipo de alambre, gas de protección, voltaje, corriente, velocidad de avance, orientación de la antorcha, controles entre pasadas cuando corresponda y método de inspección. Un proveedor de robots de soldadura de 9 ejes debe documentar la ventana operativa programada y distinguir entre soldaduras de demostración y soldaduras de aceptación de producción. Esta distinción proporciona a los equipos de compras, calidad y producción una base más clara para evaluar la repetibilidad.
Principales tipos de sistemas y adecuación de aplicaciones
Las celdas de robot con posicionador se utilizan ampliamente para conjuntos medianos y pequeños con geometría repetible. Los posicionadores de dos ejes permiten rotación e inclinación, ayudando a los fabricantes a presentar eficientemente juntas de filete y de ranura. Son adecuados para bastidores fabricados, bases de máquinas, válvulas, accesorios, nodos estructurales y productos similares, cuando los tamaños de lote justifican utillajes dedicados o semidedicados. La selección debe considerar la masa total cargada, el centro de gravedad, la inercia rotacional, el diámetro de la pieza, el método de carga y la holgura requerida durante todo el ciclo de movimiento.
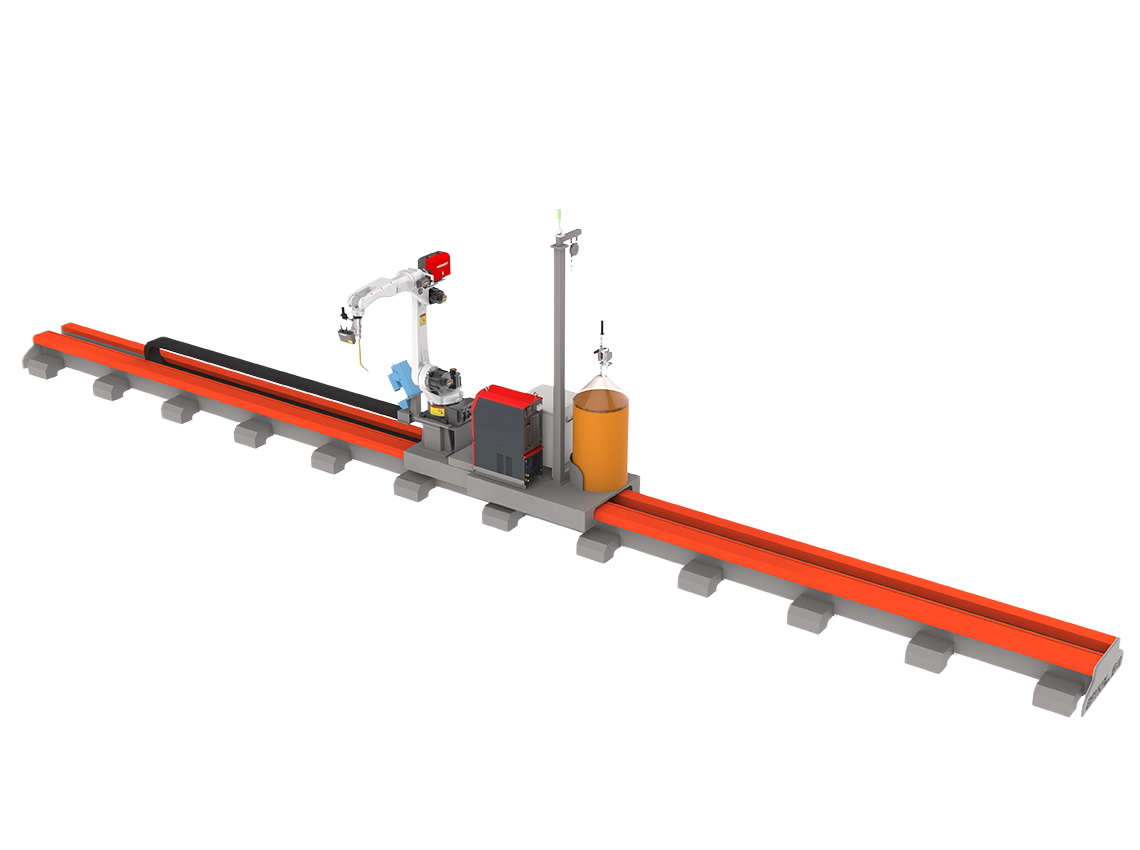
Los sistemas de robots montados sobre carril aumentan la cobertura a lo largo de piezas largas. Pueden ser adecuados para cordones longitudinales, grandes conjuntos estructurales, secciones de recipientes a presión y fabricación de tuberías, donde mover el robot es más práctico que mover la pieza completa. Para productos cilíndricos, los rotadores y manipuladores de soldadura pueden complementar la celda robótica. Una disposición coordinada puede mejorar la accesibilidad, pero los controles, enclavamientos de seguridad, gestión de cables y sincronización mecánica deben diseñarse como un único sistema.
Para fabricación pesada, una solución personalizada puede combinar robots de soldadura con equipos de ensamblaje y soldadura de vigas H, rodillos giratorios, sistemas de columna y pluma, manipulación de tuberías, corte CNC, preparación de bordes y manipulación de materiales. Wuxi Samgins suministra robots de soldadura junto con manipuladores de soldadura, rotadores de soldadura, posicionadores de soldadura, equipos para cordones largos, maquinaria de producción de vigas H y sistemas de corte. Esta amplia gama de productos puede ayudar al comprador a alinear la preparación previa, el acceso para soldadura y el acabado posterior con la ruta de producción real, en lugar de tratar el robot como una compra aislada.
Quién se beneficia y dónde se utilizan los sistemas
Los usuarios típicos incluyen fabricantes de estructuras de acero, fabricantes de recipientes a presión y depósitos, talleres de tuberías y prefabricados de tubería, productores de equipos de transporte, constructores de maquinaria, fábricas de chapa metálica y soldadores por contrato con pedidos repetitivos estables. Los mejores candidatos cuentan con una familia recurrente de conjuntos soldados, limitaciones medibles de soldadura manual y suficiente disciplina en la preparación de materiales. Un alto contenido de mano de obra por sí solo no es suficiente; las piezas también deben poder sujetarse con utillajes y el flujo de trabajo debe permitir la carga, soldadura, inspección y descarga planificadas.
Un proveedor de robots de soldadura de 9 ejes es especialmente relevante cuando el acceso a la soldadura cambia alrededor de una pieza. Algunos ejemplos incluyen cordones circulares en extremos de recipientes, intersecciones tubulares, bastidores de varios lados, ramales de tubería, nodos estructurales y conjuntos de secciones cajón. Los ejes coordinados adicionales pueden reducir la manipulación manual y minimizar las paradas utilizadas únicamente para reposicionar una pieza de trabajo. Para proyectos de bajo volumen y alta variabilidad, los utillajes flexibles y la programación simplificada pueden ser más valiosos que la máxima velocidad de ciclo.
Wuxi Samgins informa de experiencia global en exportación y enumera clientes como URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP, PT.Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada y Lincoln Electric-MENA. Estos nombres deben considerarse puntos de referencia para la propia diligencia debida del comprador, incluida la confirmación de piezas de trabajo comparables, el alcance suministrado, las condiciones operativas, el soporte de instalación y la autorización para cualquier conversación directa de referencia.
Cómo seleccionar un proveedor y una celda adecuados
Comience la solicitud de cotización con datos de producción en lugar de una configuración de robot preferida. Proporcione planos, grados de material, rangos de espesor, tipos de junta, símbolos de soldadura, fotos de las piezas, volumen anual, patrón de turnos, tiempo de ciclo admisible, restricciones de carga, requisitos de inspección y servicios disponibles. Incluya las piezas representativas más grandes y pesadas, la variación de ajuste prevista y los futuros productos planificados. Esta información permite a un proveedor de robots de soldadura de 9 ejes evaluar el alcance, las singularidades, las zonas de colisión, la velocidad de los ejes, la reserva de carga útil y el diseño del utillaje con menos supuestos.
Evalúe las propuestas técnicas según la responsabilidad del proceso. Una propuesta creíble identifica las especificaciones del robot y de los ejes externos, el proceso de soldadura, el concepto de utillaje, la disposición de seguridad, las tareas previstas del operador, el enfoque para el cambio de programa, los requisitos eléctricos, los consumibles y el método de prueba de aceptación. Debe aclarar si la homologación del procedimiento de soldadura sigue siendo responsabilidad del comprador, cómo se evaluarán las probetas o piezas de producción y qué condiciones son necesarias para alcanzar el tiempo de ciclo indicado. Compare cuidadosamente los elementos excluidos, especialmente obra civil, grúas, extracción de humos, interfaces de resguardos, mano de obra de instalación y formación.
Los sistemas de calidad y los requisitos del mercado deben verificarse desde el principio. Wuxi Samgins declara que sus máquinas cumplen con el sistema de calidad ISO9001 y las directivas de Maquinaria y LVD de la UE, y que posee patentes de modelo de utilidad para equipos de soldadura y corte. Los compradores deben solicitar la documentación aplicable a su configuración exacta suministrada y destino. Para proyectos regidos por ASME, API, especificaciones del cliente o normativas locales sobre maquinaria, verifique la división de responsabilidades para la revisión del diseño, procedimientos de soldadura, cumplimiento eléctrico, protección de operadores, registros y aceptación final en el sitio.
Estructura de costes, TCO y evaluación del ROI
El precio de compra es solo un componente del coste total de propiedad. La inversión inicial puede incluir el robot, ejes externos, fuente de soldadura, utillajes, sensores, resguardos, integración de control, pruebas de aceptación en fábrica, embalaje, flete, cargos de importación, instalación, puesta en marcha y formación de operadores. El tamaño y el peso del producto influyen considerablemente en el coste mecánico. Los carriles largos, posicionadores de servicio pesado, rotadores personalizados, utillajes de precisión y sistemas de seguridad de alta capacidad pueden añadir más valor que un brazo robótico estándar, pero también requieren un mayor presupuesto de capital.
El coste operativo depende del tiempo de arco activo, la tasa de deposición, el uso de alambre y gas, la electricidad, los consumibles, el mantenimiento del utillaje, el esfuerzo de programación, la inspección, la reparación y el tiempo de inactividad. Un modelo de ROI realista compara el proceso actual y el futuro a nivel de familia de piezas. Incluya el tiempo de manipulación manual, el tiempo de preparación, el tiempo de soldadura, las tasas de reparación, la disponibilidad de mano de obra, los cuellos de botella de producción y el coste de la variación de calidad. Evite utilizar un ciclo de trabajo teórico del robot que no pueda alcanzarse porque las piezas no están preparadas, los utillajes no están disponibles o la inspección posterior está limitada.
La inversión más productiva normalmente equilibra flexibilidad y repetibilidad. Un comprador que produce una sola familia de piezas consolidada puede preferir un utillaje dedicado y un ciclo más rápido. Un fabricante por contrato puede aceptar un cambio de configuración más prolongado a cambio de utillajes ajustables y programas reutilizables. Solicite al proveedor que proporcione una división transparente del alcance, repuestos recomendados, supuestos de mantenimiento anual, necesidades de formación previstas y una ruta de expansión por fases. Esto permite a los equipos de compras comparar sistemas con distintos precios iniciales sobre una base de vida útil más defendible.
Instalación, mantenimiento y dirección futura
Una puesta en marcha satisfactoria sigue una secuencia controlada: confirmar el diseño de planta y el plan de servicios; preparar cimentaciones, accesos y flujo de materiales; completar la instalación mecánica y eléctrica; validar las funciones de seguridad; calibrar la coordinación del robot y los ejes externos; comprobar los utillajes; establecer los parámetros de soldadura; formar a los operadores y al personal de mantenimiento; y completar las pruebas de aceptación acordadas. El equipo de producción debe asumir los procedimientos estándar para carga, sujeción, selección de programas, sustitución de alambre, limpieza de antorcha, comprobaciones visuales y escalamiento de variaciones. La participación temprana de los operadores mejora la adopción práctica y revela problemas de manipulación antes de la producción a plena capacidad.
El mantenimiento preventivo debe seguir los manuales del robot, posicionador, fuente de soldadura y equipo de seguridad. Las comprobaciones habituales cubren cables y paquetes de mangueras, consumibles de antorcha, estado de alimentación de alambre, puesta a tierra, desgaste del utillaje, fijaciones, lubricación cuando se especifique, comportamiento de los ejes, escáneres o enclavamientos de seguridad y copias de seguridad de programas y parámetros. Revise los registros de inactividad periódicamente. Los fallos repetidos de arco, el ajuste inestable, las alarmas de colisión o los arranques deficientes suelen indicar un problema de proceso que requiere corrección del utillaje, la preparación, los consumibles o el programa, en lugar de un simple reinicio.
El desarrollo de la industria avanza hacia celdas mejor conectadas, programación offline más sencilla, detección adaptativa, captura de datos de producción y automatización modular que puede ampliarse a medida que crece la demanda. Estas herramientas son útiles cuando resuelven un problema definido, como una ubicación variable del cordón, la trazabilidad o cambios frecuentes de ingeniería. Wuxi Samgins ofrece robots de soldadura personalizados de 7/9 ejes, máquinas de soldadura de cordones largos y rotadores de soldadura de servicio pesado para depósitos, tuberías, estructuras de acero y fábricas de chapa metálica. Los compradores deben utilizar una revisión detallada de las piezas y un plan de aceptación presenciado para determinar si una configuración personalizada ofrece la capacidad, facilidad de soporte y retorno de la inversión necesarios.
Buscar

Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.