




Qué verificar antes de elegir un proveedor de robots de soldadura de 9 ejes para producción
Qué verificar antes de elegir un proveedor de robots de soldadura de 9 ejes para producción
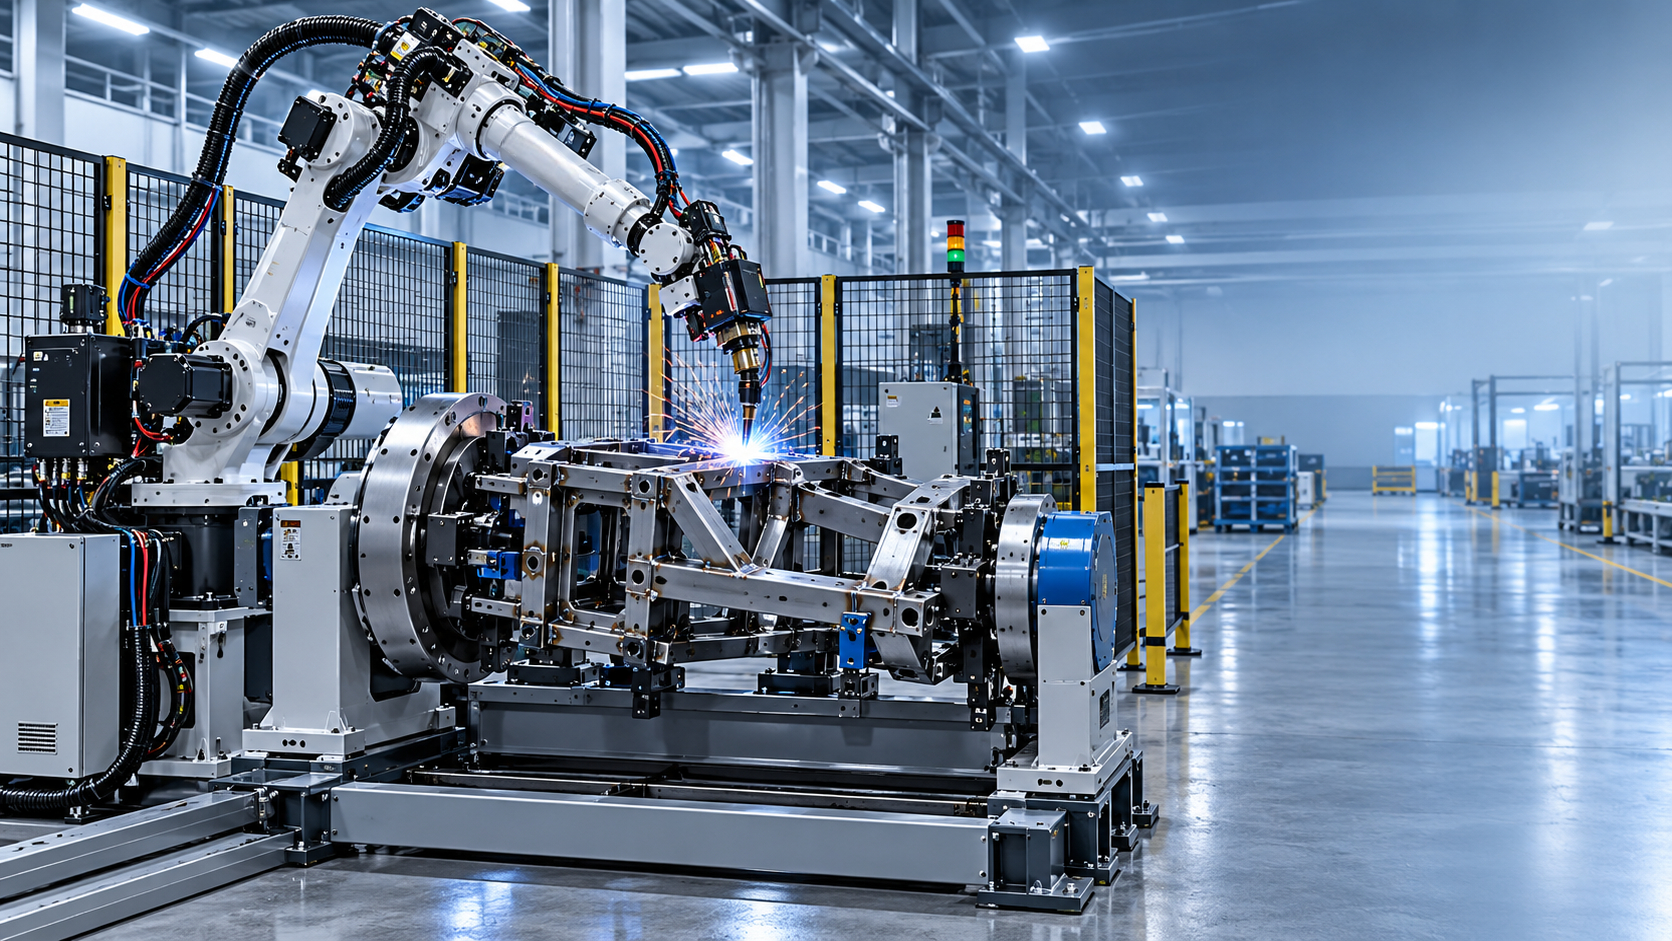
Un robot de soldadura de 9 ejes puede resolver problemas de acceso y posicionamiento que una célula robótica fija estándar no puede, pero el movimiento adicional también hace más exigente la selección del proveedor. La primera pregunta no es si un proveedor puede cotizar un robot, sino si el sistema propuesto puede soldar sus piezas reales de forma repetible, con el nivel de calidad requerido y dentro del tiempo de ciclo y el espacio disponibles.
Al comparar unproveedor de robots de soldadura de 9 ejes, el precio más bajo del equipo rara vez es el punto de partida más útil. Una célula de soldadura completa depende del alcance del robot, los ejes externos, la precisión de los utillajes, la manipulación de piezas, los parámetros del proceso de soldadura, el diseño de seguridad, la programación y la respuesta del servicio técnico. Una oferta que parece atractiva porque excluye utillajes, posicionadores, puesta en marcha o repuestos puede convertirse en la opción más costosa después de la instalación.
Un proceso de selección práctico comienza por la pieza de trabajo, no por el folleto del robot. Proporcione planos de las piezas, calidad del material, intervalo de espesores, tipo de junta, longitud de soldadura, combinación de productos, producción diaria prevista, apariencia de soldadura aceptable y método de carga y descarga de las piezas. Un proveedor competente debería utilizar esta información para explicar la disposición recomendada de la célula y sus limitaciones. Si la conversación se limita a la carga útil, el alcance y el número de ejes anunciado, la evaluación técnica está incompleta.
Confirme qué significa «9 ejes» en la célula propuesta
«9 ejes» suele describir un sistema de soldadura con un robot de seis ejes y tres ejes externos. Estos ejes externos pueden ser un posicionador giratorio, un utillaje de volteo y giro, un carril lineal u otra configuración de movimiento coordinado. Por tanto, el mismo número total de ejes puede ofrecer capacidades de producción muy diferentes.
Pida al proveedor que identifique cada eje del sistema e indique su función. Por ejemplo, un robot montado sobre un carril puede desplazarse a lo largo de una pieza larga, mientras que un posicionador de dos ejes puede girar e inclinar un componente para completar más soldaduras en una posición favorable. El eje externo restante podría controlar un contrapunto, una segunda estación de utillaje u otro movimiento de manipulación. Esto es importante porque cada configuración afecta al acceso, la orientación de soldadura, el tiempo de carga, las protecciones, el tendido de cables y el costo.
No dé por sentado que un mayor número de ejes significa automáticamente mejores soldaduras. El movimiento adicional es valioso cuando mantiene la antorcha en el ángulo correcto, permite soldar de forma continua alrededor de geometrías complejas o evita reposicionamientos manuales repetidos. En piezas sencillas, planas y con poca variación, una célula coordinada compleja puede aumentar la inversión y la complejidad de programación sin aportar un valor proporcional. El proveedor debería explicar por qué se necesita cada eje para sus piezas.
Evalúe la propuesta con la geometría real de las piezas
Para piezas complejas, la oferta técnica debería incluir una simulación, un plano de disposición o un estudio de accesibilidad de soldadura. Debería mostrar las trayectorias de soldadura al alcance del robot, la orientación de la antorcha, los posibles puntos de colisión, el espacio libre respecto al utillaje, las interferencias de cables y el espacio necesario al girar la pieza. Esto es especialmente importante para bastidores, depósitos, conjuntos de tuberías, perfiles estructurales, carcasas fabricadas y piezas con esquinas interiores o zonas profundas.
El alcance por sí solo no basta. Es posible que un robot llegue físicamente a una junta y, aun así, no pueda mantener un ángulo estable de la antorcha, la extensión libre del hilo correcta o una dirección de avance adecuada. El resultado puede ser una secuencia de soldadura incómoda, reposicionamientos frecuentes o retoques manuales. Pregunte cómo se tratarán las juntas de difícil acceso y si alguna soldadura tendrá que seguir haciéndose manualmente. Una respuesta rigurosa debe explicar el motivo, no limitarse a afirmar que el robot puede soldar toda la pieza.
La variación entre piezas merece la misma atención. Si los componentes fabricados presentan variaciones dimensionales, un programa fijo podría no seguir la junta con precisión. El proveedor debería explicar si el proceso propuesto depende de un utillaje de precisión, detección por contacto, seguimiento de junta, programación adaptativa o una combinación de estos métodos. No son funciones intercambiables. La detección por contacto puede localizar puntos de referencia definidos; el seguimiento de junta está pensado para seguir una junta de soldadura durante el proceso; los utillajes precisos reducen la necesidad de ambos. Elija el nivel de corrección que se ajuste a la variación de las piezas recibidas.
Evalúe el posicionador como parte del sistema robótico
En muchas células de soldadura automatizadas, el posicionador determina si el robot puede soldar eficientemente. Presenta la junta a la antorcha, sujeta la pieza durante el giro y puede permitir soldar en una orientación más controlada. Considérelo una máquina esencial para la producción, no un accesorio que se añade después de seleccionar el robot.
El proveedor debería calcular la carga giratoria total: la pieza, el utillaje, las abrazaderas, los adaptadores y cualquier herramienta acoplada. Más importante aún, compruebe el centro de gravedad y la excentricidad, no solo la capacidad de carga nominal. Una pieza descentrada respecto al eje de giro genera una condición mecánica distinta de la de una carga centrada del mismo peso. Descuidos en este aspecto pueden provocar una estabilidad de giro deficiente, una reducción de la capacidad utilizable, dificultades en el diseño del utillaje o condiciones de funcionamiento inseguras.
En un centro de soldadura automático, unposicionador de soldadura con giro controlado por variador de frecuencia y un recorrido de inclinación adecuado puede ayudar a mantener una orientación de soldadura constante. Las capacidades disponibles abarcan desde piezas ligeras hasta conjuntos fabricados pesados, mientras que el modelo adecuado depende de la masa giratoria real, las dimensiones de la pieza, el centro de gravedad, la velocidad de giro requerida y el diseño del utillaje. Algunas configuraciones también utilizan disposiciones con cabezal y contrapunto o de elevación cuando las piezas largas o irregulares necesitan mayor soporte.
Solicite información sobre el diámetro de la mesa de trabajo propuesta, el rango de giro e inclinación, el método de control de velocidad, el sistema de montaje del utillaje y el diámetro máximo barrido cuando la pieza está inclinada. Estos detalles afectan al espacio ocupado por la célula y a las protecciones. Una pieza grande puede librar la mesa, pero golpear una valla, la base del robot o una estación adyacente al girar a lo largo de toda su trayectoria.
Separe el precio del robot del costo total de la célula entregada
Las ofertas de equipos deben compararse en igualdad de condiciones. El brazo robótico, la fuente de alimentación y el conjunto de antorcha solo representan una parte de la inversión. El sistema entregado también puede requerir utillajes, posicionadores, sincronización de ejes externos, vallado de seguridad, enclavamientos de seguridad, interfaces de extracción de humos, armarios eléctricos, equipos de alimentación de hilo, instalación, programación, pruebas de soldadura, formación de operarios, documentación y puesta en marcha.
Las afirmaciones sobre el tiempo de ciclo también deben definirse con claridad. Pregunte si el tiempo indicado incluye la carga, la sujeción, el escaneo o la detección, el giro de la pieza, la soldadura, la limpieza, la descarga y el cambio de programa. Una célula puede tener un tiempo de arco encendido reducido y, aun así, producir menos piezas terminadas de lo previsto si la carga manual o el ajuste del utillaje son lentos. En una producción variada, el tiempo de cambio entre familias de piezas puede tener más impacto que el propio tiempo de soldadura.
Conviene comparar los costos durante el periodo de producción previsto, en lugar de comparar únicamente el importe total de la orden de compra. Un sistema con un precio inicial más alto puede justificarse si reduce la manipulación manual, mejora la repetibilidad del utillaje, evita retrabajos frecuentes o admite varios productos relacionados. Por el contrario, puede ser difícil justificar un sistema altamente personalizado para series cortas con diseños inestables.
Compruebe la experiencia en procesos de soldadura, no solo la integración robótica
Un proveedor de robots puede destacar en el control de movimiento y, sin embargo, tener poca experiencia práctica en el desarrollo de procesos de soldadura. El sistema debe integrar ambos aspectos. Exija una propuesta de proceso de soldadura para las juntas principales: el método de soldadura, el enfoque del hilo o material de aporte, la preparación de la junta, el acceso de la antorcha, la secuencia de soldadura prevista y la estrategia prevista para controlar la deformación.
En piezas fabricadas sensibles al calor o propensas a deformarse, la secuencia importa tanto como la trayectoria del robot. Soldar de forma continua y en un orden incorrecto puede sacar un bastidor de tolerancia, aunque cada cordón individual parezca aceptable. El proveedor debería explicar cómo el utillaje sujeta la pieza, dónde se colocan los puntos de soldadura, cómo se distribuye el calor y si la célula permite soldar desde varias orientaciones.
Solicite una soldadura de muestra representativa o un procedimiento de aceptación en fábrica basado en la información de sus piezas. El objetivo no es simplemente inspeccionar visualmente un cordón, sino confirmar la repetibilidad, la accesibilidad, las hipótesis sobre el tiempo de ciclo, el comportamiento al inicio y al final de la soldadura y la viabilidad de cargar la pieza en el utillaje propuesto. Defina las condiciones de aceptación antes de finalizar el pedido, sobre todo cuando la calidad de la soldadura tenga consecuencias posteriores, como mecanizado, pruebas de presión, recubrimiento o ajuste de montaje.
Revise la calidad, la seguridad y la documentación en la misma reunión
Las declaraciones sobre sistemas de calidad y conformidad de los productos son más útiles cuando están respaldadas por los documentos que acompañarán a la célula. Pregunte qué planos, diagramas eléctricos, manuales, listas de piezas, procedimientos de copia de seguridad del software e instrucciones de mantenimiento se incluyen. Una lista detallada de equipos evita desacuerdos posteriores sobre lo instalado y facilita el mantenimiento tras la entrega.
La seguridad debe evaluarse como parte del funcionamiento normal, no como una valla añadida al final del diseño. Considere las puertas de acceso, los enclavamientos, las paradas de emergencia, las zonas de carga seguras, los peligros de las piezas giratorias, los puntos de atrapamiento del utillaje, la protección contra el arco de soldadura y las conexiones para el control de humos. Cuando un operario carga una pieza mientras otra estación está en funcionamiento, la separación entre ambas actividades debe quedar clara tanto en la disposición como en la lógica de control.
Los proveedores que organizan la fabricación y el diseño conforme a sistemas como ISO 9001 y trabajan según los requisitos CE aplicables pueden ofrecer una disciplina de proceso útil; sin embargo, la cuestión práctica sigue siendo si la documentación de la célula entregada, las protecciones, el diseño eléctrico y las funciones de seguridad se ajustan a las instalaciones de destino y al funcionamiento previsto. Esto debe definirse en la especificación técnica, no dejarse como una declaración general en una oferta.
Evalúe la capacidad de servicio antes de que se envíen los equipos
Las paradas de la soldadura robótica suelen deberse a elementos comunes: consumibles de antorcha, desgaste de cables, daños en el utillaje, ajustes incorrectos, fallos de sensores o cambios de programa tras una revisión del plano de la pieza. Antes de la compra, debe quedar claro cómo se resolverán estos problemas. Pregunte quién prestará asistencia para la instalación, cómo se gestionará el diagnóstico remoto, qué piezas de desgaste conviene tener en las instalaciones y si el controlador y el equipo de soldadura suministrados utilizan componentes que puedan recibir asistencia en su región de operación.
La formación debe abarcar más que el arranque y la parada de la máquina. El equipo de producción necesita una delimitación clara entre las tareas que puede realizar internamente, como la carga, el cambio de consumibles, la recuperación básica y la selección de programas aprobados, y las que requieren asistencia especializada, como la calibración de ejes coordinados, la recuperación tras una colisión, la revisión de parámetros del proceso o los cambios importantes de software.
En los suministros internacionales, la planificación de la entrega también debe incluir el embalaje, las dimensiones de transporte, la secuencia de instalación y la comunicación durante la puesta en marcha. Un proveedor con experiencia en equipos de soldadura, maquinaria CNC, sistemas de corte y equipos de fabricación puede ser útil cuando la célula robótica debe conectarse con procesos previos de corte, mecanizado o producción de vigas en H. No obstante, lo que debe evaluarse es la interfaz propuesta para su línea, no la amplitud del catálogo de productos.
Utilice una hoja de requisitos antes de solicitar ofertas definitivas
El siguiente paso más eficiente es enviar la misma hoja de requisitos técnicos a los proveedores preseleccionados. Incluya planos de las piezas, estimaciones del volumen anual y diario, combinación de productos, material y espesor, detalles de soldadura, expectativas de calidad, espacio disponible en planta, alimentación eléctrica, método de carga, límites de automatización deseados y cambios previstos en las piezas futuras. Solicite un plano de disposición de la célula, una lista de equipos, un desglose del tiempo de ciclo, un concepto de utillaje, una lista de servicios necesarios, un plan de aceptación, el alcance de la entrega y un plan de servicio.
A continuación, compare las propuestas en función del riesgo de producción, no del precio anunciado. Un proveedor adecuado identificará las hipótesis, señalará los datos poco claros y mostrará en qué aspectos el sistema depende de dimensiones estables de las piezas o de un utillaje bien controlado. Ese nivel de detalle suele ser un indicador más fiable de una célula de soldadura de 9 ejes viable que una promesa general de flexibilidad.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje