




Что следует проверить перед выбором поставщика 9-осевых сварочных роботов для производства
Что следует проверить перед выбором поставщика 9-осевых сварочных роботов для производства
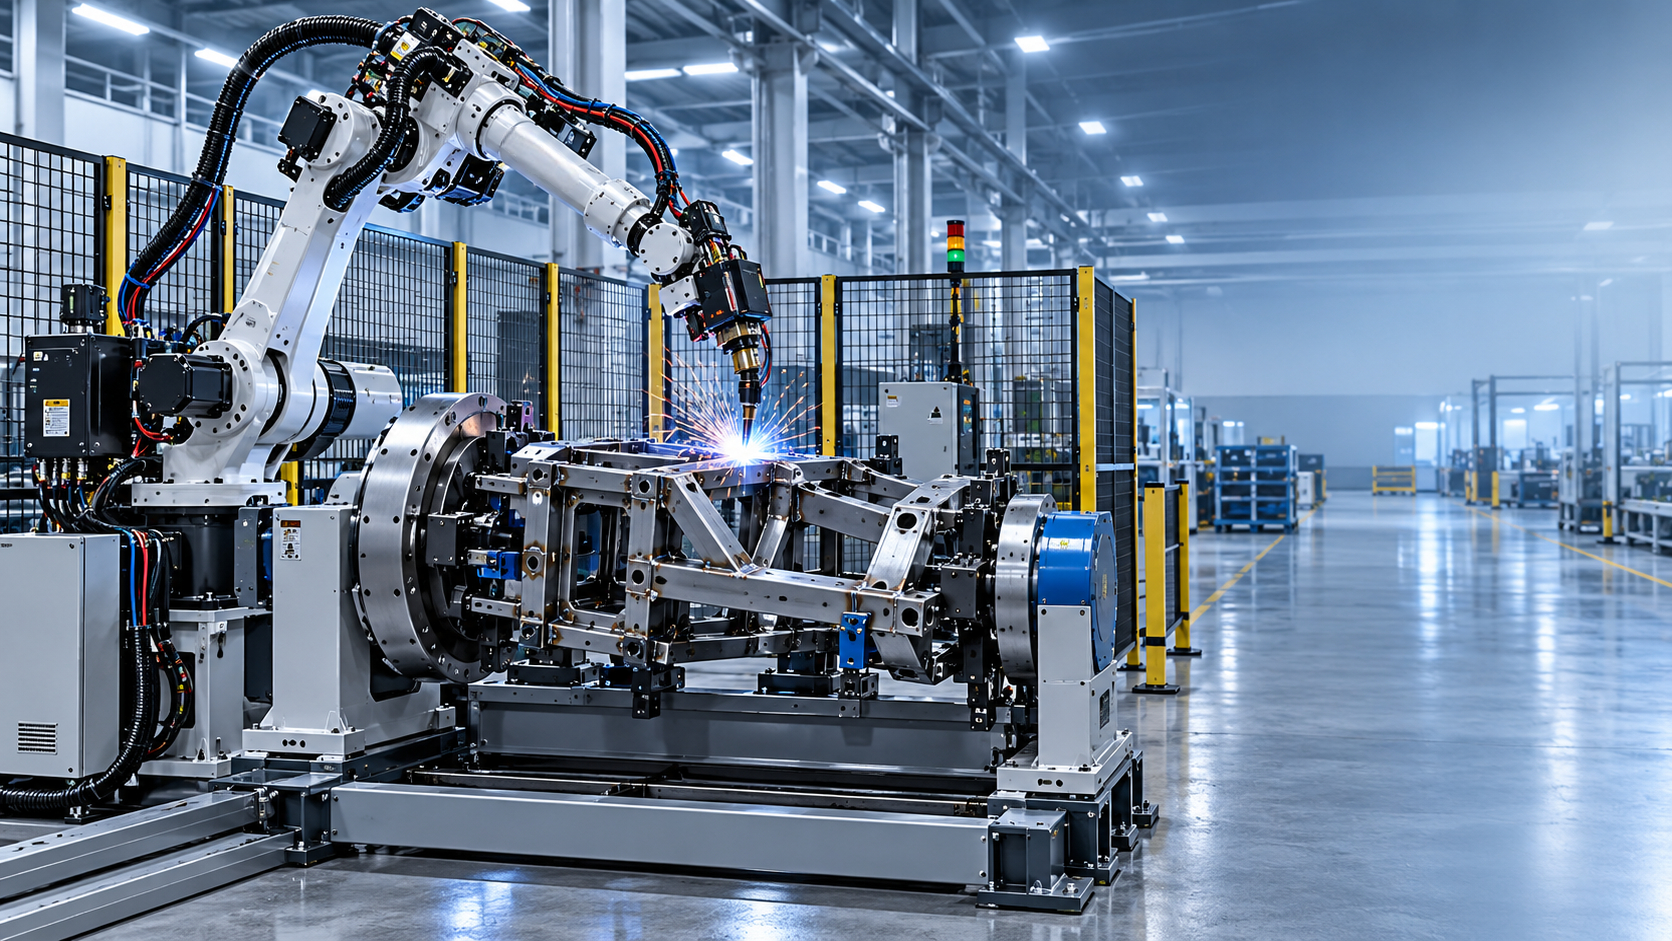
Сварочный робот с 9 осями может решить проблемы доступа и позиционирования, с которыми не справится стандартная стационарная роботизированная ячейка, однако дополнительные движения предъявляют более высокие требования к выбору поставщика. Первый вопрос — не в том, может ли поставщик предложить робота. Важно, способна ли предлагаемая система многократно сваривать ваши реальные детали с требуемым уровнем качества, укладываясь в доступное время цикла и имеющуюся площадь производственного помещения.
При сравнении поставщиков 9-осевых сварочных роботов начинать с самой низкой цены на оборудование обычно нецелесообразно. Полноценная сварочная ячейка зависит от рабочего диапазона робота, внешних осей, точности оснастки, обработки деталей, параметров сварочного процесса, конструкции системы безопасности, программирования и скорости сервисного реагирования. Предложение, которое кажется привлекательным за счёт исключения из комплектации оснастки, позиционеров, пусконаладки или запасных частей, после установки может оказаться более дорогим вариантом.
Практичный процесс выбора начинается с заготовки, а не с рекламного буклета робота. Предоставьте чертежи деталей, марку материала, диапазон толщин, тип соединения, длину шва, номенклатуру выпуска, ожидаемый суточный объём производства, допустимый внешний вид шва и описание загрузки и выгрузки деталей. Компетентный поставщик должен использовать эту информацию, чтобы объяснить предлагаемую компоновку ячейки и её ограничения. Если обсуждение сводится к грузоподъёмности, рабочему диапазону и общему количеству осей, техническая оценка неполна.
Уточните, что означает «9 осей» в предлагаемой ячейке
Термин «9 осей» часто описывает сварочную систему, состоящую из шестиосевого робота и трёх внешних осей. Внешними осями могут быть вращающийся позиционер, поворотно-наклонная оснастка, линейная направляющая или другая система скоординированного перемещения. Поэтому одинаковое общее количество осей может обеспечивать совершенно разные производственные возможности.
Попросите поставщика перечислить все оси системы и указать функцию каждой из них. Например, робот на направляющей может перемещаться вдоль длинной заготовки, а двухосевой позиционер — вращать и наклонять деталь, чтобы выполнить больше швов в удобном для сварки положении. Оставшаяся внешняя ось может управлять задней бабкой, второй станцией оснастки или другим перемещением при обработке. Это важно, поскольку каждая компоновка влияет на доступ, положение при сварке, время загрузки, защитное ограждение, прокладку кабелей и стоимость.
Не считайте, что большее количество осей автоматически означает более качественные швы. Дополнительные движения полезны, если они позволяют поддерживать правильный угол горелки, выполнять непрерывную сварку сложной геометрии или отказаться от повторного ручного перепозиционирования. Для простых плоских деталей с небольшими отклонениями сложная скоординированная ячейка может увеличить капитальные затраты и усложнить программирование, не обеспечив соразмерной отдачи. Поставщик должен объяснить необходимость каждой оси для ваших деталей.
Проверьте предложение на реальной геометрии деталей
Для сложных заготовок техническое предложение должно включать моделирование, чертёж компоновки или анализ доступности сварных швов. В нём следует показать достижимые траектории сварки, ориентацию горелки, вероятные точки столкновения, зазоры вокруг оснастки, помехи от кабелей и необходимый зазор при вращении детали. Это особенно важно для рам, резервуаров, трубных узлов, конструкционных элементов, сварных корпусов, а также деталей с внутренними углами или глубокими элементами.
Одного рабочего диапазона недостаточно. Робот может физически достигать соединения, но не иметь возможности сохранять стабильный угол горелки, правильный вылет электрода или подходящее направление движения. Это может привести к неудобной последовательности сварки, частому перепозиционированию или ручной доработке. Спросите, как ячейка будет обрабатывать недоступные соединения и останется ли какая-либо сварка ручной. В обоснованном ответе должно быть указано почему, а не просто заявлено, что робот может сварить всю деталь.
Отклонения размеров деталей требуют такого же внимания. Если сварные компоненты поступают с размерными отклонениями, фиксированная программа может не следовать точно по шву. Поставщик должен объяснить, основан ли предлагаемый процесс на точном закреплении детали, поиске точки касания, отслеживании шва, адаптивном программировании или сочетании этих методов. Это не взаимозаменяемые функции. Поиск точки касания позволяет определять заданные опорные точки; отслеживание шва предназначено для следования по сварному соединению непосредственно во время сварки; точная оснастка снижает потребность в обоих методах. Выбирайте уровень коррекции, соответствующий отклонениям поступающих деталей.
Оценивайте позиционер как часть роботизированной системы
Во многих автоматизированных сварочных ячейках именно позиционер определяет, сможет ли робот выполнять сварку эффективно. Он подаёт соединение к горелке, поддерживает заготовку при вращении и позволяет выполнять сварку в более контролируемом положении. Рассматривайте его как критически важное для производства оборудование, а не как аксессуар, который добавляют после выбора робота.
Поставщик должен рассчитать полную вращаемую нагрузку: деталь, оснастку, зажимы, адаптеры и установленное оборудование. Важно проверить не только номинальную грузоподъёмность, но и центр тяжести, а также эксцентриситет. Заготовка, смещённая относительно оси вращения, создаёт иные механические условия, чем центрированная нагрузка того же веса. Ошибки в расчётах могут привести к нестабильному вращению, снижению полезной грузоподъёмности, сложностям при проектировании оснастки или небезопасным условиям эксплуатации.
В автоматизированном сварочном центре сварочный позиционер с частотным регулированием вращения и подходящим диапазоном наклона может помочь поддерживать стабильное положение сварки. Доступны модели для лёгких деталей и тяжёлых сварных конструкций; выбор подходящей модели зависит от фактической вращаемой массы, габаритов детали, центра тяжести, требуемой скорости вращения и конструкции оснастки. В некоторых конфигурациях также используются задняя бабка или подъёмные механизмы, если длинным или несимметричным деталям требуется дополнительная поддержка.
Попросите указать диаметр предлагаемого рабочего стола, диапазоны вращения и наклона, способ регулирования скорости, схему крепления оснастки и максимальный диаметр габарита при наклоне детали. Эти параметры влияют на занимаемую ячейкой площадь и защитное ограждение. Крупная деталь может помещаться на столе, но при вращении по всей траектории задевать ограждение, основание робота или соседнюю рабочую станцию.
Отделите цену робота от стоимости готовой ячейки
Коммерческие предложения по оборудованию следует сравнивать на сопоставимой основе. Роботизированная рука, источник питания и комплект сварочной горелки — лишь часть затрат. Для готовой системы также могут потребоваться оснастка, позиционеры, синхронизация внешних осей, защитное ограждение, блокировки безопасности, интерфейсы для вытяжки сварочных аэрозолей, электрошкафы, оборудование для подачи проволоки, монтаж, программирование, сварочные испытания, обучение операторов, документация и пусконаладка.
Заявления о времени цикла также требуют чёткого определения. Уточните, включено ли в указанное время закрепление деталей, сканирование или измерение, вращение детали, сварка, очистка, выгрузка и смена программы. В ячейке может быть короткое время горения дуги, но фактический выпуск готовых деталей окажется ниже ожидаемого из-за медленной ручной загрузки или настройки оснастки. При смешанном производстве время переналадки между семействами деталей может влиять на результат сильнее, чем само время сварки.
Полезно сравнивать затраты за планируемый период производства, а не только итоговую сумму заказа на покупку. Более высокая первоначальная цена может быть оправдана, если система сокращает объём ручной обработки, повышает повторяемость установки в оснастке, предотвращает частые переделки или подходит для нескольких родственных изделий. И наоборот, высокоспециализированную систему может быть трудно обосновать при небольших сериях и нестабильной конструкции изделий.
Оцените компетенции в сварочных процессах, а не только интеграцию роботов
Поставщик роботов может хорошо разбираться в управлении движением, но иметь ограниченный практический опыт разработки сварочных процессов. Система должна объединять обе компетенции. Попросите предложить сварочный процесс для основных соединений с указанием метода сварки, подхода к выбору проволоки или присадочного материала, подготовки соединения, доступа горелки, предполагаемой последовательности сварки и ожидаемого способа контроля деформаций.
Для термочувствительных или склонных к деформации сварных конструкций последовательность сварки не менее важна, чем траектория робота. Непрерывная сварка в неправильном порядке может привести к тому, что рама выйдет за допуски, даже если каждый отдельный шов выглядит приемлемо. Поставщик должен объяснить, как оснастка удерживает деталь, где располагаются прихваточные швы, как распределяется тепло и поддерживает ли ячейка сварку в нескольких ориентациях.
Попросите выполнить представительный пробный шов или провести приёмочные испытания на заводе по предоставленной информации о деталях. Цель — не только визуально осмотреть шов. Необходимо подтвердить повторяемость, доступ, обоснованность расчётов времени цикла, поведение при начале и завершении сварки, а также практичность загрузки детали в предлагаемую оснастку. Условия приёмки следует определить до окончательного оформления заказа, особенно если качество сварки влияет на последующие операции, такие как механическая обработка, испытание давлением, нанесение покрытия или сборка.
Одновременно рассмотрите качество, безопасность и документацию
Заявления о системе управления качеством и соответствии продукции требованиям более значимы, если они подтверждаются документацией, которая будет поставлена вместе с ячейкой. Уточните, какие чертежи, электрические схемы, руководства, перечни запчастей, процедуры резервного копирования программного обеспечения и инструкции по техническому обслуживанию входят в комплект. Подробная спецификация оборудования помогает избежать последующих разногласий относительно установленного оборудования и упрощает техническое обслуживание после передачи системы.
Безопасность следует оценивать как часть штатной работы, а не как ограждение, добавленное в конце проектирования компоновки. Учитывайте двери доступа, блокировки, аварийные остановы, безопасные зоны загрузки, опасности, связанные с вращающимися деталями, точки защемления в оснастке, защиту от сварочной дуги и подключения системы контроля сварочных аэрозолей. Если оператор загружает деталь, пока другая станция работает, разделение этих операций должно быть чётко отражено и в компоновке, и в логике управления.
Поставщики, организующие производство и проектирование на основе таких систем, как ISO 9001, и соблюдающие применимые требования CE, могут обеспечивать полезную системную дисциплину. Однако на практике важно, чтобы документация поставленной ячейки, защитные ограждения, электротехническая конструкция и функции безопасности соответствовали месту установки и запланированному режиму работы. Это следует определить в технической спецификации, а не оставлять в виде общего заявления в коммерческом предложении.
Оцените возможности сервисного обслуживания до отгрузки оборудования
Простой роботизированной сварочной системы часто вызывают обычные проблемы: расходные материалы горелки, износ кабелей, повреждение оснастки, неправильные настройки, сбои датчиков или изменение программы после пересмотра чертежа детали. Порядок решения таких проблем следует выяснить до покупки. Уточните, кто обеспечивает поддержку при монтаже, как проводится удалённая диагностика, какие быстроизнашивающиеся детали следует хранить на площадке и используют ли поставляемые контроллер и сварочное оборудование компоненты, для которых доступна поддержка в вашем регионе.
Обучение должно охватывать не только запуск и остановку машины. Производственной команде необходимо чётко понимать, какие задачи она может выполнять самостоятельно — например, загрузку деталей, замену расходных материалов, базовое восстановление после сбоя и выбор утверждённых программ, — а для каких требуется помощь специалиста: калибровки осей скоординированного движения, устранения последствий столкновений, изменения параметров процесса или значительных изменений программного обеспечения.
При международной поставке в план доставки также следует включить упаковку, транспортные габариты, последовательность монтажа и порядок взаимодействия во время пусконаладки. Поставщик с опытом работы со сварочным оборудованием, станками с ЧПУ, системами резки и оборудованием для обработки металлоконструкций может быть полезен, если роботизированную ячейку нужно интегрировать с предшествующими процессами резки, механической обработки или производства двутавровых балок. Однако оценивать следует предлагаемую интеграцию с вашей линией, а не широту каталога продукции.
Подготовьте перечень требований до запроса окончательных предложений
Самый эффективный следующий шаг — направить один и тот же перечень технических требований поставщикам, вошедшим в короткий список. Включите чертежи деталей, предположения о годовом и суточном объёме производства, номенклатуру изделий, материал и толщину, сведения о сварных швах, требования к качеству, доступную площадь, электропитание, способ загрузки, требуемые границы автоматизации и планируемые изменения деталей в будущем. Запросите компоновку ячейки, перечень оборудования, разбивку времени цикла, концепцию оснастки, перечень инженерных коммуникаций, план приёмки, объём поставки и план сервисного обслуживания.
Затем сравнивайте предложения с точки зрения производственных рисков, а не только заявленной цены. Подходящий поставщик обозначит исходные допущения, уточнит неясные исходные данные и укажет, в каких элементах системы критичны стабильные размеры деталей или точная фиксация в оснастке. Такой уровень детализации часто лучше свидетельствует о реализуемости 9-осевой сварочной ячейки, чем общее обещание гибкости.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение