




Когда 7-осевой сварочный робот рельсового типа превосходит стационарную ячейку?
Когда 7-осевой сварочный робот рельсового типа превосходит стационарную ячейку?
Когда 7-осевой сварочный робот рельсового типа превосходит стационарную ячейку?
Для технического специалиста выбор между стационарной роботизированной сварочной ячейкой и 7-осевым сварочным роботом рельсового типа редко сводится к тому, какая машина выглядит более совершенной на чертеже компоновки. Реальный вопрос заключается в том, сможет ли робот тратить большую часть каждой смены на сварку и меньшую — на ожидание деталей, оснастки, кранов, операторов или перестановки заготовок.
Стационарная ячейка остается очень эффективным решением для стабильных, повторяющихся компонентов. Если предприятие выпускает один и тот же кронштейн, корпус, раму или небольшую сборку в больших объемах, преимущества специализированной ячейки трудно превзойти. Деталь поступает в известное положение, оснастка контролирует отклонения, робот повторяет проверенную программу, а время цикла можно строго контролировать.
Баланс меняется, когда детали имеют большую длину, значительный вес, различаются по размерам или сложны для кантования. В таких условиях робот, установленный на рельсовом пути, получает степень свободы, которой нет у напольного стационарного робота. Седьмая ось — это не просто дополнительный вылет. Она может изменить логику потока материалов в сварочной операции.
Разница обычно заключается в перемещении, а не только в вылете
Обычный шестиосевой сварочный робот обладает значительной подвижностью, однако его практическая рабочая зона по-прежнему сосредоточена вокруг одного базового положения. Увеличить вылет за счет выбора более крупной модели робота возможно, но это не решает всех проблем доступа. Манипуляторы с большим вылетом могут иметь меньший запас по грузоподъемности, менее благоприятные углы горелки на границах рабочей зоны и более сложные зоны возможных столкновений вокруг оснастки.
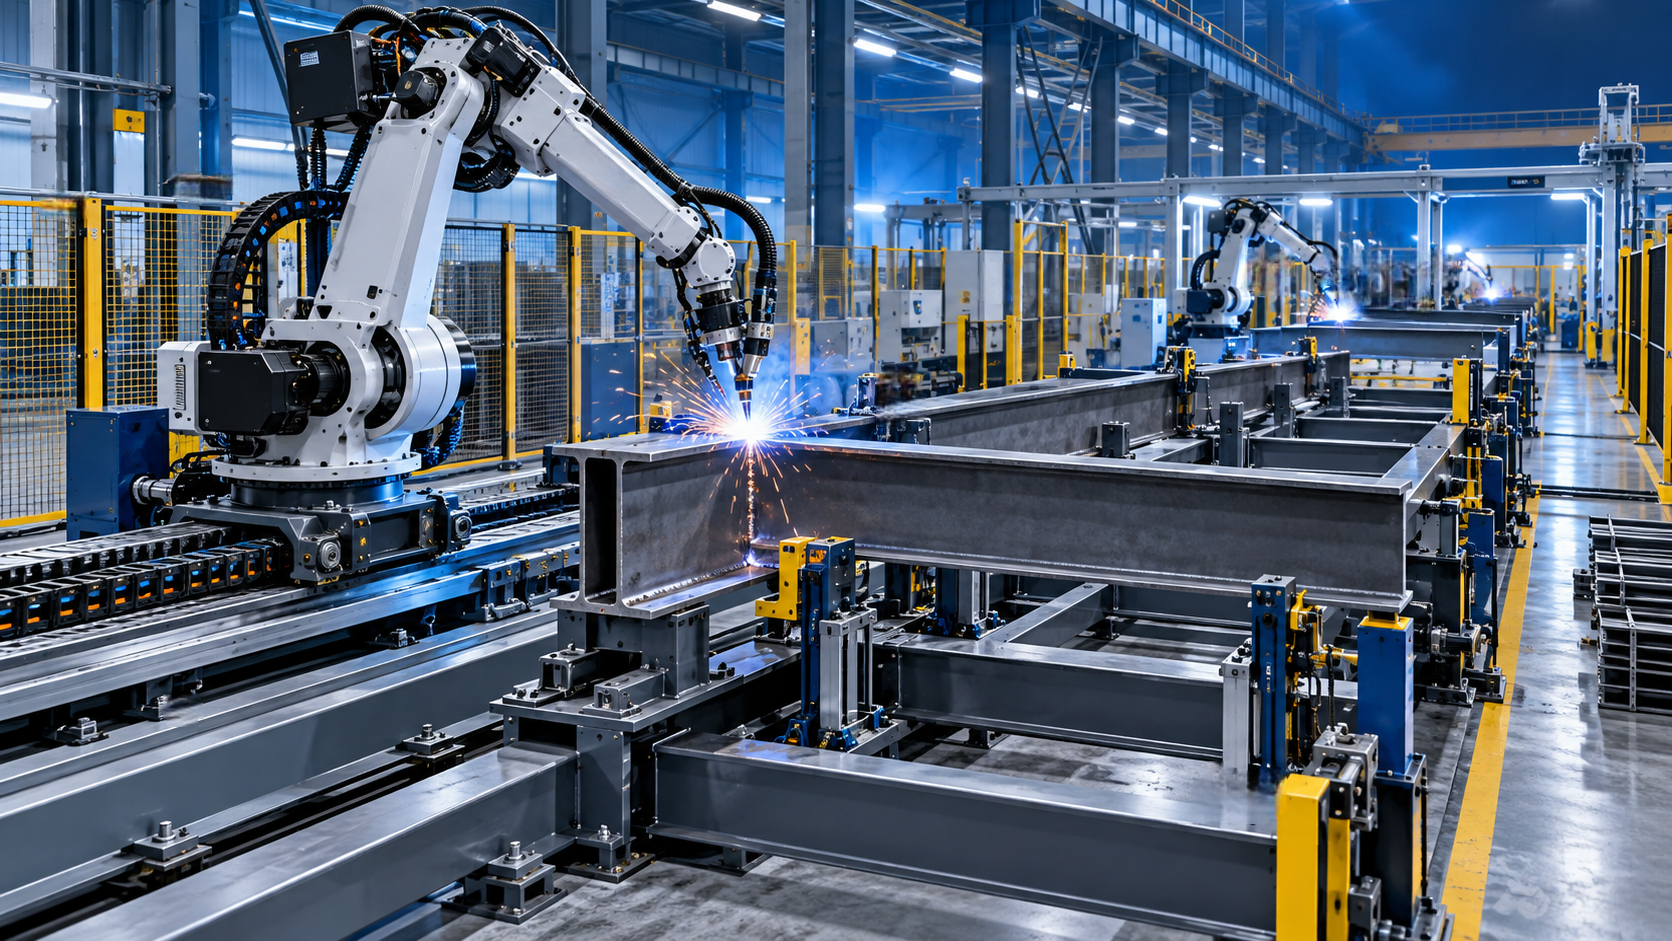
Робот, установленный на рельсовой системе, перемещает всю свою базу вдоль линейной оси. Это позволяет одной сварочной системе обслуживать длинную балку, секцию сосуда, конструкционную раму, несколько оснасточных станций или последовательность сборок, расположенных вдоль производственной линии. При изготовлении H-балок, рам шасси, компонентов прицепов, рам сельскохозяйственной техники, узлов, работающих под давлением, и сварных оснований оборудования такое перемещение может быть полезнее, чем добавление еще одного стационарного робота.
Важно следующее различие: рельсовую ось не следует использовать лишь потому, что заготовка физически длинная. Ее следует выбирать тогда, когда перемещение робота эффективнее, безопаснее или повторяемее, чем перемещение заготовки. Сварная балка длиной 10 метров может вписываться в концепцию стационарной ячейки, если ее можно надежно индексировать. Но если каждое индексирование требует перемещения краном, ручной проверки зажимов и корректировки программы, кажущаяся простота стационарной ячейки быстро исчезает.
Ситуации, в которых рельсовая система имеет явное преимущество
Наиболее убедительное применение 7-осевого сварочного робота рельсового типа обычно связано с сочетанием вариативности деталей и сложностей их перемещения. Одной лишь большой длины деталей недостаточно, чтобы гарантировать лучшую отдачу. Одного лишь широкого разнообразия деталей также недостаточно. Однако вместе эти факторы часто делают специализированную стационарную ячейку ограничивающей.
Типичный пример — производственный цех, который в течение одной недели обрабатывает несколько вариантов длины рам. В один день он может сваривать компактные основания оборудования, а на следующий — обрабатывать длинные конструкционные подузлы. Создание стационарной ячейки под самую длинную деталь часто приводит к потере производственной площади и затрудняет работу с более короткими изделиями. Создание ячейки под самую маленькую деталь вынуждает неоднократно перемещать более крупные изделия. Рельсовая система может предложить более разумный компромисс при условии, что диапазон ее перемещения соответствует фактической номенклатуре, а не теоретической максимальной длине детали.
Где стационарные ячейки по-прежнему выигрывают
Робот на рельсовой системе не является автоматически более производительным выбором. Для строго контролируемого семейства деталей, выпускаемых в больших объемах, стационарная ячейка со специализированной оснасткой часто обеспечивает минимальное время цикла и наименьшую сложность программирования. Роботу не требуется перемещаться на несколько метров между заданиями. Управление кабелями проще, зоны безопасности компактнее, а оснастку можно спроектировать для ограниченного набора повторяющихся сварных швов.
Это особенно важно, когда перемещение робота становится непроизводительным временем. Если робот сваривает небольшую деталь за 90 секунд, но тратит 30 секунд на перемещение от одной станции к другой, седьмая ось может снизить общую загрузку вместо ее повышения. В таком случае две компактные ячейки или ячейка с двухпозиционным позиционером могут быть более рациональной инвестицией.
Следует учитывать и качество. Стационарная ячейка не устраняет отклонения при сборке, но способствует точному контролю базирования. В случае рельсовых систем специалисты иногда сосредотачиваются на зоне охвата робота и недооценивают важность стабильного позиционирования каждой заготовки вдоль линии. Если компоненты поступают с непостоянным прогибом, зазорами, расположением прихваточных швов или концевыми упорами, увеличенная рабочая зона робота лишь дает ему больше пространства для столкновения с вариациями.
Экономия на оснастке реальна, но не возникает автоматически
Одним из наиболее убедительных аргументов в пользу рельсового робота является снижение инвестиций в оснастку. Это может быть верно, когда единая модульная система опор принимает детали разной длины, а робот достигает требуемых швов без повторного закрепления. Однако «меньше специализированной оснастки» не следует путать с «отсутствием оснастки». Автоматизация сварки по-прежнему зависит от повторяемого расположения деталей, стабильных зазоров в соединениях и предсказуемого зазора для горелки.
Для вариативных конструкционных работ практическая оснастка часто сочетает регулируемые опоры, базовые упоры, пневматические или ручные зажимы и измеряемые базовые точки. Цель заключается не в избыточном усложнении каждой оснастки. Она состоит в том, чтобы не допустить превращения программы робота в набор корректировок, зависящих от оператора. Когда детали размещаются вручную, способ загрузки и процедура измерения заслуживают не меньшего внимания, чем сам сварочный робот.
Полезный анализ конструкции ставит простой вопрос: если деталь загружает другой оператор в другую смену, сможет ли робот по-прежнему находить шов в том же месте? Если ответ неясен, проекту могут потребоваться более надежная оснастка, контактное зондирование, лазерное слежение за швом или пересмотренная конструкция соединения. Подходящий вариант зависит от допустимых отклонений и технологии сварки; его не следует определять только по модели робота.
Время цикла должно включать поток материалов
Сравнения, основанные только на времени горения дуги, вводят в заблуждение. Оценка должна включать загрузку, зажим, сканирование или контактное зондирование, перемещение робота, перестановку детали, очистку, контроль и выгрузку. Стационарная ячейка может выглядеть быстрой, пока крупную сварную деталь не потребуется удалить мостовым краном перед поступлением следующей детали. И наоборот, рельсовый робот может выглядеть гибким, пока его большие расстояния перемещения не создадут очередь между станциями.
По этой причине перед выбором любой из концепций полезно провести простое исследование времени текущего ручного или полуавтоматического процесса. Зафиксируйте, как часто деталь поднимают, поворачивают, повторно закрепляют, измеряют и ремонтируют. Также определите, где сварщики ожидают. Во многих производственных условиях узким местом является не скорость наплавки, а перемещение. Рельсовый робот наиболее убедителен тогда, когда он устраняет повторяющиеся операции перемещения, не создавая новой точки ожидания.
Следует также рассмотреть более широкий производственный маршрут. Например, компания, выпускающая сварные сборки, связанные с крепежными изделиями, может эксплуатировать сварочное оборудование рядом с процессами формования, механической обработки, резки и финишной обработки. Накатка резьбы имеет совершенно иной производственный ритм, чем роботизированная сварка, но применяется тот же принцип планирования: не следует рассматривать каждую машину как изолированный участок. Такое оборудование, как резьбонакатный станок Z28-150, предназначенный для холодного формирования наружной резьбы на заготовках малого и среднего размера, может обслуживать серийное производство до или после линии сварных сборок. Его диапазон радиальной подачи Φ6–Φ50 mm и диапазон осевой подачи Φ6–Φ42 mm являются полезными параметрами выбора, но не заменяют проверки того, как детали подаются, буферизуются и контролируются по всему маршруту.
Длина рельса, безопасность и инженерные коммуникации требуют раннего внимания
Механический рельс — лишь один из элементов системы. При техническом рассмотрении следует подтверждать полезный ход, а не номинальную длину рельса, поскольку концевые зазоры, ограничения кабель-канала, зоны безопасности и доступ для обслуживания уменьшают практическое рабочее расстояние. Роботу также необходимы стабильное электропитание, интеграция источника сварочного тока, прокладка подачи проволоки, подача газа, удаление сварочных дымов и связь с позиционерами или внешними осями.
Компоновка безопасности может стать сложнее, чем в компактной стационарной ячейке. Движущийся робот создает более протяженную огражденную зону, а доступ персонала к станциям загрузки требует продуманного проектирования. Двери с блокировкой, световые завесы, сканеры, зонирование и безопасные режимы работы следует выбирать в соответствии с фактической компоновкой и применимыми местными требованиями. Не существует универсальной схемы безопасности, подходящей для каждой рельсовой установки.
Доступ для технического обслуживания требует такого же реалистичного подхода. Рельс должен содержаться в чистоте и сохранять выравнивание, особенно в средах с пылью от шлифования, сварочными брызгами или значительным количеством окалины. Система, которую сложно очищать, со временем утратит точность позиционирования или станет источником незапланированных простоев. Предусмотреть кожухи, прокладку кабелей, пространство для очистки и доступ для осмотра вначале значительно дешевле, чем модифицировать готовую линию.
Практический тест выбора
Перед утверждением 7-осевого сварочного робота рельсового типа оцените типовые детали, а не полагайтесь на одну «наиболее подходящую» заготовку. Включите самую длинную деталь, самую тяжелую деталь, деталь с наиболее сложным доступом и типовую деталь с большим объемом выпуска. Нанесите на схему каждый шов, каждую требуемую ориентацию и каждый этап перемещения. Затем определите, устраняет ли перемещение робота реальное эксплуатационное ограничение или лишь компенсирует неэффективную компоновку.
Также разумно запросить концепцию с указанием положений оснастки, зон перемещения робота, доступа для обслуживания, направления загрузки и предполагаемой последовательности между станциями. Коммерческое предложение, в котором указаны вылет робота и длина рельса, но не разъяснены эти вопросы, еще не является производственным решением.
Поставщики, имеющие опыт в области автоматического сварочного оборудования, CNC-резки, линий производства H-балок, оборудования для механической обработки и оборудования для формования материалов, часто могут внести полезный вклад на уровне технологического процесса, поскольку робот должен вписываться во весь цех, а не только в зону сварки. Компания Wuxi Samgins International Trade Co., Ltd., основанная в 2012 году в городе Уси, провинция Цзянсу, работает с этими категориями оборудования и организует производство и проектирование в соответствии с практиками системы качества ISO9001 и требованиями EU CE, где это применимо. Для специалиста по оценке существенен не общий перечень оборудования, а то, соответствуют ли предлагаемая компоновка, системы управления, документация и объем сервисного обслуживания целевому рынку и производственному маршруту.
Решение определяется ограничениями перемещения
Выбирайте стационарную ячейку, когда детали однородны, объемы сосредоточены, специализированная оснастка оправданна, а наибольшее значение имеет компактный повторяемый цикл. Выбирайте конфигурацию с рельсовым роботом, когда заготовки сложно перемещать, длина продукции различается, нескольким станциям требуется периодическое обслуживание или повторная перестановка отнимает производительное время.
Лучшим признаком того, что рельсовый робот превзойдет стационарную ячейку, является не его способность достигать большей дальности. Он заключается в том, что робот устраняет постоянно возникающие сложности с перемещением, ожиданием или доступом, сохраняя при этом надежное позиционирование деталей и качество сварки. Если эти условия невозможно подтвердить на фактической номенклатуре деталей, дополнительная ось может обеспечить гибкость без значимого производственного преимущества.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение