




Что следует знать о поставщике 9-осевого сварочного робота: возможности автоматизации, затраты и отраслевое применение
Что определяет поставщика 9-осевого сварочного робота
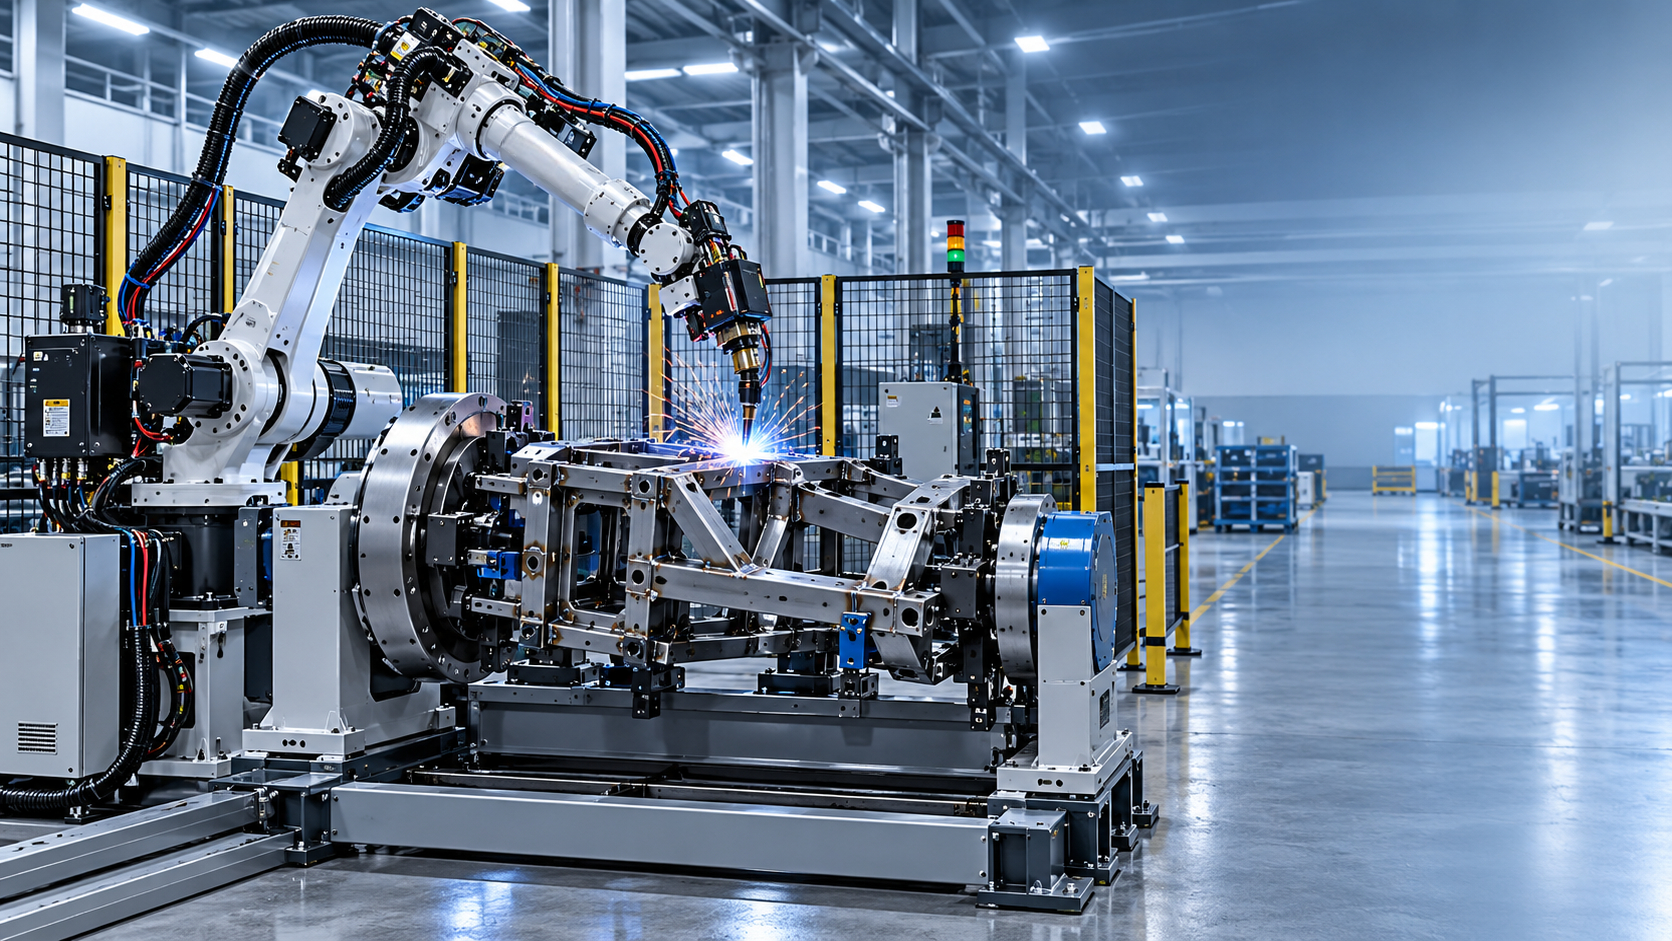
Поставщик 9-осевых сварочных роботов предоставляет автоматизированную сварочную ячейку, в которой несколько осей движения работают как единая скоординированная система. В типовой конфигурации шестиосевой промышленный робот несет сварочную горелку, в то время как двухосевой позиционер и одна внешняя ось перемещения, передняя бабка или ось оснастки перемещают заготовку. Практическая цель заключается не просто в добавлении осей. Она состоит в том, чтобы удерживать сварное соединение в управляемом положении, сохраняя угол горелки, скорость перемещения, подачу проволоки, параметры дуги и зазор при изменении геометрии детали.
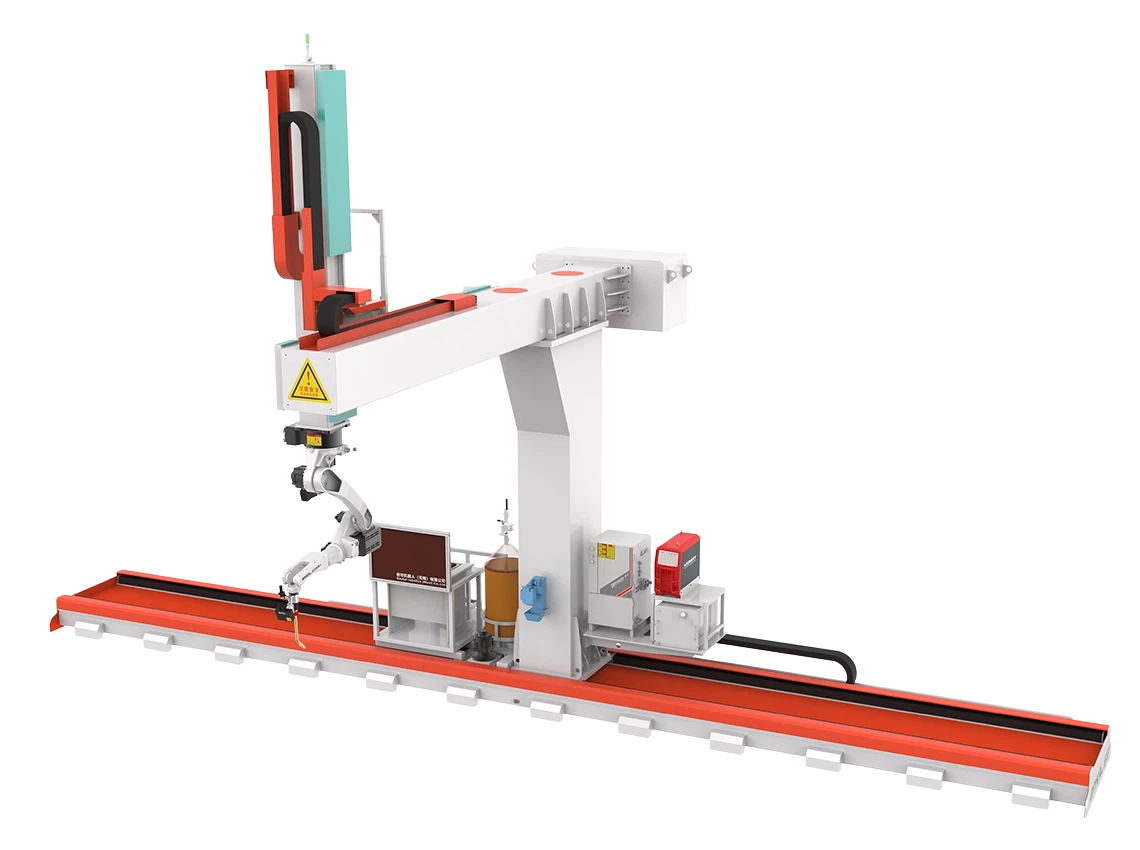
Этот термин может описывать несколько архитектур ячеек. Компактная ячейка может сочетать робота с двухосевым сервопозиционером для фланцев, кронштейнов и небольших сварных деталей. Более крупная система может включать рельсовую систему для робота, роликовые вращатели, манипулятор типа «колонна-стрела» или специальные приспособления для резервуаров, труб, двутавровых балок и длинных швов. Поэтому покупателям следует попросить поставщика 9-осевых сварочных роботов определить каждую управляемую ось, диапазон скоординированного движения, грузоподъемность, ограничения оснастки, доступную зону сварки и любые оси, работающие по позиционному индексу, а не с непрерывной интерполяцией.
Полный объем поставки обычно выходит за рамки манипулятора робота. Он может включать источник сварочного тока, механизм подачи проволоки, станцию очистки горелки, защитные ограждения, интерфейсы подключения системы удаления дыма, электрический шкаф управления, программирование, оснастку для закрепления деталей, поддержку при монтаже и критерии приемки. Наиболее обоснованное сравнение следует проводить между комплексными технологическими ячейками, а не по ценам манипуляторов роботов. Ячейка, которая не может повторяемо позиционировать детали, защищать зону дуги или обеспечивать безопасную загрузку, не даст ожидаемого результата автоматизации.
Принцип работы многоосевой сварочной автоматизации
В процессе работы контроллер робота рассчитывает скоординированное движение между горелкой и внешними осями. Заготовка может вращаться или наклоняться, чтобы сварной шов оставался ближе к предпочтительному плоскому или горизонтальному положению, пока робот следует запрограммированной траектории шва. Это улучшает доступ к кольцевым, угловым, коробчатым и многоплоскостным соединениям, которые иначе потребовали бы многократного ручного перепозиционирования. Система может поддерживать MIG/MAG, TIG, плазменную сварку или другие процессы в зависимости от металла, толщины, конструкции соединения, целевой производительности наплавки и требований к качеству.
Надежная роботизированная сварка начинается до зажигания дуги. Компоненты требуют контролируемой сборки, чистых поверхностей соединений, стабильной прихваточной сварки, устойчивых базовых точек и оснастки, противостоящей тепловой деформации. Программы могут строиться на основе обученных точек, автономного программирования, траекторий на основе CAD или сочетания этих методов. Отслеживание шва, датчики по дуге, лазерные датчики или системы технического зрения могут рассматриваться, когда вариативность деталей оправдывает дополнительные инвестиции. Эти опции следует выбирать исходя из фактических допусков, а не указывать как стандартные функции.
Управление процессом также включает параметры процедуры сварки. Для каждого квалифицированного семейства изделий интегратор и покупатель должны согласовать тип проволоки, защитный газ, напряжение, ток, скорость перемещения, ориентацию горелки, межслойный контроль при необходимости и метод контроля. Поставщик 9-осевых сварочных роботов должен документировать запрограммированный рабочий диапазон и разграничивать демонстрационные сварные швы и швы для производственной приемки. Это различие дает отделам закупок, качества и производства более четкую основу для оценки повторяемости.
Основные типы систем и соответствие применению
Ячейки «робот плюс позиционер» широко используются для средних и небольших сборок с повторяемой геометрией. Двухосевые позиционеры обеспечивают вращение и наклон, помогая изготовителям эффективно позиционировать угловые и разделанные соединения. Они подходят для сварных рам, станин оборудования, клапанов, фитингов, конструкционных узлов и аналогичной продукции, где размеры партий оправдывают использование специализированной или полуспециализированной оснастки. При выборе необходимо учитывать общую загруженную массу, центр тяжести, момент инерции вращения, диаметр детали, способ загрузки и требуемый зазор на протяжении полного цикла движения.
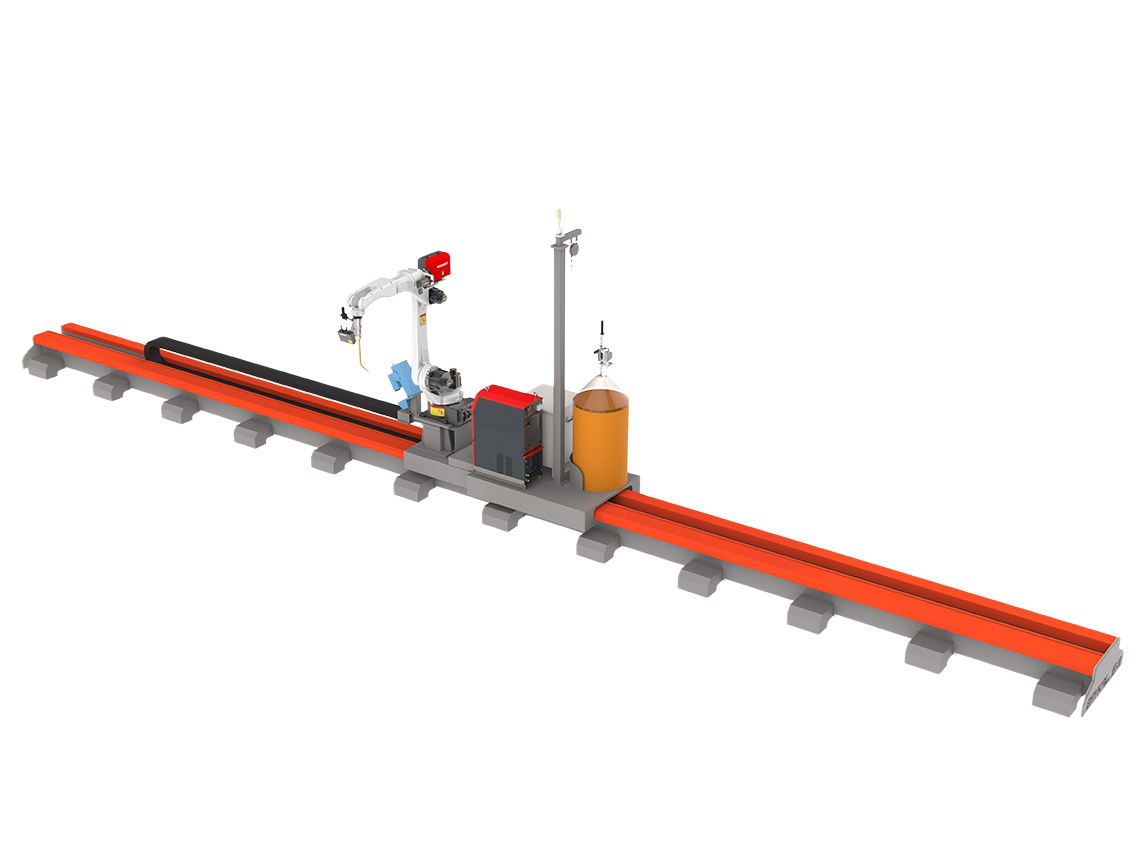
Системы с роботами на рельсовых направляющих увеличивают зону охвата вдоль длинных заготовок. Они могут подходить для продольных швов, крупных металлоконструкций, секций сосудов под давлением и производства труб, где перемещение робота практичнее перемещения всей детали. Для цилиндрических изделий роботизированную ячейку могут дополнять сварочные вращатели и манипуляторы. Скоординированная компоновка может улучшить доступность, однако системы управления, защитные блокировки, прокладка кабелей и механическая синхронизация должны проектироваться как единая система.
Для тяжелого производства индивидуальное решение может объединять сварочных роботов с оборудованием для сборки и сварки двутавровых балок, роликовыми вращателями, системами «колонна-стрела», оборудованием для обработки труб, CNC-резкой, подготовкой кромок и перемещением материалов. Wuxi Samgins поставляет сварочных роботов наряду со сварочными манипуляторами, сварочными вращателями, сварочными позиционерами, оборудованием для продольных швов, оборудованием для производства двутавровых балок и системами резки. Этот широкий ассортимент продукции может помочь покупателю согласовать предварительную подготовку, доступ для сварки и последующую обработку с фактическим производственным маршрутом, а не рассматривать робота как изолированную покупку.
Кому это выгодно и где используются системы
К типичным пользователям относятся производители стальных конструкций, изготовители сосудов под давлением и резервуаров, предприятия по производству трубопроводов и трубных сборок, производители транспортного оборудования, машиностроительные предприятия, заводы по обработке листового металла и подрядчики по сварке со стабильными повторными заказами. Наилучшими кандидатами являются предприятия с повторяющимся семейством сварных изделий, измеримыми ограничениями ручной сварки и достаточной дисциплиной в подготовке материалов. Одного высокого содержания ручного труда недостаточно; детали также должны быть пригодны для закрепления в оснастке, а рабочий процесс должен позволять плановую загрузку, сварку, контроль и выгрузку.
Поставщик 9-осевых сварочных роботов особенно актуален там, где доступ к сварному шву меняется по периметру детали. Примеры включают кольцевые швы на днищах сосудов, пересечения труб, многосторонние рамы, ответвления труб, конструкционные узлы и сборки из коробчатого профиля. Дополнительные скоординированные оси могут сократить ручное перемещение и минимизировать остановки, необходимые только для перепозиционирования заготовки. Для малосерийных, сильно вариативных проектов гибкая оснастка и упрощенное программирование могут быть ценнее максимальной скорости цикла.
Wuxi Samgins сообщает о глобальном опыте экспорта и указывает среди клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP, PT.Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти названия следует рассматривать как ориентиры для собственной проверки покупателя, включая подтверждение сопоставимых заготовок, объема поставки, условий эксплуатации, поддержки монтажа и разрешения на прямое обсуждение с референсным клиентом.
Как выбрать подходящего поставщика и ячейку
Начинайте запрос коммерческого предложения с производственных данных, а не с предпочтительной конфигурации робота. Предоставьте чертежи, марки материалов, диапазоны толщин, типы соединений, обозначения сварных швов, фотографии деталей, годовой объем, режим сменности, допустимое время цикла, ограничения по загрузке, требования к контролю и доступные инженерные коммуникации. Укажите самые крупные и тяжелые типовые детали, ожидаемые отклонения сборки и планируемую будущую продукцию. Эта информация позволяет поставщику 9-осевых сварочных роботов оценить рабочую зону, сингулярности, зоны столкновений, скорость осей, резерв грузоподъемности и конструкцию оснастки с меньшим количеством допущений.
Оценивайте технические предложения по ответственности за технологический процесс. Достоверное предложение определяет спецификацию робота и внешних осей, сварочный процесс, концепцию оснастки, схему безопасности, ожидаемые задачи оператора, подход к смене программ, электрические требования, расходные материалы и метод приемочных испытаний. В нем должно быть уточнено, остается ли квалификация процедуры сварки ответственностью покупателя, как будут оцениваться тестовые образцы или производственные детали и какие условия необходимы для достижения заявленного времени цикла. Внимательно сравнивайте исключенные позиции, особенно строительные работы, краны, удаление дыма, интерфейсы ограждений, трудозатраты на монтаж и обучение.
Системы качества и требования рынка следует проверять на ранней стадии. Wuxi Samgins заявляет, что ее оборудование соответствует системе качества ISO9001 и директивам ЕС CE по машинам и низковольтному оборудованию, а также что компания имеет патенты на полезные модели сварочного и режущего оборудования. Покупателям следует запросить документацию, применимую к их точной поставляемой конфигурации и месту назначения. Для проектов, регулируемых ASME, API, спецификациями заказчика или местными нормами по оборудованию, проверьте распределение ответственности за анализ конструкции, процедуры сварки, соответствие электрооборудования, защиту оператора, документацию и окончательную приемку на площадке.
Структура затрат, TCO и оценка ROI
Цена покупки является лишь одним из компонентов совокупной стоимости владения. Первоначальные инвестиции могут включать робота, внешние оси, источник сварки, оснастку, датчики, ограждения, интеграцию управления, заводские приемочные испытания, упаковку, фрахт, импортные сборы, монтаж, ввод в эксплуатацию и обучение операторов. Размер и масса продукции существенно влияют на механическую стоимость. Длинные рельсы, усиленные позиционеры, специальные вращатели, прецизионная оснастка и высокопроизводительные системы безопасности могут иметь большую ценность, чем стандартный манипулятор робота, но также требуют более высокого капитального бюджета.
Эксплуатационные затраты зависят от времени горения дуги, скорости наплавки, расхода проволоки и газа, электроэнергии, расходных материалов, обслуживания оснастки, трудозатрат на программирование, контроля, переделок и простоев. Реалистичная модель ROI сравнивает текущий и будущий процесс на уровне семейства деталей. Включайте время ручного перемещения, время наладки, время сварки, показатели ремонта, доступность рабочей силы, узкие места производительности и стоимость отклонений качества. Избегайте использования теоретического коэффициента загрузки робота, которого невозможно достичь, поскольку детали не готовы, оснастка недоступна или ограничен последующий контроль.
Наиболее производительные инвестиции обычно обеспечивают баланс между гибкостью и повторяемостью. Покупатель, производящий только одно зрелое семейство деталей, может предпочесть специализированную оснастку и более быстрый цикл. Подрядчик по изготовлению металлоконструкций может согласиться на более длительную переналадку в обмен на регулируемую оснастку и повторно используемые программы. Попросите поставщика предоставить прозрачное разделение объема поставки, рекомендуемые запасные части, предположения по ежегодному обслуживанию, ожидаемые потребности в обучении и поэтапный путь расширения. Это позволяет отделам закупок сравнивать системы с разными первоначальными ценами на более обоснованной основе в течение срока службы.
Монтаж, обслуживание и дальнейшее развитие
Успешный ввод в эксплуатацию следует контролируемой последовательности: подтвердить планировку и план инженерных коммуникаций; подготовить фундаменты, доступ и поток материалов; завершить механический и электрический монтаж; проверить функции безопасности; откалибровать координацию робота и внешних осей; проверить оснастку; установить параметры сварки; обучить операторов и обслуживающий персонал; затем провести согласованные приемочные испытания. Производственная команда должна отвечать за стандартные операции загрузки, зажима, выбора программы, замены проволоки, очистки горелки, визуальных проверок и передачи информации об отклонениях. Раннее участие операторов улучшает практическое внедрение и выявляет проблемы с перемещением до выхода на полную производительность.
Профилактическое обслуживание следует выполнять в соответствии с руководствами по эксплуатации робота, позиционера, источника сварки и оборудования безопасности. Типовые проверки охватывают кабели и кабельные пакеты, расходные части горелки, состояние механизма подачи проволоки, заземление, износ оснастки, крепежные элементы, смазку при наличии соответствующих требований, работу осей, защитные сканеры или блокировки, а также резервное копирование программ и параметров. Регулярно анализируйте записи о простоях. Повторяющиеся сбои дуги, нестабильная сборка, сигналы столкновения или плохое зажигание часто указывают на проблему процесса, требующую корректировки оснастки, подготовки, расходных материалов или программы, а не простого сброса.
Развитие отрасли движется в сторону более взаимосвязанных ячеек, более простого автономного программирования, адаптивных датчиков, сбора производственных данных и модульной автоматизации, которую можно расширять по мере роста спроса. Эти инструменты полезны, когда решают определенную проблему, такую как изменяемое положение шва, прослеживаемость или частые инженерные изменения. Wuxi Samgins предлагает индивидуальные 7/9-осевые сварочные роботы, машины для сварки продольных швов и усиленные сварочные вращатели для резервуаров, трубопроводов, стальных конструкций и заводов по обработке листового металла. Покупателям следует использовать подробный анализ деталей и план приемки в присутствии заказчика, чтобы определить, обеспечивает ли индивидуальная конфигурация необходимые возможности, удобство поддержки и окупаемость инвестиций.
поиск

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.