




هل يمكن لذراع روبوت خدمة الماكينات تحقيق عائد على الاستثمار في إنتاج CNC عالي التنوع؟
هل يمكن لذراع روبوت خدمة الماكينات تحقيق عائد على الاستثمار في إنتاج CNC عالي التنوع؟
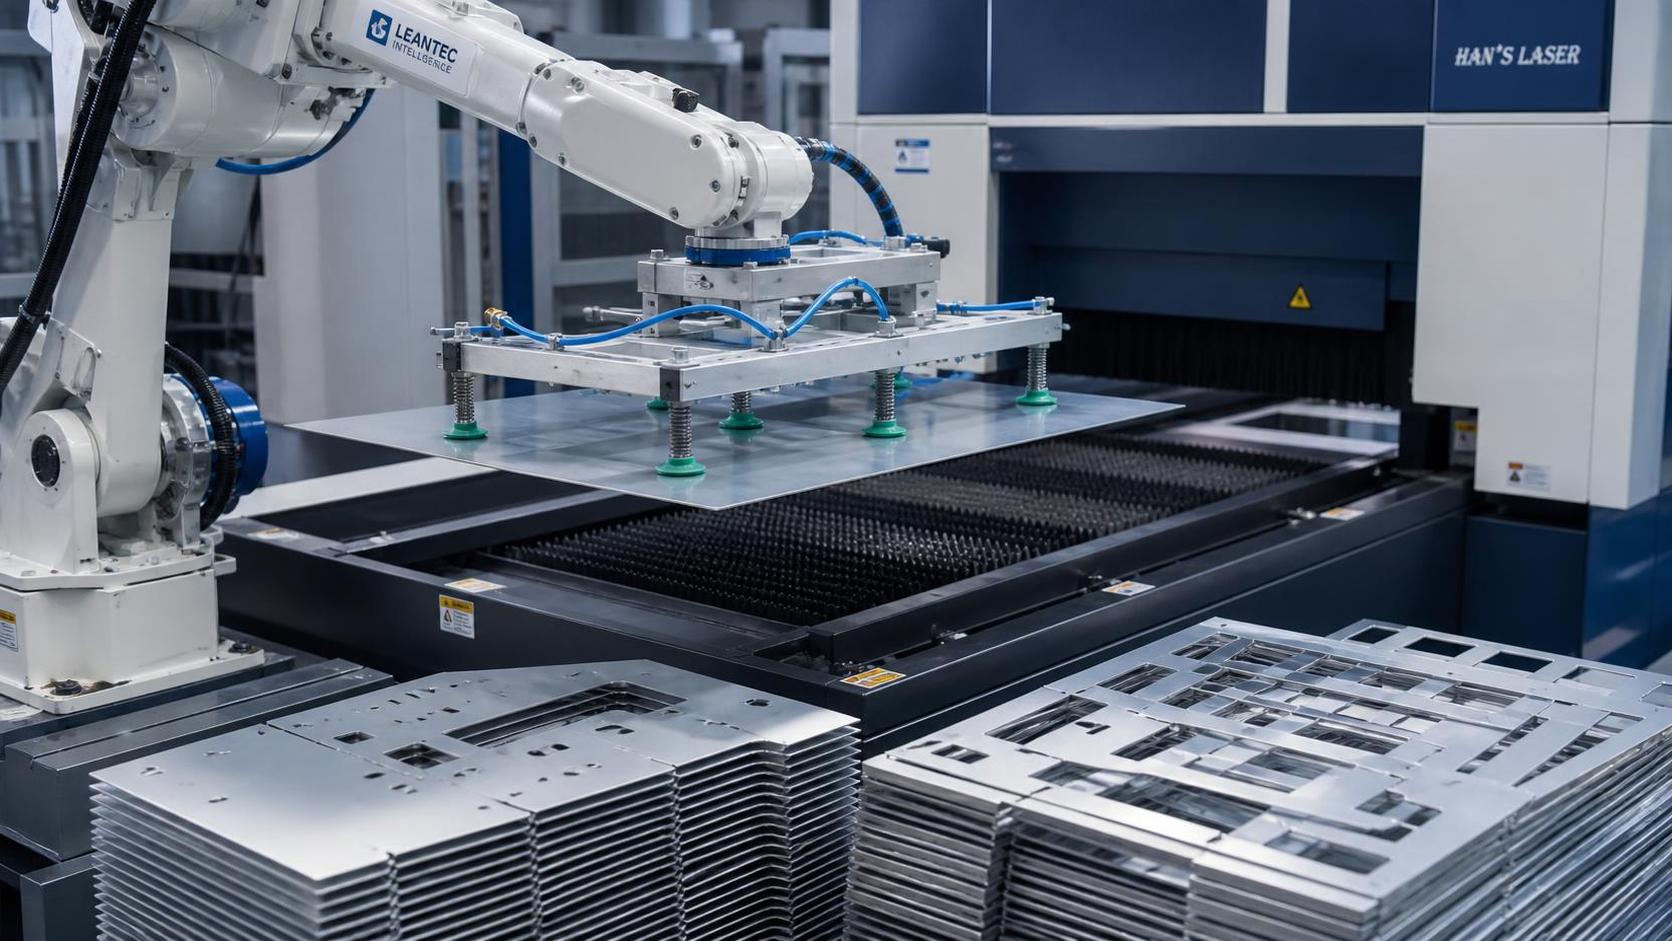
يمكن لذراع روبوت خدمة الماكينات أن يحقق عائداً موثوقاً في إنتاج CNC عالي التنوع، ولكن فقط عندما يُقيَّم الاستثمار مقابل المصادر الفعلية للطاقة الإنتاجية المهدرة، لا مقابل رقم مفترض لاستبدال العمالة. وعادةً ما تأتي أقوى جدوى تجارية من استعادة وقت دوران المغزل، واستقرار فترات التشغيل غير المراقبة، وتقليل التباين المرتبط بالمناولة، وجعل دفعات الإنتاج القصيرة أقل اعتماداً على توافر مشغّل معين.
لا يعني التنوع العالي تلقائياً أن خدمة الماكينات بالروبوت غير مجدية اقتصادياً. لكنه يغيّر معادلة العائد على الاستثمار. ففي خلية إنتاج متكررة وعالية الحجم، يمكن تبرير الروبوت بدرجة كبيرة من خلال الإنتاجية. أما في بيئة عالية التنوع، فتتوقف القيمة بدرجة أكبر على سرعة انتقال الخلية بين عائلات الأجزاء، وموثوقية استيعابها للتباين، وحجم الجهد الهندسي المطلوب للحفاظ على قابلية استخدام الأتمتة بعد فترة التشغيل الأولي.
السؤال الخاطئ عن العائد على الاستثمار هو: «كم مشغّلاً سيستبدل الروبوت؟»
غالباً ما تُقيَّم خدمة الماكينات كمشروع استبدال مباشر للعمالة: تُقارن التكلفة السنوية للمشغّل بتكلفة الروبوت، والماسك، ونظام السلامة، والتكامل. وقد يؤدي هذا النهج إلى نتيجة مضللة في كلا الاتجاهين. فقد يرفض مشروع أتمتة يحمي طاقة إنتاجية مربحة، أو يوافق على مشروع يبدو جذاباً على الورق لكنه يسبب عملاً مفرطاً في البرمجة وتبديل الإعدادات.
والسؤال الأكثر فائدة هو:ما وقت تشغيل الماكينة ذي القيمة الاقتصادية الذي يُفقد حالياً بسبب توقف الإنتاج نتيجة التحميل أو التفريغ أو الفحص أو تجهيز الأجزاء أو تغطية الورديات أو قيود الحضور؟
تُعد ماكينة CNC أصلاً كثيف رأس المال. فإذا انتظرت مشغّلاً لتفريغ الأجزاء المكتملة، أو إعادة تحميل القطع الخام، أو تأكيد الاتجاه، أو إعادة بدء دورة بعد انقطاع بسيط، فإن الشركة تفقد وقت دوران مغزل متاحاً. وتكون ذراع روبوت خدمة الماكينات ذات قيمة عندما تزيل هذه الانقطاعات المتكررة دون إدخال انقطاعات جديدة بتكلفة مماثلة.
ولا يقتصر إسهامها على تشغيل الماكينة بسرعة أكبر. فقد تظل دورة القطع دون تغيير. ويأتي المكسب من تقصير الفترة غير الإنتاجية بين الدورات، والسماح للماكينة بمواصلة التشغيل أثناء فترات الاستراحة أو خارج نوافذ التوظيف المعتادة، وجعل حركة الأجزاء أكثر قابلية للتكرار. وبالنسبة للأجزاء ذات دورات التشغيل الطويلة، قد تكون حجة توفير العمالة وحدها ضعيفة، لكن التشغيل غير المراقب قد يغير الجدوى الاقتصادية بصورة ملموسة. وبالنسبة للأجزاء ذات الدورات القصيرة، يمكن حتى لبضع ثوانٍ من المناولة غير الموثوقة أن تحدد ما إذا كان الروبوت أصلاً إنتاجياً أم عنق زجاجة.
التنوع العالي ليس حالة تشغيل واحدة
يشمل «التنوع العالي» واقعاً إنتاجياً مختلفاً جداً. فالورشة التي تصنع 80 جزءاً غير مترابط كل شهر تواجه تحدياً مختلفاً في الأتمتة عن مصنع ينتج 15 عائلة أجزاء متكررة بأحجام دفعات متغيرة. وقد يصف كلاهما نفسه بأنه عالي التنوع، لكن العملية الثانية تكون عادةً أكثر ملاءمة لخدمة الماكينات بالروبوت لأن تباينها قابل للتنظيم.
التمييز الحاسم هو بينالتباين القابل للتكرار والتباين غير المنظم. يشمل التباين القابل للتكرار عائلات أجزاء ذات أبعاد متوقعة، وأسطح إمساك معروفة، وتجهيزات تثبيت معتمدة، وبرامج CNC متكررة. أما التباين غير المنظم فيشمل الأعمال لمرة واحدة، والقطع الخام الواردة غير المتسقة، وتغييرات تجهيزات التثبيت اليدوية من دون موقع موحد، وأزمنة دورات التشغيل غير المؤكدة، أو الأجزاء التي تتطلب حكماً بصرياً متكرراً قبل التحميل.
لا يحتاج الروبوت إلى أن تكون جميع الأجزاء متطابقة. بل يحتاج إلى أن يكون نظام الإنتاج المحيط بالجزء مضبوطاً بدرجة كافية. فالمنصات الموحدة، ومواقع المراجع الثابتة، وترتيبات الظرف أو الملزمة المتوافقة، وتقديم المواد الخام المستقر، وظروف نهاية الدورة الموثقة، كلها تقلل العبء الهندسي لتشغيل وظائف متعددة عبر خلية واحدة.
ولهذا السبب، فإن حجم الدفعة وحده معيار اختيار غير مكتمل. فقد تكون دفعة من 20 جزءاً تتكرر كل أسبوع وتستخدم منطق الإمساك نفسه مرشحاً أفضل للأتمتة من دفعة من 300 جزء تظهر مرة واحدة فقط وتتطلب أداة طرفية مخصصة. فالتكرار والتشابه وانضباط تبديل الإعدادات مهمة بقدر أهمية الحجم.
أين يتحقق العائد المالي فعلياً
تشمل التكلفة الإجمالية لخلية الخدمة أكثر بكثير من ذراع الروبوت. وينبغي أن يشمل النموذج الموثوق الروبوت، ووحدة تحكم الروبوت، والأدوات الطرفية للذراع، ومعدات تقديم الأجزاء، والحواجز أو تدابير السلامة التعاونية، وواجهات الربط مع ماكينة CNC، وأنظمة الرؤية أو الاستشعار عند الحاجة، والتركيب، والبرمجة، واختبارات القبول، والتدريب، وقطع الغيار، والدعم المستمر. كما ينبغي أن تظهر في الميزانية أعمال تجهيز الأرضية، والأعمال الكهربائية، وإمداد الهواء المضغوط، وإدارة الرايش وسائل التبريد، وأي تعديلات على الماكينة.
ومقابل هذه التكاليف، ينبغي بناء جانب القيمة من أدلة التشغيل بدلاً من الافتراضات العامة. وتشمل المدخلات المفيدة ما يلي:
- متوسط زمن دورة التشغيل ومتوسط زمن التحميل/التفريغ اليدوي؛
- الزمن الفعلي لتوقف الماكينة الناتج عن توافر المشغّل؛
- ساعات الإنتاج المخططة مقابل ساعات التشغيل الإنتاجي للمغزل؛
- تكرار ومدد تبديل الوظائف؛
- الخردة أو إعادة العمل أو توقفات الماكينة المرتبطة بالمناولة غير المتسقة؛
- قيمة الإنتاج الإضافي الذي يمكن بيعه أو استخدامه لتقليل التعاقد من الباطن؛
- إمكانيات إعادة توزيع العمالة بدلاً من افتراض خفض عدد العاملين؛ و
- متطلبات الصيانة والبرمجة والإشراف بعد الإطلاق.
ليست كل ساعة تشغيل مستعادة للماكينة ذات القيمة نفسها. فإذا كان لدى المصنع طاقة فائضة ولا توجد عملية لاحقة مقيدة، فقد لا تؤدي ساعات المغزل الإضافية فوراً إلى هامش إضافي. ولكن إذا كانت ماكينة CNC المعنية عنق زجاجة إنتاجياً، فقد تكون للساعات الإضافية الموثوقة قيمة اقتصادية أعلى بكثير من الأجر بالساعة للشخص الذي كان يحمّلها سابقاً.
لذلك ينبغي التعامل مع العمالة بحذر. فإذا ظل المشغّل ضرورياً للإعداد، والفحوصات أثناء العملية، وإزالة الحواف، وإعادة تزويد المواد، والتعامل مع الاستثناءات، فقد لا يلغي الروبوت وظيفةً ما. ومع ذلك، يمكنه تحسين العملية إذا أتاح لموظف ماهر الإشراف على أكثر من عملية واحدة، أو قضاء وقت أقل في المناولة المتكررة، أو تغطية مهام الإعداد والجودة الأعلى قيمة. وينبغي فصل الوفورات الناتجة عن تجنب العمل الإضافي، أو تقليل الاعتماد على الورديات صعبة الشغل، أو خفض الاعتماد على العمالة المؤقتة، عن الوفورات القائمة على تخفيض فعلي في ساعات العمل.
لا يكون زمن الدورة مفيداً إلا إذا استطاعت الخلية الحفاظ عليه
قد يعرض الموردون تسلسل التقاط ووضع مثيراً للإعجاب، لكن ينبغي أن يركز قرار الشراء على الدورة المستدامة للخلية الكاملة. ويشمل ذلك تشغيل الباب، وتشغيل الظرف أو الملزمة، وتوجيه الجزء، واقتراب الروبوت وابتعاده، ونفخ الهواء أو تصريف سائل التبريد، وإشارات التأكيد، وإيداع الجزء، والتعافي من الاستثناءات المعتادة.
بالنسبة لدورات CNC القصيرة، يجب قياس حركة الروبوت مقارنة بدورة الماكينة بعناية غير معتادة. فالروبوت الذي يضيف عدة ثوانٍ إلى كل جزء قد يمحو المكسب المقصود. أما في الدورات الأطول، فتتحول الأولوية إلى التشغيل الموثوق لفترات ممتدة: سعة كافية للمواد الخام، وتراكم آمن للأجزاء المكتملة، وإزالة متوقعة للرايش، وتحكم كافٍ في سائل التبريد، وتعافٍ آمن عند توقف العملية.
غالباً ما تكون الأدوات الطرفية للذراع الحد العملي للمرونة. فقد يعمل ماسك بسيط ثنائي الأصابع جيداً مع القطع الخام الصلبة والمتسقة ذات أسطح الإمساك المتاحة. أما المسبوكات المعقدة، والأجزاء رقيقة الجدران، والمكونات الزيتية، والحواف الحادة، والأجزاء ذات الأبعاد المتغيرة، أو المكونات التي لا تتحمل علامات تجميلية، فقد تتطلب فكاكاً مخصصة، أو مقابض هوائية أو كهربائية، أو مناولة مغناطيسية، أو أنظمة تفريغ، أو ميزات تحديد موضع ميكانيكية، أو أدوات متعددة.
يمكن لكل قدرة مضافة أن تحسن تغطية عائلات الأجزاء، لكنها تضيف أيضاً تكلفة شراء، ومتطلبات صيانة، ووقت إعداد، ونقاط فشل محتملة. ولا ينبغي أن يكون الهدف أتمتة كل جزء يمكن تصوره، بل تحديد مجموعة مستقرة من الأجزاء تحقق ساعات إنتاجية كافية لتبرير الخلية.
اقتصاديات تبديل الإعدادات تحدد ما إذا كانت «المرونة» تعني الربحية
لا ينبغي الحكم على خلية عالية التنوع لمجرد قدرتها على تشغيل منتجات مختلفة. فالمقياس المهم هو الجهد المطلوب للانتقال بينها. وإذا كان كل جزء جديد يتطلب مبرمجاً، ومسارات روبوت مخصصة، وإعادة تموضع يدوية للمستشعرات، وإعدادات سلامة مختلفة، وتجارب تشغيل طويلة، فإن المرونة موجودة نظرياً لكنها قد تكون ذات قيمة تجارية محدودة.
يقلل تصميم الخلية المتين التباين من مصدره. وقد يشمل ذلك أبعاد منصات مشتركة، وتثبيت قطع موحداً، ومواقع صوانٍ قابلة للتكرار، ومكتبة محددة لفكاك الماسك، وتحديد الوظائف بالباركود أو RFID، ووصفات تربط رقم الجزء بإعدادات CNC والروبوت والفحص. وحيث يتغير اتجاه الجزء، يمكن أن تكون الرؤية مفيدة، لكن ينبغي أن تحل مشكلة محددة بوضوح بدلاً من التعويض عن عرض سيئ للمواد.
هناك أيضاً مسألة حوكمة. إذ يجب أن يتولى شخص ما مسؤولية عملية اعتماد الأجزاء للخلية الروبوتية. ولا ينبغي إضافة وظائف جديدة بصورة عفوية لأن جزءاً ما «يبدو مشابهاً». وينبغي أن يتحقق الاعتماد من أمان الإمساك، وخلوص الاصطدام، وإشارات واجهة الماكينة، وسلوك الرايش، واتجاه الجزء، وحالة التجهيزات، والاستجابة الصحيحة لالتقاط فاشل أو دورة غير مكتملة. وقد يبدو هذا الانضباط إدارياً، لكنه يحمي العائد المتوقع على الاستثمار من أن تستهلكه انقطاعات يمكن تجنبها.
السلامة وتوافق الماكينة مخاطر في الشراء وليست اعتبارات لاحقة
لا يمكن للروبوت أن يعمل بفاعلية أكبر مما تسمح به واجهته مع ماكينة CNC. وقد تحتاج أدوات الماكينات الأقدم إلى ترقيات للواجهة قبل أن تتمكن من تبادل إشارات بدء الدورة، واكتمال الدورة، والباب، والتثبيت، والإنذار، والإيقاف الطارئ بصورة موثوقة. وينبغي لمقدم العرض أن يحدد بدقة الإشارات المتاحة، والإشارات المطلوبة، ومن المسؤول عن التحقق منها.
كما يؤثر تصميم السلامة في كل من تكلفة رأس المال ووقت التشغيل المتاح. ويجب أن يستند الاختيار بين الحواجز المحيطية، والوصول المتشابك، وماسحات السلامة، والتشغيل التعاوني، أو الترتيب الهجين، إلى المخاطر الفعلية للخلية. ولا يجعل الروبوت «التعاوني» التطبيق آمناً تلقائياً من دون حواجز. فقد تتطلب المكونات الحادة، وأبواب الماكينات المتحركة، والتجهيزات الهوائية، والأجزاء الساخنة، وسوائل القطع، ونقاط الانحشار، تدابير وقائية بصرف النظر عن فئة حمولة الروبوت.
في مشتريات المعدات العابرة للحدود، ينبغي أن يوزع العقد بوضوح مسؤولية وثائق المطابقة، والتوافق الكهربائي، والأدلة، والتحقق من السلامة، ودعم التركيب، ومعايير القبول للسوق المقصودة. يُشار على نطاق واسع إلى ISO 10218 لسلامة الروبوتات الصناعية، بينما يُعد ISO/TS 15066 ذا صلة بتطبيقات الروبوتات التعاونية؛ ولا يلغي أي من المعيارين الحاجة إلى تقييم مخاطر للتركيب الكامل. فالخلية المُسلّمة، لا ذراع الروبوت بمعزل عنها، هي التي يجب أن تعمل بأمان وموثوقية.
لا تخلط بين خدمة الماكينات والأتمتة الروبوتية الأوسع
تقارن فرق المشتريات أحياناً بين أنظمة تحل مشكلات إنتاجية مختلفة لمجرد أن كلّاً منها يتضمن روبوتات صناعية. فخلية خدمة الماكينات مصممة حول تدفق الأجزاء إلى ماكينة CNC ومنها. وتعتمد اقتصادياتها على استخدام الماكينة، واتساق المناولة، وسرعة تبديل الوظائف. أما أتمتة اللحام، فيتم تقييمها من خلال إمكانية الوصول إلى اللحام، وقابلية تكرار الوصلات، ومتطلبات الترسيب، والتحكم في التشوه الحراري، وموضع قطعة العمل.
على سبيل المثال، تم تكوين BR-2010A Pro/XB12-A8DP MAX Eight-Axle Cantilever Dual-Motor لعمليات لحام منسقة، بما في ذلك عمل روبوتين حول طاولة تشغيل واحدة ولحام أطول قطع العمل حسب المناطق. وقد يكون منطق تصميمه ذا صلة بمنشأة تصنيع تقيّم عدة استثمارات في الأتمتة، لكن لا ينبغي التعامل معه كمعيار بديل لخلية خدمة CNC. إن دمج حالات استخدام أتمتة غير مترابطة في نموذج واحد للعائد على الاستثمار يحجب القيد التشغيلي الذي يُراد من كل نظام معالجته.
عتبة عملية للموافقة
نادراً ما تكون أفضل المرشحين هي الأجزاء الأكثر تعقيداً في المنشأة. بل تكون عادةً أجزاءً أو عائلات أجزاء تجمع بين الطلب المتكرر، وتثبيت العمل المستقر، ومتطلبات المناولة القابلة للإدارة، ومدة دورة الماكينة الكافية، ومستوى ملموس من الطاقة غير المراقبة المهدرة. كما ينبغي أن يكون للخلية إجراء احتياطي واضح عند حدوث عطل في الماسك، أو نقص في المواد، أو إنذار أداة، أو مشكلة جودة.
قبل الموافقة على الاستثمار، اطلب من النظام المقترح تشغيل أجزاء ممثلة، لا عينات مثالية فقط. وينبغي أن يشمل التقييم أصغر الأجزاء وأكبرها المخطط لها، وظروف الأسطح المعتادة، وتغيرات الدفعات المتوقعة، وظروف سائل التبريد والرايش الواقعية، وتدخلات المشغّل المعتادة التي تحدث أثناء الإنتاج. وينبغي أن تحدد معايير القبول الإنتاج المستدام، ووقت تبديل الإعدادات، وموثوقية المناولة، وأداء وظائف السلامة، وإجراءات التعافي، وتسليم الوثائق. إن عرضاً ينجز بضع دورات ليس دليلاً على عملية مستقرة اقتصادياً.
تحقق ذراع روبوت خدمة الماكينات عائداً على الاستثمار في إنتاج CNC عالي التنوع عندما تُستخدم لأتمتة جزء منضبط وقابل للتكرار من عبء العمل، بدلاً من فرض الأتمتة على تباين غير خاضع للتحكم. ويضعف الاستثمار عندما تتوقع المؤسسة من الروبوت أن يعوض عن تجهيزات غير متسقة، أو تدفق أجزاء غير محدد بوضوح، أو إشارات ماكينة غير موثوقة، أو وظائف متكررة لمرة واحدة. والقرار الجوهري ليس ما إذا كانت الروبوتات مرنة بما يكفي للتنوع العالي، بل ما إذا كان نظام الإنتاج يمتلك بنية قابلة للتكرار بما يكفي لتحويل المرونة إلى توافر مستدام للماكينة وهامش قابل للقياس.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة