




ما مدة تسليم روبوتات اللحام من Wuxi Samgins؟
ما مدة تسليم روبوتات اللحام من Wuxi Samgins؟
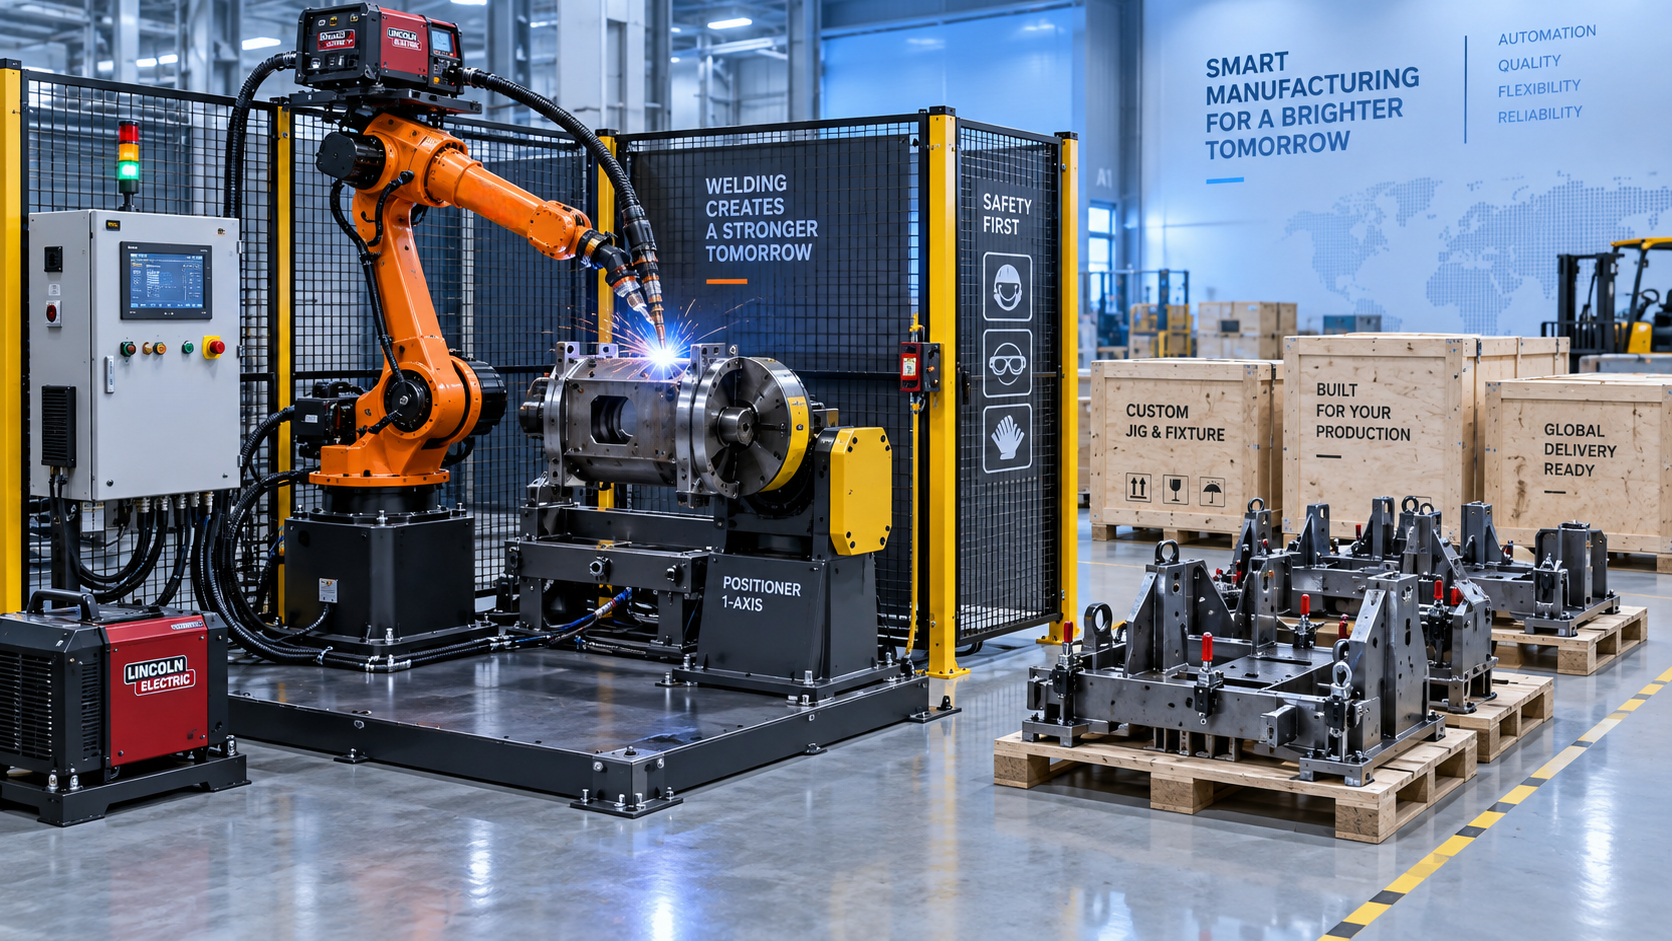
لا يمكن تحديد وقت تسليم روبوت اللحام من Wuxi Samgins كرقم ثابت واحد قبل تأكيد التكوين المطلوب للخلية. وعادةً ما تكون حزمة الروبوت القياسية المزودة بوحدة تحكم تقليدية ومصدر طاقة لحام وترتيب شائع للمشعل أسرع في التجهيز من خلية عمل متكاملة بالكامل. ويطول التسليم عندما يتضمن الطلب تجهيزات تثبيت مخصصة، أو مُمَوْضِعًا، أو حواجز سلامة، أو برمجة دون اتصال بالإنترنت، أو عمليات لحام خاصة، أو تعبئة ووثائق مخصصة للتصدير.
لذلك، فإن التاريخ المفيد ليس ببساطة تاريخ توفر ذراع الروبوت. بل هو التاريخ الذي يكون فيه نطاق المعدات الكامل جاهزًا للإرسال، مع مطابقة مكونات اللحام المختارة، والتحقق من الواجهات الميكانيكية، واستيفاء متطلبات القبول المتفق عليها. إن السؤال عن تاريخ تسليم الروبوت فقط قد يؤدي إلى جدول إنتاج مضلل عندما تظل المعدات الطرفية بحاجة إلى هندسة أو تصنيع.
ما الذي يحدد المهلة الزمنية؟
يكون روبوت اللحام عادةً جزءًا من نظام منسق وليس آلة مستقلة. إذ تحتاج جميع مكونات جسم الروبوت، ووحدة التحكم، ومصدر طاقة اللحام، ومغذي السلك، ومجموعة المشعل، والكابلات، ومعدات السلامة، وتجهيزات تثبيت القطع، وأجهزة مناولة المواد إلى وصلات متوافقة. وتتبع المهلة الزمنية أبطأ عنصر حرج وحجم العمل اللازم لتجميع النظام والتحقق منه.
قد تتطلب حزمة لحام قوسي أساسية تكوينًا محدودًا إذا كانت حمولة الروبوت المطلوبة، ومدى الوصول، وإصدار وحدة التحكم، ومصدر اللحام، والمشعل محددة مسبقًا. وعندما ينطوي التطبيق على حركة منسقة، أو زوايا وصول معقدة، أو قطع كبيرة، أو محطات متعددة، ينتقل المشروع من توريد المعدات إلى تكامل الخلية. ولهذا الانتقال تأثير مباشر في تخطيط التسليم.
يختلف تاريخ تسليم الروبوت عن تاريخ الجاهزية للإنتاج
غالبًا ما يحدث خلط بين ثلاثة تواريخ خلال المناقشات الأولية. الأول هو توفر المكونات: متى يمكن تخصيص الروبوت والعناصر المشتراة الرئيسية. والثاني هو الإرسال من المصنع: متى تكون المعدات قد جُمعت وفُحصت وعُبئت وأُفرج عنها للشحن. والثالث هو الجاهزية للإنتاج: متى يصل النظام ويُركب ويُوصل كهربائيًا ويُشغّل ويُثبت أداؤه على قطع فعلية.
بالنسبة إلى حزمة روبوت مستقلة، قد تكون المدة بين الإرسال والجاهزية للإنتاج قصيرة نسبيًا إذا كان موقع التركيب مجهزًا وكان التطبيق بسيطًا. أما بالنسبة إلى خلية لحام كاملة، فقد تكون مرحلة التركيب كبيرة. فأرضية مستوية، وإمداد كهربائي كافٍ، وتوصيلة غاز الحماية، واستخراج الأدخنة، وتخزين الأسلاك، ومسافات السلامة، وتدفق المواد المناسب، كلها تؤثر في مدى سرعة بدء التشغيل التجريبي.
ينبغي أيضًا التمييز بين القبول في المصنع والقبول في الموقع. يمكن فحص الخلية في منشأة المورّد للتحقق من حركة المحاور، والتشابكات البينية، وعملية اللحام الأساسية، والتسلسلات المبرمجة. لكن النتائج النهائية في موقع التركيب تظل معتمدة على حالة القطعة الفعلية، واتساق التجميع الأولي، والمواد الاستهلاكية، وجودة الطاقة الكهربائية المحلية، والتخطيط النهائي. وينبغي أن يحدد التزام التسليم المرحلة التي يشير إليها.
المعلومات التي ينبغي حسمها قبل تأكيد الجدول الزمني
يُعد الإدخال الفني غير المكتمل سببًا متكررًا لتغير تقدير المهلة الزمنية الأولي لاحقًا. وليست المعلومات الأعلى قيمة دائمًا قائمة طويلة من الخيارات. إذ يمكن لبعض تفاصيل التطبيق أن تحدد ما إذا كان الترتيب القياسي مناسبًا أو ما إذا كان العمل المخصص مطلوبًا.
- رسومات القطع ورموز اللحام: لا تُظهر الأبعاد وحدها كل مشكلات الوصول. فحجم اللحام، ونوع الوصلة، ومواضع اللحام المتقطع، ومتطلبات فجوة الجذر، وتسلسل اللحام المسموح به تؤثر في اتجاه المشعل وتصميم تجهيز التثبيت.
- المادة ونطاق السماكة: قد يتطلب الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألمنيوم، والمواد المطلية، وسماكات المواد المختلطة عمليات لحام وأنواع أسلاك وخلطات غاز وطرق تنظيف ونطاقات معلمات مختلفة.
- تباين القطع: يكرر الروبوت المسار المبرمج بدقة، لكنه لا يستطيع تصحيح التغيرات الكبيرة في موضع الوصلة دون طريقة استشعار أو تحديد موضع مناسبة. ويجب فهم التباين الناتج عن القطع أو الثني أو اللحام النقطي أو التجميع اليدوي في المراحل السابقة قبل اختيار تكوين الخلية.
- نمط الإنتاج المطلوب: يؤثر زمن الدورة، وحجم الدفعة، وتكرار التبديل، وعدد متغيرات القطع في تحديد ما إذا كان تجهيز تثبيت ثابت، أو أدوات تغيير سريع، أو محطة تحميل يدوي، أو تخطيط ثنائي المحطة مناسبًا.
- تخطيط الموقع المتاح: لا يكفي مدى وصول الروبوت وحده. إذ يلزم توفير مساحة للحواجز، وأبواب الوصول، وحلقات خدمة الكابلات، وتحميل القطع، ووصول الصيانة، والخلوص الآمن ضمن نطاق الحركة الكامل.
- معيار القبول: ينبغي تحديد قطعة الاختبار المتفق عليها، ومتطلبات مظهر اللحام، والفحوصات البُعدية، وإثبات العملية مبكرًا. وإلا فقد تبدأ مناقشات القبول بعد أن تكون المعدات قد صُنعت بالفعل.
عند توفر قطع عينات، فإنها غالبًا ما تكشف مشكلات لا تظهرها الرسومات. فقد يغير التشوه الحراري الوصلة بعد عمليات اللحام الأولى. وقد يؤثر الرذاذ على أسطح التحديد. وقد يحجب مشبك يبدو خاليًا من العوائق في النموذج جسم المشعل عندما يقترب الروبوت بزاوية انتقال عملية. وهذه مسائل هندسية تؤثر في تصميم النظام ووقت التسليم معًا.
كيف تغير الأدوات المخصصة الجدول الزمني
غالبًا ما يجري التقليل من تقدير تجهيزات التثبيت لأنها تُعد معدات ثانوية. في خلية اللحام الروبوتية، يحدد التجهيز الموضع المتكرر للوصلة. ويحدد التجهيز المصمم جيدًا موضع القطعة بالاعتماد على أسطح مرجعية مستقرة، ويتحكم في التشوه بقدر الإمكان، ويترك مساحة للمشعل، ويتيح التحميل دون تعطيل مسار اللحام المبرمج.
يمكن إنتاج تجهيزات بسيطة للقطع الصلبة والمتكررة بدورة تصميم مباشرة. وقد تحتاج التجميعات الأكثر تطلبًا إلى دبابيس تحديد، أو مشابك هوائية، أو مشابك متأرجحة، أو كتل دعم، أو خصائص poka-yoke، أو أعشاش قابلة للتبديل. وتتطلب كل آلية مضافة التحقق من أنها تمسك القطعة بإحكام ولا تدخل منطقة تصادم الروبوت. وعندما تشترك متغيرات متعددة من القطع في محطة واحدة، قد يصبح تصميم التبديل المهمة الهندسية الرئيسية.
ينبغي التعامل بحذر مع طلبات بدء تصنيع تجهيزات التثبيت قبل إصدار رسم قطعة العمل النهائي. فقد يستلزم تغيير متأخر في موضع الحافة، أو نمط الثقوب، أو موضع خط اللحام، أو الحافة المشكلة إعادة عمل التجهيز وتعديل برنامج الروبوت. وغالبًا ما يكون التأخير الناتج أكبر من الوقت الموفر ببدء العمل من رسم غير مؤكد.
تؤثر خيارات عملية اللحام أيضًا في التحضير
تستخدم معظم تطبيقات اللحام القوسي الروبوتي مصدر طاقة وترتيب تغذية أسلاك مألوفين، لكن اختيار العملية يظل مهمًا. فلحامات الزاوية في إطارات الفولاذ الكربوني المُصنّعة لها متطلبات مختلفة عن تجميعات الفولاذ المقاوم للصدأ الرقيقة، أو هياكل الألمنيوم، أو القطع ذات فجوات الجذر المتغيرة. ويؤثر نوع المشعل، وزاوية العنق، وإمكانية وصول طرف التلامس، وقطر السلك، وغاز الحماية، وتحضير الوصلة جميعها في الإعداد الأولي.
قد تكون لحامات النبض، والبرامج التآزرية، والترتيبات الترادفية، ومشاعل الوصول الضيق، أو أساليب تتبع خط اللحام الخاصة مناسبة لبعض قطع العمل. لكنها تتطلب أيضًا وقت اختبار كافيًا لتحديد معلمات مستقرة. ولا ينبغي أن يفترض تاريخ إرسال مُلتزم به إمكانية التحقق من إجراء لحام متطلب باستخدام سماكة اللوح الاسمية فقط. بل يجب النظر معًا إلى هندسة الوصلة الفعلية، وحالة اللحام النقطي، وموضع اللحام، ومعدل الترسيب المطلوب.
تُعد نظافة القطعة مسألة عملية أخرى. فقد يتسبب الزيت، والقشور الثقيلة، والطلاء، وبقايا الجلفنة، والرطوبة، وحواف القطع غير المتسقة في المسامية أو عدم استقرار القوس أو الرذاذ المفرط. ولا تمنع هذه الظروف الأتمتة بالضرورة، لكن ينبغي الإفصاح عنها عند تحديد المشروع لأنها قد تتطلب مرحلة تنظيف أو معلمات معدلة أو ترتيب عملية مختلف.
الشحن جزء منفصل من الجدول الزمني
بمجرد أن تصبح المعدات جاهزة لمغادرة المصنع، يضيف النقل تسلسلًا آخر من الأحداث. وقد يُعبأ الروبوت ووحدة التحكم بصورة منفصلة عن القواعد الفولاذية الكبيرة، أو سياجات السلامة، أو تجهيزات التثبيت، أو المُموضِعات، أو مكونات المحاور الخارجية. ويجب أن تحمي طريقة التعبئة المعدات الدقيقة مع السماح بالتفريغ العملي في الوجهة.
بالنسبة إلى التسليم الدولي، ينبغي أن تميز خطة النقل بين إكمال المصنع ومغادرة السفينة أو الشحن الجوي، والوصول إلى الميناء، والتخليص الجمركي، والتسليم النهائي إلى موقع التركيب. ويقع ازدحام المسارات، ومناولة الموانئ، والإجراءات الجمركية المحلية، وتوفر معدات التفريغ المناسبة خارج جدول التجميع. وإن التعامل مع هذه المراحل باعتبارها مهلة زمنية واحدة غير مقسمة يجعل تشخيص التأخيرات وإدارتها أمرًا صعبًا.
ينبغي أن تتطابق وثائق التصدير مع نطاق المعدات الفعلي وترتيب الشحن. فقد تؤدي الاختلافات بين قائمة التعبئة، وسجلات الأرقام التسلسلية، والوثائق الكهربائية، والطرود المسلّمة إلى إبطاء الإجراءات الجمركية أو استلام الموقع. ومن المفيد أيضًا التأكد من إدراج أدوات التركيب، ومعدات الرفع، وأعمال التوصيل الكهربائي المحلية ضمن خطة الموقع قبل وصول الشحنة.
أخطاء الجدولة الشائعة
الخطأ الأكثر شيوعًا هو مقارنة عروض الأسعار بناءً على فترة التسليم المعلنة فقط دون مقارنة النطاق الكامن وراء تلك الفترة. فقد يشير أحد العروض إلى ذراع روبوت ووحدة تحكم، بينما يتضمن عرض آخر مصدر اللحام، والمشعل، وسياج السلامة، وتجهيز التثبيت، والبرمجة، واختبار القبول. وهذه ليست التزامات تسليم متكافئة.
والخطأ الثاني هو التعامل مع سعر روبوت اللحام على أنه سعر عملية مؤتمتة كاملة. إذ تؤدي عمليات البحث عن سعر روبوت اللحام Ltd غالبًا إلى رقم للمعدات يستثني الأدوات، والمُموضِعات، والحواجز، ومواد التركيب، ووقت البرمجة، أو الشحن. وقد يكون الرقم الأولي الأقل مناسبًا لروبوت بديل بسيط، لكنه ليس أساسًا موثوقًا لجدولة خلية متكاملة.
وهناك أيضًا ميل إلى تثبيت جدول المشروع قبل استقرار قطعة العمل. فعندما تظل سماحات التصنيع أو العمليات السابقة أو مراجعات القطع مفتوحة، لا يمكن أن تكون برمجة الروبوت إلا مؤقتة. وقد تظل المعدات قابلة للتصنيع، لكن لا ينبغي افتراض زمن الدورة النهائي وإثبات جودة اللحام حتى تتوفر القطعة الممثلة للإنتاج.
كيفية الحصول على التزام تسليم ذي معنى
ينبغي أن يصف الالتزام ذو المعنى التكوين المؤكد، وليس مجرد تقدير تقويمي. وينبغي أن يحدد النطاق فئة طراز الروبوت، وعملية اللحام، ومصدر الطاقة، ومجموعة المشعل، ومتطلبات تجهيز التثبيت أو المُمَوْضِع، وترتيب السلامة، ومدى البرمجة، وأساس اختبار المصنع، وطريقة التعبئة، وشرط التسليم. وينبغي أن يظهر أي عنصر ما زال بانتظار الموافقة كافتراض بدلًا من إخفائه ضمن وصف عام.
وينبغي أن يوضح الجدول أيضًا نقاط الموافقة التي تتحكم في المرحلة التالية: تأكيد الرسم، والموافقة على تخطيط التجهيز، واستلام قطع العينات، واختيار مصدر الطاقة، وقبول قطعة الاختبار، وتفويض الإفراج عن الشحن. وهذا يجعل تحديد ما إذا كان التاريخ قد تغير بسبب توفر المكونات، أو مراجعة هندسية، أو اختبار القبول، أو النقل أسهل.
بالنسبة إلى المشاريع ذات تواريخ بدء صارمة، ينبغي أن يسير إعداد الموقع بالتوازي مع تصنيع المعدات. فلا يمكن تغذية الخزانات الكهربائية بالطاقة دون إمداد الموقع المطلوب. وينبغي وضع شفط الأدخنة وخطوط الغاز بحيث لا يتداخل التوجيه النهائي مع الحواجز أو وصول الصيانة. كما ينبغي التحقق من مساحة تحميل المواد بناءً على غلاف القطعة الحقيقي، وليس على مدى الوصول الاسمي للروبوت فقط.
والإجابة العملية هي أن وقت التسليم يتحدد بعد تثبيت نطاق نظام الروبوت وتأكيد مكوناته الحرجة. ويمنع التمييز الواضح بين إرسال المعدات، ووصول الشحنة، والتركيب، وقبول الإنتاج، الخلط بين مهلة توريد معدات قصيرة وبدء تشغيل أتمتة قصير بالقدر نفسه.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة