




Каковы сроки поставки сварочных роботов Wuxi Samgins?
Каковы сроки поставки сварочных роботов Wuxi Samgins?
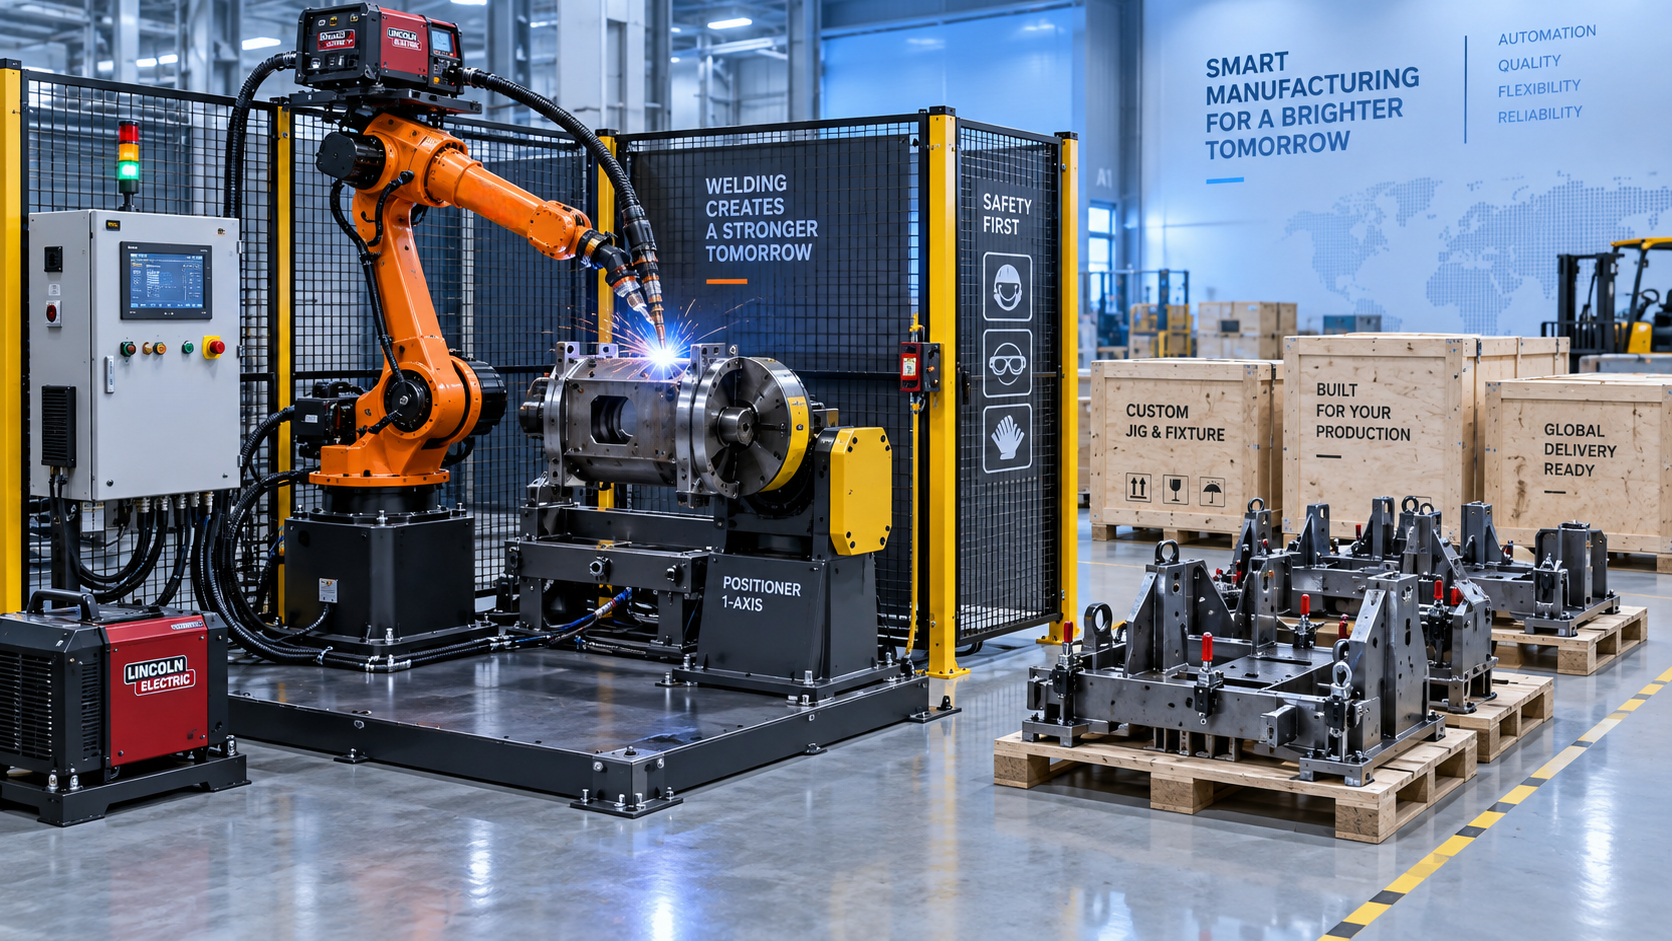
Срок поставки сварочного робота Wuxi Samgins нельзя определить как одно фиксированное значение до подтверждения требуемой конфигурации ячейки. Стандартный комплект робота с обычным контроллером, источником сварочного тока и типовой конфигурацией горелки обычно подготавливается быстрее, чем полностью интегрированная рабочая ячейка. Срок поставки увеличивается, если заказ включает специальные приспособления, позиционер, защитные ограждения, офлайн-программирование, специальные сварочные процессы или упаковку и документацию для экспорта.
Поэтому значимой датой является не просто дата готовности манипулятора робота. Это дата, когда полный комплект оборудования готов к отгрузке, выбранные сварочные компоненты совместимы, механические интерфейсы проверены и согласованные требования к приемке выполнены. Запрос только даты поставки робота может привести к неверному производственному графику, если периферийное оборудование все еще требует инженерной проработки или изготовления.
От чего зависит срок поставки?
Сварочный робот обычно является частью согласованной системы, а не отдельной машиной. Корпус робота, контроллер, источник сварочного тока, механизм подачи проволоки, комплект горелки, кабели, защитное оборудование, оснастка для фиксации заготовок и устройства перемещения материалов должны иметь совместимые соединения. Срок поставки зависит от самого длительного критически важного компонента и объема работ, необходимых для сборки и проверки системы.
Базовый комплект для дуговой сварки может требовать ограниченной настройки, если требуемые грузоподъемность и радиус действия робота, версия контроллера, источник сварочного тока и горелка уже определены. Если применение предполагает согласованное движение, сложные углы доступа, крупные детали или несколько станций, проект переходит от поставки оборудования к интеграции ячейки. Этот переход напрямую влияет на планирование поставки.
Дата поставки робота отличается от даты готовности к производству
На ранних этапах обсуждения часто путают три даты. Первая — доступность компонентов: когда робот и основные закупаемые изделия могут быть выделены. Вторая — отгрузка с завода: когда оборудование собрано, проверено, упаковано и разрешено к отправке. Третья — готовность к производству: когда система прибыла, установлена, подключена к электросети, введена в эксплуатацию и испытана на реальных деталях.
Для автономного комплекта робота промежуток между отгрузкой и готовностью к производству может быть сравнительно коротким, если место установки подготовлено, а применение несложное. Для полной сварочной ячейки этап монтажа может быть значительным. Ровный пол, достаточное электроснабжение, подключение защитного газа, дымоудаление, хранение проволоки, безопасные расстояния и подходящий поток материалов — все это влияет на скорость начала пусконаладки.
Заводскую приемку и приемку на площадке также следует разделять. Ячейка может быть проверена на предприятии поставщика на движение осей, блокировки, базовую работу сварки и запрограммированные последовательности. Окончательные результаты на площадке установки по-прежнему зависят от фактического состояния деталей, стабильности сборки, расходных материалов, качества местного электроснабжения и окончательной компоновки. Обязательство по поставке должно указывать, к какому этапу оно относится.
Информация, которую следует согласовать до подтверждения графика
Неполные технические исходные данные являются частой причиной последующего изменения первоначальной оценки срока поставки. Наиболее ценная информация не всегда представляет собой длинный список опций. Несколько деталей применения могут определить, подходит ли стандартная конфигурация или требуется индивидуальное решение.
- Чертежи деталей и условные обозначения сварных швов: Одни только размеры не показывают все проблемы доступа. Размер шва, тип соединения, расположение прерывистых швов, требования к корневому зазору и допустимая последовательность сварки влияют на ориентацию горелки и конструкцию приспособления.
- Материал и диапазон толщин: Углеродистая сталь, нержавеющая сталь, алюминий, материалы с покрытием и различные толщины материалов могут требовать разных сварочных процессов, типов проволоки, газовых смесей, методов очистки и диапазонов параметров.
- Вариативность деталей: Робот точно повторяет запрограммированную траекторию, но не может корректировать значительные изменения положения соединения без соответствующего метода контроля или базирования. Отклонения, вызванные предшествующей резкой, гибкой, прихваточной сваркой или ручной сборкой, должны быть понятны до выбора конфигурации ячейки.
- Требуемая схема производительности: Время цикла, размер партии, частота переналадки и количество вариантов деталей влияют на то, подходит ли стационарное приспособление, быстросменная оснастка, станция ручной загрузки или двухстанционная компоновка.
- Доступная планировка площадки: Одного радиуса действия робота недостаточно. Необходимо пространство для ограждений, дверей доступа, сервисных петель кабелей, загрузки деталей, доступа для обслуживания и безопасного зазора во всем диапазоне движения.
- Стандарт приемки: Согласованная тестовая деталь, требования к внешнему виду сварного шва, размерные проверки и демонстрация процесса должны быть определены заранее. В противном случае обсуждение приемки может начаться после того, как оборудование уже изготовлено.
При наличии образцов деталей они часто выявляют вопросы, которые не отображены на чертежах. Тепловая деформация может изменить соединение после первых сварных швов. Брызги могут повлиять на базирующие поверхности. Зажим, который выглядит свободным в модели, может перекрыть корпус горелки, когда робот подходит под практическим углом движения. Это инженерные вопросы, влияющие как на конструкцию системы, так и на срок поставки.
Как специальная оснастка изменяет график
Приспособления часто недооценивают, поскольку их считают второстепенным оборудованием. В роботизированной сварочной ячейке приспособление определяет повторяемое положение соединения. Хорошо спроектированное приспособление базирует деталь по стабильным опорным поверхностям, насколько возможно контролирует деформацию, оставляет место для горелки и позволяет выполнять загрузку без нарушения запрограммированной траектории сварки.
Простые приспособления для жестких, повторяемых деталей могут быть изготовлены в рамках прямого цикла проектирования. Более сложные сборки могут требовать установочных штифтов, пневматических зажимов, поворотных зажимов, опорных блоков, элементов poka-yoke или сменных гнезд. Каждый добавленный механизм требует проверки того, что он надежно удерживает деталь и не входит в зону столкновения робота. Когда несколько вариантов деталей используют одну станцию, конструкция переналадки может стать основной инженерной задачей.
К запросам начать изготовление приспособления до выпуска окончательного чертежа заготовки следует относиться осторожно. Позднее изменение положения фланца, схемы отверстий, расположения шва или сформированной кромки может потребовать доработки приспособления и пересмотра программы робота. Возникающая задержка часто превышает время, сэкономленное началом работы по неподтвержденному чертежу.
Выбор сварочного процесса также влияет на подготовку
В большинстве роботизированных применений дуговой сварки используется привычная конфигурация источника питания и подачи проволоки, однако выбор процесса по-прежнему важен. Угловые швы на изготовленных рамах из углеродистой стали имеют иные требования, чем тонкие сборки из нержавеющей стали, алюминиевые конструкции или детали с переменным корневым зазором. Тип горелки, угол шейки, доступ к контактному наконечнику, диаметр проволоки, защитный газ и подготовка соединения влияют на первоначальную настройку.
Импульсная сварка, синергетические программы, тандемные конфигурации, горелки для узкого доступа или специальные методы отслеживания шва могут подходить для определенных заготовок. Для них также требуется достаточное время испытаний для установления стабильных параметров. Обещанная дата отгрузки не должна предполагать, что сложная технология сварки может быть подтверждена только по номинальной толщине листа. Необходимо совместно учитывать фактическую геометрию соединения, состояние прихваток, положение сварки и требуемую скорость наплавки.
Чистота деталей — еще один практический вопрос. Масло, плотная окалина, краска, остатки цинкования, влага и нестабильные кромки после резки могут вызывать пористость, нестабильность дуги или чрезмерное разбрызгивание. Эти условия не обязательно препятствуют автоматизации, но их следует раскрывать при определении проекта, поскольку они могут потребовать этапа очистки, изменения параметров или иной организации процесса.
Отгрузка является отдельной частью графика
После готовности оборудования к отправке с завода транспортировка вносит еще одну последовательность событий. Робот и контроллер могут упаковываться отдельно от крупных стальных оснований, защитных ограждений, приспособлений, позиционеров или компонентов внешних осей. Метод упаковки должен защищать прецизионное оборудование и при этом обеспечивать практическую разгрузку в пункте назначения.
При международной поставке транспортный план должен различать завершение работ на заводе, отправление судна или авиагруза, прибытие в порт, таможенное оформление и окончательную доставку на площадку установки. Загруженность маршрутов, обработка в порту, местные таможенные процедуры и наличие подходящего разгрузочного оборудования не входят в график сборки. Рассмотрение этих этапов как одного неделимого срока поставки затрудняет диагностику и управление задержками.
Экспортная документация должна соответствовать фактическому составу оборудования и схеме отгрузки. Расхождения между упаковочным листом, записями серийных номеров, электротехнической документацией и поставленными упаковками могут замедлить таможенную обработку или приемку на площадке. Также полезно до прибытия груза определить, включены ли в план площадки монтажные инструменты, подъемное оборудование и работы по местному электрическому подключению.
Распространенные ошибки планирования
Наиболее распространенная ошибка — сравнивать коммерческие предложения только по указанному сроку поставки, не сравнивая состав поставки, стоящий за этим сроком. Одно предложение может относиться к манипулятору робота и контроллеру, тогда как другое включает источник сварочного тока, горелку, защитное ограждение, приспособление, программирование и приемочные испытания. Это неравнозначные обязательства по поставке.
Вторая ошибка — считать цену сварочного робота ценой полного автоматизированного процесса. Поиски цены сварочного робота Ltd часто приводят к стоимости оборудования, не включающей оснастку, позиционеры, ограждения, монтажные материалы, время программирования или фрахт. Более низкая первоначальная цена может подходить для простой замены робота, но она не является надежной основой для планирования комплексной ячейки.
Также существует тенденция фиксировать график проекта до стабилизации конструкции заготовки. Когда допуски изготовления, предшествующие операции или изменения детали остаются открытыми, программирование робота может быть только предварительным. Оборудование все еще может быть изготовлено, но окончательное время цикла и демонстрацию качества сварки не следует предполагать до появления детали, соответствующей серийному производству.
Как получить содержательное обязательство по поставке
Содержательное обязательство должно описывать подтвержденную конфигурацию, а не только календарную оценку. В составе поставки должны быть указаны класс модели робота, сварочный процесс, источник питания, комплект горелки, требования к приспособлению или позиционеру, схема безопасности, объем программирования, основа заводских испытаний, метод упаковки и условия поставки. Любой элемент, все еще ожидающий утверждения, должен быть явно указан как допущение, а не скрыт в общем описании.
График также должен показывать точки утверждения, контролирующие следующий этап: подтверждение чертежей, утверждение компоновки приспособления, получение образцов деталей, выбор источника питания, приемка тестовой детали и разрешение на отгрузку. Это облегчает определение того, изменилась ли дата из-за доступности компонентов, инженерных изменений, приемочных испытаний или транспортировки.
Для проектов с жесткими датами запуска подготовка площадки должна выполняться параллельно с изготовлением оборудования. Электрические шкафы нельзя подать под напряжение без требуемого электроснабжения на площадке. Системы дымоудаления и газовые линии должны быть размещены так, чтобы окончательная прокладка не мешала ограждениям или доступу для обслуживания. Пространство для загрузки материалов следует проверять по фактическому габаритному контуру детали, а не только по номинальному радиусу действия робота.
Практический ответ состоит в том, что срок поставки определяется после фиксации состава роботизированной системы и подтверждения ее критически важных компонентов. Четкое различие между отгрузкой оборудования, прибытием груза, установкой и приемкой для производства предотвращает ошибочное понимание короткого срока поставки оборудования как столь же короткого срока запуска автоматизации.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение