




ما الذي يجعل ماكينات الثقب الشعاعي الشاملة لا تزال ملائمة للتوافق مع الأدوات القديمة؟
ما الذي يجعل ماكينات الثقب الشعاعي الشاملة لا تزال ملائمة للتوافق مع الأدوات القديمة؟
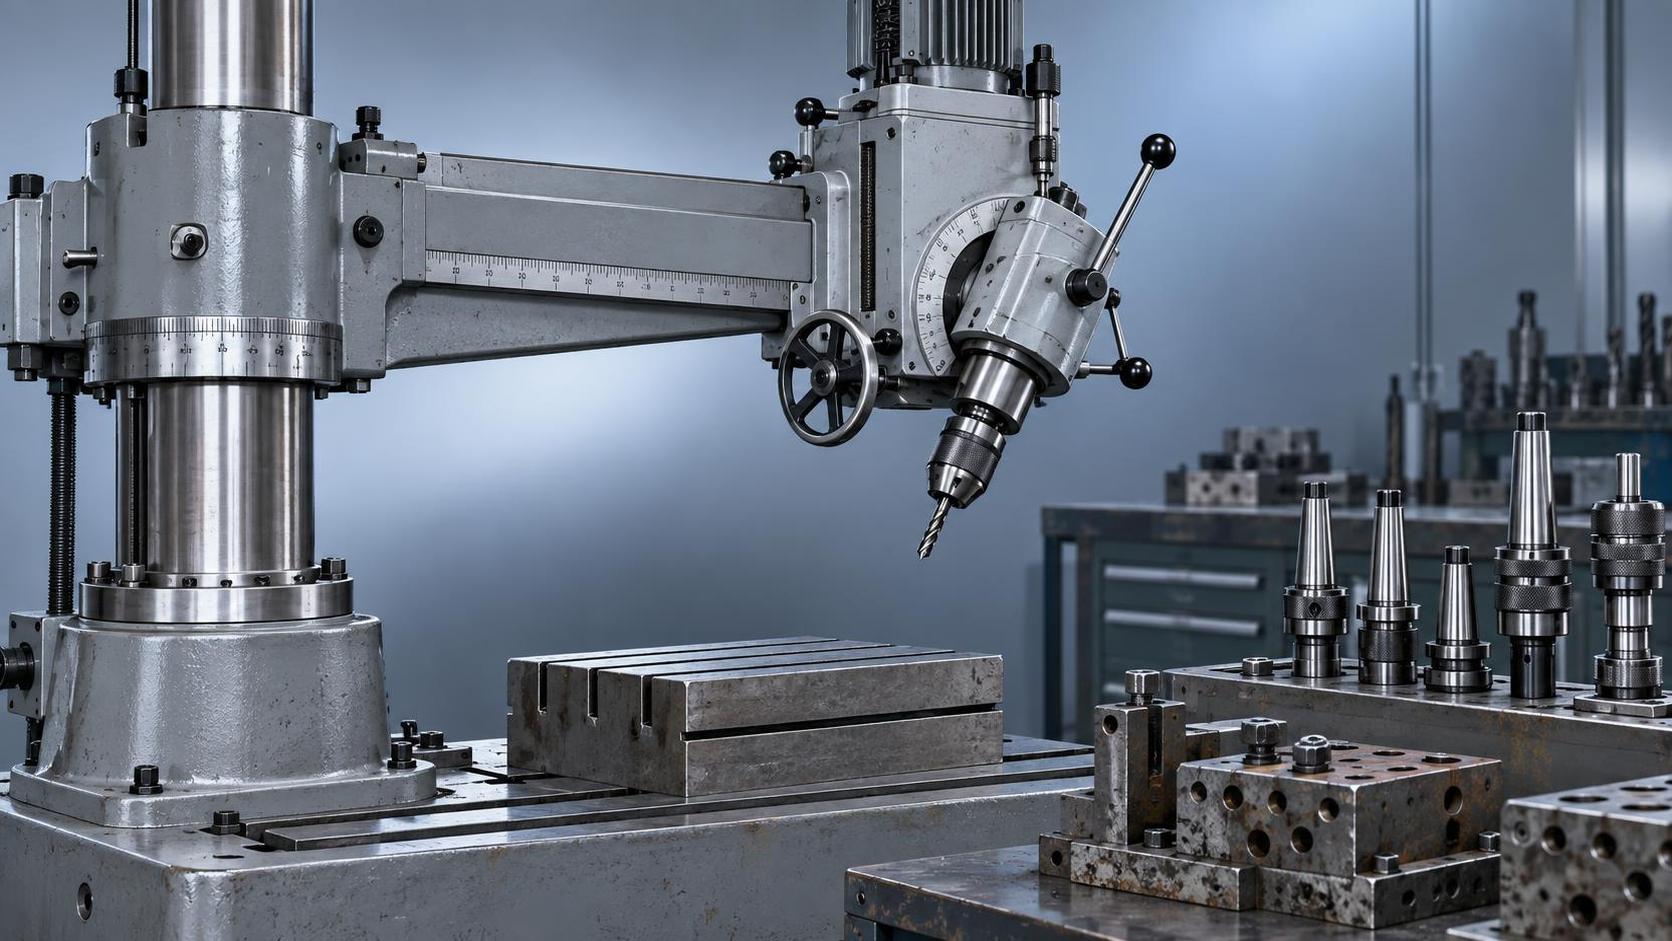
تظل ماكينات الثقب الشعاعي العامة قيد الاستخدام ليس لأنها قديمة الطراز، بل لأن بنيتها الميكانيكية تعالج مباشرةً قيدًا تشغيليًا مستمرًا: الحاجة إلى الحفاظ على الاستمرارية البُعدية والوظيفية مع الأدوات والتجهيزات والقوالب وأنظمة تثبيت قطع العمل المصممة منذ عقود. وعلى عكس خلايا الثقب CNC أو الروبوتية — التي غالبًا ما تتطلب إعادة هندسة تموضع القطعة، ومرجعيات القياس، وهندسة التثبيت — تعمل ماكينات الثقب الشعاعي العامة ضمن الحيز المادي والحركي نفسه لماكينات التشغيل اليدوية أو شبه الأوتوماتيكية القديمة. ويتيح هيكلها المكوّن من العمود والذراع، والدوران القابل للضبط يدويًا للذراع الشعاعي، وتغذية المغزل التلسكوبية، وإمالة عمود الدوران متعددة المحاور، للمشغلين إعادة إنتاج أنماط الثقوب وتفاوتات العمق والاتجاهات الزاوية باستخدام رسومات الورشة الأصلية دون طبقات ترجمة رقمية.
القابلية للتبادل الميكانيكي بدلًا من التكامل الرقمي
تكمن الأهمية الأساسية في التوافق المادي، وليس التوافق البرمجي. تتوافق واجهة مقدمة المغزل، ونوع المخروط (عادةً Morse أو ISO)، ومعيار تركيب ظرف التثبيت في ماكينة الثقب الشعاعي العامة مع تلك المستخدمة في ماكينات من سبعينيات القرن الماضي لا تزال تعمل في منشآت إصلاح الطائرات، وورش إعادة تأهيل المعدات الثقيلة، ومستودعات صيانة السكك الحديدية. وهذا يعني أن قوالب الثقب، والبطانات، ودبابيس التوجيه، وألواح القوالب الموجودة تظل قابلة للاستخدام الكامل. ولا توجد حاجة إلى إعادة اعتماد قابلية تكرار التجهيزات بعد التحديث، أو إعادة معايرة أنظمة الإحداثيات عند التبديل بين عمليات التشغيل. لا تُدخل الماكينة محاور خطأ جديدة، بل تحافظ على تراكم التفاوتات الذي تم التحقق منه بالفعل عبر أجيال من دفعات الإنتاج.
تحكم المشغل دون تجريد
تعتمد سير العمل القديمة غالبًا على التغذية الراجعة اللمسية والضبط التدريجي بدلًا من الإزاحات المبرمجة. في ماكينة الثقب الشعاعي العامة، يمكن للمشغل محاذاة المغزل بصريًا فوق نقطة مرجعية معلّمة، وقفل الذراع عند نصف قطر دقيق، وضبط الوضع الرأسي بدقة باستخدام أقراص ميكرومترية، وتأكيد الاتجاه الزاوي عبر المنقلات المدمجة، وكل ذلك دون الوصول إلى لوحة تحكم أو تحميل برنامج. تقضي هذه الوصلة الميكانيكية المباشرة على متغيرات زمن الاستجابة، وانحراف الاستيفاء، أو ضبط السيرفو التي تؤثر في قابلية التكرار عند الثقب في المسبوكات الملتوية، أو العناصر الإنشائية المتآكلة، أو المطروقات المتقادمة حراريًا. وعندما تختلف حالة السطح بدرجة كبيرة عبر قطعة عمل واحدة، وهو أمر شائع في الإصلاح أو التجديد، تظل القدرة على ضبط معدل التغذية وسرعة المغزل والضغط في الوقت الفعلي حاسمة.
الثبات الهيكلي تحت الأحمال غير المنتظمة
تتفوق المثاقب الشعاعية عندما لا تتوافق قطع العمل مع التجهيزات القياسية، مثل العوارض I الكبيرة، أو أقسام الهياكل المنحنية، أو أغلفة التوربينات غير المتماثلة. توفر قاعدة العمود الضخمة، والمجارير المصقولة والمكشوطة، والدعم الصلب للذراع أقل انحراف أثناء ثقب الثقوب العميقة في الفولاذ الكربوني أو الفولاذ المقاوم للصدأ، حتى عند أطوال الذراع الممتدة. وعلى عكس مثاقب CNC المثبتة على جسور، التي قد تُحدث انثناءً عبر الامتدادات الطويلة، يركز التصميم الشعاعي عزوم الانحناء داخل وصلة العمود والذراع، مما يحافظ على التعامد ودقة التموضع. وتكتسب هذه الثبات أهمية قصوى عند مطابقة الثقوب مع أنماط البراغي أو الفلنجات المتزاوجة الموجودة مسبقًا، حيث إن انحرافًا بمقدار ±0.1 mm قد يؤدي إلى تداخل في التجميع أو فشل الإحكام.
قابلية الصيانة وطول عمر الأجزاء
تتبع مكونات مثل علب التروس، وبراغي التغذية، والمشابك الهيدروليكية أبعادًا ومواصفات مواد موحدة تم تحديدها قبل عام 1990. وتظل قطع الغيار متاحة من عدة موردين، دون أن تكون مقيدة ببرامج ثابتة مملوكة أو قنوات موردين تتحكم في التقادم. تستخدم المحامل والسيور ومفاتيح الحد درجات صناعية جاهزة، وليس دوائر ASIC مخصصة أو وحدات محكمة الإغلاق. وتعتمد بروتوكولات الصيانة على مواصفات عزم الدوران، وقياسات الخلوص العكسي، ومؤشرات التآكل المرئية، وليس على برامج تشخيصية تتطلب تراخيص من الشركة المصنعة الأصلية. وهذا يقلل وقت التوقف أثناء الإصلاحات الطارئة ويتجنب التكلفة المتسلسلة لترقية الأنظمة المساندة لمجرد الإبقاء على ماكينة واحدة قيد التشغيل.
حيث تُكمل الأنظمة الحديثة ولا تستبدل
في أرضيات الورش الهجينة، غالبًا ما تتعايش ماكينات الثقب الشعاعي العامة مع المعدات الأحدث لعمليات تسليم محددة. على سبيل المثال، يمكن لماكينة تفريز CNC النافذة تجهيز حواف الألواح للحام بدقة شطف على مستوى الميكرون عبر سماكات من 6–400 mm، بينما تتولى الماكينة الشعاعية عمليات الثقب اللاحقة على القطعة نفسها، باستخدام أسطح المرجع نفسها ودون نقل قطعة العمل. وهذا يتجنب أخطاء الإعداد المزدوج ويحافظ على إمكانية التتبع عبر العمليات. ويزيل الشطف عالي السرعة من الجانبين في ماكينة التفريز الحاجة إلى التجليخ الثانوي؛ ثم تقوم الماكينة الشعاعية بثقب فتحات البراغي المحاذية بدقة لتلك الحواف المشطوفة، مستفيدةً من صلابتها الميكانيكية للحفاظ على تفاوتات موضعية ضيقة حتى في ألواح الألمنيوم أو الفولاذ المقاوم للصدأ، حيث يحدث تغير بسبب التمدد الحراري أثناء المعالجة متعددة الخطوات.
سلوك خاص بالمواد يعزز الأهمية
يتطلب ثقب الحديد الزهر المتقادم أو الفولاذ عالي الكربون توصيلًا مضبوطًا لعزم الدوران واستجابة فورية للحمل الزائد، وهي خصائص متأصلة في قطارات التروس الميكانيكية لا في التحكم الخوارزمي بالتغذية. وعند مواجهة مسامية داخلية أو اختلافات في الصلادة، يتباطأ مغزل المثقاب الشعاعي المخمد بالقصور الذاتي بشكل طبيعي تحت المقاومة، مما يسمح للمشغل باكتشاف الحالات الشاذة قبل حدوث الكسر. وقد تتجاوز أنظمة CNC مثل هذه الإشارات سعيًا لتحقيق أهداف زمن الدورة، مما قد يعرض الأداة للكسر أو يتسبب في ثقوب غير محاذاة. وبالمثل، في مقاطع الأنابيب كبيرة القطر أو جسور العوارض H، تتيح قدرة المثقاب الشعاعي على تدوير رأس المغزل رأسيًا وأفقيًا التكيف مع الخطوط غير المنتظمة دون الحاجة إلى برمجة معقدة بخمسة محاور أو أدوات مخصصة مرتفعة التكلفة.
القيود تحدد مجال استخدامها، لا تقادمها
هذه الأهمية مشروطة: فهي تنطبق عندما يجب أن تظل الأدوات القديمة في الخدمة، وعندما يتجاوز تباين قطع العمل حدود تعويض أنظمة CNC، وعندما يكون حكم المشغل، وليس الأتمتة، هو بوابة الجودة الأساسية. ولا تناسب التوسع لورش الإنتاج ذات التنوع العالي والكميات المنخفضة التي تعتمد على تغييرات البرامج السريعة. كما أنها لا تلائم التطبيقات التي تتطلب قابلية تكرار موضعية دون الميكرون عبر مئات السمات المتطابقة. ولكن بالنسبة للورش التي تحافظ على خطوط إنتاج عمرها عقود، حيث إن استبدال كل قالب وتجهيزة ومقياس فحص سيكلف أكثر من الماكينة نفسها، فإن ماكينة الثقب الشعاعي العامة ليست خيارًا احتياطيًا، بل هي الطريق الوحيد للاستمرارية.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة