




كيف يؤثر امتثال روبوت اللحام الحاصل على شهادة CE على الجداول الزمنية لاعتماد تصنيع أوعية الضغط
كيف يؤثر امتثال روبوت اللحام الحاصل على شهادة CE على الجداول الزمنية لاعتماد تصنيع أوعية الضغط
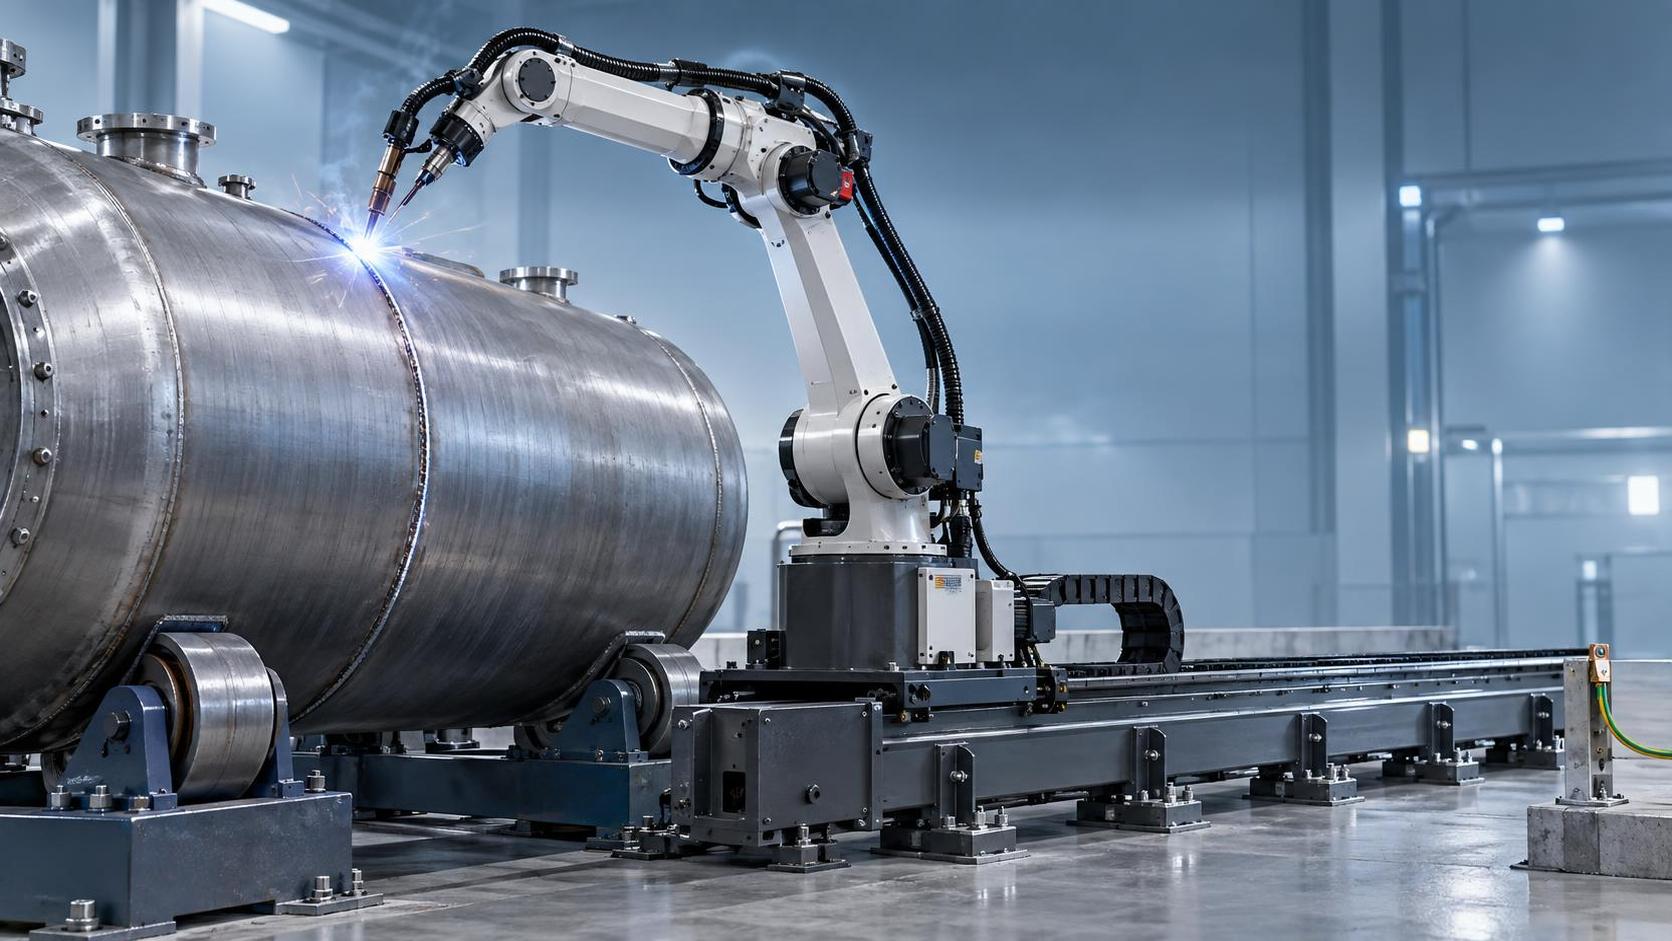
لماذا لا يقتصر الامتثال لروبوتات اللحام الحاصلة على شهادة CE على السلامة فحسب، بل يتعلق أيضًا بإمكانية التنبؤ بالجدول الزمني
بالنسبة لمديري المشاريع المشرفين على تصنيع أوعية الضغط، لا تمثل الموافقة التنظيمية نقطة تحقق نهائية، بل خيطًا يمتد عبر كل مرحلة. ونادرًا ما تنتج التأخيرات عن عيوب غير متوقعة في المواد أو عيوب اللحام وحدها. بل إنها تظهر غالبًا أثناء مراجعة الجهات الخارجية عند بروز ثغرات في الوثائق، لا سيما فيما يتعلق بالأنظمة المؤتمتة المدمجة في سير عمل التصنيع. إن روبوت اللحام الحاصل على شهادة CE ليس مجرد آلة تستوفي توجيهات الاتحاد الأوروبي للآلات. بل هو عنصر موثق وقابل للتتبع والتدقيق ضمن سلسلة الجودة لديك، ويؤثر مباشرةً في مدى سرعة إثبات المطابقة مع ASME Section VIII أو PED.
تشير علامة CE على روبوتات اللحام إلى ما هو أكثر من السلامة الكهربائية أو الاستقرار الميكانيكي. فبموجب التوجيه 2006/42/EC (توجيه الآلات)، تؤكد المطابقة مع متطلبات الصحة والسلامة الأساسية، بما في ذلك تقييم المخاطر، ووظيفة الإيقاف الطارئ، والحواجز الواقية، ومنطق التحكم المعتمد. ويهم ذلك مصنعي أوعية الضغط لأن الجهات المُبلغة التي تراجع نظام التصنيع لديك (مثل TÜV أو Lloyd’s Register أو DNV) لن تفحص مؤهلات إجراءات اللحام (WPQs) فحسب، بل ستفحص أيضًا كيفية التحكم في الأتمتة ومراقبتها والتحقق منها. وإذا كان روبوتك يفتقر إلى شهادة CE، أو ما هو أسوأ، يحمل علامة CE معلنة ذاتيًا دون ملف فني كامل يدعمها، فقد يتوقف التدقيق مؤقتًا إلى أن تستكمل الوثائق أو تعيد اعتماد منطق البرمجيات أو حتى تعيد إجراء اختبارات التأهيل في ظل ظروف مراقبة.
أين يظهر الاحتكاك في الامتثال فعليًا
تتسبب ثلاث نقاط باستمرار في حدوث تأخيرات:
1. قابلية تتبع معلمات العملية. يجب أن تسجل الروبوتات الحاصلة على شهادة CE المتغيرات الرئيسية، مثل جهد القوس وسرعة تغذية السلك وسرعة الحركة وتدفق الغاز، مع طوابع زمنية ومصادقة المستخدم. وغالبًا ما تفتقر الوحدات غير المتوافقة إلى تسجيل آمن ومقاوم للعبث، أو تخزن البيانات بصيغ خاصة غير متوافقة مع متطلبات حفظ السجلات في ASME BPVC Section IX. وهذا يفرض النسخ اليدوي أو التكامل المخصص، وكلاهما عرضة للأخطاء والتدقيق.
2. التحقق من الاستجابة للطوارئ. تتطلب CE تحققًا موثقًا من أن جميع وظائف السلامة، مثل أزرار الإيقاف الطارئ (E-stops) والستائر الضوئية واكتشاف الاصطدام، تعمل ضمن أزمنة الاستجابة المحددة. وفي ورش أوعية الضغط، حيث تكون سماحات تركيب الوصلات ضيقة والتشوه الحراري بالغ الأهمية، قد يؤدي تباطؤ الروبوت غير المتحقق منه أو توقفه المفاجئ إلى الإخلال بهندسة اللحام، مما يستلزم لاحقًا إعادة عمل الفحص غير الإتلافي (NDE) أو حتى رفض الوصلة.
3. مواءمة بنية البرمجيات. تفرض CE تطوير برمجيات التحكم ضمن دورة حياة محددة، مثل IEC 61508 أو ISO 13849-1 للأجزاء المتعلقة بالسلامة. وإذا كان تخطيط مسار الروبوت أو تتبع القوس يعتمد على خوارزميات غير معتمدة، أو إذا كانت التحديثات تتجاوز بروتوكولات الإصدار الخاضعة للتحكم في الإصدارات، فإنك تخاطر بعدم قبول سجلات اللحام أثناء مراجعة التصميم.
استمرارية التصميم إلى التصنيع تقلل زمن الموافقة
لا يتعلق الامتثال باجتياز الفحص فقط، بل بإزالة حلقات إعادة العمل بين الهندسة وأرضية الورشة. لنأخذ في الاعتبار المصنعين الذين يعالجون أجزاء الفولاذ الإنشائي أو التجميعات المصنعة مع تغييرات متكررة في النماذج. عندما تنشأ ملفات التصميم في TEKLA Structures، فإن القدرة على استيراد الرسومات مباشرةً، دون تحويل CAD وسيط، تقلل أخطاء التفسير وتحافظ على منطق تسلسل اللحام. وهذا مهم أثناء مراجعة PED Annex I، حيث يقيّم المفتشون ما إذا كانت تعليمات التصنيع تتوافق مع هدف التصميم ومواصفات المواد.
يجسد روبوت اللحام الكابولي BR-2010A Pro/DG12 هذا التكامل: لا يتطلب برمجة تعليمية، ويستخدم تموضع كاميرا ليزر للتعرف على القطع في الوقت الفعلي، وإنشاء برنامج لحام تلقائيًا من مدخلات TEKLA الأصلية. تتضمن بنية التحكم فيه ثلاثة مصابيح لمؤشرات الأعطال (أحمر/أصفر/أخضر)، وعدة أزرار إيقاف طارئ، ونظام تأريض للسلامة، وكلها تم التحقق منها وفقًا لـ EN ISO 12100 وEN 60204-1. والنتيجة؟ وقت أقل يُقضى في مواءمة التنفيذ في أرضية الورشة مع مخرجات الهندسة، ومفاجآت أقل عندما تقارن الجهة المُبلغة سجلات اللحام بسجلات WPS.
تخطيط أرضية الورشة وقابلية التوسع يشكلان جاهزية التدقيق
يؤثر التكامل المادي في الامتثال أيضًا. فقد ينجح الروبوت المركب دون دعم سكة مخصص أو تأريض مناسب أو تحليل موثق لمسار الحمل في اختبار CE الأولي، لكنه قد يفشل أثناء فحص المصنع إذا لم يتم التحقق من صلابة التثبيت أو تخميد الاهتزاز للأحمال الدورية. فعلى سبيل المثال، يحدد BR-2010A Pro/DG12 طولًا إجماليًا لدعم السكة الأرضية يبلغ 12 مترًا ومساحة أرضية مخططة بعرض 12 مترًا وعمق مترين. وهذا ليس اعتباطيًا، إذ يضمن سلوكًا حركيًا متسقًا عبر نطاق التشغيل، مما يدعم تتبع القوس المتكرر ومدخلات الحرارة المستقرة، وكلاهما متطلبان أساسيان لتأهيل الإجراءات المرجعية وفق ASME.
بالنسبة لقطع العمل التي يزيد طولها على 12 مترًا ويقل عن 25 مترًا، يتيح استخدام روبوتين في اللحام القائم على المناطق تجنب أنماط الفشل ذات النقطة الواحدة والحفاظ على اتساق العملية عبر اللحامات الأطول، وهي ميزة عملية عند إثبات التجانس لأوعية PED من الفئة III/IV.
ما الذي تعنيه عبارة «حاصل على شهادة CE» حقًا على الورق وفي الموقع
تقوم Wuxi Samgins International Trade Co., Ltd.، التي تأسست في أكتوبر 2012 وتقع على بُعد 30 دقيقة من شنغهاي بالقطار فائق السرعة، بتصميم وإنتاج المعدات وفقًا لمعايير ISO 9001 وCE الخاصة بالاتحاد الأوروبي. تخضع روبوتات اللحام الحاصلة على شهادة CE لديها لإعداد ملفات فنية كاملة، تشمل تقارير تقييم المخاطر ومراجع المعايير المنسقة (EN ISO 12100 وEN 60204-1 وEN ISO 13857) وفحص النوع EC عند الاقتضاء. ولا يُفوَّض ذلك إلى مختبر خارجي لإجراء اختبار لمرة واحدة، بل هو جزء مدمج في سير عمل التطوير لديها، بدءًا من اختيار المكونات وحتى التحقق من البرمجيات.
هذا التمييز مهم. يقدم بعض الموردين إقرارات CE استنادًا فقط إلى شهادات على مستوى المكونات، مثل مصدر الطاقة أو محرك السيرفو. لكن CE للآلة الكاملة تتطلب تحققًا على مستوى النظام، بما في ذلك كيفية تفاعل هذه المكونات في ظروف الأعطال. وبالنسبة لمصنعي أوعية الضغط، يظهر هذا الفرق أثناء التدقيق عندما يطلب المراجعون دليلًا على الانتقال إلى الحالة الآمنة عند انقطاع الطاقة أو الاتصال.
الخطوات التالية لا تتعلق باختيار روبوت، بل برسم مسار الموافقة لديك
قبل تحديد مواصفات أي روبوت لحام حاصل على شهادة CE، وضح ثلاثة أمور مع الجهة المُبلغة أو فريق ضمان الجودة الداخلي لديك:
- ما بنود توجيه الآلات التي تنطبق على حالة الاستخدام المحددة لديك، مثل خلية لحام روبوتية مقابل خط إنتاج متكامل؟
- هل يطلبون تقديم الملف الفني الكامل، أم يكفي إقرار المطابقة المدعوم بتقارير اختبار من جهات معتمدة؟
- كيف يتعاملون مع تحديثات البرمجيات بعد التركيب؟ هل الإصدارات الخاضعة للتحكم في الإصدارات إلزامية، أم يُسمح بالتصحيح الميداني؟
إذا كانت الجداول الزمنية الحالية لموافقاتك تعتمد على دورات تأهيل اللحامين اليدوية أو دفاتر السجلات الورقية، فإن إدخال روبوت لحام حاصل على شهادة CE لن يختصرها بين عشية وضحاها. لكنه ينقل عنق الزجاجة من التصحيح التفاعلي إلى التحقق الاستباقي. وهنا تبدأ قابلية التنبؤ الحقيقية.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة