




Cómo el cumplimiento de un robot de soldadura con certificación CE afecta los plazos de aprobación para la fabricación de recipientes a presión
Cómo el cumplimiento de un robot de soldadura con certificación CE afecta los plazos de aprobación para la fabricación de recipientes a presión
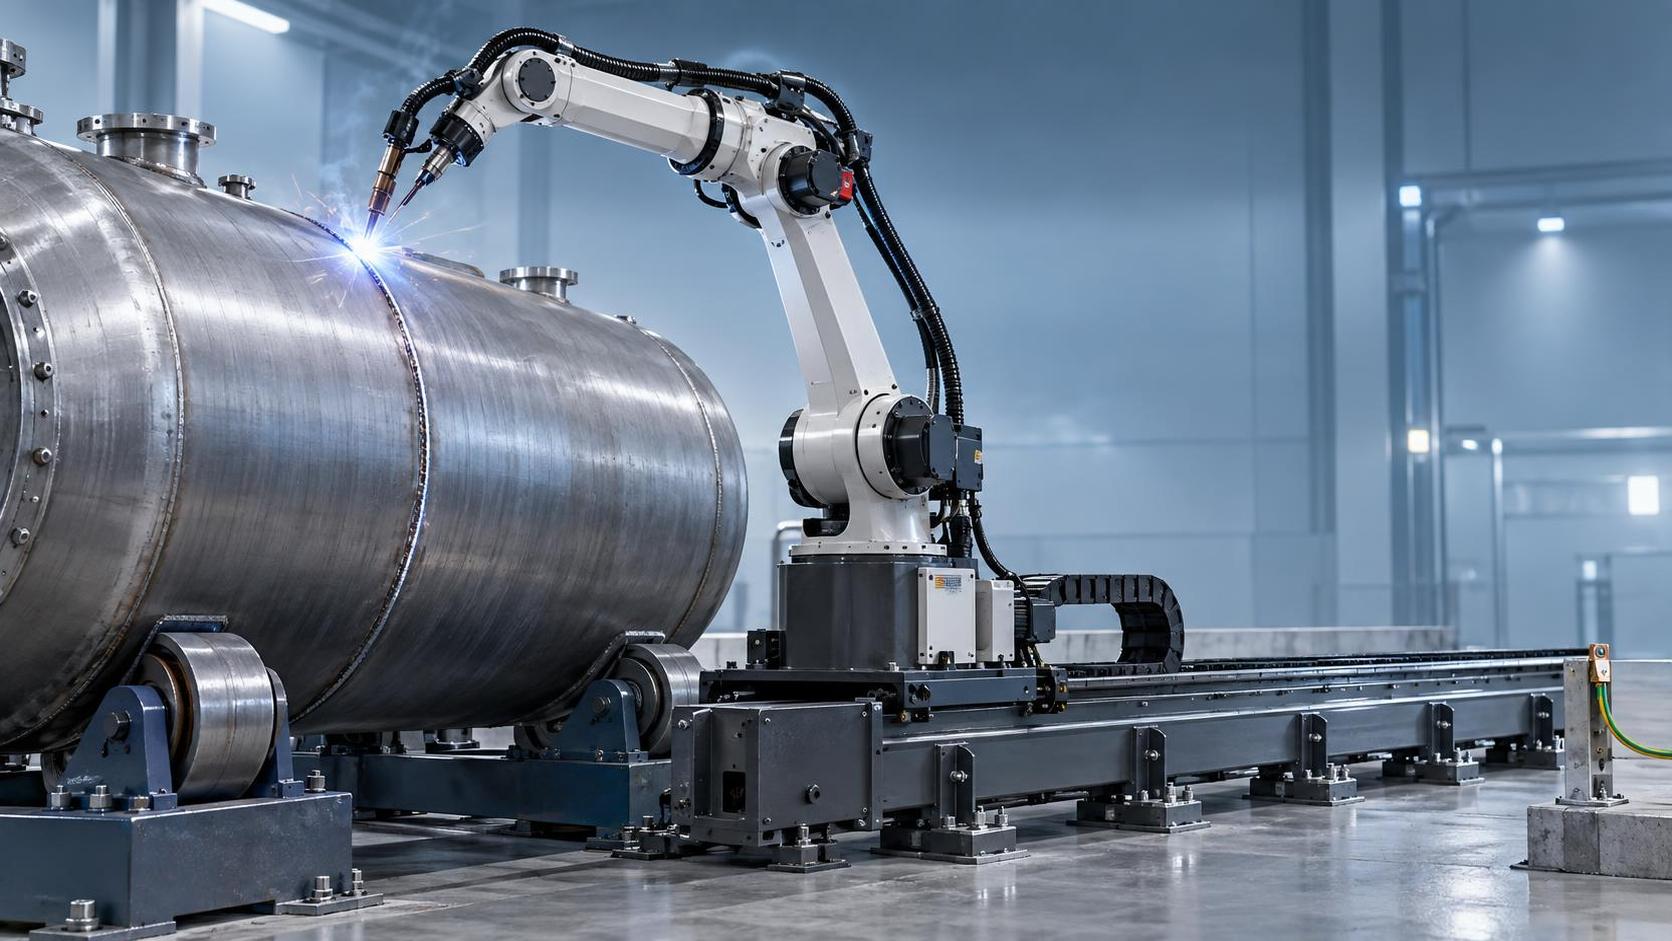
Por qué el cumplimiento de un robot de soldadura con certificación CE no se limita a la seguridad, sino que también garantiza la previsibilidad de los plazos
Para los gestores de proyectos que supervisan la fabricación de recipientes a presión, la aprobación reglamentaria no es un punto de control final, sino un hilo conductor presente en cada fase. Los retrasos rara vez se deben únicamente a defectos imprevistos de los materiales o de las soldaduras. Con mayor frecuencia, surgen durante la revisión por terceros cuando aparecen vacíos en la documentación, especialmente en torno a los sistemas automatizados integrados en el flujo de trabajo de fabricación. Un robot de soldadura con certificación CE no es simplemente una máquina que cumple con las directivas de maquinaria de la UE. Es un elemento documentado, trazable y auditable dentro de su cadena de calidad, que influye directamente en la rapidez con la que puede demostrarse la conformidad con ASME Sección VIII o PED.
El marcado CE en los robots de soldadura indica más que seguridad eléctrica o estabilidad mecánica. Conforme a la Directiva 2006/42/EC (Directiva de Maquinaria), confirma la conformidad con los requisitos esenciales de salud y seguridad, incluidos la evaluación de riesgos, la funcionalidad de parada de emergencia, los resguardos de protección y la lógica de control validada. Para los fabricantes de recipientes a presión, esto es importante porque los organismos notificados que revisan su sistema de fabricación (p. ej., TÜV, Lloyd’s Register o DNV) examinarán no solo las cualificaciones de los procedimientos de soldadura (WPQ), sino también cómo se controla, supervisa y verifica la automatización. Si su robot carece de certificación CE, o peor aún, lleva un marcado CE autodeclarado sin el respaldo de un expediente técnico completo, la auditoría puede detenerse mientras se actualiza la documentación, se vuelve a validar la lógica del software o incluso se repiten las pruebas de cualificación bajo condiciones presenciadas.
Dónde aparece realmente la fricción de cumplimiento
Tres aspectos provocan retrasos de forma recurrente:
1. Trazabilidad de los parámetros de proceso. Los robots con certificación CE deben registrar variables clave, como tensión de arco, velocidad de alimentación de alambre, velocidad de desplazamiento y caudal de gas, con marcas de tiempo y autenticación de usuario. Las unidades no conformes suelen carecer de registros seguros y resistentes a la manipulación, o almacenan los datos en formatos propietarios incompatibles con los requisitos de registro de ASME BPVC Sección IX. Esto obliga a realizar transcripciones manuales o integraciones personalizadas, ambas susceptibles a errores y a un mayor escrutinio.
2. Validación de la respuesta de emergencia. CE exige una verificación documentada de que todas las funciones de seguridad (paradas de emergencia, cortinas fotoeléctricas y detección de colisiones) operan dentro de los tiempos de respuesta definidos. En los talleres de recipientes a presión, donde las tolerancias de ajuste de juntas son estrictas y la distorsión térmica es crítica, una desaceleración no verificada o una parada brusca del robot puede comprometer la geometría de la soldadura y, posteriormente, requerir retrabajo de END o incluso el rechazo de la junta.
3. Alineación de la arquitectura de software. CE exige que el software de control se desarrolle conforme a un ciclo de vida definido (IEC 61508 o ISO 13849-1 para las partes relacionadas con la seguridad). Si la planificación de trayectorias o el seguimiento del arco de su robot se basan en algoritmos no certificados, o si las actualizaciones eluden los protocolos de lanzamiento con control de versiones, existe el riesgo de que los registros de soldadura no sean aceptados durante la revisión del diseño.
La continuidad entre diseño y fabricación reduce los plazos de aprobación
El cumplimiento no consiste únicamente en superar una inspección, sino en eliminar los ciclos de retrabajo entre ingeniería y planta. Considere a los fabricantes que procesan piezas de acero estructural o conjuntos fabricados con cambios frecuentes de modelo. Cuando los archivos de diseño se originan en TEKLA Structures, la capacidad de importar los planos directamente, sin conversión CAD intermedia, reduce los errores de interpretación y preserva la lógica de la secuencia de soldadura. Esto es importante durante la revisión del Anexo I de PED, en la que los inspectores evalúan si las instrucciones de fabricación se ajustan a la intención del diseño y a las especificaciones de materiales.
Elrobot de soldadura tipo voladizo BR-2010A Pro/DG12 ejemplifica esta integración: no requiere programación por enseñanza, cuenta con posicionamiento mediante cámara láser para el reconocimiento de piezas en tiempo real y genera automáticamente programas de soldadura a partir de entradas nativas de TEKLA. Su arquitectura de control incluye tres luces indicadoras de fallo (roja/amarilla/verde), múltiples paradas de emergencia y un sistema de puesta a tierra de seguridad, todo ello verificado conforme a EN ISO 12100 y EN 60204-1. ¿El resultado? Menos tiempo dedicado a conciliar la ejecución en planta con los entregables de ingeniería y menos sorpresas cuando el organismo notificado compara los registros de soldadura con los registros WPS.
La distribución de planta y la escalabilidad determinan la preparación para auditorías
La integración física también afecta al cumplimiento. Un robot instalado sin soporte de riel dedicado, una puesta a tierra adecuada o un análisis documentado de la trayectoria de carga puede superar las pruebas CE iniciales, pero no superar la inspección de fábrica si no se han validado la rigidez del montaje o la amortiguación de vibraciones para cargas cíclicas. El BR-2010A Pro/DG12, por ejemplo, especifica una longitud total de soporte de riel de suelo de 12 metros y un espacio de planta previsto de 12 metros de ancho y 2 metros de profundidad. Esto no es arbitrario: garantiza un comportamiento cinemático uniforme en todo su rango operativo, lo que favorece un seguimiento de arco repetible y un aporte térmico estable, ambos requisitos previos para la cualificación de procedimientos referenciada por ASME.
Para piezas de trabajo de más de 12 metros y menos de 25 metros de longitud, el uso de dos robots en soldadura por zonas evita modos de fallo de punto único y mantiene la coherencia del proceso en cordones más largos, una ventaja práctica al demostrar uniformidad para recipientes PED de Categoría III/IV.
Qué significa realmente “con certificación CE” en la documentación y en las instalaciones
Wuxi Samgins International Trade Co., Ltd., fundada en octubre de 2012 y ubicada a 30 minutos de Shanghái en tren de alta velocidad, diseña y produce equipos conforme a las normas ISO 9001 y CE de la UE. Sus robots de soldadura con certificación CE se someten a la elaboración completa del expediente técnico, incluidos informes de evaluación de riesgos, referencias a normas armonizadas (EN ISO 12100, EN 60204-1, EN ISO 13857) y examen CE de tipo cuando corresponde. Esto no se delega a un laboratorio externo para una prueba puntual. Está integrado en su flujo de trabajo de desarrollo, desde la selección de componentes hasta la validación del software.
Esta distinción es importante. Algunos proveedores proporcionan declaraciones CE basadas únicamente en certificaciones a nivel de componentes (p. ej., fuente de alimentación o servomotor). Sin embargo, el marcado CE de la máquina completa requiere verificación a nivel de sistema, incluido cómo interactúan esos componentes en condiciones de fallo. Para los fabricantes de recipientes a presión, esta diferencia se hace patente durante la auditoría cuando los revisores solicitan evidencia de una transición segura de estado durante una pérdida de alimentación o una interrupción de comunicación.
Los siguientes pasos no consisten en elegir un robot, sino en definir su ruta de aprobación
Antes de especificar cualquier robot de soldadura con certificación CE, aclare tres aspectos con su organismo notificado o equipo interno de aseguramiento de calidad:
- ¿Qué cláusulas de la Directiva de Maquinaria se aplican a su caso de uso específico (p. ej., célula de soldadura robótica frente a línea de producción integrada)?
- ¿Requieren la presentación del expediente técnico completo o será suficiente una Declaración de Conformidad respaldada por informes de ensayo acreditados?
- ¿Cómo tratan las actualizaciones de software posteriores a la instalación? ¿Son obligatorias las versiones controladas o se permite la aplicación de parches en campo?
Si sus plazos de aprobación actuales dependen de ciclos de cualificación manual de soldadores o de libros de registro en papel, la introducción de un robot de soldadura con certificación CE no los reducirá de la noche a la mañana. Pero sí desplaza el cuello de botella de la corrección reactiva a la validación proactiva. Y ahí es donde comienza la verdadera previsibilidad.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje