




Как соответствие CE-сертифицированных сварочных роботов влияет на сроки получения разрешения на изготовление сосудов под давлением
Как соответствие CE-сертифицированных сварочных роботов влияет на сроки получения разрешения на изготовление сосудов под давлением
Почему соответствие сварочного робота сертификации CE — это не только безопасность, но и предсказуемость сроков
Для руководителей проектов, контролирующих изготовление сосудов под давлением, получение разрешений регулирующих органов — не заключительный этап, а процесс, проходящий через каждую фазу. Задержки редко возникают исключительно из-за непредвиденных дефектов материалов или сварных швов. Чаще они появляются в ходе проверки третьей стороной, когда обнаруживаются пробелы в документации — особенно в отношении автоматизированных систем, интегрированных в производственный процесс. Сварочный робот с сертификацией CE — это не просто машина, соответствующая директивам ЕС по машинам и механизмам. Это документированный, прослеживаемый и проверяемый элемент вашей цепочки качества, который напрямую влияет на скорость подтверждения соответствия ASME Section VIII или PED.
Маркировка CE на сварочных роботах означает больше, чем электрическую безопасность или механическую устойчивость. В соответствии с Директивой 2006/42/EC (Директива по машинам и механизмам) она подтверждает соответствие основным требованиям по охране труда и безопасности, включая оценку рисков, функциональность аварийной остановки, защитные ограждения и валидированную логику управления. Для производителей сосудов под давлением это важно, поскольку нотифицированные органы, проверяющие вашу производственную систему (например, TÜV, Lloyd’s Register или DNV), изучат не только аттестации сварочных процедур (WPQs), но и порядок управления, мониторинга и проверки автоматизации. Если у вашего робота нет сертификации CE — или, что хуже, он имеет самостоятельно заявленную маркировку CE без полного комплекта технической документации, — аудит может быть приостановлен, пока вы дорабатываете документацию, повторно валидируете программную логику или даже повторно проводите квалификационные испытания в присутствии инспектора.
Где фактически возникают сложности с соблюдением требований
Три фактора регулярно вызывают задержки:
1. Прослеживаемость параметров процесса. Роботы, сертифицированные CE, должны регистрировать ключевые переменные — напряжение дуги, скорость подачи проволоки, скорость перемещения, расход газа — с отметками времени и аутентификацией пользователя. Несоответствующие требованиям устройства часто не имеют защищённого от несанкционированного изменения журнала либо хранят данные в проприетарных форматах, несовместимых с требованиями к ведению записей ASME BPVC Section IX. Это вынуждает выполнять ручную расшифровку или специальную интеграцию, и оба варианта подвержены ошибкам и тщательной проверке.
2. Валидация аварийного реагирования. CE требует документированного подтверждения того, что все функции безопасности (аварийные остановки, световые завесы, обнаружение столкновений) работают в пределах установленных времён реакции. В цехах по изготовлению сосудов под давлением, где допуски при сборке соединений жёсткие, а термические деформации критичны, непроверенное замедление робота или резкая остановка могут нарушить геометрию шва, что впоследствии потребует доработки методами неразрушающего контроля или даже приведёт к браковке соединения.
3. Соответствие архитектуры программного обеспечения. CE предписывает разрабатывать управляющее программное обеспечение в рамках определённого жизненного цикла (IEC 61508 или ISO 13849-1 для частей, связанных с безопасностью). Если планирование траектории или отслеживание дуги вашего робота основано на несертифицированных алгоритмах либо обновления обходят протоколы выпуска с контролем версий, возникает риск непринятия записей о сварке при экспертизе проекта.
Непрерывность от проектирования до изготовления сокращает сроки согласования
Соответствие требованиям заключается не только в успешном прохождении инспекции — оно также устраняет циклы доработок между инженерным отделом и производственным цехом. Рассмотрим производителей, обрабатывающих конструкционные стальные детали или изготовленные сборочные единицы с частыми изменениями моделей. Когда проектные файлы создаются в TEKLA Structures, возможность напрямую импортировать чертежи, без промежуточного преобразования CAD, сокращает ошибки интерпретации и сохраняет логику последовательности сварки. Это имеет значение при проверке по PED Annex I, в рамках которой инспекторы оценивают, соответствуют ли производственные инструкции проектному замыслу и спецификациям материалов.
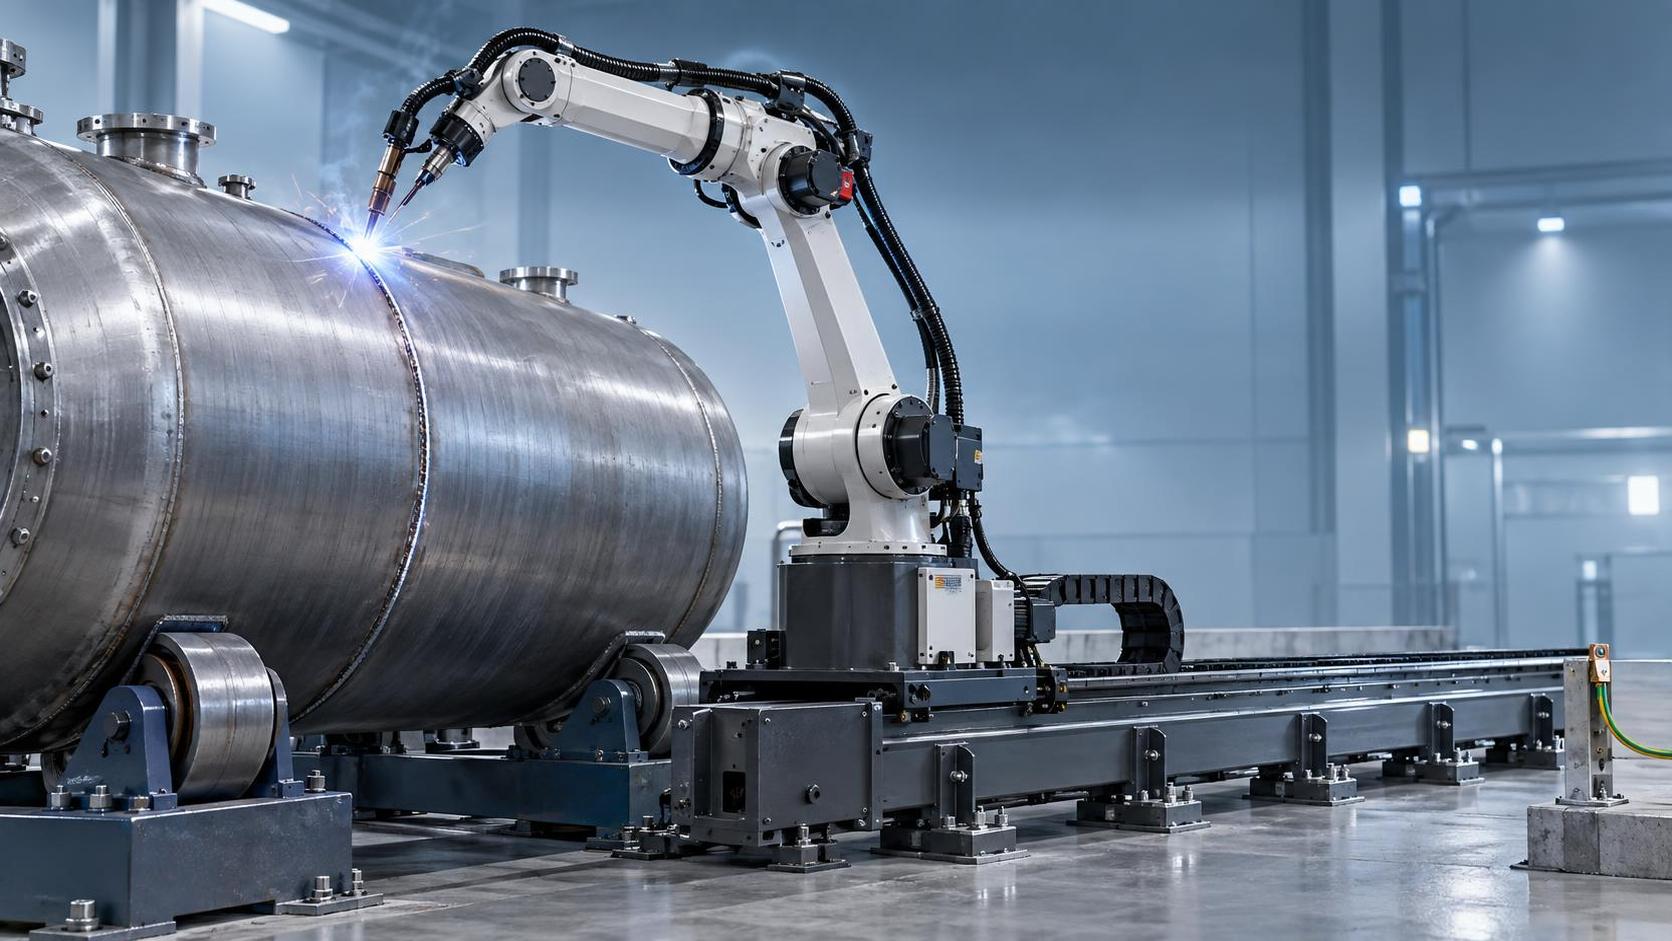
Роботконсольного типа для сварки BR-2010A Pro/DG12 демонстрирует такую интеграцию: не требует программирования посредством обучения, использует позиционирование лазерной камерой для распознавания деталей в реальном времени и автоматически формирует программу сварки на основе исходных данных TEKLA. Его архитектура управления включает три световых индикатора неисправности (красный/жёлтый/зелёный), несколько аварийных остановок и систему защитного заземления — всё это проверено в соответствии с EN ISO 12100 и EN 60204-1. Результат? Меньше времени, затрачиваемого на согласование выполнения работ в цеху с инженерной документацией, и меньше неожиданностей, когда нотифицированный орган сопоставляет журналы сварки с записями WPS.
Планировка цеха и масштабируемость определяют готовность к аудиту
Физическая интеграция также влияет на соответствие требованиям. Робот, установленный без выделенной рельсовой опоры, надлежащего заземления или документированного анализа путей нагрузки, может пройти первоначальные испытания CE, но не пройти заводскую инспекцию, если жёсткость монтажа или демпфирование вибраций не были валидированы для циклической нагрузки. Например, для BR-2010A Pro/DG12 указана общая длина опоры напольного рельса 12 метров и планируемая площадь на полу шириной 12 метров и глубиной 2 метра. Это не случайно: такая конфигурация обеспечивает стабильное кинематическое поведение во всём рабочем диапазоне, что поддерживает повторяемое отслеживание дуги и стабильный тепловвод — оба условия необходимы для квалификации процедур со ссылкой на ASME.
Для заготовок длиной более 12 метров, но менее 25 метров, использование двух роботов для сварки по зонам позволяет избежать режимов отказа с единой точкой отказа и поддерживать стабильность процесса на более длинных швах — практическое преимущество при демонстрации однородности для сосудов PED Category III/IV.
Что на самом деле означает «сертифицировано CE» на бумаге и на производственной площадке
Компания Wuxi Samgins International Trade Co., Ltd., основанная в октябре 2012 года и расположенная в 30 минутах езды от Шанхая на высокоскоростном поезде, проектирует и производит оборудование в соответствии со стандартами ISO 9001 и EU CE. Её сварочные роботы, сертифицированные CE, проходят полное формирование комплекта технической документации, включая отчёты об оценке рисков, ссылки на гармонизированные стандарты (EN ISO 12100, EN 60204-1, EN ISO 13857) и экспертизу типа EC, если это применимо. Это не передаётся сторонней лаборатории для разового испытания. Это встроено в процесс разработки компании — от выбора компонентов до валидации программного обеспечения.
Это различие имеет значение. Некоторые поставщики предоставляют декларации CE, основанные исключительно на сертификации компонентов (например, источника питания или сервопривода). Однако CE для всей машины требует проверки на системном уровне, включая взаимодействие этих компонентов в условиях неисправности. Для производителей сосудов под давлением эта разница проявляется во время аудита, когда проверяющие запрашивают доказательства безопасного перехода в состояние при отключении питания или прерывании связи.
Следующие шаги связаны не с выбором робота, а с построением вашего пути согласования
Прежде чем указывать в спецификации любого сварочного робота с сертификацией CE, уточните три вопроса у вашего нотифицированного органа или внутренней группы обеспечения качества:
- Какие положения Директивы по машинам и механизмам применимы к вашему конкретному случаю использования (например, роботизированная сварочная ячейка или интегрированная производственная линия)?
- Требуют ли они представления полного комплекта технической документации или будет достаточно Декларации о соответствии, подтверждённой отчётами аккредитованных испытаний?
- Как они рассматривают обновления программного обеспечения после установки? Обязательны ли выпуски с контролем версий или допускается внесение исправлений непосредственно на объекте?
Если текущие сроки согласования зависят от циклов квалификации ручных сварщиков или бумажных журналов, внедрение сварочного робота с сертификацией CE не сократит их за одну ночь. Но оно переносит узкое место с реактивного исправления на проактивную валидацию. Именно здесь начинается настоящая предсказуемость.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение