




Какие различия в совокупной стоимости владения возникают между сварочным роботом для изготовления резервуаров и ручной сваркой GTAW за 5 лет?
Какие различия в совокупной стоимости владения возникают между сварочным роботом для изготовления резервуаров и ручной сваркой GTAW за 5 лет?
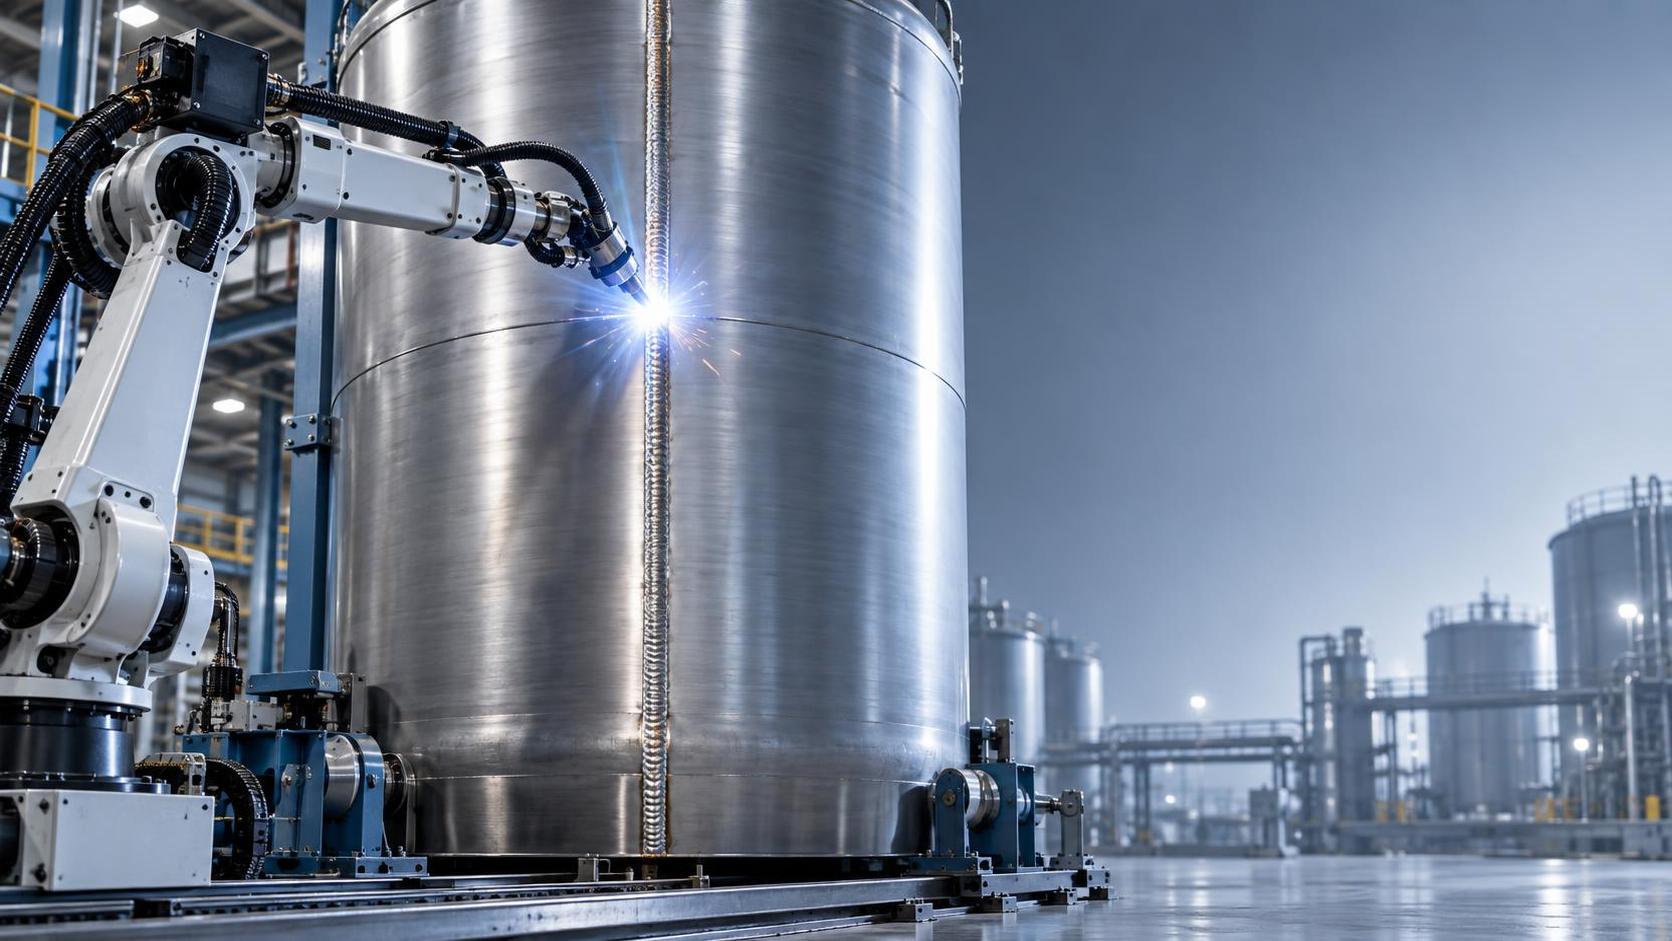
При оценке совокупной стоимости владения (TCO) в течение 5 лет при изготовлении резервуаров выбор между сварочным роботом для изготовления резервуаров и ручной аргонодуговой сваркой неплавящимся электродом (GTAW) редко определяется только первоначальной ценой. Для капиталоемких проектов — особенно связанных с цилиндрическими сосудами большого диаметра, резервуарами для хранения, рассчитанными на давление, или компонентами, соответствующими ASME, — реальное финансовое влияние проявляется в непрерывности трудовых ресурсов, стабильности качества сварки, частоте переделок, расходе расходных материалов и сроке службы оборудования. В отличие от производства дискретных деталей, изготовление резервуаров требует обеспечения целостности протяженных швов на кольцевых и продольных соединениях, где усталость человека, вариативность положения и дрейф процесса напрямую повышают вероятность дефектов.
Прямые затраты на рабочую силу: масштаб, стабильность и скрытые накладные расходы
Ручная GTAW в значительной степени зависит от сертифицированных сварщиков со специализированным опытом выполнения переходов труба-корпус, сварки снизу вверх в вертикальном положении и контроля корневого прохода на толстостенной углеродистой или нержавеющей стали. Один квалифицированный сварщик обычно выполняет 1.2–1.8 метра качественного сварного шва в час в оптимальных условиях, однако этот показатель снижается до 0.7–1.1 метра с учетом проверки подготовки соединений, межслойной очистки, контроля предварительного подогрева и координации послесварочной термообработки. Напротив, специализированныйсварочный робот для изготовления резервуаров поддерживает постоянную скорость перемещения, напряжение дуги и подачу проволоки во время всех смен. Его коэффициент использования рабочего цикла составляет 92–95% против 60–68% у ручных бригад с учетом перерывов, смены инструмента и административных задач, не связанных со сваркой. Более важно то, что затраты на персонал включают не только заработную плату, но и подбор кадров, продление сертификации (AWS D1.1/D1.6 каждые 6 месяцев), надбавки за сверхурочную работу в периоды пиковых поставок и переобучение вследствие текучести кадров. За пять лет эти сопутствующие расходы увеличивают базовые затраты на фонд оплаты труда на 22–34% — фактор, который редко учитывается в первоначальных расчетах ROI.
Стабильность качества сварки и предотвращение переделок
Допуски при изготовлении резервуаров крайне строгие: подрез более 0.4 mm, неполное проплавление в первом проходе или чрезмерная выпуклость угловых швов могут привести к отбраковке всего участка при неразрушающем контроле либо к обязательной шлифовке и повторной сварке. Ручная GTAW вносит вариации из-за отклонения угла горелки (>±3°), нестабильной частоты погружения присадочной проволоки и незначительных колебаний длины дуги, каждое из которых повышает риск пористости в режимах с низким тепловложением. Роботизированные системы исключают эти переменные благодаря точному отслеживанию траектории, регулированию тока с обратной связью и встроенным датчикам отслеживания шва, корректирующим положение горелки в реальном времени. Производственные данные предприятий, изготавливающих резервуары по API 650 и EN 13445, показывают, что роботизированные ячейки снижают объем переделок по результатам неразрушающего контроля, связанных со сварными швами, на 68–79% по сравнению с ручными линиями, работающими при идентичных спецификациях материала и конструкции соединений. Это напрямую означает сокращение трудозатрат, потерь материала и задержек циклов выставления счетов по проектам — затрат, которые накапливаются быстрее, чем амортизация оборудования.
Техническое обслуживание, расходные материалы и срок службы системы
Расходные материалы GTAW — вольфрамовые электроды, защитный газ (смеси аргона/гелия) и присадочные прутки — составляют 18–23% общей стоимости сварки на метр. Загрязнение электродов, неправильные углы заточки и нестабильный расход газа увеличивают разбрызгивание и эрозию электродов, повышая частоту замены. Роботизированные системы используют автоматическую заточку вольфрамовых электродов, фиксированную калибровку расхода газа и точную подачу проволоки, сокращая отходы расходных материалов на 31–42%. Техническое обслуживание также принципиально отличается: ручные установки требуют частой повторной калибровки органов управления силой тока, газовых регуляторов и контуров водяного охлаждения; в роботизированных ячейках обслуживание сводится к плановой смазке серводвигателей, проверке энкодеров и обновлению программного обеспечения пульта обучения — задачам, требующим менее специализированного времени технических специалистов и вызывающим меньше внеплановых остановок. При надлежащей производственной дисциплине роботизированные сварочные ячейки, сертифицированные по ISO9001, регулярно превышают 12,000 часов работы до капитального ремонта основных компонентов, тогда как ручные станции GTAW с высокой загрузкой часто требуют полной замены горелки каждые 4,500–6,000 часов вследствие усталости от термических напряжений.
Важность контекста интеграции: вспомогательное оборудование и согласование рабочих процессов
Преимущество роботизированной сварки по TCO не существует изолированно. Оно зависит от того, насколько хорошо вспомогательное оборудование обеспечивает непрерывную и повторяемую обработку деталей. Например, когда резервуары изготавливаются из сегментированных обечаек, стабильная точность гибки труб на предыдущем этапе напрямую влияет на допуски при сборке, а неудовлетворительная геометрия гиба вынуждает выполнять дорогостоящее ручное заполнение зазоров или шлифовку еще до начала сварки. Прецизионныйгидравлический трубогибочный станок с ЧПУ обеспечивает повторяемость в пределах ±0.3° при тысячах гибов в областях энергетического машиностроения или судостроения, сокращая последующую деформацию сварных швов и время на исправление несоосности. Его система памяти с PLC-управлением хранит до 100 программ гибки, каждая из которых содержит 20 предварительно заданных углов поворота и гибки, что позволяет быстро переналаживаться между вариантами диаметров резервуаров без простоя на повторную калибровку. Такая совместимость сокращает образование узких мест на сварочной станции, усиливая преимущество автоматизации по TCO за пределами самой сварочной ячейки.
Структура TCO за пять лет: где меняется соотношение затрат
За пять лет роботизированное решение обычно достигает точки безубыточности через 18–24 месяцев для цехов по изготовлению резервуаров среднего объема (30–50 единиц/год). Расхождение увеличивается после третьего года не потому, что замедляется амортизация робота, а потому, что ручные операции сталкиваются с нарастающим давлением затрат: ростом минимальной оплаты труда в квалифицированных профессиях, повышением страховых премий, связанных с уровнем травматизма, и увеличением допустимых потерь материала по мере колебаний уровня опыта персонала. В то же время роботизированные ячейки сохраняют остаточную стоимость за счет повторного использования модульных компонентов, например переназначения манипуляторов для других задач с тяжелыми листами, или возможности зачета стоимости при приобретении моделей следующего поколения. Крайне важно, чтобы модель TCO включала альтернативные издержки: роботизированная ячейка, производящая 2.3 метра качественного сварного шва в минуту, позволяет одному оператору одновременно контролировать две ячейки, высвобождая ресурсы для деятельности с добавленной стоимостью, такой как контроль размеров или соблюдение требований к документации, — деятельности, которую ручные процессы часто откладывают до финального этапа QA.
В конечном итоге сравнение TCO за 5 лет зависит не столько от указанной цены оборудования, сколько от взаимодействия трудовых ресурсов, качества и систем поддержки на протяжении всей последовательности изготовления. Когда целостность сварных швов, соблюдение графика и масштабируемость ресурсов определяют договорные штрафы или гарантийные риски, роботизированный подход обеспечивает не только более низкие затраты, но и более низкий риск.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение