




¿Qué diferencias en el coste total de propiedad surgen entre un robot de soldadura para la fabricación de tanques y la GTAW manual durante 5 años?
¿Qué diferencias en el coste total de propiedad surgen entre un robot de soldadura para la fabricación de tanques y la GTAW manual durante 5 años?
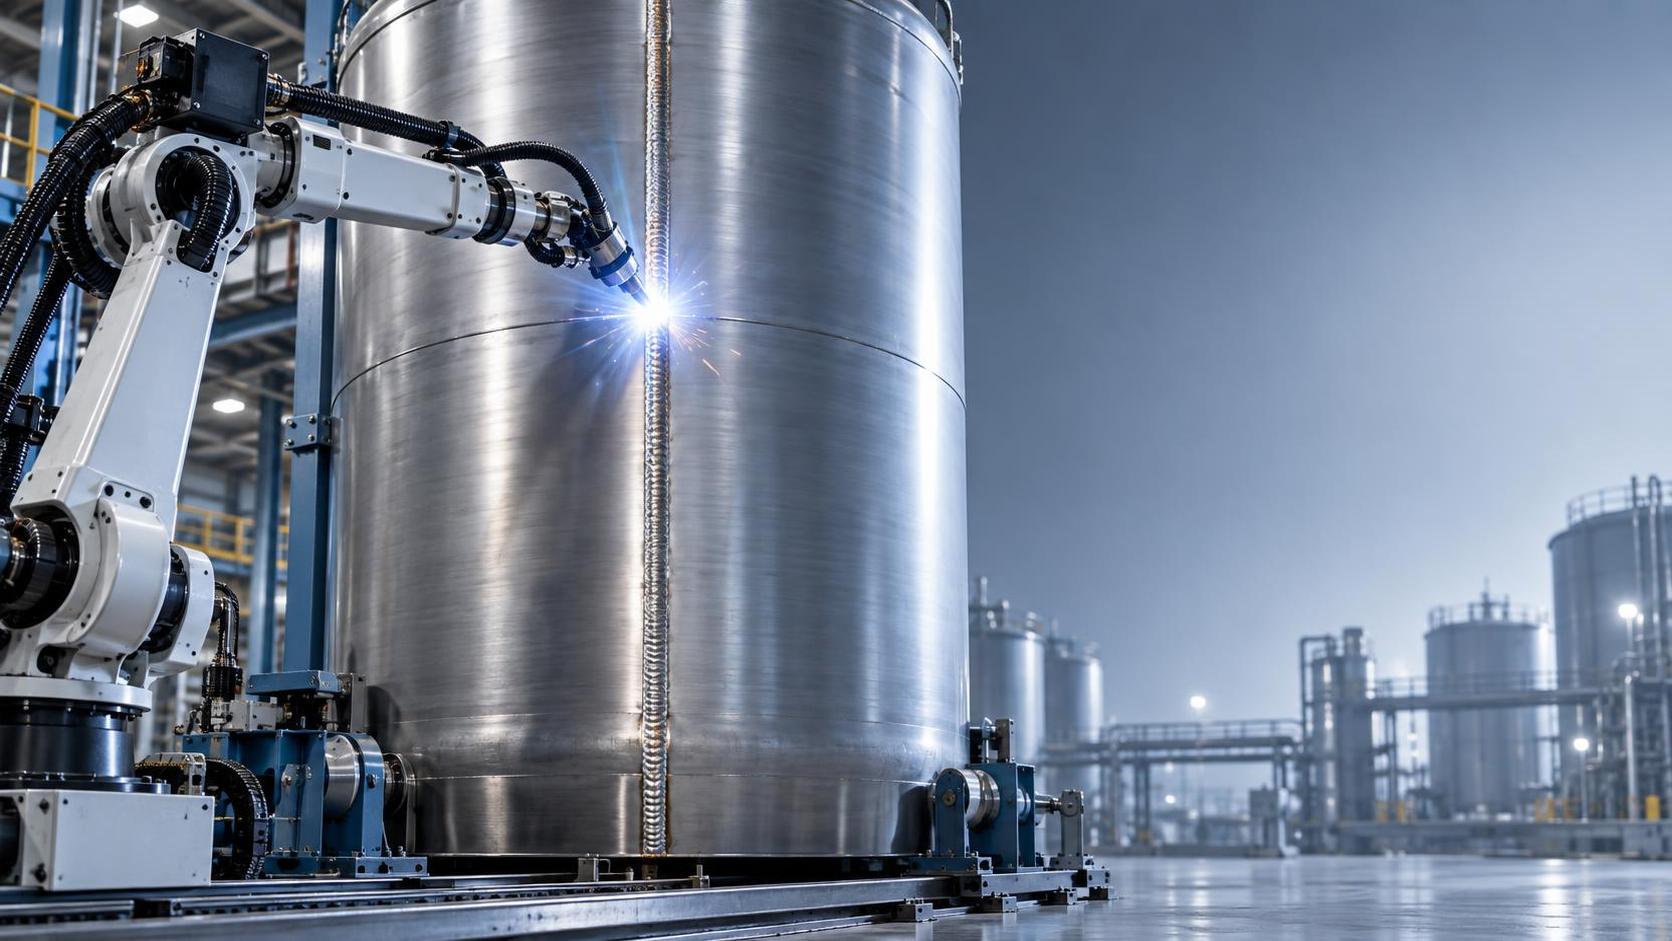
Al evaluar el coste total de propiedad (TCO) a 5 años para la fabricación de tanques, la elección entre un robot de soldadura para la fabricación de tanques y la soldadura manual por arco de tungsteno con gas (GTAW) rara vez se basa únicamente en el precio inicial. En proyectos de alta inversión de capital, especialmente aquellos que implican recipientes cilíndricos de gran diámetro, tanques de almacenamiento clasificados para presión o componentes con certificación ASME, el impacto financiero real se manifiesta en la continuidad de la mano de obra, la consistencia de las soldaduras, la frecuencia de retrabajos, el consumo de materiales consumibles y la vida útil de los equipos. A diferencia de la fabricación de piezas discretas, la fabricación de tanques exige la integridad prolongada de las costuras en juntas circunferenciales y longitudinales, donde la fatiga humana, la variabilidad de posicionamiento y la deriva del proceso aumentan directamente la probabilidad de defectos.
Costes directos de mano de obra: escala, estabilidad y costes indirectos ocultos
La GTAW manual depende en gran medida de soldadores certificados con experiencia especializada en transiciones de tubería a virola, progresión vertical ascendente y control de la pasada de raíz en acero al carbono o acero inoxidable de pared gruesa. Un solo soldador cualificado suele lograr entre 1.2 y 1.8 metros de soldadura cualificada por hora en condiciones óptimas, pero esta cifra se reduce a 0.7–1.1 metros al considerar la verificación de la preparación de juntas, la limpieza entre pasadas, el control del precalentamiento y la coordinación del tratamiento térmico posterior a la soldadura. En cambio, un robot de soldadura para la fabricación de tanques específico mantiene una velocidad de avance, un voltaje de arco y una alimentación de alambre constantes durante todos los turnos. Opera con una utilización del tiempo de ciclo del 92–95% frente al 60–68% de los equipos manuales, considerando descansos, cambios de herramientas y tareas administrativas no relacionadas con la soldadura. Más importante aún, los costes laborales no solo incluyen salarios, sino también contratación, renovación de certificaciones (AWS D1.1/D1.6 cada 6 meses), primas por horas extra durante los períodos de máxima entrega y recapacitación derivada de la rotación de personal. A lo largo de cinco años, estas cargas adicionales incrementan entre un 22–34% el gasto salarial base, un factor que rara vez se incorpora en los cálculos iniciales de ROI.
Consistencia de la calidad de soldadura y prevención de retrabajos
Las tolerancias en la fabricación de tanques son estrictas: una socavación superior a 0.4 mm, fusión incompleta en la primera pasada o convexidad excesiva en las soldaduras de filete pueden provocar el rechazo mediante END de toda la sección o requerir esmerilado y resoldadura obligatorios. La GTAW manual introduce variaciones por desviaciones en el ángulo de la antorcha (>±3°), frecuencia irregular de inmersión del alambre de aporte y pequeñas fluctuaciones en la longitud del arco, lo que aumenta el riesgo de porosidad en regímenes de bajo aporte térmico. Los sistemas robóticos eliminan estas variables mediante un seguimiento preciso de trayectorias, regulación de corriente en lazo cerrado y sensores integrados de seguimiento de costura que ajustan la posición de la antorcha en tiempo real. Los datos de campo de instalaciones que fabrican tanques API 650 y EN 13445 muestran que las celdas robóticas reducen los retrabajos de END relacionados con la soldadura entre un 68–79% en comparación con las líneas manuales que operan bajo idénticas especificaciones de material y diseño de juntas. Esto se traduce directamente en horas de mano de obra, material de desecho y ciclos de facturación de proyectos retrasados evitados, costes que se acumulan más rápido que la depreciación de los equipos.
Mantenimiento, consumibles y vida útil del sistema
Los consumibles de GTAW, como electrodos de tungsteno, gas de protección (mezclas de argón/helio) y varillas de aporte, representan entre el 18–23% del coste total de soldadura por metro. La contaminación de los electrodos, los ángulos de afilado inadecuados y el flujo de gas irregular aumentan las salpicaduras y la erosión de los electrodos, elevando la frecuencia de sustitución. Los sistemas robóticos utilizan acondicionamiento automatizado de tungsteno, calibración fija del flujo de gas y alimentación precisa de alambre, lo que reduce el desperdicio de consumibles entre un 31–42%. El mantenimiento también es estructuralmente distinto: las configuraciones manuales requieren recalibración frecuente de los controles de amperaje, reguladores de gas y circuitos de refrigeración por agua; las celdas robóticas trasladan la carga de mantenimiento a la lubricación programada de servomotores, la verificación de codificadores y las actualizaciones de software del panel de programación, tareas que requieren menos tiempo de técnicos especializados y generan menos paradas imprevistas. Con una disciplina operativa adecuada, las celdas de soldadura robótica certificadas según ISO9001 superan rutinariamente las 12,000 horas operativas antes de una revisión general de componentes, mientras que las estaciones GTAW manuales de alta utilización suelen requerir el reemplazo completo del conjunto de la antorcha cada 4,500–6,000 horas debido a la fatiga por estrés térmico.
El contexto de integración importa: equipos auxiliares y alineación del flujo de trabajo
La ventaja de TCO de la soldadura robótica no existe de forma aislada. Depende de qué tan bien los equipos auxiliares respaldan una manipulación continua y repetible de las piezas. Por ejemplo, cuando los tanques se fabrican con virolas segmentadas, la precisión constante del curvado de tuberías en las etapas previas afecta directamente a la tolerancia de ajuste, y una geometría de curvado deficiente obliga a realizar costosos rellenos manuales de holguras o esmerilado antes de que comience la soldadura. Una máquina curvadora de tubos hidráulica NC de precisión garantiza repetibilidad dentro de ±0.3° en miles de curvados para aplicaciones de ingeniería energética o construcción naval, reduciendo la distorsión de soldadura posterior y el tiempo de corrección de desalineaciones. Su sistema de memoria controlado por PLC almacena hasta 100 programas de curvado, cada uno con 20 ángulos preestablecidos de rotación y curvado, permitiendo cambios rápidos entre variantes de diámetro de tanque sin tiempos de inactividad por recalibración. Esta interoperabilidad reduce la formación de cuellos de botella en la estación de soldadura y amplifica el beneficio de TCO de la automatización más allá de la propia celda de soldadura.
Desglose del TCO a cinco años: dónde cambian los márgenes
Durante cinco años, la solución robótica suele alcanzar el punto de equilibrio en 18–24 meses para talleres de fabricación de tanques de volumen medio (30–50 unidades/año). La divergencia se amplía después del tercer año, no porque la depreciación del robot se ralentice, sino porque las operaciones manuales enfrentan presiones de costes acumulativas: aumento de los salarios mínimos en oficios cualificados, mayores primas de seguros vinculadas a las tasas de lesiones y mayores provisiones para desperdicios a medida que fluctúan los niveles de experiencia de la plantilla. Mientras tanto, las celdas robóticas conservan valor residual gracias a la reutilización modular de componentes, como la adaptación de manipuladores para otras aplicaciones de placas pesadas, o la elegibilidad para entrega a cuenta frente a modelos de nueva generación. Fundamentalmente, el modelo de TCO debe incluir el coste de oportunidad: una celda robótica que produce 2.3 metros/minuto de soldadura cualificada permite que un operador supervise dos celdas simultáneamente, liberando capacidad para actividades de valor añadido como la inspección dimensional o el cumplimiento documental, actividades que los flujos de trabajo manuales a menudo retrasan hasta la fase final de control de calidad.
En última instancia, la comparación del TCO a 5 años depende menos del precio de etiqueta del equipo y más de cómo interactúan la mano de obra, la calidad y los sistemas de apoyo a lo largo de la secuencia de fabricación. Cuando la integridad de la soldadura, el cumplimiento de los plazos y la escalabilidad de los recursos determinan penalizaciones contractuales o exposición a garantías, el enfoque robótico ofrece no solo un menor coste, sino también un menor riesgo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje