




¿Qué hace que las taladradoras radiales universales sigan siendo relevantes para la compatibilidad con herramientas tradicionales?
¿Qué hace que las taladradoras radiales universales sigan siendo relevantes para la compatibilidad con herramientas tradicionales?
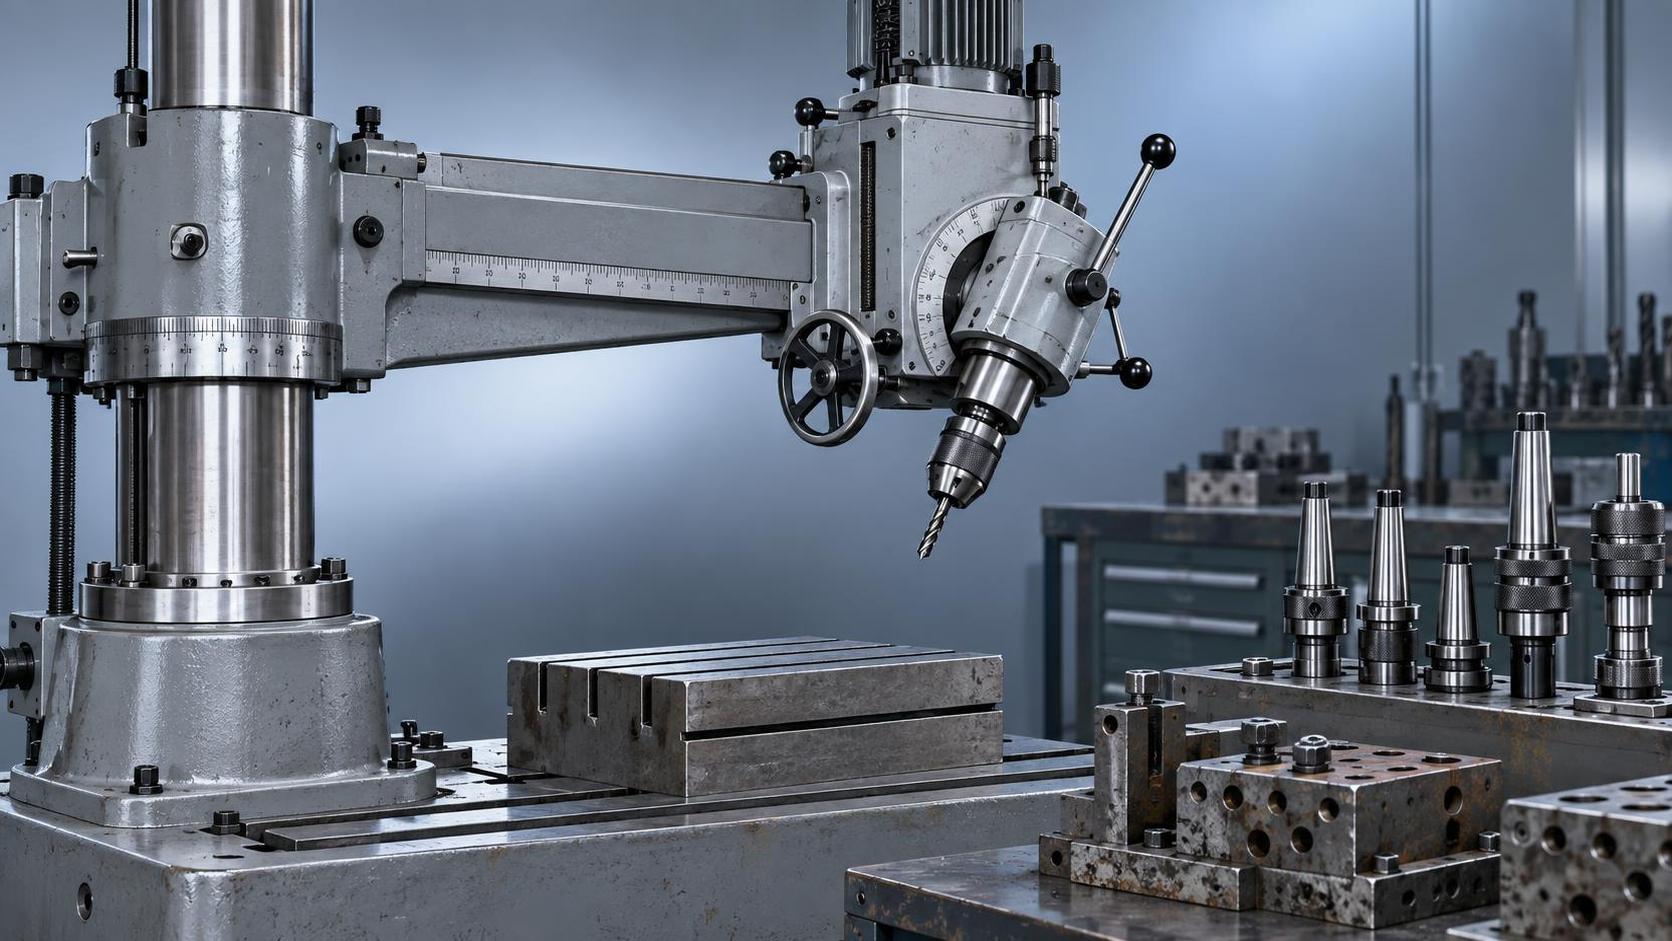
Las taladradoras radiales universales perduran no porque estén obsoletas, sino porque su arquitectura mecánica aborda directamente una limitación operativa persistente: la necesidad de mantener la continuidad dimensional y funcional con herramientas, dispositivos de sujeción, plantillas y sistemas de amarre diseñados hace décadas. A diferencia de las células de taladrado CNC o robotizadas —que a menudo requieren rediseñar el posicionamiento de las piezas, la referencia de los datums y la geometría de sujeción—, las taladradoras radiales universales operan dentro del mismo espacio físico y cinemático que las unidades manuales o semiautomáticas tradicionales. Su estructura de columna y brazo, la rotación manualmente ajustable del brazo radial, el avance telescópico de la caña y la inclinación multieje del husillo permiten a los operadores reproducir patrones de taladrado, tolerancias de profundidad y orientaciones angulares utilizando los planos originales del taller sin capas de traducción digital.
Intercambiabilidad mecánica por encima de la integración digital
La relevancia principal reside en la compatibilidad física, no en la compatibilidad de software. La interfaz del cono del husillo, el tipo de cono (normalmente Morse o ISO) y el estándar de montaje del portabrocas de una taladradora radial universal coinciden con los utilizados en máquinas de la década de 1970 que aún funcionan en instalaciones de revisión aeroespacial, talleres de reconstrucción de maquinaria pesada y depósitos de mantenimiento ferroviario. Esto significa que las plantillas de taladrado, casquillos, pasadores guía y placas de plantilla existentes conservan toda su utilidad. No es necesario volver a certificar la repetibilidad de los dispositivos tras una modernización, ni recalibrar los sistemas de coordenadas al cambiar entre operaciones de mecanizado. La máquina no introduce nuevos ejes de error; en cambio, preserva la acumulación de tolerancias ya validada a lo largo de generaciones de ciclos de producción.
Control del operario sin abstracción
Los flujos de trabajo tradicionales suelen basarse en la retroalimentación táctil y el ajuste incremental, en lugar de compensaciones programadas. En una taladradora radial universal, el operario puede alinear visualmente el husillo sobre un punto de referencia trazado, bloquear el brazo a un radio preciso, ajustar finamente la posición vertical mediante diales micrométricos y confirmar la orientación angular a través de transportadores integrados, todo ello sin acceder a un panel de control ni cargar un programa. Esta conexión mecánica directa elimina la latencia, la desviación de interpolación o las variables de ajuste de servos que afectan la repetibilidad al taladrar fundiciones deformadas, elementos estructurales corroídos o forjas envejecidas térmicamente. Cuando la condición de la superficie varía significativamente en una misma pieza, algo habitual en reparaciones o reacondicionamientos, la capacidad de ajustar en tiempo real la velocidad de avance, la velocidad del husillo y la presión sigue siendo decisiva.
Estabilidad estructural bajo cargas no uniformes
Las taladradoras radiales destacan cuando las piezas no se adaptan a los sistemas de sujeción estándar: grandes vigas en I, secciones curvas de casco o carcasas de turbina asimétricas. Su robusta base de columna, sus guías rectificadas y raspadas, y el rígido soporte del brazo ofrecen una deflexión mínima durante el taladrado de agujeros profundos en acero al carbono o acero inoxidable, incluso con el brazo extendido. A diferencia de las taladradoras CNC montadas sobre pórtico, que pueden inducir flexión en grandes luces, el diseño radial concentra los momentos flectores en la unión entre columna y brazo, preservando la perpendicularidad y la precisión de posicionamiento. Esta estabilidad es especialmente importante al hacer coincidir agujeros con patrones de pernos o bridas de acoplamiento preexistentes, donde una desviación de ±0.1 mm puede provocar interferencias de montaje o fallos de sellado.
Facilidad de mantenimiento y longevidad de los componentes
Los componentes, como cajas de engranajes, husillos de avance y abrazaderas hidráulicas, siguen dimensiones estandarizadas y especificaciones de materiales establecidas antes de 1990. Las piezas de repuesto siguen estando disponibles a través de múltiples proveedores, sin quedar bloqueadas tras firmware propietario o canales de proveedores controlados por obsolescencia. Los rodamientos, correas e interruptores de límite utilizan calidades industriales estándar, no ASIC personalizados ni módulos sellados. Los protocolos de mantenimiento se basan en especificaciones de par, mediciones de holgura y indicadores visuales de desgaste, no en software de diagnóstico que requiera licencias del fabricante original. Esto reduce el tiempo de inactividad durante reparaciones de emergencia y evita el coste en cascada de actualizar sistemas auxiliares solo para mantener una máquina.
Donde los sistemas modernos complementan, no sustituyen
En plantas híbridas, las taladradoras radiales universales suelen coexistir con equipos más modernos para transferencias específicas entre procesos. Por ejemplo, unaFresadora CNC de paso continuo puede preparar los bordes de placas para soldadura con precisión de bisel a nivel de micras en espesores de 6–400 mm, mientras que la taladradora radial realiza posteriormente los agujeros en la misma pieza, utilizando las mismas superficies de referencia y sin reubicar la pieza de trabajo. Esto evita errores de doble preparación y mantiene la trazabilidad entre operaciones. El biselado de doble cara y alta velocidad de la fresadora elimina el rectificado secundario; luego, la taladradora radial perfora los agujeros para pernos alineados con precisión con esos bordes biselados, aprovechando su rigidez mecánica para mantener tolerancias posicionales estrechas incluso en placas de aluminio o acero inoxidable, donde la expansión térmica se modifica durante el procesamiento de varias etapas.
Comportamiento específico de los materiales que refuerza su relevancia
El taladrado de hierro fundido envejecido o acero de alto carbono exige una entrega de par controlada y una respuesta inmediata a las sobrecargas, características integradas en los trenes de engranajes mecánicos, no en el control de avance algorítmico. Al encontrar porosidad interna o variaciones de dureza, el husillo amortiguado por inercia de una taladradora radial se ralentiza de forma natural bajo resistencia, lo que permite al operario detectar anomalías antes de que se produzca una rotura. Los sistemas CNC pueden ignorar estas señales para alcanzar objetivos de tiempo de ciclo, con riesgo de fractura de la herramienta o agujeros desalineados. Del mismo modo, en secciones de tuberías de gran diámetro o almas de vigas en H, la capacidad de la taladradora radial para pivotar el cabezal del husillo vertical y horizontalmente se adapta a contornos irregulares sin requerir compleja programación de 5 ejes ni costosas herramientas personalizadas.
Las limitaciones definen su nicho, no su obsolescencia
Esta relevancia es condicional: se aplica cuando las herramientas tradicionales deben seguir en servicio, cuando la variabilidad de las piezas supera los límites de compensación de los sistemas CNC y cuando el criterio del operario, no la automatización, es el principal control de calidad. No es escalable para talleres de producción de alta variedad y bajo volumen que dependen de cambios rápidos de programa. Tampoco es adecuada para aplicaciones que exigen repetibilidad posicional submicrónica en cientos de características idénticas. Pero para talleres que mantienen líneas de producción con décadas de antigüedad, donde sustituir cada plantilla, dispositivo de sujeción e instrumento de inspección costaría más que la propia máquina, la taladradora radial universal no es una opción de reserva. Es el único camino hacia la continuidad.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje