




هل يمكن لمعدات إزالة نتوءات الصفائح المعدنية إزالة طبقات الأكسيد الناتجة عن القطع بالليزر؟
هل يمكن لمعدات إزالة نتوءات الصفائح المعدنية إزالة طبقات الأكسيد الناتجة عن القطع بالليزر؟
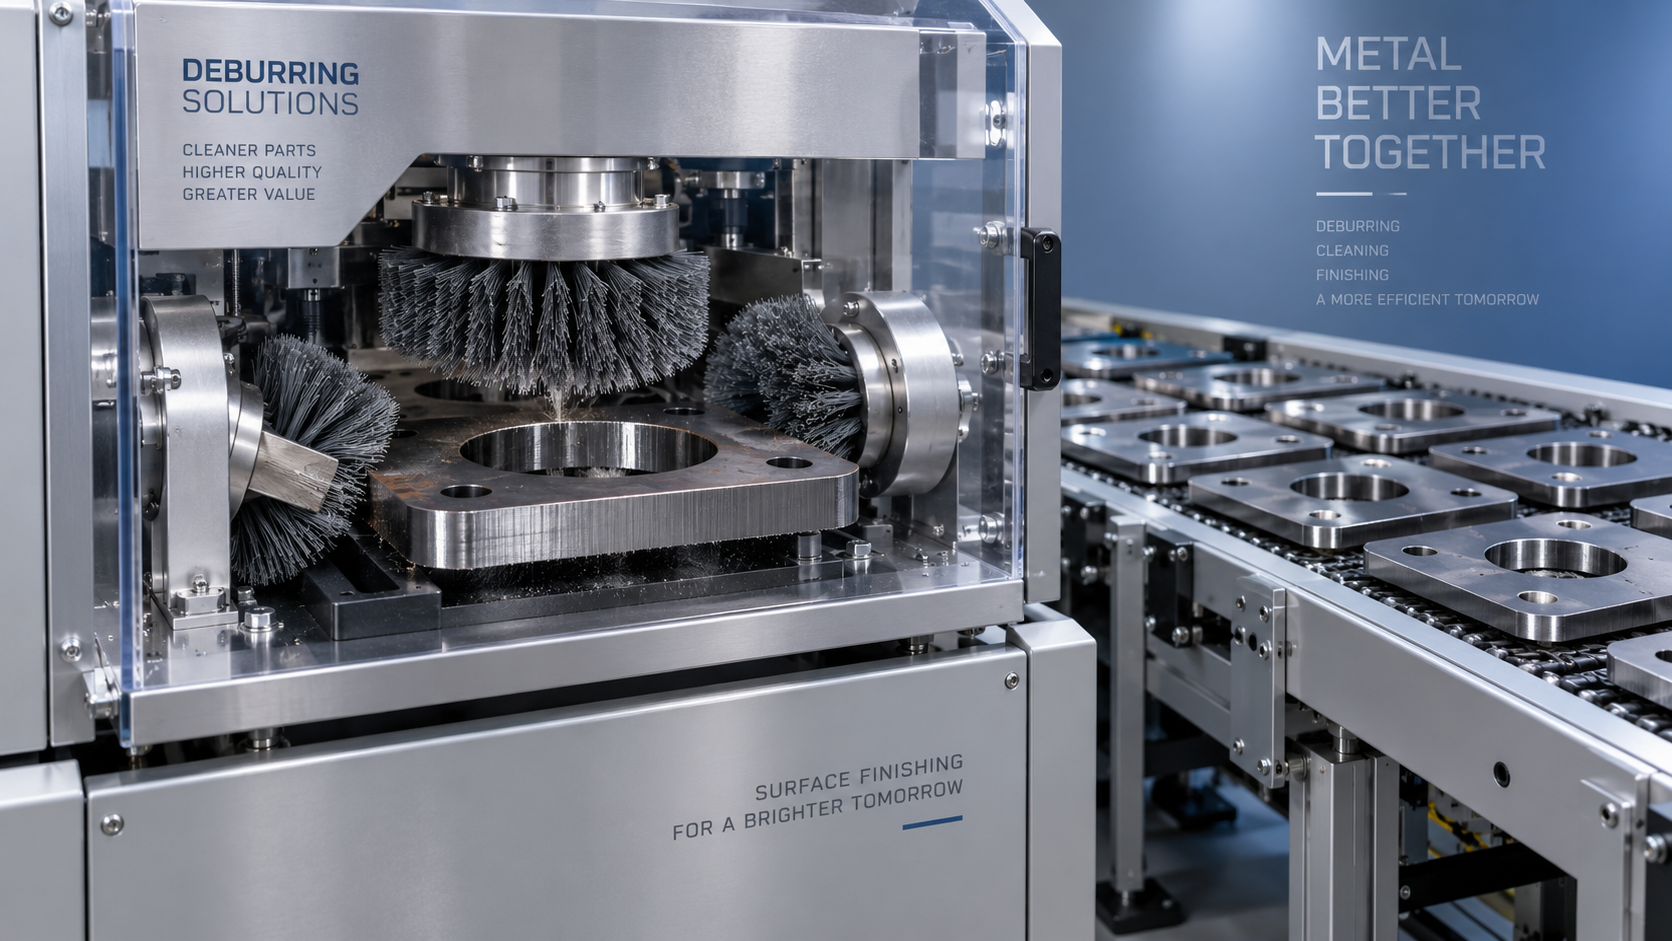
هل يمكن لمعدات إزالة نتوءات الصفائح المعدنية إزالة طبقات الأكسيد الناتجة عن القطع بالليزر؟
نعم، يمكن لمعدات إزالة نتوءات الصفائح المعدنية إزالة طبقات الأكسيد الناتجة عن القطع بالليزر، ولكن فقط عندما تكون الأدوات وإعدادات المعالجة مناسبة لتنظيف الحواف، لا لإزالة النتوءات وحدها. والسؤال الأساسي هو ما إذا كانت الفرش الكاشطة أو الأدوات المناسبة الأخرى قادرة على الوصول إلى حواف القطع وإزالة الأكسيد بانتظام دون تدوير مفرط للحواف أو تغيير الأبعاد. ويؤثر نوع المادة وغاز القطع وشكل القطعة واختيار مادة الكشط في النتيجة، وكذلك في مدى جاهزية القطعة للحام أو الطلاء أو التجميع.
لا يعني ترك الآلة سطحًا علويًا أملس بالضرورة أنها تنظف وجه القطع الرأسي. ومن السهل إغفال هذا الفرق أثناء العرض التوضيحي، لا سيما عندما تكون العينة مستطيلًا بسيطًا بدلًا من قطعة إنتاج ذات شقوق ضيقة ومحيطات داخلية.
إزالة النتوءات وإزالة الأكسيد مهمتان مختلفتان
قد تظهر في القطع المقطوعة بالليزر عدة حالات في الوقت نفسه: خبث ملتصق بالقرب من الحافة السفلية، وزوايا حادة، وخطوط على امتداد وجه القطع، وطبقة أكسيد ناتجة عن القطع. وتقع هذه الحالات في مواضع مختلفة، كما أنها تستجيب للكشط بطرق مختلفة.
يمكن للحزام الكاشط إزالة النتوءات البارزة بكفاءة لأنها تعلو السطح الجاري معالجته. أما الأكسيد الموجود على حافة رأسية فقد يقع خارج نطاق التلامس المباشر للحزام. وتتطلب إزالته أدوات تتفاعل مع وجه القطع، وليس مجرد أدوات لتسوية سطح الصفيحة.
كما أن تدوير الحافة لا يثبت إزالة الأكسيد. فقد تعمل الفرشاة على تليين الزاويتين العلوية والسفلية مع بقاء الأكسيد في منتصف وجه قطع أكثر سماكة. وعلى العكس، قد تؤدي عملية تنظيف الحواف العنيفة إلى إزالة الأكسيد، لكنها تنشئ نصف قطر غير مقبول على ميزة تحديد موضع. ويجب وضع معايير قبول مستقلة لكل من النظافة والأبعاد الهندسية.
ابدأ بالمادة وغاز القطع
ينتج عن قطع الفولاذ الكربوني بالليزر بمساعدة الأكسجين عادةً حافة قطع مؤكسدة. وهذا هو التطبيق الأكثر مباشرة لتقييم الإزالة الميكانيكية للأكسيد. وتعتمد صعوبة التنظيف على جودة القطع الفعلية وسماكة الصفيحة وإمكانية الوصول إلى الحافة، لا على تصنيف المادة وحده.
يحد القطع بمساعدة النيتروجين عمومًا من الأكسدة أثناء القطع، شريطة أن تكون نقاوة الغاز وظروف العملية مناسبة. لكنه لا يضمن خلو القطعة من التلوث؛ فقد تظل النتوءات وزيوت المناولة والترسبات السطحية بحاجة إلى المعالجة. وقد يتسبب القطع بمساعدة الهواء أيضًا في الأكسدة لأن الهواء يحتوي على الأكسجين، مع اختلاف النتائج حسب إعدادات القطع.
يتطلب الفولاذ المقاوم للصدأ اعتبارات مختلفة. يمكن للتنظيف بالفرشاة الميكانيكية إزالة تغير اللون أو الأكسيد الظاهر، لكن المظهر اللامع للحافة لا يثبت استعادة مقاومة التآكل. وقد تتطلب التطبيقات التي تشترط مقاومة التآكل إجراءات تخليل أو تخميل معتمدة، حسب المادة وحالة السطح ومواصفات المشروع. وتجنب نقل التلوث من الفولاذ الكربوني عبر الأدوات أو معدات المناولة المشتركة.
لا ينبغي التعامل مع الألومنيوم على أنه تطبيق مماثل للفولاذ الكربوني. إذ تتجدد طبقة الأكسيد عليه بسهولة، ويجب تنسيق التنظيف الكاشط مع تحضير اللحام وممارسات التخزين. كما تثير معالجة المواد المختلطة مسائل تتعلق بإدارة الغبار، وينبغي مراجعتها مع مورّد المعدات قبل اختيار نظام شفط مشترك.
ما تكوينات الآلات التي تصل إلى الأكسيد؟
افحص رؤوس العمل بدلًا من الاكتفاء بالوصف العام للآلة بأنها «لإزالة النتوءات». فبعض الأنظمة مصممة أساسًا لتشطيب الأسطح المستوية، بينما تجمع أنظمة أخرى بين إزالة النتوءات والتنظيف بالفرشاة من اتجاهات متعددة. ولا يمكن استخدام قدرات هذه الأنظمة بالتبادل.
يمكن للفتائل أو الشرائط الكاشطة المرنة اتباع المحيطات، لكن المرونة وحدها لا تضمن تنظيفًا فعّالًا. فتحدد صلابة الأداة ونوع المادة الكاشطة وزاوية التلامس وعمق الاختراق ما إذا كانت الأداة ستزيل الأكسيد أم ستلمّع سطحه الخارجي فحسب. اطلب من المورّد تحديد الأدوات المقترحة وشرح مواضع تلامسها مع القطعة.
في الشقوق الضيقة والثقوب الصغيرة والمقاطع العميقة أو الصفائح السميكة، قد يترك نظام الفرشاة المزود بناقل مناطق يتعذر الوصول إليها. وقد تكون المعالجة الثانوية، أو تعديل عملية القطع السابقة، أكثر عملية من زيادة الضغط إلى أن تتعرض الحواف المكشوفة لمعالجة مفرطة.
نافذة العملية لا تقل أهمية عن المعدات
تعمل سرعة التغذية وسرعة الأداة وعمق التلامس ودرجة المادة الكاشطة وعدد مرات المرور معًا. وتزيد التغذية الأبطأ مدة التعرض، لكنها تزيد أيضًا احتمال إزالة المادة وارتفاع الحرارة وتدوير الحواف. والضغط الأعلى ليس حلًا شاملًا؛ فقد يؤدي التلامس المفرط إلى تشويه القطع الرقيقة، أو تسريع تآكل الأدوات، أو إضعاف تثبيت القطعة.
ينبغي الاهتمام بتفاوت السماكة والاستواء. فقد تختلف استجابة الصفائح المنحنية أو القطع ذات إجهادات القطع المتبقية عن استجابة عينات الاختبار المستوية. وتحتاج المكونات الصغيرة إلى ترتيبات تثبيت مناسبة، مع التأكد من الحد الأدنى لأبعاد القطع للتكوين المقترح. وينبغي تقييم التثبيت بالشفط أو المغناطيس وفقًا للمادة والشكل الهندسي الفعليين.
يؤدي تآكل الأدوات إلى تغيير نافذة العملية. فالاختبار الناجح باستخدام فرش جديدة لا يقدم دليلًا كافيًا على الأداء عندما تقترب الفرش من موعد استبدالها. اطلب أدلة على ثبات النتائج مع تآكل الأدوات، إلى جانب طريقة ضبطها ومعيار استبدالها. وإلا فقد يعوض المشغلون تراجع فعالية التنظيف بإعدادات تتسبب تدريجيًا في خروج الأبعاد عن حدود التفاوت المسموح بها.
حدّد مستوى «النظافة الكافي» وفقًا للعملية التالية
في الطلاء بالمسحوق أو الدهان، قد تصبح بقايا الأكسيد واجهة ضعيفة. والسؤال المهم هو ما إذا كان نظام الطلاء يلتصق بالحافة المجهزة، لا ما إذا كانت القطعة غير المطلية تبدو جذابة. نفّذ تسلسل المعالجة المسبقة والطلاء المقصود على قطع اختبارية، ثم قيّم الالتصاق بالطريقة المحددة للمشروع. ولا تحل إزالة النتوءات ميكانيكيًا محل إزالة الشحوم أو أي معالجة مسبقة أخرى مطلوبة.
في اللحام، ينبغي أن يتبع التحضير إجراء اللحام المعتمد أو متطلبات الإنتاج ذات الصلة. فقد يسهم الأكسيد والملوثات الأخرى في عيوب اللحام، لكن إزالتها لا تعالج المشكلات الناجمة عن ملاءمة الوصلة أو الحماية الغازية أو معايير اللحام. افحص الأسطح التي تدخل فعليًا في الوصلة بدلًا من افتراض أن المحيط الظاهر يمثل كامل سطح التحضير للحام.
يظل هذا التمييز مهمًا في التصنيع الآلي. توفر شركة Wuxi Samgins International Trade Co.,Ltd معدات إزالة النتوءات وأنظمة اللحام، بما في ذلك روبوت اللحام الكابولي ذو 7 محاور لقطع العمل الفولاذية الطويلة. وتعالج محاوره السبعة بنظام CNC والتتبع التلقائي للحام حركة اللحام وتتبع الوصلة؛ ولا تغني عن تنظيف أسطح الوصلة. لذلك ينبغي أن تحدد خطة الإنتاج المتكاملة متطلبات تجهيز الحواف وملاءمة الوصلات واللحام الروبوتي كلًّا على حدة.
في التجميع، افحص الميزات التي يهم فيها مقدار إزالة المادة، مثل ألسنة تحديد الموضع وعروض الشقوق وواجهات المحامل وحواف الإحكام. فالحافة النظيفة التي لم تعد مناسبة للتركيب ليست نتيجة مقبولة.
اجعل اختبار القبول ممثلًا للإنتاج
أرسل قطعًا مقطوعة بالليزر فعلية بدلًا من عينات سهلة منتقاة يدويًا. أدرج درجات المواد والسماكات والغازات والأشكال الهندسية التي تمثل أصعب الحالات ضمن نطاق العمل المعتاد. واحتفظ بقطع مرجعية غير معالجة حتى لا يُخلط بين التغيرات في جودة القطع والتغيرات في أداء الآلة.
- افحص الحواف الخارجية والمحيطات الداخلية ووسط وجه القطع، لا الزاوية العلوية فقط.
- اتفق على طريقة لفحص الأكسيد المتبقي؛ فقد لا يكفي التقييم البصري وحده للتطبيقات التي تتطلب مواصفات صارمة.
- قِس الأبعاد الحرجة وأنصاف أقطار الحواف قبل المعالجة وبعدها.
- سجّل الأدوات والإعدادات وعدد مرات المرور واتجاه القطعة وما إذا كان قلبها مطلوبًا.
- قيّم العينات المطلية أو الملحومة من خلال عملية الإنتاج اللاحقة المقصودة.
- عالج سلسلة من القطع للتحقق من التثبيت والمناولة وثبات النتائج وتراكم المادة على الأدوات.
تُعد الصور سجلات مفيدة، لكن الإضاءة قد تجعل الحافة المنظفة جزئيًا تبدو لامعة بشكل متجانس. وعند الحاجة، استخدم الفحص المكبر أو طريقة أخرى متفقًا عليها للتمييز بين الأكسيد المتبقي والملمس الطبيعي لوجه القطع. وينبغي توثيق حدود القبول قبل العرض التوضيحي، لا التفاوض عليها بعد رؤية النتيجة.
اختر المعدات على أساس جودة الحواف المثبتة، لا الإنتاجية الاسمية
قارن معدات إزالة نتوءات الصفائح المعدنية وفقًا لمسار العمل الكامل: التحميل، ومرات التنظيف، والقلب، والفحص، وأي معالجة ثانوية. فقد تخفي سرعة الناقل وحدها وقتًا كبيرًا للمناولة. كما يؤثر عمر المواد الاستهلاكية وتوفر الفرش ومتطلبات الشفط ووقت تغيير الإعداد بين المواد في الطاقة الإنتاجية الفعلية القابلة للاستخدام.
تأسست شركة Wuxi Samgins International Trade Co.,Ltd في ووشي عام 2012، وتوفر آلات القطع والتشكيل وإزالة النتوءات واللحام للأسواق المحلية والخارجية. وتتيح مجموعة المعدات هذه أساسًا مفيدًا لمناقشة تسلسل التصنيع بالكامل. أما عند الشراء لمشروع محدد، فاطلب الوثائق الفنية الخاصة بالآلة وسجلات المطابقة ذات الصلة ومستلزمات الأدوات الاحتياطية والتزامات اختبارات القبول، بدلًا من الاعتماد على المؤهلات العامة للشركة.
القرار العملي مشروط: اختر الإزالة الميكانيكية للأكسيد عندما تتمكن الأدوات من الوصول إلى كل حافة مطلوبة، والحفاظ على التفاوتات، واجتياز فحوصات العمليات اللاحقة. وإذا حالت المحيطات التي يتعذر الوصول إليها أو التدويرات المفرطة دون ذلك، فأعد النظر في طريقة التنظيف أو غاز القطع. والخطوة التالية هي إجراء اختبار موثق على عينات، مع تحديد حدود واضحة للنظافة والأبعاد الهندسية ومعدل الإنتاج، لا الاكتفاء بعرض قطعة تبدو أكثر نعومة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة