




Может ли оборудование для снятия заусенцев с листового металла удалять оксидный слой после лазерной резки?
Может ли оборудование для снятия заусенцев с листового металла удалять оксидный слой после лазерной резки?
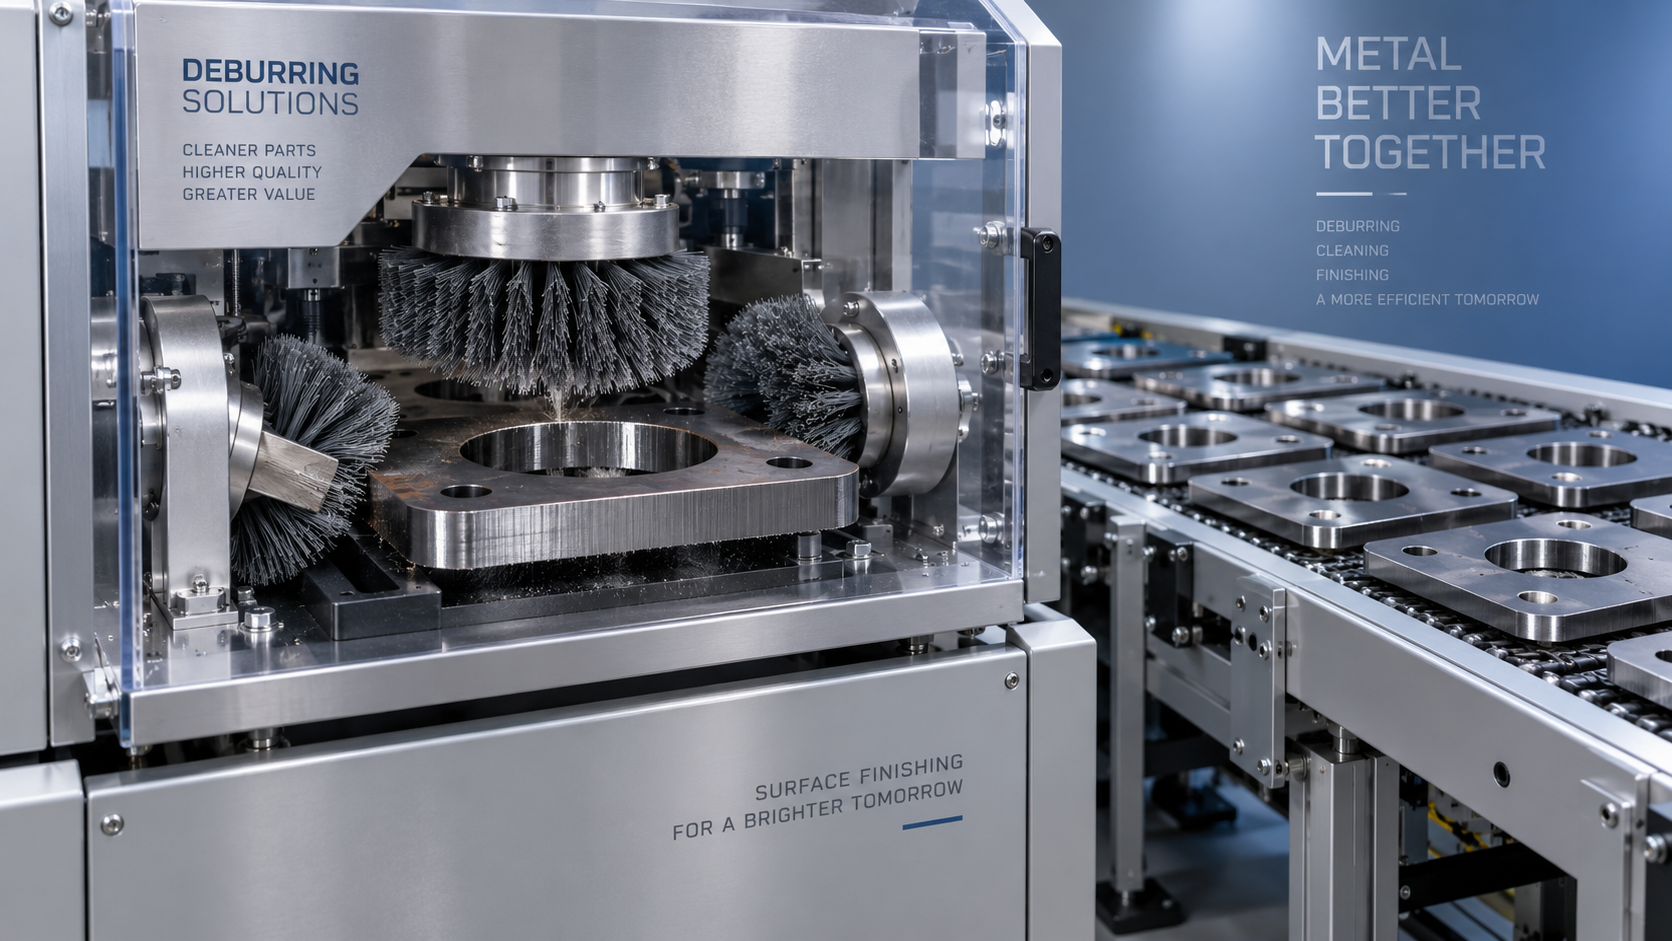
Может ли оборудование для снятия заусенцев с листового металла удалять оксидный слой после лазерной резки?
Да — оборудование для снятия заусенцев с листового металла может удалять оксидный слой после лазерной резки, но только при условии, что оснастка и настройки процесса подходят для очистки кромок, а не только для снятия заусенцев. Главный вопрос заключается в том, могут ли абразивные щётки или другие подходящие инструменты достигать кромок реза и равномерно удалять оксид без чрезмерного скругления или изменения размеров. На результат влияют тип материала, режущий газ, геометрия детали и выбор абразива, а также то, готова ли деталь к сварке, нанесению покрытия или сборке.
Машина, оставляющая гладкую верхнюю поверхность, не обязательно очищает вертикальную поверхность реза. Эту разницу легко упустить во время демонстрации, особенно если образец представляет собой простой прямоугольник, а не деталь для серийного производства с узкими пазами и внутренними контурами.
Удаление заусенцев и удаление оксида — разные задачи
На деталях после лазерной резки могут одновременно присутствовать несколько дефектов: налипший грат у нижней кромки, острые углы, полосы на поверхности реза и образовавшийся при резке оксидный слой. Эти дефекты располагаются в разных местах и по-разному реагируют на абразивную обработку.
Абразивная лента эффективно удаляет выступающие заусенцы, поскольку они возвышаются над обрабатываемой поверхностью. Оксид на вертикальной кромке может находиться вне зоны непосредственного контакта с лентой. Для его удаления нужна оснастка, воздействующая на поверхность реза, а не только оснастка для выравнивания поверхности листа.
Скругление кромки также не доказывает, что оксид удалён. Щётка может скруглить верхний и нижний углы, оставив оксид в средней части более толстой поверхности реза. И наоборот, интенсивная очистка кромки может удалить оксид, но создать недопустимый радиус на базовом элементе. Для чистоты поверхности и геометрии нужны отдельные критерии приёмки.
Начните с материала и режущего газа
При лазерной резке углеродистой стали с использованием кислорода обычно образуется окисленная кромка. Это наиболее очевидный вариант для оценки механического удаления оксида. Сложность очистки зависит от фактического качества реза, толщины листа и доступности кромки, а не только от марки материала.
При резке с использованием азота окисление обычно ограничено, если чистота газа и условия процесса соответствуют требованиям. Однако это не гарантирует отсутствия загрязнений на детали: заусенцы, масла, попавшие при обращении с деталью, и поверхностные отложения всё ещё могут потребовать удаления. При резке с использованием воздуха также возможно окисление, поскольку воздух содержит кислород, хотя результат зависит от настроек процесса.
Для нержавеющей стали требуется отдельный подход. Механическая обработка щётками может удалить видимое изменение цвета или оксид, но блестящая кромка сама по себе не подтверждает восстановление коррозионной стойкости. Для изделий, к которым предъявляются требования по коррозионной стойкости, в зависимости от материала, состояния поверхности и спецификации проекта могут потребоваться утверждённые процедуры травления или пассивации. Не допускайте переноса загрязнений от углеродистой стали при использовании общей оснастки или оборудования для перемещения деталей.
Алюминий не следует считать аналогом углеродистой стали. Его оксидная плёнка быстро образуется вновь, поэтому абразивную очистку необходимо согласовывать с подготовкой к сварке и условиями хранения. Обработка разных материалов на одном оборудовании также требует учитывать управление пылью; этот вопрос следует обсудить с поставщиком оборудования до выбора общей вытяжной системы.
Какие конфигурации оборудования позволяют добраться до оксида?
Оценивайте рабочие головки, а не общее обозначение машины как оборудования для «снятия заусенцев». Одни системы предназначены главным образом для чистовой обработки плоских поверхностей, другие совмещают удаление заусенцев с разнонаправленной обработкой кромок щётками. Их возможности не взаимозаменяемы.
Гибкие абразивные нити или полосы могут повторять контуры, но одна лишь гибкость не гарантирует эффективной очистки. Жёсткость инструмента, тип абразива, угол контакта и глубина захода определяют, удалит ли инструмент оксид или только отполирует его поверхность. Попросите поставщика указать предлагаемую оснастку и объяснить, с какими участками детали она контактирует.
При обработке узких пазов, небольших отверстий, глубоких профилей или толстого листа щёточная система с конвейерной подачей может не обеспечить доступ ко всем участкам. Дополнительная обработка или изменение предшествующего процесса резки могут быть практичнее, чем повышение давления, которое приведёт к чрезмерной обработке доступных кромок.
Технологическое окно не менее важно, чем оборудование
Скорость подачи, скорость инструмента, глубина контакта, зернистость абразива и число проходов взаимосвязаны. Более низкая скорость подачи увеличивает время воздействия, но также повышает вероятность съёма материала, нагрева и скругления кромок. Повышение давления — не универсальное решение: чрезмерный контакт может деформировать тонкие детали, ускорить износ инструмента или ухудшить фиксацию детали.
Необходимо также учитывать колебания толщины и плоскостность. Режим, подходящий для плоских образцов, может работать иначе на выгнутых листах или деталях с остаточными напряжениями после резки. Для небольших деталей нужны подходящие системы прижима; минимальные размеры деталей для предлагаемой конфигурации следует подтвердить. Возможность вакуумной или магнитной фиксации необходимо оценивать с учётом фактического материала и геометрии.
Износ инструмента изменяет технологическое окно. Успешное испытание с новыми щётками мало говорит о качестве обработки по мере приближения срока их замены. Запросите подтверждение повторяемости результатов при износе инструмента, а также описание способа регулировки и критериев замены. В противном случае операторы могут компенсировать снижение эффективности очистки настройками, которые постепенно выводят размеры за пределы допуска.
Определяйте требуемую степень очистки с учётом следующей операции
При порошковой окраске или окрашивании остаточный оксид может стать слабым звеном на границе сцепления. Важно понять, обеспечивает ли система нанесения покрытия надёжное сцепление с подготовленной кромкой, а не то, насколько привлекательно выглядит деталь без покрытия. Выполните предусмотренную последовательность предварительной обработки и нанесения покрытия на пробных деталях, а затем оцените адгезию способом, указанным в проекте. Механическое снятие заусенцев не заменяет обезжиривание и другие обязательные этапы подготовки поверхности.
Подготовка к сварке должна соответствовать аттестованной технологии сварки или применимым производственным требованиям. Оксид и другие загрязнения могут способствовать появлению дефектов сварного шва, однако их удаление не устраняет проблемы, вызванные сборкой стыка, защитой сварочной зоны или параметрами сварки. Проверяйте поверхности, которые непосредственно входят в сварное соединение, а не предполагайте, что видимый периметр отражает состояние всей зоны подготовки под сварку.
Это различие остаётся важным и при автоматизированном производстве. Wuxi Samgins International Trade Co.,Ltd поставляет как оборудование для снятия заусенцев, так и сварочные системы, включая консольный сварочный робот с 7 осями для длинномерных стальных заготовок. Семь осей ЧПУ и автоматическое отслеживание шва обеспечивают перемещение при сварке и следование по стыку, но не заменяют чистые поверхности соединения. Поэтому при составлении единого плана производства требования к подготовке кромок, сборке и роботизированной сварке следует определять отдельно.
При сборке проверяйте элементы, для которых важен съём материала: позиционирующие выступы, ширину пазов, поверхности сопряжения с подшипниками и уплотнительные кромки. Чистая кромка, которая после обработки перестала подходить по размерам, неприемлема.
Проводите приёмочные испытания на образцах, соответствующих условиям производства
Отправляйте детали после фактической лазерной резки, а не отобранные вручную простые образцы. Включите марки материалов, толщины, режущие газы и геометрию, характерные для наиболее сложных деталей из вашей обычной номенклатуры. Сохраните необработанные детали для сравнения, чтобы не спутать изменения качества реза с изменениями производительности машины.
- Проверяйте наружные кромки, внутренние контуры и середину поверхности реза, а не только верхний угол.
- Согласуйте метод проверки остаточного оксида: для ответственных применений визуальной оценки может быть недостаточно.
- Измерьте критические размеры и радиусы кромок до и после обработки.
- Зафиксируйте оснастку, настройки, число проходов, ориентацию детали и необходимость переворачивания.
- Оцените детали с покрытием или сварные образцы после предусмотренного дальнейшего производственного процесса.
- Обработайте последовательность деталей, чтобы проверить фиксацию, обращение, повторяемость и загрузку инструмента.
Фотографии полезны для документирования, но освещение может создать впечатление, что частично очищенная кромка равномерно блестит. При необходимости используйте увеличенный осмотр или другой согласованный метод, позволяющий отличить остаточный оксид от обычной текстуры поверхности реза. Критерии приёмки следует задокументировать до демонстрации, а не согласовывать после оценки результата.
Выбирайте оборудование по подтверждённому качеству кромки, а не по номинальной производительности
Сравнивайте оборудование для снятия заусенцев с листового металла с учётом всего маршрута: загрузки, проходов очистки, переворачивания, контроля и возможной дополнительной обработки. Одна лишь скорость конвейера может скрывать значительные затраты времени на перемещение деталей. На фактическую производственную мощность также влияют срок службы расходных материалов, доступность щёток, требования к аспирации и переналадка при переходе между материалами.
Компания Wuxi Samgins International Trade Co.,Ltd, основанная в Уси в 2012 году, поставляет оборудование для резки, формовки, снятия заусенцев и сварки на внутренний и зарубежные рынки. Широкий ассортимент оборудования создаёт хорошую основу для обсуждения всего производственного процесса. Однако при конкретной закупке следует запрашивать техническую документацию на машину, применимые документы о соответствии, информацию о запасных инструментах и обязательства по приёмочным испытаниям, а не полагаться на общие сведения о компании.
Практическое решение зависит от условий: выбирайте механическое удаление оксида, если инструменты достигают всех необходимых кромок, сохраняют допуски и обеспечивают успешное прохождение последующих проверок. Если недоступные контуры или чрезмерное скругление мешают получить такой результат, пересмотрите способ очистки или режущий газ. Следующий шаг — документированное испытание на образцах с чётко установленными пределами по чистоте, геометрии и производительности, а не просто демонстрация детали с более гладкой на вид поверхностью.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение