




Требования к сбору пыли для оборудования для снятия заусенцев с листового металла
Требования к сбору пыли для оборудования для снятия заусенцев с листового металла
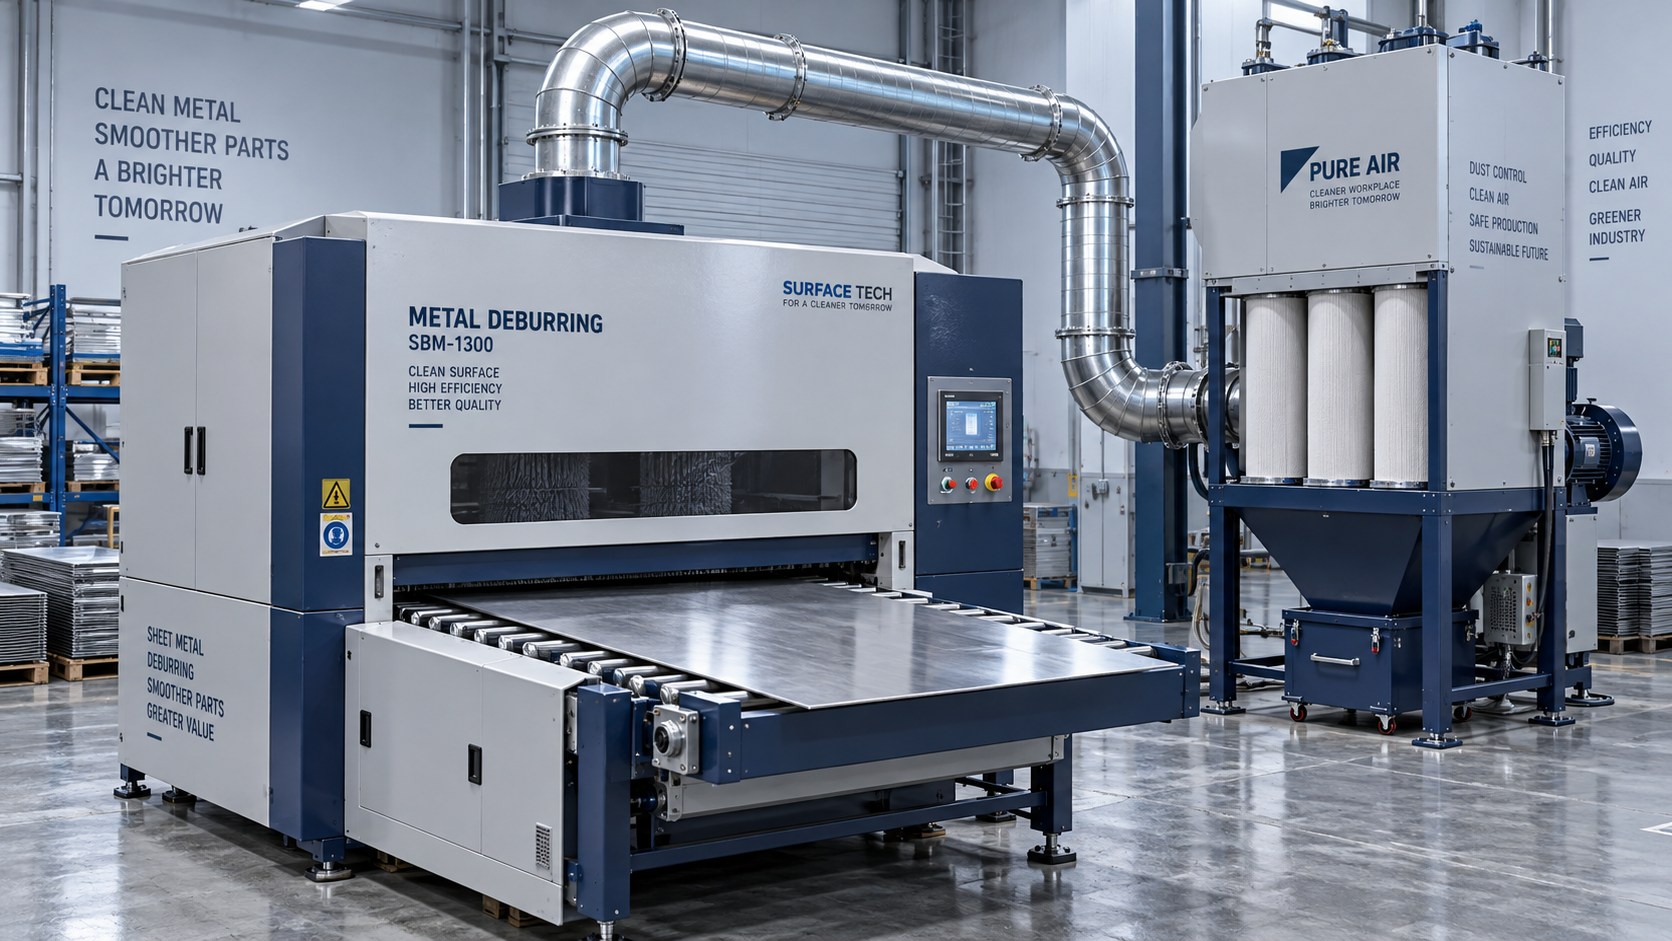
После удаления заусенцев лист может выглядеть чистым, хотя окружающий процесс далёк от чистоты. Мелкие частицы могут оставаться на поверхности, выходить через отверстия в оборудовании или накапливаться внутри воздуховодов задолго до того, как кто-либо заметит видимое облако пыли. Поэтому для специалистов по контролю качества и охране труда эффективный сбор пыли — это часть технических требований к эксплуатации оборудования для удаления заусенцев с листового металла, а не аксессуар, о котором можно подумать после установки.
Требования зависят от обрабатываемого материала, способа образования частиц абразивной системой и их дальнейшего перемещения. Необходимо комплексно учитывать чистоту поверхности, воздействие на работников, предотвращение пожаров и надёжную работу оборудования. Коллектор, выбранный только по мощности двигателя или площади фильтра, может решить одну проблему, оставив другую нерешённой.
Определите характеристики пыли до выбора коллектора
Для проектирования системы недостаточно указать просто «металлическая пыль». При удалении заусенцев станок может образовывать смесь основного металла, частиц абразива, окалины, защитных покрытий и остатков после предыдущих операций резки. Различные сочетания этих материалов могут влиять на опасность для здоровья, воспламеняемость, нагрузку на фильтры и требования к обращению с отходами.
Начните с составления перечня материалов и операций, охватывающего обычное производство, периодические работы и предполагаемые изменения:
- Основные металлы: углеродистая сталь, нержавеющая сталь, алюминий, магний, титан или другие сплавы.
- Состояние поступающей поверхности: окалина после лазерной резки, прокатная окалина, краска, гальваническое покрытие, масло или защитная плёнка.
- Метод удаления заусенцев: абразивные ленты, вращающиеся щётки, диски или их сочетания.
- Условия производства: объём съёма материала, скорость подачи, продолжительность работы и одновременное использование нескольких головок.
- Смена материалов: будут ли разные металлы обрабатываться на одном станке и использовать общие воздуховоды или коллектор.
Не следует считать, что поведение цельного металла характеризует пыль, образующуюся из него. Мелкодисперсный материал может представлять другую опасность с точки зрения горения; даже стальную пыль не следует автоматически считать негорючей. Если горючесть не установлена, закажите испытание представительной пробы пыли в компетентной лаборатории. В зависимости от оценки могут иметь значение такие характеристики, как взрываемость, максимальное давление взрыва, индекс дефлаграции и чувствительность к воспламенению.
Испытания должны отражать фактический процесс. Проба исходного листового материала или крупной стружки не обязательно характеризует мелкую фракцию, собираемую после абразивной обработки.
Какие стандарты применяются к оборудованию для удаления заусенцев с листового металла?
Единого значения расхода воздуха или одного сертификата, подтверждающего соответствие требованиям для любой установки, не существует. Требования определяются страной назначения, местными органами власти, нормами воздействия на работников, правилами пожарной безопасности и оценёнными опасностями процесса.
В США проектирование систем для сбора горючей пыли следует оценивать с учётом применимых норм пожарной безопасности и соответствующих положений NFPA. NFPA 660 объединяет рекомендации, ранее охватывавшиеся несколькими стандартами по горючей пыли, включая стандарты для горючих металлов. Однако в конкретной юрисдикции могут по-прежнему ссылаться на более раннюю редакцию или предшествующий стандарт. Уточните требования, принятые местным органом, ответственным за их соблюдение, а не исходите из того, что автоматически действует самое новое издание.
Также могут применяться требования OSHA к вентиляции, опасным веществам, поддержанию чистоты и другим мерам на рабочем месте. Анализ опасности пыли должен выявлять вероятные сценарии пожара и взрыва и документировать необходимые меры защиты, если речь идёт о горючей пыли.
Для установок в Европе необходимо оценить применимые требования к оборудованию и, если возможно образование взрывоопасной атмосферы, соответствующие требования ATEX к рабочим местам и оборудованию. Классификация зон и выбор оборудования требуют оценки конкретного объекта; общая маркировка CE не подтверждает пригодность для любого применения, связанного с горючими металлами.
Сертификация ISO 9001 относится к системе менеджмента качества. Сама по себе она не подтверждает достаточный расход вытяжного воздуха, допустимый уровень воздействия на работников или наличие взрывозащиты. При закупке следует отличать сертификаты системы менеджмента от доказательств безопасности установленного процесса.
Эффективность улавливания важнее большого значения расхода воздуха
Первоочередная задача — улавливать частицы в месте их образования. Абразивный контакт может выбрасывать пыль с высокой скоростью, поэтому удалённый вытяжной зонт может работать плохо даже при подключении мощного вентилятора. Закрытые рабочие зоны, удачно расположенные вытяжные отверстия и регулируемый поток воздуха в местах входа и выхода листа обычно надёжнее, чем попытки собрать пыль после её попадания в помещение.
Попросите поставщика оборудования указать требуемый расход вытяжного воздуха и давление в точке подключения для фактической конфигурации работы. Эти значения должны учитывать все работающие абразивные головки и ожидаемую нагрузку, а не только демонстрационный режим без нагрузки.
Оценивайте расход воздуха вместе с давлением
Производительность вентилятора при свободном выходе не равна расходу воздуха, поступающему к станку. Изгибы воздуховодов, ответвления, потери в сепараторе и фильтрах, а также конфигурация выпуска создают сопротивление. При выборе следует учитывать характеристику вентилятора и расчётные потери давления в системе, в том числе при ожидаемом загрязнении фильтров.
Базовая зависимость имеет вид Q = v × A, где Q — объёмный расход воздуха, v — скорость воздуха, а A — площадь поперечного сечения воздуховода; единицы измерения должны быть согласованы. Это соотношение помогает проверить размеры, но не определяет требуемую скорость транспортирования частиц. Она зависит от свойств частиц, их концентрации, ориентации воздуховода и применимых проектных рекомендаций.
Слишком низкая скорость может привести к оседанию материала в воздуховодах. Чрезмерная скорость способна увеличить абразивный износ, шум и энергопотребление, не улучшая улавливание. Не выбирайте расход воздуха или диаметр воздуховода только по универсальному правилу.
Проверяйте установку целиком, а не только выходное отверстие станка
- Прокладывайте воздуховоды по возможности рационально и избегайте ненужных изгибов и участков, где может скапливаться материал.
- Предусмотрите удобный доступ для осмотра и очистки, не нарушая требуемые меры защиты.
- Сбалансируйте общие ответвления, чтобы открытие одного соединения не снижало расход воздуха на другом станке.
- Учитывайте приток компенсационного воздуха: чрезмерное разрежение в здании может ухудшить работу вытяжки.
- Проверяйте производительность при использовании листов предусмотренных размеров, заданных скоростей подачи и соответствующих комбинаций абразивов.
Визуализация дымом или другой подходящий способ демонстрации воздушного потока может помочь выявить пути утечек, если применяемый метод безопасен для данного процесса. Однако это не заменяет измерение расхода воздуха или отбор проб для оценки воздействия на работников.
Сухая фильтрация или мокрый сбор: принимайте решение с учётом риска
Сухие коллекторы часто рассматривают как вариант, поскольку они эффективно удаляют частицы и позволяют удобно собирать сухие отходы. Их пригодность зависит от свойств пыли, фильтрующего материала, источников воспламенения и необходимых мер противопожарной защиты или взрывозащиты. Картриджный коллектор, подходящий для одной операции шлифования стали, не следует автоматически использовать для алюминия или производства с обработкой разных металлов.
Мокрый сбор может подходить для некоторых операций с горючими металлами, но он не является универсальным решением. Некоторые металлы могут вступать в реакцию с водой с выделением водорода. Поэтому конструкцию коллектора, вентиляцию, химический состав жидкости, контроль уровня воды, обращение со шламом и процедуры остановки необходимо оценивать комплексно.
Ни один тип коллектора не отменяет необходимости оценки опасностей. Может потребоваться раздельно собирать несовместимые потоки пыли, особенно при работе с горючими металлами. Разделение материалов должно распространяться и на контейнеры для сбора, и на оборудование для уборки, а не ограничиваться станком.
Контролируйте источники воспламенения и не допускайте распространения инцидента через коллектор
При удалении заусенцев могут образовываться горячие частицы, а механические неисправности могут создавать дополнительные источники воспламенения. Повреждённые абразивы, непредусмотренный контакт, неисправности подшипников или посторонние предметы требуют внимания как при проектировании, так и при техническом обслуживании.
Если оценка выявляет опасность горючей пыли, инженерные меры защиты могут включать подходящее размещение коллектора, сброс или подавление взрыва и отсечение взрыва. При их выборе необходимо учитывать результаты испытаний пыли, характеристики корпуса, подключённое оборудование и возможные последствия происшествия.
Искрогаситель не является средством отсечения взрыва. Аналогично, нельзя считать, что обнаружение искр и их тушение эффективны для любого потока частиц или любой установки. Такие меры требуют инженерной проработки с учётом конкретного применения и не заменяют другие необходимые средства защиты.
Уравнивание потенциалов и заземление помогают контролировать электрические и электростатические опасности, но не устраняют все источники воспламенения. Фильтры, гибкие соединения и компоненты воздуховодов следует выбирать с учётом выявленных условий эксплуатации, а не считать взаимозаменяемыми аксессуарами.
Если при отказе вытяжки станок становится небезопасным, система управления должна блокировать запуск или соответствующим образом останавливать обработку. Используйте контролируемый параметр, подтверждающий эффективную работу вытяжки, а не только сигнал о включении двигателя вентилятора.
Используйте пусконаладочные испытания для создания базового уровня качества и безопасности
Приёмочные испытания позволяют преобразовать заявления поставщика в измеримые рабочие параметры. Проведите испытания на характерных производственных режимах, включая интенсивный съём материала и соответствующую смену обрабатываемых материалов. Зафиксируйте расход воздуха, статическое давление в заданных точках, перепад давления на фильтре, настройки станка и состояние готовых деталей.
Для контроля качества проверяйте наличие остаточной мелкодисперсной пыли, царапин от повторного осаждения частиц и загрязнений, способных повлиять на нанесение покрытия, склеивание или последующие соединительные операции. Установите повторяемый метод проверки чистоты, подходящий для последующего процесса. Протирка может служить полезным производственным индикатором, но методику и критерии приемки необходимо согласовать внутри компании.
Для обеспечения безопасности организуйте мониторинг воздействия соответствующих веществ. Например, при обработке нержавеющей стали следует учитывать частицы, содержащие хром и никель; покрытия могут создавать дополнительные опасности. Визуально чистое рабочее место не доказывает, что воздействие ниже применимых предельных значений.
Необходимо также оценить возврат воздуха в помещение. Высокоэффективная фильтрация сама по себе не подтверждает допустимость рециркуляции. Учитывайте опасные компоненты, отказ фильтра, требования к мониторингу, местные ограничения и результаты оценки опасности горючей пыли.
На интегрированной производственной линии обязанности по обеспечению чистоты перед обработкой и вентиляции последующих операций следует разграничивать. Например, робот сварочный робот консольного типа с 9 осями компании Samgins поддерживает автоматизацию сварки крупногабаритных стальных заготовок, импорт 3D-чертежей и автоматическое отслеживание дуги. Более чистые подготовленные детали могут способствовать стабильности процесса, однако вытяжка при удалении заусенцев не заменяет меры контроля сварочных аэрозолей. Даже если эти операции выполняются в общей производственной зоне, их необходимо оценивать отдельно.
Что следует запросить отделам закупок до утверждения заказа
Компания Wuxi Samgins International Trade Co.,Ltd поставляет оборудование для обработки металла, включая оборудование для резки, гибки, удаления заусенцев и сварки. При оценке оборудования для удаления заусенцев с листового металла у любого поставщика запросите документацию, в которой интерфейс подключения вытяжки описан достаточно ясно, чтобы проектировщик коллектора и служба охраны труда объекта исходили из одинаковых условий.
- Допустимые условия эксплуатации: разрешённые материалы, ограничения процесса и допустимые смены материалов.
- Требования к вытяжке: расход воздуха, требуемое давление, размеры соединений и условия измерения.
- Основания оценки опасности: характеристика пыли и распределение обязанностей по оценке условий на конкретном объекте.
- Защитные функции: контроль работы вытяжки, сигнализация, блокировки и применимые меры противопожарной защиты или взрывозащиты.
- Инструкции по техническому обслуживанию: осмотр воздуховодов, обращение с фильтрами или шламом, методы очистки и процедуры изоляции оборудования.
- Критерии приемки: подтверждение улавливания, проверка эффективности мер по контролю воздействия, чистота поверхности и исходные рабочие показатели.
После ввода в эксплуатацию отслеживайте исходные показатели, не дожидаясь, пока пыль станет заметной. Изучайте изменения расхода воздуха, давления, остатков на поверхности или объёма работ по уборке. Не используйте очистку сжатым воздухом, которая рассеивает опасную пыль; применяйте оборудование для уборки, подходящее для данного материала и места.
Наиболее эффективная спецификация системы сбора пыли связывает опасность материала с измеримыми показателями улавливания и практическим обслуживанием. Это обеспечивает специалистам по качеству повторяемый процесс финишной обработки, а специалистам по безопасности — подтверждение того, что средства защиты работают, а не просто заверения в том, что коллектор установлен.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение