




Requisitos de captación de polvo para equipos de desbarbado de chapa
Requisitos de captación de polvo para equipos de desbarbado de chapa
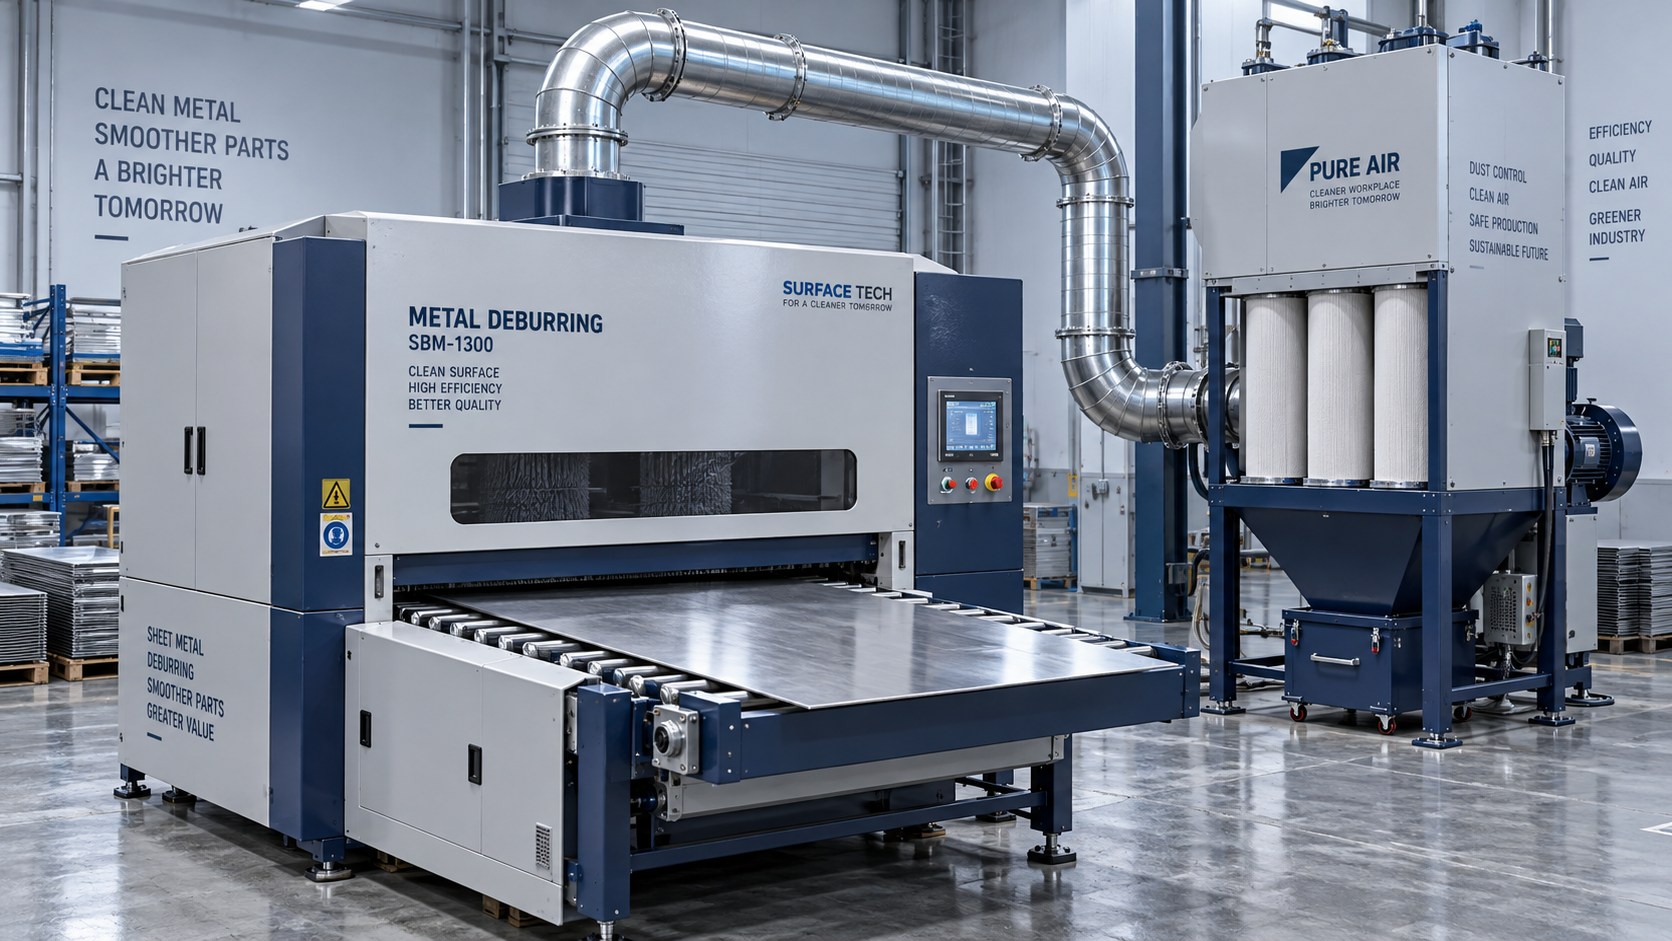
Una chapa desbarbada puede parecer limpia mientras que el proceso que la rodea dista mucho de estarlo. Pueden quedar partículas finas en la superficie, escapar por las aberturas de la máquina o acumularse en los conductos mucho antes de que alguien observe una nube de polvo. Por ello, para los equipos de control de calidad y seguridad, una captación eficaz del polvo forma parte de las especificaciones operativas de los equipos de desbarbado de chapa metálica; no es un accesorio que deba considerarse después de la instalación.
Los requisitos dependen del material procesado, de cómo el sistema abrasivo genera partículas y del recorrido que estas siguen. La limpieza de la superficie, la exposición de los trabajadores, la prevención de incendios y el funcionamiento fiable de la máquina deben abordarse de forma conjunta. Un colector seleccionado únicamente en función de la potencia del motor o de la superficie filtrante puede resolver un problema y dejar otro sin solucionar.
Caracterice el polvo antes de especificar el colector
«Polvo metálico» no es una descripción suficiente para diseñar un sistema. Una máquina de desbarbado puede generar una mezcla de metal base, fragmentos abrasivos, cascarilla de óxido, revestimientos protectores y residuos de las operaciones de corte anteriores. Las distintas combinaciones pueden modificar los riesgos para la salud, el comportamiento frente a la ignición, la carga del filtro y los requisitos de manipulación de residuos.
Empiece con un inventario de materiales y procesos que abarque la producción habitual, los trabajos ocasionales y los cambios previsibles:
- Metales base: acero al carbono, acero inoxidable, aluminio, magnesio, titanio u otras aleaciones.
- Estado de la superficie de entrada: óxido de corte por láser, cascarilla de laminación, pintura, recubrimiento metálico, aceite o película protectora.
- Método de desbarbado: bandas abrasivas, cepillos giratorios, discos o una combinación de estos.
- Condiciones de producción: cantidad de material eliminado, velocidad de avance, horas de funcionamiento y uso simultáneo de varios cabezales.
- Cambios de material: si distintos metales compartirán la máquina, los conductos o el colector.
No suponga que el comportamiento de un metal sólido describe el del polvo que produce. Los materiales finamente divididos pueden presentar distintos riesgos de combustión, y no debe clasificarse automáticamente como no combustible ni siquiera el polvo de acero. Si existe incertidumbre sobre la combustibilidad, solicite a un laboratorio cualificado que analice muestras representativas del polvo. Según corresponda a la evaluación, las propiedades pertinentes pueden incluir la explosividad, la presión máxima de explosión, el índice de deflagración y la sensibilidad a la ignición.
Los ensayos deben representar el proceso real. Una muestra de material en bruto o de virutas gruesas no caracteriza necesariamente la fracción fina que se recoge tras el acabado abrasivo.
¿Qué normas se aplican a los equipos de desbarbado de chapa metálica?
No existe un valor universal de caudal de aire ni un único certificado que garantice el cumplimiento en todas las instalaciones. Los requisitos dependen del país de destino, las autoridades locales, las normas de exposición laboral, los códigos de prevención de incendios y los riesgos evaluados del proceso.
En Estados Unidos, el diseño para polvo combustible debe evaluarse conforme a los códigos de incendios aplicables y las disposiciones pertinentes de la NFPA. La NFPA 660 consolida directrices que antes se recogían en varias normas sobre polvo combustible, incluidas las relativas a metales combustibles. Sin embargo, una jurisdicción puede seguir remitiéndose a una edición anterior o a una norma predecesora. Confirme los requisitos adoptados con la autoridad competente en la jurisdicción, en lugar de dar por hecho que la publicación más reciente es automáticamente de obligado cumplimiento.
También pueden aplicarse los requisitos de OSHA relativos a ventilación, sustancias peligrosas, orden y limpieza, y otros controles en el lugar de trabajo. Un análisis de riesgos por polvo debe identificar escenarios verosímiles de incendio y explosión y documentar las medidas de protección requeridas cuando haya polvo combustible.
Para instalaciones europeas, evalúe los requisitos aplicables a la maquinaria y, si pueden producirse atmósferas explosivas, las obligaciones pertinentes de ATEX para el lugar de trabajo y los equipos. La clasificación de zonas y la selección de equipos requieren una evaluación específica de la instalación; el marcado CE, por sí solo, no demuestra la idoneidad para todas las aplicaciones con metales combustibles.
La certificación ISO 9001 se refiere a la gestión de la calidad. Por sí sola, no demuestra que el caudal de extracción sea adecuado, que la exposición de los trabajadores sea aceptable ni que exista protección contra explosiones. Los equipos de compras deben distinguir las credenciales de los sistemas de gestión de las pruebas que respaldan la seguridad del proceso instalado.
La eficacia de la captación importa más que un caudal elevado
La primera tarea es captar las partículas allí donde se generan. El contacto abrasivo puede proyectar polvo a considerable velocidad, por lo que una campana alejada puede funcionar mal aunque esté conectada a un ventilador potente. Las zonas de trabajo cerradas, las aberturas de extracción bien ubicadas y un flujo de aire controlado por los puntos de entrada y salida de la chapa suelen ser más fiables que intentar recoger el polvo después de que llegue a la sala.
Pida al proveedor de la máquina que especifique el caudal de extracción requerido y la presión de conexión para la configuración operativa real. Esos valores deben contemplar todos los cabezales abrasivos activos y las condiciones de carga previstas, no solo una demostración sin carga.
Considere conjuntamente el caudal de aire y la presión
La capacidad de un ventilador en descarga libre no equivale al caudal de aire que llega a la máquina. Los codos de los conductos, las conexiones de ramales, las pérdidas en los separadores y los filtros, y la disposición de la descarga generan resistencia. La selección debe basarse en la curva de rendimiento del ventilador y en las pérdidas de presión calculadas del sistema, incluidas las condiciones previstas con los filtros cargados.
La relación básica es Q = v × A, donde Q es el caudal volumétrico de aire, v es la velocidad del aire y A es el área de la sección transversal del conducto, usando unidades coherentes. Esto ayuda a comprobar el dimensionamiento, pero no determina la velocidad de transporte correcta. Esta depende de las propiedades de las partículas, la carga, la orientación del conducto y las directrices de diseño aplicables.
Una velocidad demasiado baja puede permitir que el material se deposite en los conductos. Una velocidad excesiva puede aumentar la abrasión, el ruido y el consumo de energía sin mejorar la captación. No elija el caudal de aire ni el diámetro del conducto basándose únicamente en una regla genérica.
Compruebe la instalación, no solo la salida de la máquina
- Mantenga los recorridos de los conductos dentro de lo práctico y evite codos o cavidades innecesarios que favorezcan la acumulación.
- Prevea accesos adecuados para la inspección y la limpieza sin comprometer las medidas de protección requeridas.
- Equilibre los ramales compartidos para que abrir una conexión no reduzca el caudal disponible para otra máquina.
- Tenga en cuenta el aire de reposición; una presión negativa excesiva en el edificio puede perjudicar la extracción.
- Verifique el rendimiento con los tamaños de chapa, las velocidades de avance y las combinaciones de abrasivos previstas.
La visualización con humo u otra demostración adecuada del flujo de aire puede ayudar a detectar vías de fuga, siempre que el método sea seguro para el proceso. Sin embargo, no sustituye a las mediciones del caudal de aire ni al muestreo de la exposición laboral.
Filtración en seco o captación húmeda: decida en función del riesgo
Los colectores en seco suelen considerarse porque pueden eliminar partículas eficazmente y permiten recuperar con facilidad los residuos secos. Su idoneidad depende del polvo, el medio filtrante, las fuentes de ignición y la protección contra incendios o explosiones requerida. No debe utilizarse automáticamente para aluminio o producción de metales mixtos un colector de cartuchos que sea adecuado para una operación de acabado de acero.
La captación húmeda puede ser adecuada para determinadas aplicaciones con metales combustibles, pero no es una solución universal. Algunos metales pueden reaccionar con el agua y generar hidrógeno. Por ello, el diseño del colector, la ventilación, la química del líquido, el control del nivel de agua, la gestión de lodos y los procedimientos de parada deben evaluarse conjuntamente.
Ninguno de los dos tipos de colector elimina la necesidad de evaluar los riesgos. Puede ser necesario separar corrientes de polvo incompatibles, especialmente cuando hay metales combustibles. La segregación de materiales debe abarcar también los contenedores de recogida y los equipos de limpieza; no debe limitarse a la máquina.
Controle las fuentes de ignición y evite que el colector propague un incidente
El desbarbado puede generar partículas calientes, y los fallos mecánicos pueden crear otras fuentes de ignición. Los abrasivos dañados, los contactos inesperados, los problemas en los rodamientos o los objetos extraños requieren atención tanto durante el diseño como en el mantenimiento.
Cuando la evaluación identifique riesgos asociados al polvo combustible, las medidas de protección de ingeniería pueden incluir una ubicación adecuada del colector, venteo o supresión de explosiones y aislamiento de explosiones. Su selección debe tener en cuenta los resultados de los ensayos del polvo, las características del recinto, los equipos conectados y las consecuencias de un incidente.
Un arrestallamas no es un sistema de aislamiento de explosiones. Del mismo modo, no debe suponerse que la detección y extinción de chispas sea eficaz para cualquier corriente de partículas o instalación. Estas medidas requieren ingeniería específica para cada aplicación y no sustituyen a otras protecciones requeridas.
La equipotencialidad y la puesta a tierra ayudan a controlar los riesgos eléctricos y electrostáticos, pero no pueden eliminar todas las fuentes de ignición. Los filtros, las conexiones flexibles y los componentes de los conductos deben seleccionarse para el servicio identificado, en lugar de tratarlos como accesorios intercambiables.
Si un fallo de extracción hace que la máquina no sea segura para funcionar, el sistema de control debe impedir el arranque o detener el procesamiento según corresponda. Utilice un parámetro supervisado que demuestre que la extracción es eficaz, no simplemente una señal que indique que el motor del ventilador está energizado.
Utilice la puesta en servicio para establecer una referencia de calidad y seguridad
Las pruebas de aceptación son el momento en que las afirmaciones del proveedor se convierten en condiciones de funcionamiento medibles. Ejecute una producción representativa, incluidos los casos exigentes de eliminación de material y los cambios de material pertinentes. Registre el caudal de aire, la presión estática en puntos definidos, la presión diferencial del filtro, los ajustes de la máquina y el estado de las piezas acabadas.
Para el control de calidad, inspeccione si quedan partículas finas, arañazos causados por partículas redepositadas o contaminación que pueda afectar al revestimiento, la unión adhesiva o las operaciones de unión posteriores. Defina una comprobación de limpieza repetible y adecuada al proceso posterior. La prueba del paño puede ser un indicador útil en producción, pero el método y los criterios de aceptación deben acordarse internamente.
En materia de seguridad, organice un control de la exposición a las sustancias pertinentes. Por ejemplo, en el procesado de acero inoxidable debe considerarse la presencia de partículas que contengan cromo y níquel; los revestimientos pueden introducir riesgos adicionales. Un espacio de trabajo aparentemente limpio no demuestra que la exposición esté por debajo de los límites aplicables.
También deben evaluarse los sistemas de retorno de aire. Una filtración de alta eficiencia, por sí sola, no demuestra que la recirculación sea aceptable. Tenga en cuenta los componentes peligrosos, los fallos del filtro, los requisitos de supervisión, las restricciones locales y la evaluación del polvo combustible.
En una línea de fabricación integrada, la limpieza previa y la ventilación posterior deben seguir siendo responsabilidades diferenciadas. Por ejemplo, el robot de soldadura tipo voladizo de 9 ejes de Samgins facilita la automatización de la soldadura de piezas de acero de gran tamaño, con importación de planos 3D y seguimiento automático del arco. Unas piezas preparadas con mayor limpieza pueden contribuir a la uniformidad del proceso, pero la extracción del desbarbado no sustituye a los controles de humos de soldadura. Aunque ambas operaciones se realicen en la misma zona de producción, requieren evaluaciones independientes.
Qué deben solicitar los equipos de compras antes de aprobar
Wuxi Samgins International Trade Co.,Ltd suministra maquinaria para fabricación, incluidos equipos de corte, plegado, desbarbado y soldadura. Al evaluar equipos de desbarbado de chapa metálica de cualquier proveedor, solicite documentación que defina con suficiente claridad la interfaz de extracción, de modo que el diseñador del colector y el equipo de seguridad de la planta puedan trabajar con los mismos supuestos.
- Rango operativo: materiales aprobados, restricciones del proceso y cambios de material permitidos.
- Especificación de extracción: caudal de aire, presión requerida, tamaños de conexión y condiciones de medición.
- Base de la evaluación de riesgos: caracterización del polvo y responsabilidades de la evaluación específica de la instalación.
- Funciones de protección: supervisión de la extracción, alarmas, enclavamientos y medidas aplicables de protección contra incendios o explosiones.
- Instrucciones de mantenimiento: inspección de conductos, manipulación de filtros o lodos, métodos de limpieza y procedimientos de aislamiento.
- Criterios de aceptación: captación demostrada, verificación del control de la exposición, limpieza de la superficie y lecturas de referencia del funcionamiento.
Después de la puesta en servicio, haga un seguimiento de esas lecturas de referencia en lugar de esperar a que el polvo se vuelva visible. Investigue los cambios en el caudal de aire, la presión, los residuos en la superficie o las necesidades de limpieza. Evite la limpieza con aire comprimido que disperse polvo peligroso y utilice equipos de limpieza adecuados para el material y la ubicación.
La especificación de captación de polvo más sólida relaciona el riesgo del material con un rendimiento de captación medible y un mantenimiento práctico. Así, el personal de calidad dispone de un proceso de acabado repetible y el personal de seguridad cuenta con pruebas de que los controles funcionan, y no solo con la garantía de que se ha instalado un colector.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje