




¿Puede el equipo de desbarbado de chapa eliminar las capas de óxido del corte láser?
¿Puede el equipo de desbarbado de chapa eliminar las capas de óxido del corte láser?
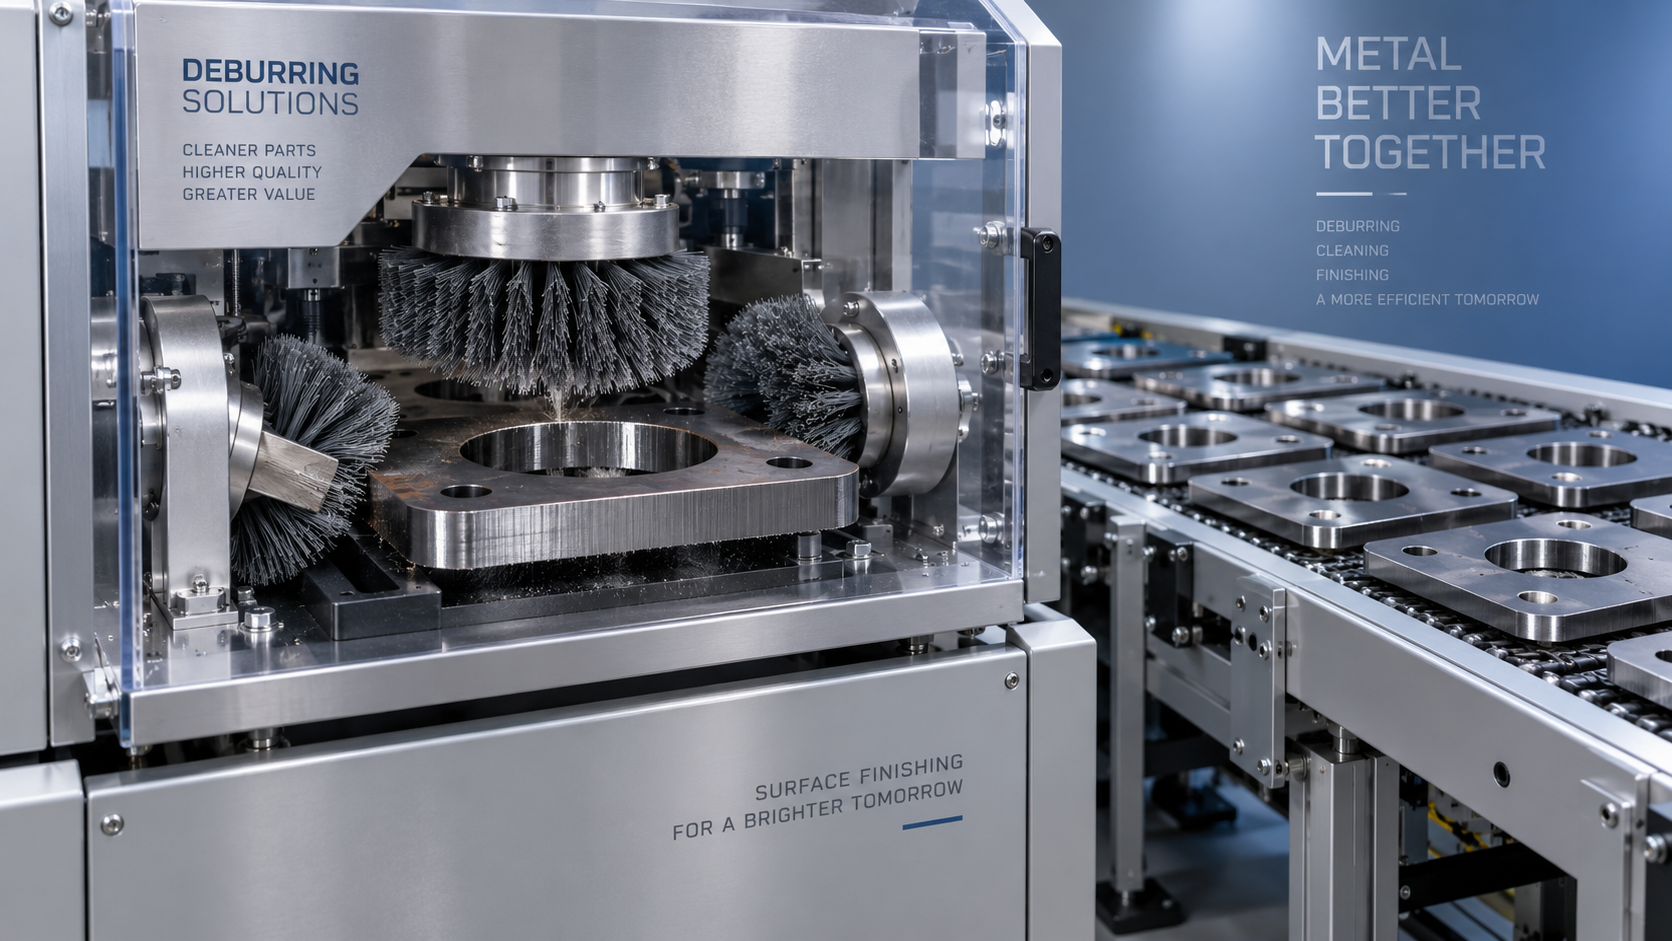
¿Puede el equipo de desbarbado de chapa metálica eliminar las capas de óxido del corte láser?
Sí, el equipo de desbarbado de chapa metálica puede eliminar las capas de óxido del corte láser, pero solo si las herramientas y los ajustes del proceso son adecuados para limpiar los bordes, no solo para eliminar rebabas. La cuestión clave es si los cepillos abrasivos u otras herramientas adecuadas pueden llegar a los bordes cortados y eliminar el óxido de forma uniforme sin redondearlos en exceso ni alterar sus dimensiones. El tipo de material, el gas de corte, la geometría de la pieza y la selección del abrasivo influyen en el resultado y en que la pieza quede lista para soldar, recubrir o ensamblar.
Que una máquina deje lisa la superficie superior no significa necesariamente que limpie la cara vertical del corte. Es fácil pasar por alto esta diferencia durante una demostración, sobre todo cuando la muestra es un rectángulo sencillo y no una pieza de producción con ranuras estrechas y contornos internos.
La eliminación de rebabas y la eliminación de óxido son procesos distintos
Las piezas cortadas por láser pueden presentar varias condiciones a la vez: escoria adherida cerca del borde inferior, esquinas afiladas, estrías a lo largo de la cara de corte y una capa de óxido generada durante el corte. Estas condiciones se encuentran en distintas zonas y responden de manera diferente a la abrasión.
Una banda abrasiva puede eliminar eficazmente las rebabas sobresalientes, ya que sobresalen de la superficie que se está procesando. El óxido de un borde vertical puede quedar fuera del área de contacto directo de la banda. Para eliminarlo, se necesitan herramientas que actúen sobre la cara de corte, no simplemente herramientas que nivelen la superficie de la chapa.
El redondeo de los bordes tampoco demuestra que se haya eliminado el óxido. Un cepillo puede suavizar las esquinas superior e inferior y dejar óxido en la zona central de una cara de corte más gruesa. A la inversa, una limpieza agresiva de los bordes puede eliminar el óxido, pero generar un radio inaceptable en una característica de posicionamiento. La limpieza y la geometría deben tener criterios de aceptación propios.
Empiece por el material y el gas de corte
El corte láser de acero al carbono asistido por oxígeno suele producir un borde de corte oxidado. Esta es la aplicación más sencilla para evaluar la eliminación mecánica del óxido. La dificultad de limpieza depende de la calidad real del corte, el espesor de la chapa y la accesibilidad del borde, no solo de la designación del material.
El corte asistido por nitrógeno generalmente limita la oxidación durante el corte, siempre que la pureza del gas y las condiciones del proceso sean adecuadas. Esto no garantiza que la pieza esté libre de contaminación: las rebabas, los aceites de manipulación y los depósitos superficiales aún pueden requerir atención. El corte asistido por aire también puede producir oxidación, ya que el aire contiene oxígeno, aunque los resultados varían según la configuración de corte.
El acero inoxidable requiere un análisis distinto. El cepillado mecánico puede eliminar la decoloración visible o el óxido, pero que el borde tenga un aspecto brillante no demuestra que se haya restablecido su resistencia a la corrosión. Las aplicaciones con requisitos de resistencia a la corrosión pueden exigir procedimientos cualificados de decapado o pasivado, según el material, el estado de la superficie y las especificaciones del proyecto. Evite transferir contaminación de acero al carbono mediante herramientas o equipos de manipulación compartidos.
El aluminio no debe tratarse como si fuera equivalente al acero al carbono. Su capa de óxido se forma de nuevo con facilidad, y la limpieza abrasiva debe coordinarse con la preparación para la soldadura y las prácticas de almacenamiento. El procesamiento de materiales distintos también plantea cuestiones de gestión del polvo que deben consultarse con el proveedor del equipo antes de seleccionar un sistema de extracción común.
¿Qué configuraciones de máquina pueden llegar al óxido?
Examine los cabezales de trabajo, no solo la etiqueta genérica de «desbarbado» de la máquina. Algunos sistemas están configurados principalmente para el acabado de superficies planas; otros combinan la eliminación de rebabas con el cepillado multidireccional de bordes. Sus capacidades no son intercambiables.
Los filamentos o tiras abrasivos flexibles pueden adaptarse a los contornos, pero la flexibilidad por sí sola no garantiza una limpieza eficaz. La rigidez de la herramienta, el tipo de abrasivo, el ángulo de contacto y la penetración determinan si la herramienta elimina el óxido o simplemente pule su superficie exterior. Pida al proveedor que identifique las herramientas propuestas y explique dónde entran en contacto con la pieza.
En ranuras estrechas, orificios pequeños, perfiles profundos o chapas gruesas, un sistema de cepillos con alimentación por cinta transportadora puede dejar zonas inaccesibles. Un tratamiento secundario, o un cambio en el proceso de corte previo, puede ser más práctico que aumentar la presión hasta procesar en exceso los bordes expuestos.
La ventana del proceso importa tanto como el equipo
La velocidad de avance, la velocidad de la herramienta, la profundidad de contacto, el grado de abrasivo y el número de pasadas actúan conjuntamente. Una menor velocidad de avance aumenta el tiempo de exposición, pero también incrementa el riesgo de arranque excesivo de material, calentamiento y redondeo de bordes. Aumentar la presión no es una solución universal: un contacto excesivo puede deformar piezas delgadas, acelerar el desgaste de la herramienta o afectar a la sujeción de la pieza.
Es importante prestar atención a las variaciones de espesor y a la planitud. Una receta que funciona en probetas planas puede comportarse de manera diferente con chapas combadas o piezas con tensiones residuales de corte. Los componentes pequeños necesitan sistemas de sujeción adecuados; deben confirmarse las dimensiones mínimas de las piezas para la configuración propuesta. La sujeción por vacío o magnética debe evaluarse teniendo en cuenta el material y la geometría reales.
El desgaste de la herramienta modifica la ventana del proceso. Una prueba satisfactoria con cepillos nuevos dice poco sobre el rendimiento cerca del momento de sustituirlos. Solicite pruebas de repetibilidad a medida que se desgastan las herramientas, así como el método de ajuste y el criterio de sustitución. De lo contrario, los operarios podrían compensar la disminución de la capacidad de limpieza con ajustes que, con el tiempo, lleven las dimensiones fuera de tolerancia.
Defina el nivel de limpieza necesario según la operación siguiente
En el recubrimiento en polvo o la pintura, el óxido residual puede formar una interfaz débil. La cuestión pertinente es si el sistema de recubrimiento se adhiere al borde preparado, no si la pieza sin recubrir tiene buen aspecto. Realice la secuencia prevista de pretratamiento y recubrimiento con piezas de prueba y, a continuación, evalúe la adherencia con el método especificado para el proyecto. El desbarbado mecánico no sustituye al desengrasado ni a otros pretratamientos requeridos.
La preparación para la soldadura debe seguir el procedimiento de soldadura cualificado o los requisitos de producción aplicables. El óxido y otros contaminantes pueden contribuir a defectos de soldadura, pero eliminarlos no resuelve los problemas causados por el ajuste de la junta, el gas de protección o los parámetros de soldadura. Compruebe las superficies que realmente forman parte de la junta; no dé por sentado que el perímetro visible representa toda la preparación de la soldadura.
Esta distinción sigue siendo importante en la fabricación automatizada. Wuxi Samgins International Trade Co.,Ltd suministra equipos de desbarbado y sistemas de soldadura, incluido elrobot de soldadura en voladizo de 7 ejes para piezas largas de acero. Sus siete ejes CNC y el seguimiento automático de la junta permiten controlar el movimiento de soldadura y seguir la junta; no sustituyen la limpieza de las superficies de unión. Por tanto, un plan de producción integrado debe definir por separado los requisitos de preparación de bordes, ajuste de la junta y soldadura robotizada.
En el ensamblaje, inspeccione las características donde importa la eliminación de material: pestañas de posicionamiento, anchuras de ranura, superficies de apoyo de rodamientos y bordes de sellado. Un borde limpio que ya no encaja no es un resultado aceptable.
Asegúrese de que la prueba de aceptación represente la producción
Envíe piezas reales cortadas por láser, no muestras fáciles seleccionadas a mano. Incluya los grados de material, espesores, gases y geometrías que representen las condiciones más exigentes de su carga de trabajo habitual. Conserve piezas de referencia sin tratar para no confundir los cambios en la calidad del corte con los cambios en el rendimiento de la máquina.
- Inspeccione los bordes exteriores, los contornos internos y la zona central de la cara de corte, no solo la esquina superior.
- Acuerde un método de inspección del óxido residual; la evaluación visual por sí sola puede ser insuficiente para aplicaciones exigentes.
- Mida las dimensiones críticas y los radios de los bordes antes y después del procesamiento.
- Registre las herramientas, los ajustes, el número de pasadas, la orientación de la pieza y si es necesario voltearla.
- Evalúe las muestras recubiertas o soldadas mediante el proceso posterior previsto.
- Procese una serie de piezas para comprobar la sujeción, la manipulación, la repetibilidad y la carga de las herramientas.
Las fotografías son registros útiles, pero la iluminación puede hacer que un borde limpiado parcialmente parezca uniformemente brillante. Cuando sea necesario, utilice inspección con aumento u otro método acordado para distinguir el óxido restante de la textura normal de la cara de corte. Los límites de aceptación deben documentarse antes de la demostración, no negociarse después de ver el resultado.
Elija en función de la calidad de los bordes verificada, no del rendimiento nominal
Compare los equipos de desbarbado de chapa metálica teniendo en cuenta el proceso completo: carga, pasadas de limpieza, volteo, inspección y cualquier tratamiento secundario. La velocidad de la cinta transportadora por sí sola puede ocultar un tiempo de manipulación considerable. La vida útil de los consumibles, la disponibilidad de cepillos, los requisitos de extracción y los cambios entre materiales también afectan a la capacidad de producción efectiva.
Fundada en Wuxi en 2012, Wuxi Samgins International Trade Co.,Ltd suministra maquinaria de corte, conformado, desbarbado y soldadura a los mercados nacionales e internacionales. Esta gama de equipos constituye una base útil para analizar toda la secuencia de fabricación. Sin embargo, para una compra concreta, solicite documentación técnica específica de la máquina, registros de conformidad aplicables, suministro de herramientas de repuesto y compromisos relativos a las pruebas de aceptación, en lugar de basarse en credenciales generales de la empresa.
La decisión práctica depende de las condiciones: elija la eliminación mecánica del óxido cuando las herramientas puedan llegar a todos los bordes requeridos, mantener las tolerancias y superar las comprobaciones posteriores. Si los contornos inaccesibles o el redondeo excesivo impiden conseguirlo, reconsidere el método de limpieza o el gas de corte. El siguiente paso es realizar una prueba documentada con muestras y límites claros de limpieza, geometría y ritmo de producción, no limitarse a una demostración de una pieza con un aspecto más liso.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje