




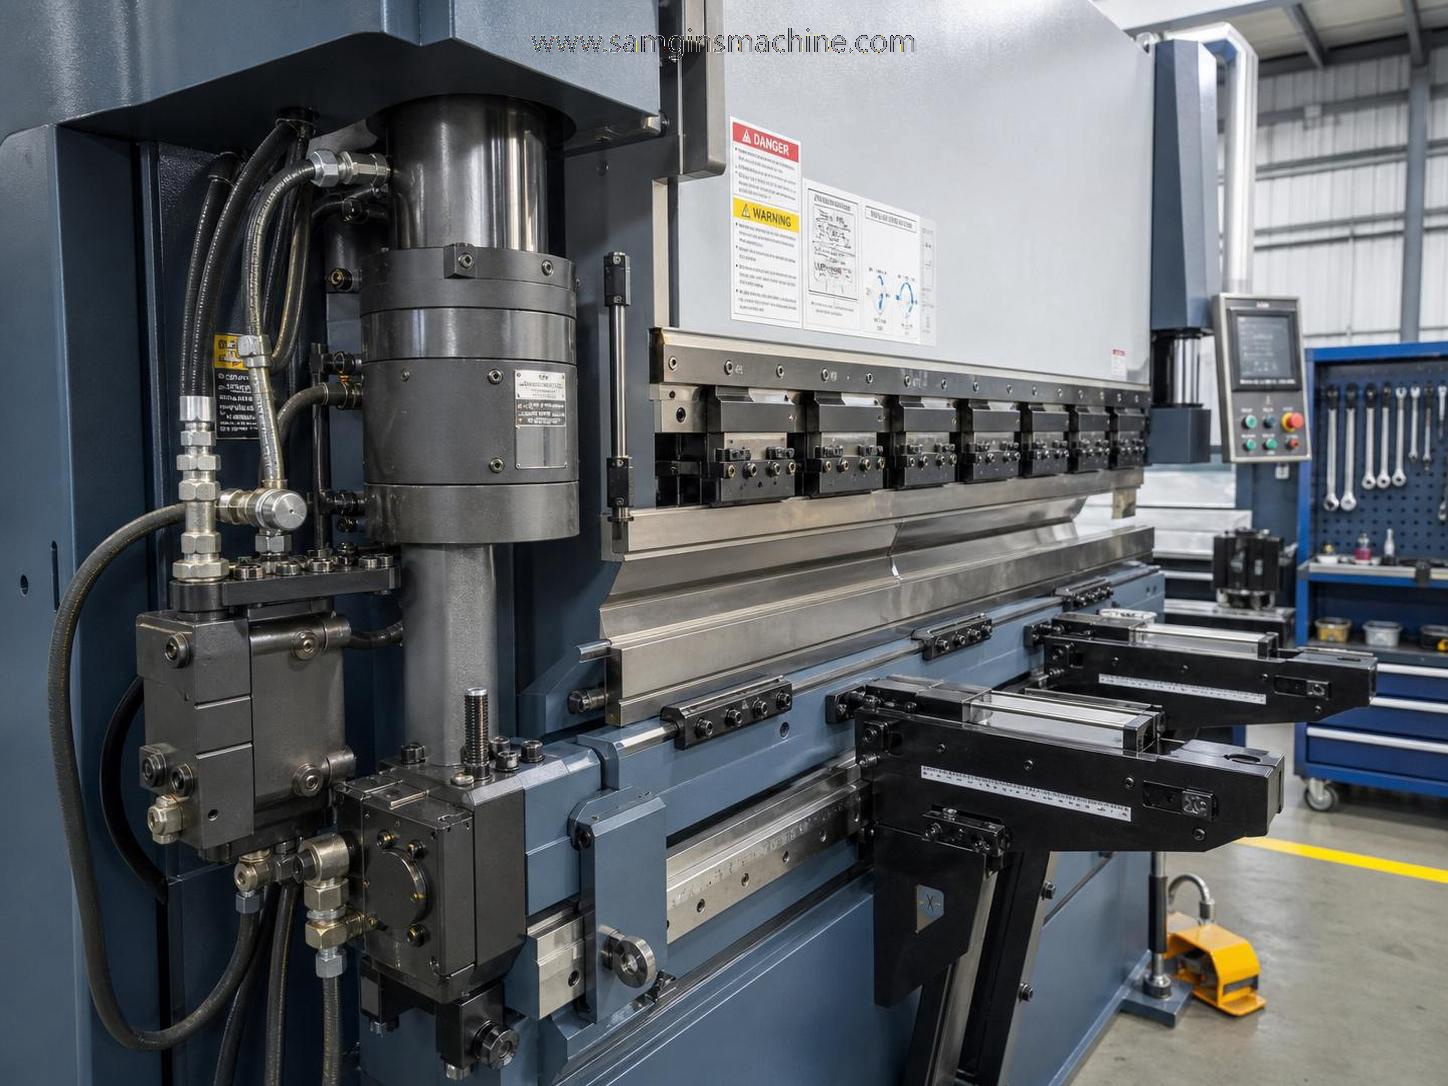
ماكينة اللحام بالدرز الطولي مقارنةً بمعدات اللحام الأخرى: الفروقات والمزايا وأفضل حالات الاستخدام
ما هي آلة لحام الدرز الطولي
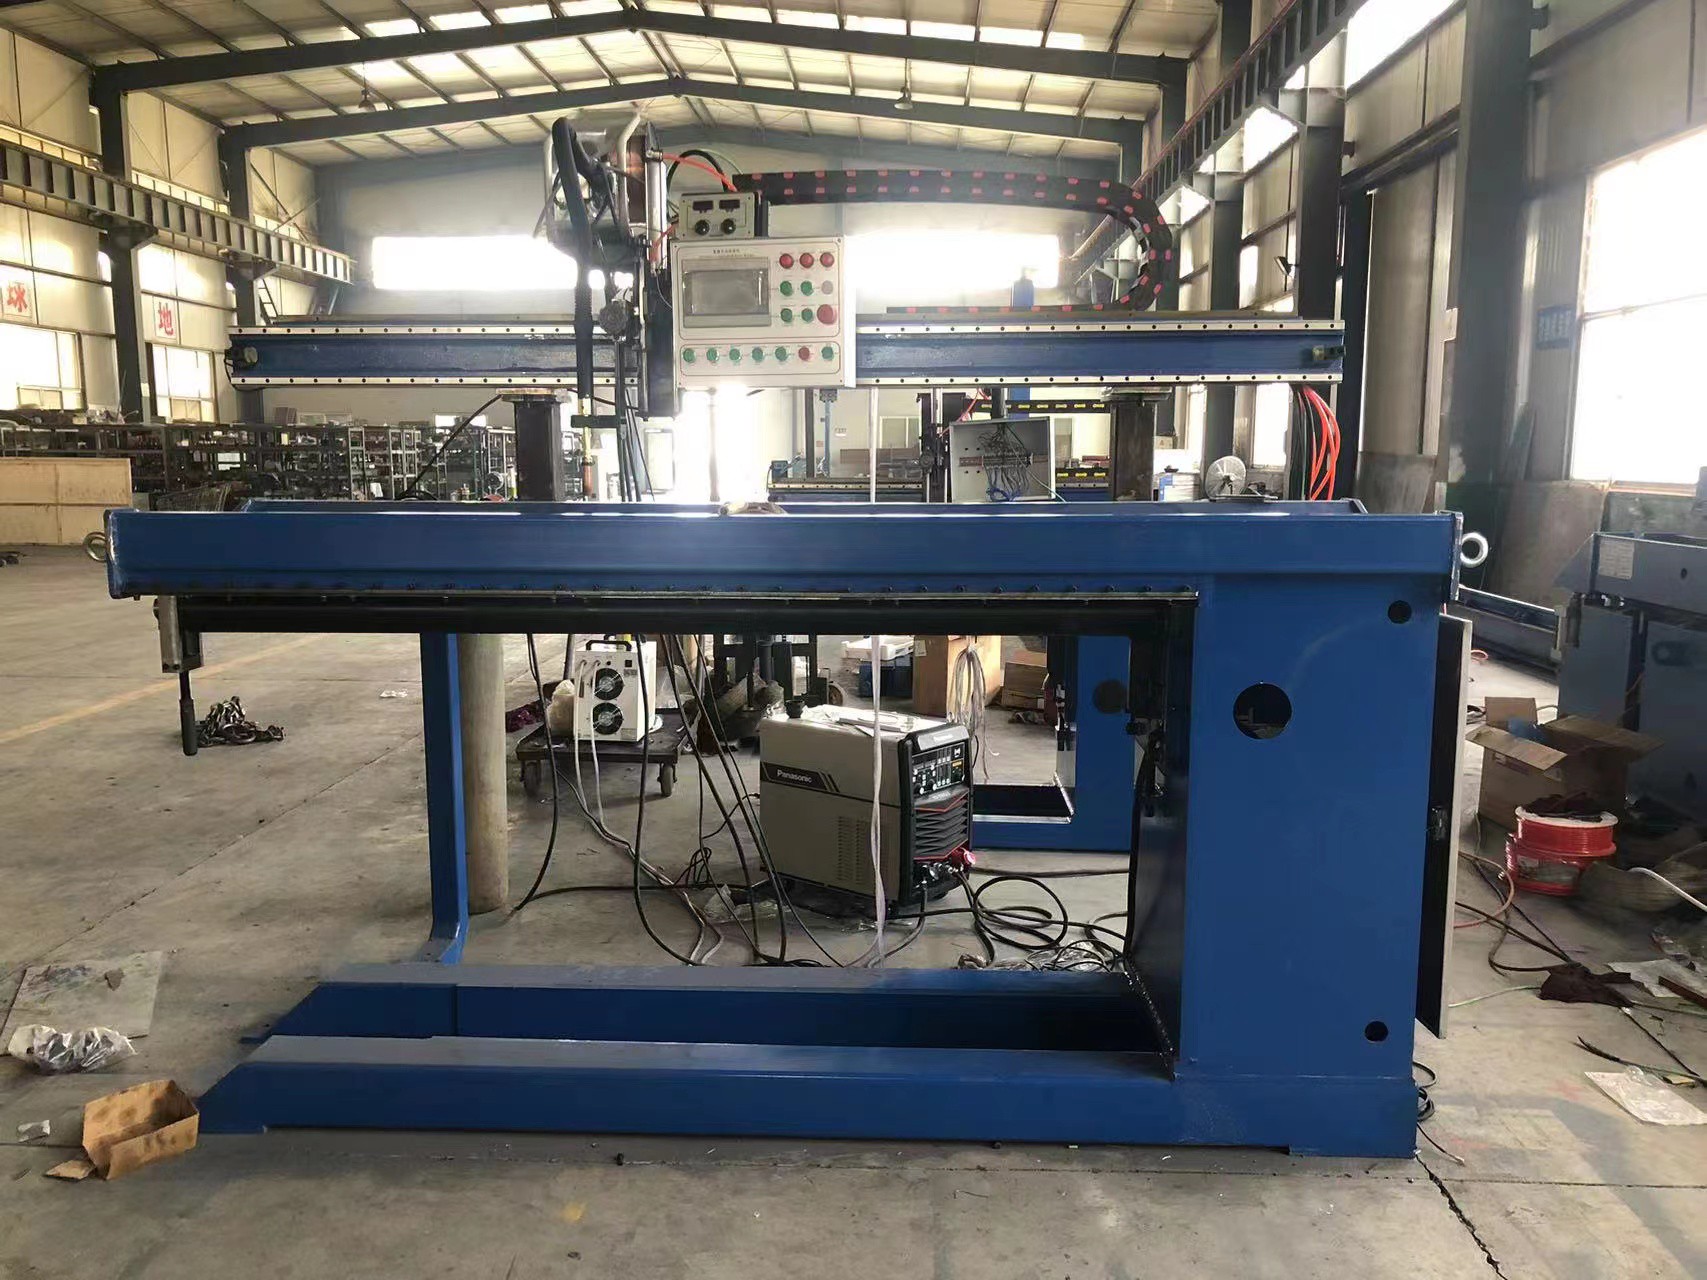
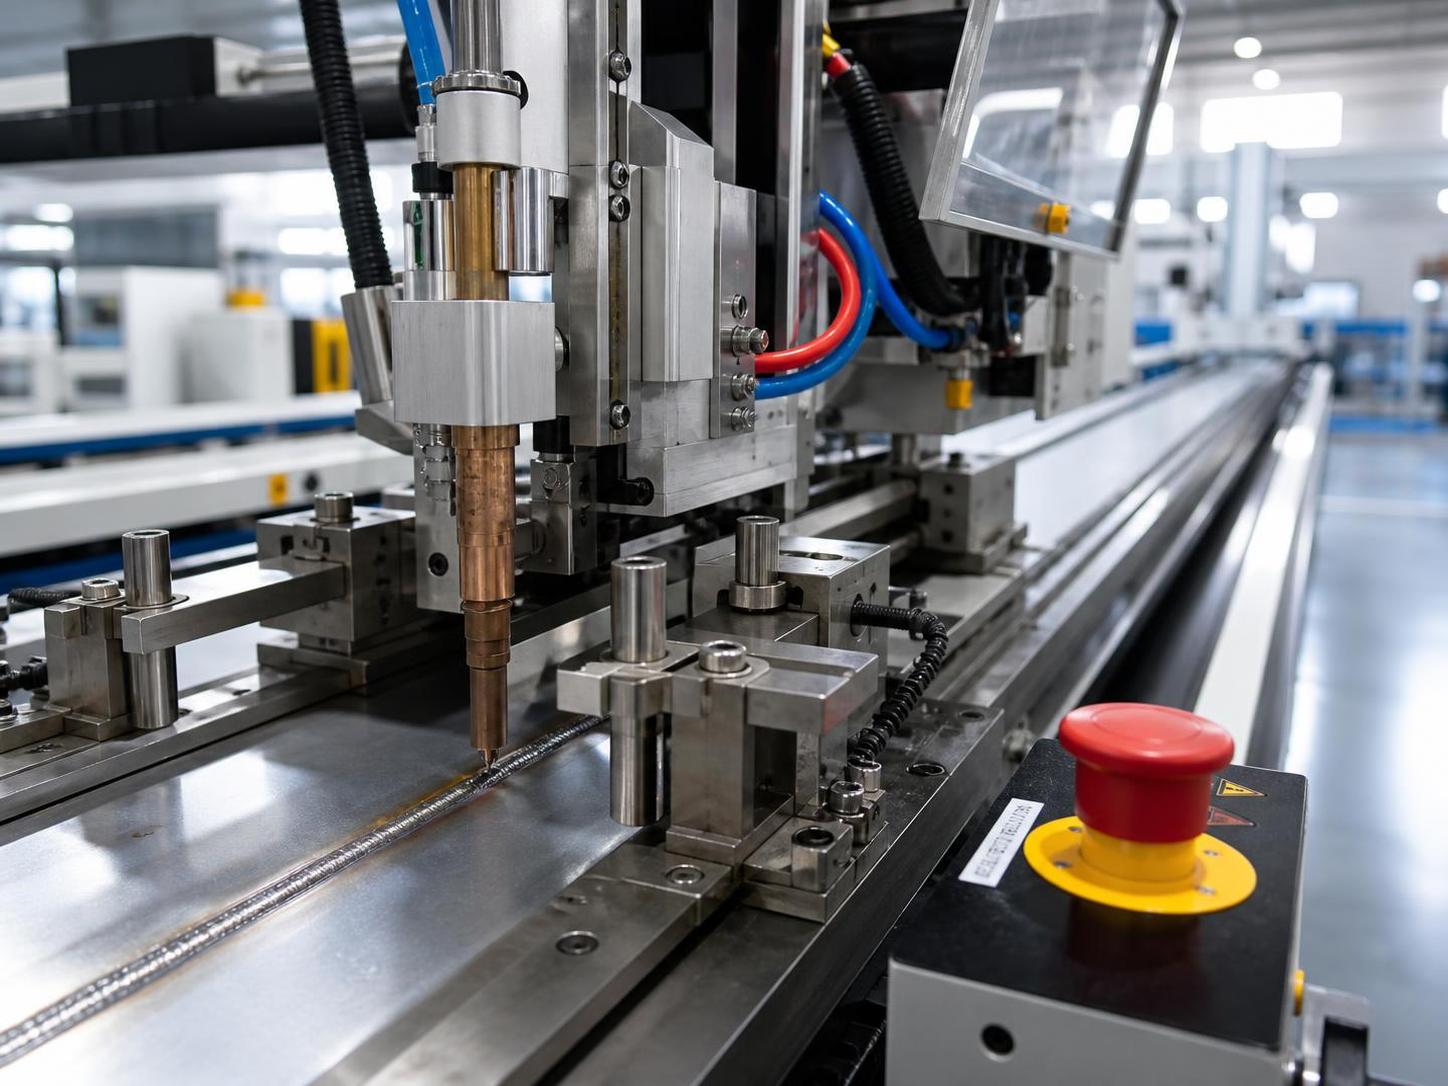
آلة لحام الدرز الطولي هي نظام إنتاج مصمم لوصل حافتين مستقيمتين على طول ممتد مع حركة مستقرة للشعلة، وتثبيت مضبوط، ومدخل حراري قابل للتكرار. تُستخدم عادةً لمكونات الصفائح المصنوعة من الفولاذ المقاوم للصدأ والفولاذ الكربوني والألومنيوم والصفائح المطلية، والتي ستتحول لاحقًا إلى خزانات وهياكل أسطوانية وقنوات وخزائن وصوامع وأغلفة فلاتر وتجميعات مرتبطة بالضغط.
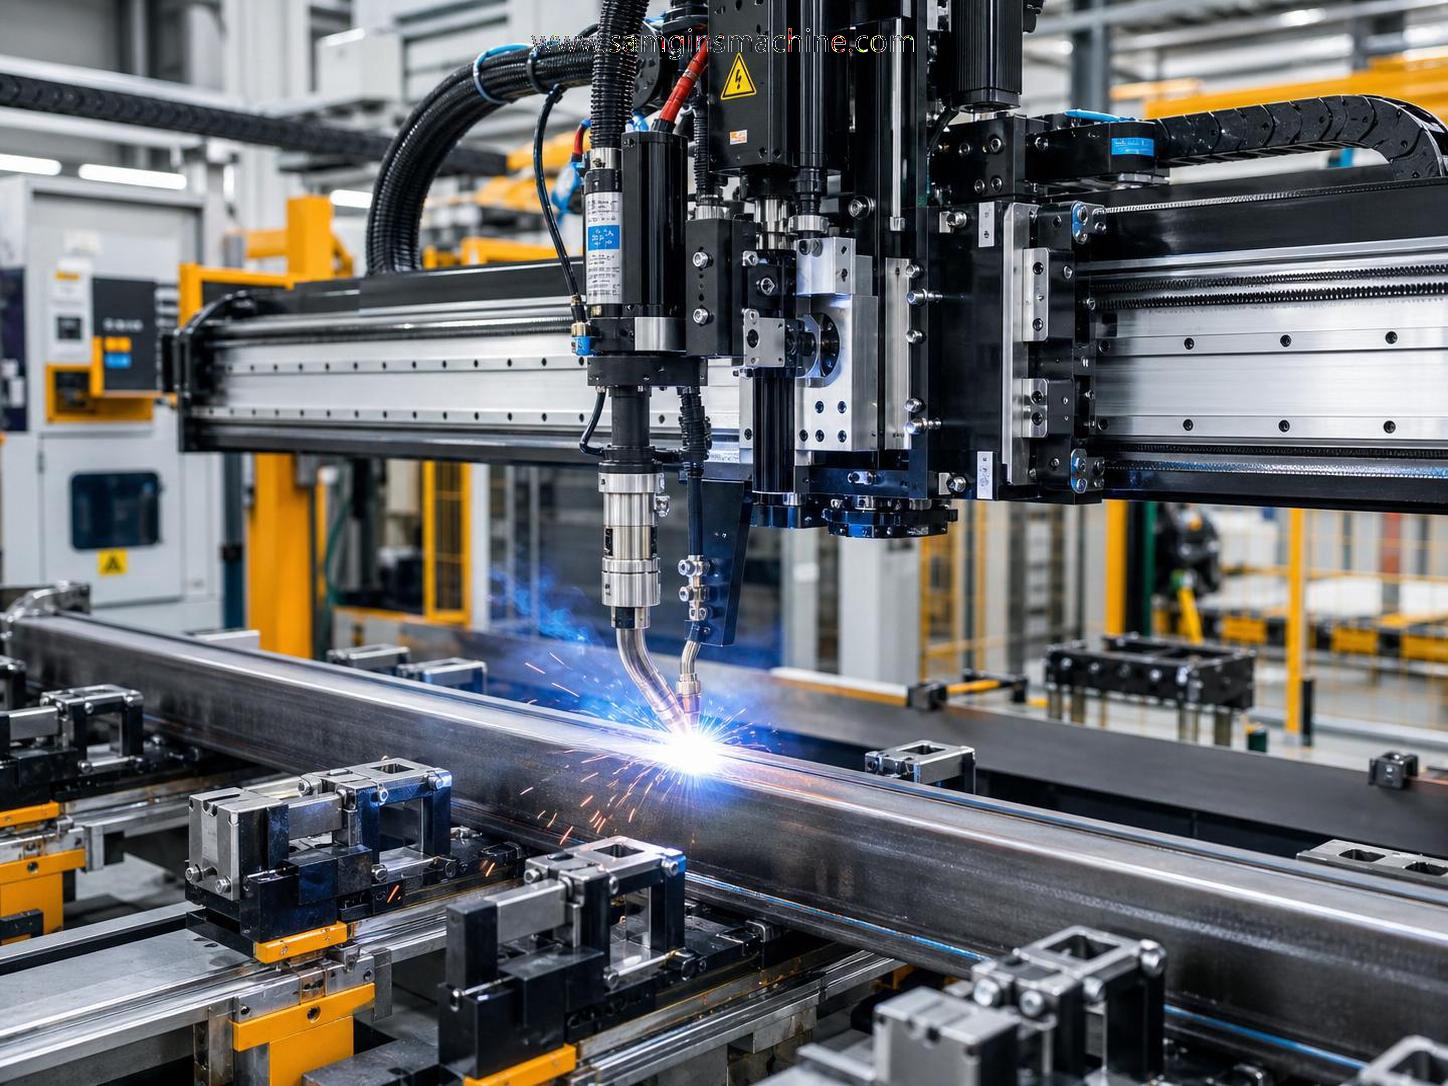
بخلاف طاولة اللحام العامة، صُممت هذه الآلة حول دقة الدرز. تشمل التكوينات النموذجية إطارًا صلبًا، ودعامة نحاسية، وتثبيتًا هوائيًا أو هيدروليكيًا، وعربة شعلة، ووحدة تحكم، وخيار تتبع القوس أو التبريد بالماء. ولا يقتصر الهدف على تنفيذ اللحام، بل يشمل أيضًا إبقاء التشوه وعدم تطابق الحواف والاختراق الزائد وعدم اتساق المظهر ضمن نطاق عملية مقبول.
من الناحية العملية للشراء، يقارن المشترون آلة لحام الدرز الطولي بمحطات TIG أو MIG اليدوية، وروبوتات اللحام، وأنظمة المناولات، ومعدات اللحام المحيطي. والفرق الرئيسي هو أن هذه الآلة متخصصة في الدرزات الخطية. وغالبًا ما يحسن هذا التخصص قابلية تكرار الإعداد وكفاءة التدريب ومظهر اللحام عندما يتضمن الإنتاج وصلات مستقيمة متكررة بدلًا من أشكال هندسية شديدة التباين.
بالنسبة للمصنعين الذين يخدمون صناعات حساسة للمعايير، تساعد الآلة أيضًا على توحيد إعداد اللحام والتحكم في الحركة قبل التأهيل الرسمي للإجراء. ويظل الامتثال الفعلي معتمدًا على إجراء اللحام الكامل ومهارة المشغل واختيار مادة الحشو وحالة المادة وطريقة الفحص والمعيار المعمول به لدى العميل أو المشروع.
كيفية عملها ولماذا تختلف العملية
مبدأ العمل واضح: تُحاذى حواف قطعة العمل، وتُثبت بإحكام على امتداد الدرز، وتُدعم من الأسفل، ثم تُلحَم بواسطة شعلة تتحرك بسرعة مضبوطة. يمتص قضيب الدعم الحرارة، ويدعم بركة المعدن المنصهر، ويساعد في الحفاظ على شكل الجذر. ونظرًا إلى أن الدرز ثابت وحركة الشعلة منتظمة، فإن استقرار العملية يكون عادةً أفضل من اللحام الموجّه يدويًا على المواد الطويلة والرفيعة.
وهذا مهم لأن الدرزات الخطية شديدة الحساسية لتغير فجوة الحواف والتشوه الحراري. فإذا كان التثبيت ضعيفًا أو تغيرت سرعة الحركة، غالبًا ما يتكرر نمط العيوب على كامل الطول، مما يحول خطأ إعداد صغيرًا إلى كمية كبيرة من الهدر أو إعادة العمل. وتقلل آلة لحام الدرز الطولي هذا التعرض من خلال الجمع بين ضغط ثابت ودعم للدرز وحركة مبرمجة في محطة واحدة مضبوطة.
تختلف خيارات العملية حسب التطبيق. يُستخدم TIG بشكل شائع عندما تكون اللمسة النهائية الجمالية وقلة التناثر من الأولويات. وغالبًا ما يُختار MIG أو MAG للمواد الأكثر سماكة ومعدلات الترسيب الأعلى. وقد تُستخدم البلازما أو القوس المغمور أو أنواع أخرى في حالات متخصصة، بحسب سماكة المادة وأهداف الإنتاجية والتوازن المطلوب بين الاختراق والسرعة والتشطيب بعد اللحام.
مقارنةً بالروبوت، توفر الآلة مسار حركة أبسط وعادةً ما تكون أقل تعقيدًا في البرمجة للدرزات المستقيمة. ومقارنةً بمناور اللحام، فإنها توفر تثبيتًا أكثر تخصصًا للقطعة ودعمًا مخصصًا للدرز. ويُعد هذا الفرق مهمًا للمصانع التي لا تحتاج إلى أقصى مرونة، لكنها تحتاج إلى طريقة مستقرة وقابلة للتكرار لعائلة واحدة من الوصلات المتكررة.
الأنواع الرئيسية ومقارنتها بمعدات اللحام الأخرى
الطريقة الأكثر شيوعًا لتصنيف آلة لحام الدرز الطولي هي حسب عملية اللحام وهيكل التثبيت ومستوى الأتمتة. قد تستخدم الوحدات الأساسية تحميلًا يدويًا مع حركة شعلة مبرمجة. وتضيف الإصدارات الأكثر تقدمًا تثبيتًا تلقائيًا ودعامة مبردة بالماء وتتبع الدرز وتموضع الطول وتخزين الوصفات. أما الطرازات للخدمة الشاقة فمصممة للصفائح السميكة أو أجزاء الهياكل الأسطوانية الأكبر، وتتطلب أنظمة دعم ودفع أقوى.
وهناك تصنيف مفيد آخر حسب شكل المنتج. إذ تُحسّن بعض الآلات للهياكل الملفوفة قبل إغلاق الأسطوانة، بينما تناسب أخرى تجميعات الصفائح المسطحة والقنوات المستطيلة أو الأغلفة الضيقة المصنوعة من الفولاذ المقاوم للصدأ. وتعتمد البنية الصحيحة على ما إذا كانت قطعة العمل تحتاج إلى حماية دقيقة للسطح أو دعم للجذر في المواد الرقيقة أو صلابة عالية للأجزاء الطويلة والثقيلة.
عند مقارنتها بمعدات اللحام المحيطي، يكمن الفرق في هندسة الوصلة. تدير الأنظمة المحيطية القطعة أو الشعلة حول مكون دائري، بينما تتبع آلة لحام الدرز الطولي محورًا مستقيمًا. وعند مقارنتها بوحدة تموضع اللحام أو الدوّار، تدعم تلك الآلات توجيه القطعة وتدويرها، لكنها لا تشكل بحد ذاتها حل لحام كاملًا ومخصصًا للدرز.
تقع الروبوتات في الطرف المرن من الطيف. فهي تتعامل مع مسارات متنوعة ويمكن دمجها مع التركيبات، لكنها تحتاج عادةً إلى برمجة أكثر وانضباط في التجهيز وضبط العملية. وبالنسبة للمصانع التي تنتج درزات مستقيمة متكررة على نطاق واسع، يمكن لآلة لحام درز طولي مخصصة أن تقدم نسبة أفضل بين الإنتاجية والتعقيد. ولهذا السبب يستخدم كثير من المشترين الروبوتات وآلات لحام الدرز معًا بدلًا من اعتبارها بدائل مباشرة.
أفضل حالات الاستخدام ومن ينبغي أن يشتريها
أقوى حالات الاستخدام هي التصنيع المتكرر للدرزات المستقيمة حيث يكون الاتساق أهم من مرونة المسار. ويشمل المشترون النموذجيون منتجي الخزانات والهياكل المرتبطة بالضغط وقنوات HVAC ومعدات الترشيح وملحقات خطوط الأنابيب والحاويات المعدنية والأوعية المخصصة للأغذية ومكونات الصفائح المعدنية التي تتطلب تشوهًا منخفضًا ومظهر لحام داخليًا أو خارجيًا أنيقًا.
كما أنها مناسبة للمصدرين الذين يوردون مشاريع تتطلب توثيقًا أكثر صرامة وقابلية تكرار للعملية. وتساعد آلة لحام الدرز الطولي على إنشاء مسار إنتاج أكثر تحكمًا للأجزاء التي ستخضع لاحقًا للفحص البصري أو الأبعادي أو بطرق الاختبار غير الإتلافي التي يحددها العميل النهائي. لا تحل الآلة محل إدارة الجودة، لكنها تحسن انضباط العملية عند النقطة التي تبدأ فيها كثير من عيوب اللحام.
غالبًا ما تحقق المصانع التي تعالج أعمال لحام بسيطة ومعقدة معًا أكبر استفادة. إذ يمكن نقل الدرزات المستقيمة من كبائن اللحام اليدوية أو خلايا الروبوت إلى آلة مخصصة، مما يحرر المعدات المرنة للمهام غير المنتظمة. ويحسن هذا التقسيم تخطيط الطاقة الإنتاجية، كما يقلل الميل إلى استخدام أتمتة مكلفة للأعمال التي لا تحتاج إلا إلى تثبيت دقيق وحركة خطية مستقرة.
بالنسبة للمشترين الذين يبنون خط إنتاج أوسع، قد تكون Wuxi Samgins مناسبة لأن عروضها تتجاوز آلة لحام الدرز الطولي نفسها. توفر الشركة مناورات اللحام والدوارات ووحدات التموضع وروبوتات اللحام وأنظمة لحام الأنابيب وآلات تفريز الحواف وآلات درفلة الصفائح ومعدات عوارض H. ويكون هذا النطاق مفيدًا عندما يتطلب المشروع ربط محطة درز واحدة بإعداد الصفائح في المراحل السابقة أو مناولة التجميع في المراحل اللاحقة.
معايير الاختيار التي ينبغي للمشترين تقييمها
القرار الأول هو ملاءمة المنتج. ينبغي للمشترين تحديد نوع المادة ونطاق السماكة وطول الدرز وحالة الحافة والتشوه المقبول والهدف من مظهر اللحام وعملية اللحام المقصودة. وغالبًا ما يكون أداء الآلة المختارة فقط وفقًا لأقصى طول أو السعر دون المستوى المطلوب إذا لم يتوافق تصميم المشبك أو هيكل الدعم أو التحكم الحراري مع قطعة العمل الفعلية. ويتطلب الفولاذ المقاوم للصدأ الرقيق والفولاذ الكربوني الأكثر سماكة عادةً نوافذ عملية مختلفة جدًا.
القرار الثاني هو عمق الأتمتة. للإنتاج المتوسط، قد تكفي الحركة القابلة للبرمجة والتثبيت المستقر وأدوات التحكم الموثوقة. وللتكرار الأعلى، قد تحسن خصائص مثل الوصفات المخزنة وتسلسل البدء والإيقاف التلقائي وتتبع الدرز والتبريد بالماء وتذبذب الشعلة المدمج قابلية التكرار وتقلل الاعتماد على المشغل. ويعتمد المستوى المناسب على توافر المهارات وزمن التاكت وتكلفة إعادة العمل في مصنع المشتري's.
القرار الثالث هو التكامل. ينبغي للمشترين التحقق من كيفية اتصال الآلة بالدرفلة وتفريز الحواف والملاءمة واستخراج الأبخرة والفحص ومناولة القطع. وإذا كانت الهياكل تُدرْفل في المراحل السابقة، تصبح طريقة التحميل ودعم القطعة أمرين حاسمين. وإذا كان الدرز يُوصل لاحقًا بلحامات محيطية، فقد يكون من الأكثر كفاءة توريد دوارات أو مناورات أو وحدات تموضع متوافقة من المورد نفسه لتبسيط التنسيق الكهربائي وتنسيق العملية.
تتمثل طبقة الاختيار الأخيرة في قدرة المورد. تركز Wuxi Samgins على التخصيص للخزانات وخطوط الأنابيب والهياكل الفولاذية ومصانع الصفائح المعدنية، بما في ذلك روبوتات اللحام المخصصة وآلات لحام الدرز الطولي والدوارات للخدمة الشاقة. والسؤال العملي للمشتري هو ما إذا كان المورد يستطيع تحويل الرسومات وبيانات المواد والإنتاجية المستهدفة ومتطلبات الطاقة المحلية إلى تخطيط آلة يناسب العمل الفعلي بدلًا من مواصفات كتالوج عامة.
جودة التصنيع والمعايير واعتبارات التسليم العالمي
في هذه الفئة من المعدات، تحدد الصلابة الميكانيكية واستقرار التحكم عادةً الأداء طويل الأجل أكثر من السرعة المعلنة. ينبغي للمشترين النظر إلى بناء الإطار ودقة الموجهات وتجانس المشابك وتصميم الدعامة ومسارات الكابلات وأقفال السلامة وقابلية صيانة المكونات الهيدروليكية والسيرفو وCNC. وتؤثر الدقة في هذه الجوانب مباشرةً في استقامة الدرز وقابلية التكرار وتكرار أعمال الصيانة.
تذكر Wuxi Samgins أن آلاتها تتوافق مع نظام الجودة ISO9001 وتوجيهات الآلات وLVD الخاصة بالاتحاد الأوروبي CE، وأن المكونات الهيدروليكية والسيرفو وCNC الرئيسية تستخدم علامات تجارية مستوردة معروفة على نطاق واسع. وبالنسبة للمشترين الدوليين، قد يكون ذلك ذا صلة عندما يتطلب المشروع توثيقًا أوضح أو توريدًا أكثر قابلية للتنبؤ للقطع أو مراجعة داخلية أسهل من فرق الهندسة والمشتريات. ومع ذلك، ينبغي أن يستند القبول النهائي إلى المواصفات الفنية المتفق عليها ونطاق اختبار المصنع.
عندما يستخدم السوق النهائي معايير مشاريع ASME أو API أو ما شابهها، يجب التعامل مع الآلة باعتبارها جزءًا واحدًا من سلسلة امتثال أوسع. ويظل تأهيل الإجراء وتأهيل اللحام وقابلية التتبع وتخطيط الفحص والتحكم في المواد مسؤوليات خاصة بالمشروع. ويمكن للمورد القادر تقليل مخاطر التنفيذ من خلال فهم هذه الأطر وإعداد الآلة وفق ظروف تصنيع واقعية بدلًا من افتراضات عامة.
تعتمد المشاريع العالمية أيضًا على الدعم بعد التركيب. تبرز Wuxi Samgins خبرة تصدير تزيد على 10 سنوات ودعمًا طويل الأجل لما بعد البيع. وبالنسبة للمشترين، تتمثل خطوة الشراء المفيدة في تأكيد معنى هذا الدعم بالتفصيل: نطاق التشغيل، وقائمة قطع الغيار، واستكشاف الأعطال عن بُعد، ونطاق التدريب، ومسار الاستجابة، والاختبارات التي ستُنجز قبل الشحن وبعد الوصول.
التكلفة وTCO وROI من منظور المشتري
سعر شراء آلة لحام الدرز الطولي ليس سوى جزء واحد من القرار. تشمل التكلفة الإجمالية للملكية أدوات العمل والتركيبات وطلب الطاقة وغاز الحماية والمواد الاستهلاكية وتدريب المشغلين وعمالة الصيانة والتركيب وتكلفة مساحة الأرضية. والأهم من أي بند تكلفة منفرد هو كيفية تغيير الآلة لمعدل الهدر وساعات إعادة العمل وموثوقية التسليم وعدد ساعات اللحام الماهرة المطلوبة لكل وحدة.
تكون عوائد ROI عادةً الأقوى عندما يكون الإنتاج متكررًا والعيوب مكلفة. وإذا كان المصنع يعتمد حاليًا على اللحام اليدوي للدرزات الطويلة والرفيعة، فقد تأتي التكلفة الخفية من الالتواء والتلميع والجلخ وإصلاح التسرب وتباين المخرجات بين الورديات. وفي هذه الحالات، غالبًا ما تحسن آلة لحام الدرز الطولي المخصصة الجدوى الاقتصادية ليس عبر استبدال جميع العمالة، بل عبر تقليل عدم الاستقرار في القسم الأعلى خطورة من العمل.
ينبغي للمشترين أيضًا مقارنة الآلة بالاستثمارات البديلة. قد يبدو الروبوت جذابًا، لكن إذا كانت معظم القطع تشترك في درز مستقيم واحد، فقد يصبح الروبوت حلًا مفرط المرونة بتكلفة تكامل أعلى. ومن ناحية أخرى، إذا تغيرت هندسة القطع كل أسبوع، فقد تكون محطة الدرز المخصصة محدودة أكثر من اللازم. وتعتمد الإجابة الصحيحة على مزيج المنتجات وحجم الدفعات وتوافر المهارات وتكلفة الشحنات المتأخرة.
تساعد عملية عرض أسعار منضبطة. اطلب افتراضات زمن الدورة ومتطلبات المرافق وتوقعات المواد الاستهلاكية وتوصيات قطع الغيار والحد الفاصل الدقيق بين النطاق القياسي والتخصيص. وغالبًا ما يستطيع المورد ذو المحفظة الواسعة، مثل Wuxi Samgins، اقتراح مسار استثمار مرحلي يربط آلة لحام الدرز الطولي بمعدات المناولة أو الإعداد التكميلية بدلًا من فرض عملية شراء واحدة كبيرة الحجم في البداية.
الصيانة وتوقيت الترقية واتجاهات الصناعة المستقبلية
تركز الصيانة الروتينية على حالة المشابك ونظافة الموجهات واستقرار نظام الدفع وتآكل الكابلات وأداء التبريد وحالة سطح الدعامة ومعايرة معلمات الحركة واللحام. ويعتمد الفاصل الزمني للصيانة على دورة التشغيل ونوع المادة والعملية المختارة، لكن ينبغي للمشترين اعتبار الفحص الوقائي جزءًا من انضباط الإنتاج اليومي، لا مجرد مهمة إصلاح بعد ظهور انحراف في الجودة.
يصبح توقيت الترقية ذا صلة عادةً عند اتساع نطاق سماكة المنتج أو تشدد المتطلبات الجمالية أو بدء تأثير تفاوت العمالة في التسليم. وتشمل محفزات الترقية النموذجية إضافة تتبع الدرز وتخزين الوصفات وأنظمة دفع أعلى دقة وتثبيتًا أقوى أو التكامل مع المناورات والدوارات وسجلات الإنتاج الرقمية. وتكون هذه الترقيات أكثر أهمية عندما تكون الآلة القائمة سليمة ميكانيكيًا لكنها لم تعد متوافقة مع هدف المصنع للإنتاجية أو الجودة.
يتجه القطاع نحو خلايا لحام أكثر اتصالًا ومخصصة للتطبيق بدلًا من شراء معدات منفصلة. ويتوقع المشترون بشكل متزايد أن تتناسب آلة لحام الدرز الطولي مع سير عمل منسق يشمل إعداد الحواف والدرفلة والتموضع والفحص والتحكم القابل للتتبع في المعلمات. كما يدفع نقص العمالة الطلب نحو حلول تقلل الاعتماد على تقنية المشغل الفردي في الوصلات الطويلة المتكررة.
يمكن رؤية دليل على هذا الطلب العالمي في انتشار المستخدمين عبر أسواق مختلفة، بما في ذلك شركات مثل URALSTANKOIMPORT وMD Calbah Industries Pty Ltd وErsay International Transport وContevix comercio e servicos ltda وZein Steel Industries Co.LLC وBatysMunaiGazZhabdyktary LLP وLincoln Electric-MENA المدرجة لدى Wuxi Samgins. وبالنسبة لفرق المشتريات، فإن الخلاصة الرئيسية هي أن الآلة المناسبة ليست مجرد أصل للحام، بل هي أصل للتحكم في العملية ينبغي اختياره وفق نوع المنتج ومخاطر الجودة واستراتيجية الإنتاج طويلة الأجل.
بحث
المنتجات الموصى بها
 آلة لحام اللحامات الداخلية والخارجية للأنابيب بطول 12 مترآلة لحام الأنابيب بطول 12 متر مخصصة وفقًا لطلبات العميل. يُثبت العارض الطويل على الإطار، ويتم لحام اللحام الداخلي من خلال حركة دوّار اللحام على العربة. يتم التحكم في حركة عربة آلة لحام اللحام الطولي للأنابيب بطول 12 متر بواسطة VFD، وهي مستقرة وموثوقة ويمكن تعديل سرعتها. تلبي آلة لحام اللحام الطولي الداخلي للأنابيب بطول 12 متر تقنيات اللحام المختلفة. نظرًا لصغر قطر الأنبوب، لا يمكن للعامل الدخول إلى الداخل للفحص والضبط، لذا تعتمد آلة لحام اللحام الطولي الخارجي للأنابيب بطول 12 متر نظام مراقبة متقدمًا للتحقق من جودة اللحام وحالته. يمكن للعامل فحص وتشغيل جميع الحالات من شاشة الكمبيوتر، والعمل مع ضبط دقيق مزود بمحرك. تُنجز آلة لحام الأنابيب بطول 12 متر اللحام الطولي الداخلي التلقائي للأنابيب صغيرة القطر. وهي تحسن كفاءة العمل وجودة اللحام. وهي مناسبة لتصنيع الأنابيب صغيرة القطر على دفعات
![النجمة 1]()
 آلة لحام الهيكل الفراغييتم تجميع جسم آلة لحام الهيكل الفراغي من الفولاذ المعدني، وتخضع الأجزاء الهيكلية لمعالجة التخمير، مما يجعلها مستقرة ومتينة للغاية؛ تحقق آلة اللحام الأوتوماتيكية للجمالونات ذات الهيكل الفراغي لحامًا متأرجحًا بمسدس اللحام، ويتم ضبط مسدس اللحام يدويًا؛ جهاز التثبيت الرئيسي والمساعد هيدروليكي، وتتحرر آلة لحام الهيكل الفراغي بعد انتهاء اللحام، ويتم رفع قطعة العمل يدويًا باستخدام لولب قيادة. يبلغ طول جسم آلة اللحام الأوتوماتيكية للجمالونات ذات الهيكل الفراغي 7.2 meters، وعرضها 900mm، ويمكن أن تبلغ فجوة اللحام القصوى 3-5cm، ويجب أن يكون طول قطعة العمل أقل من 5.5 meters، وقطر قطعة العمل 42mm-180mm
![النجمة 1]()
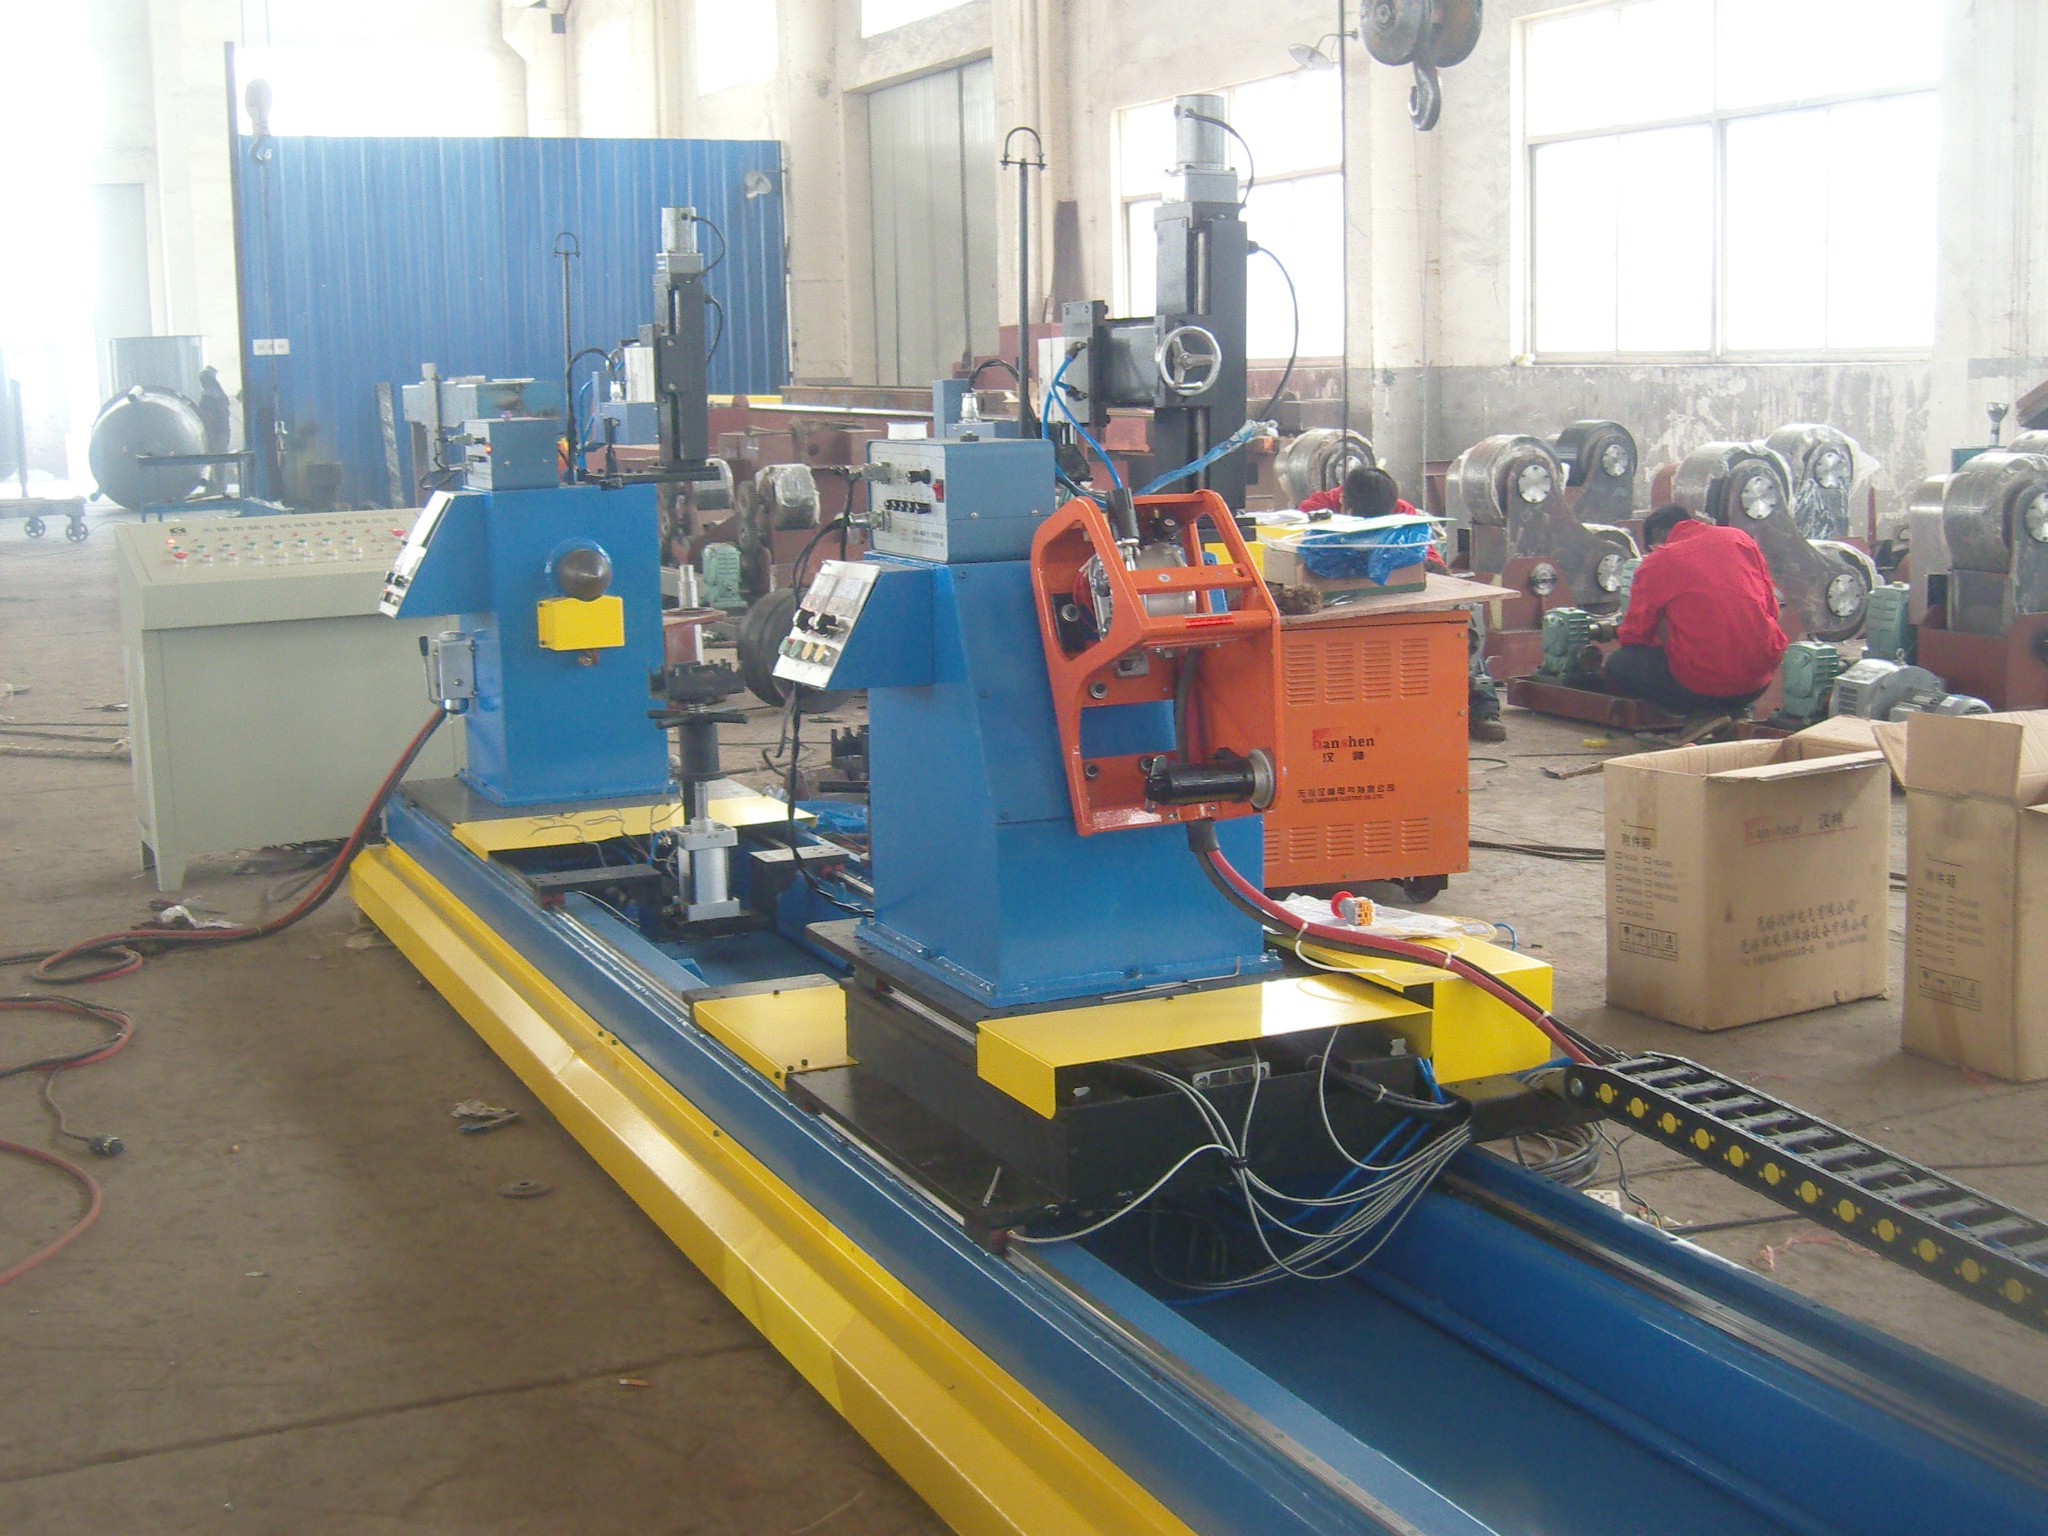
- آلة لحام الدرز الطولي1.1 يُستخدم جهاز الضغط الهوائي من نوع المفتاح لتثبيت قطعة العمل. ويوفر هذا الجهاز قوةً موزعة بالتساوي على قطعة العمل ويمنع
التشوه.
1.2 يُستخدم على نطاق واسع في اللحام عالي الجودة واللحامات الطولية منخفضة التشوه. ويُستخدم في مجالات مثل: صناعة البتروكيماويات، وتصنيع
سخانات المياه الشمسية، وخطوط الأنابيب، وصناعة السيارات.
1.3 يتم التحكم به بواسطة PLC، ويعمل بمحرك تيار مستمر، مع تنظيم سرعة متدرج دون خطوات، ونظام تحكم لتحقيق اللحام التلقائي، ومجهز
بمذبذب خطي كخيار اختياري.![النجمة 1]()
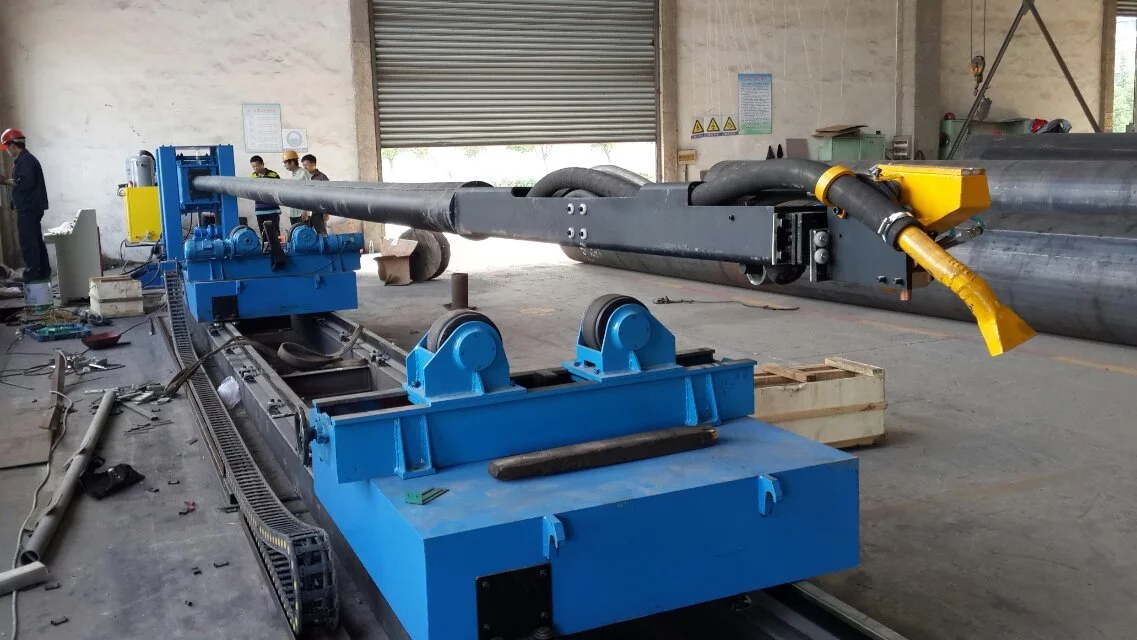
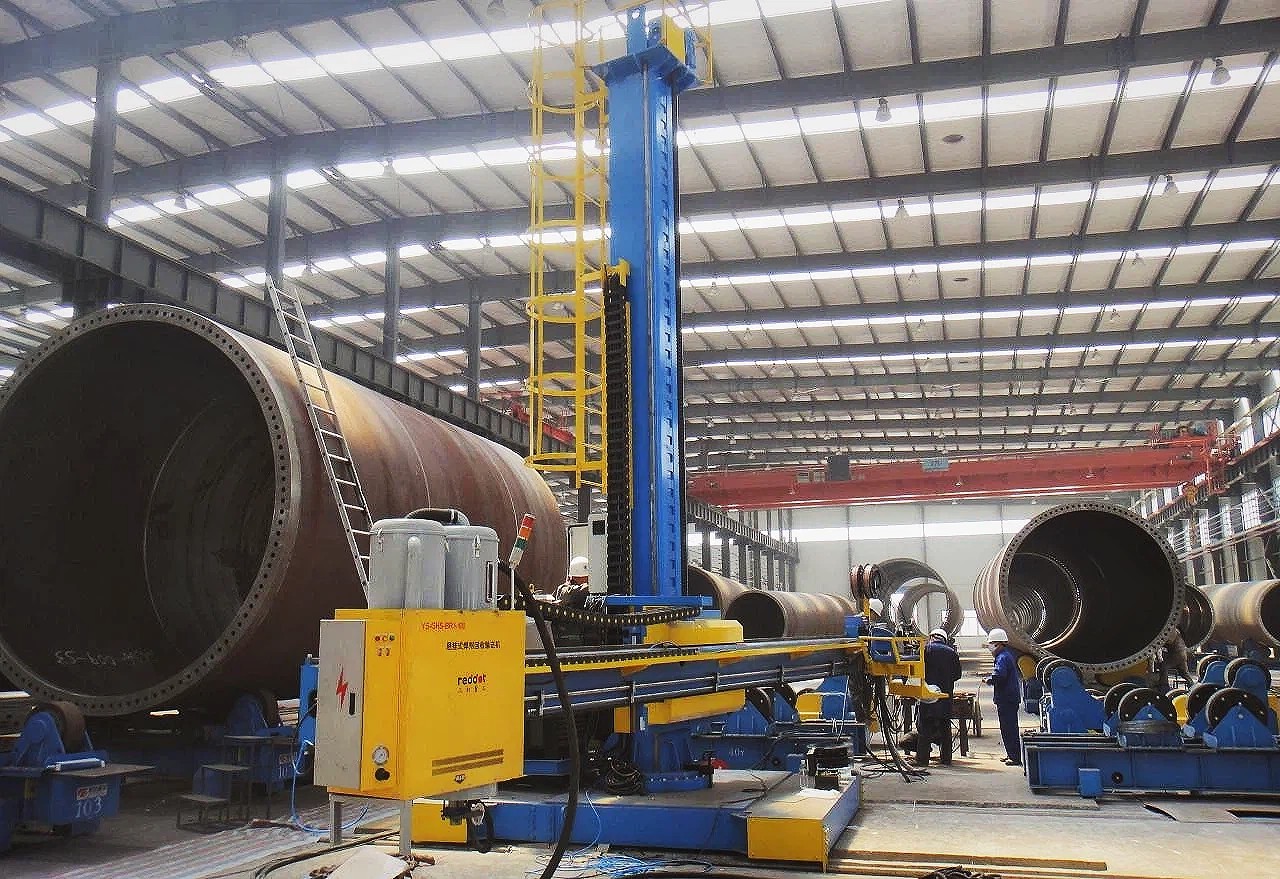
 مناوِل اللحاممناوِل اللحام هذا هو معدّة أساسية مصممة خصيصًا لتطبيقات اللحام الآلي. عند دمجه مع مموضعات اللحام وإطارات البكرات والمكونات الأخرى، فإنه يشكل محطة عمل لحام آلية عالية الكفاءة. تتميز المعدّة بصلابة هيكلية عالية وتشغيل مرن، مما يجعلها مناسبة للحام الوصلات الطولية والمحيطية والداخلية/الخارجية في صناعات مثل أوعية الضغط وخطوط الأنابيب والهياكل الفولاذية.
![النجمة 1]()

أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.