




Машина для сварки продольных швов и другое сварочное оборудование: различия, преимущества и оптимальные области применения
Что такое машина для сварки продольных швов
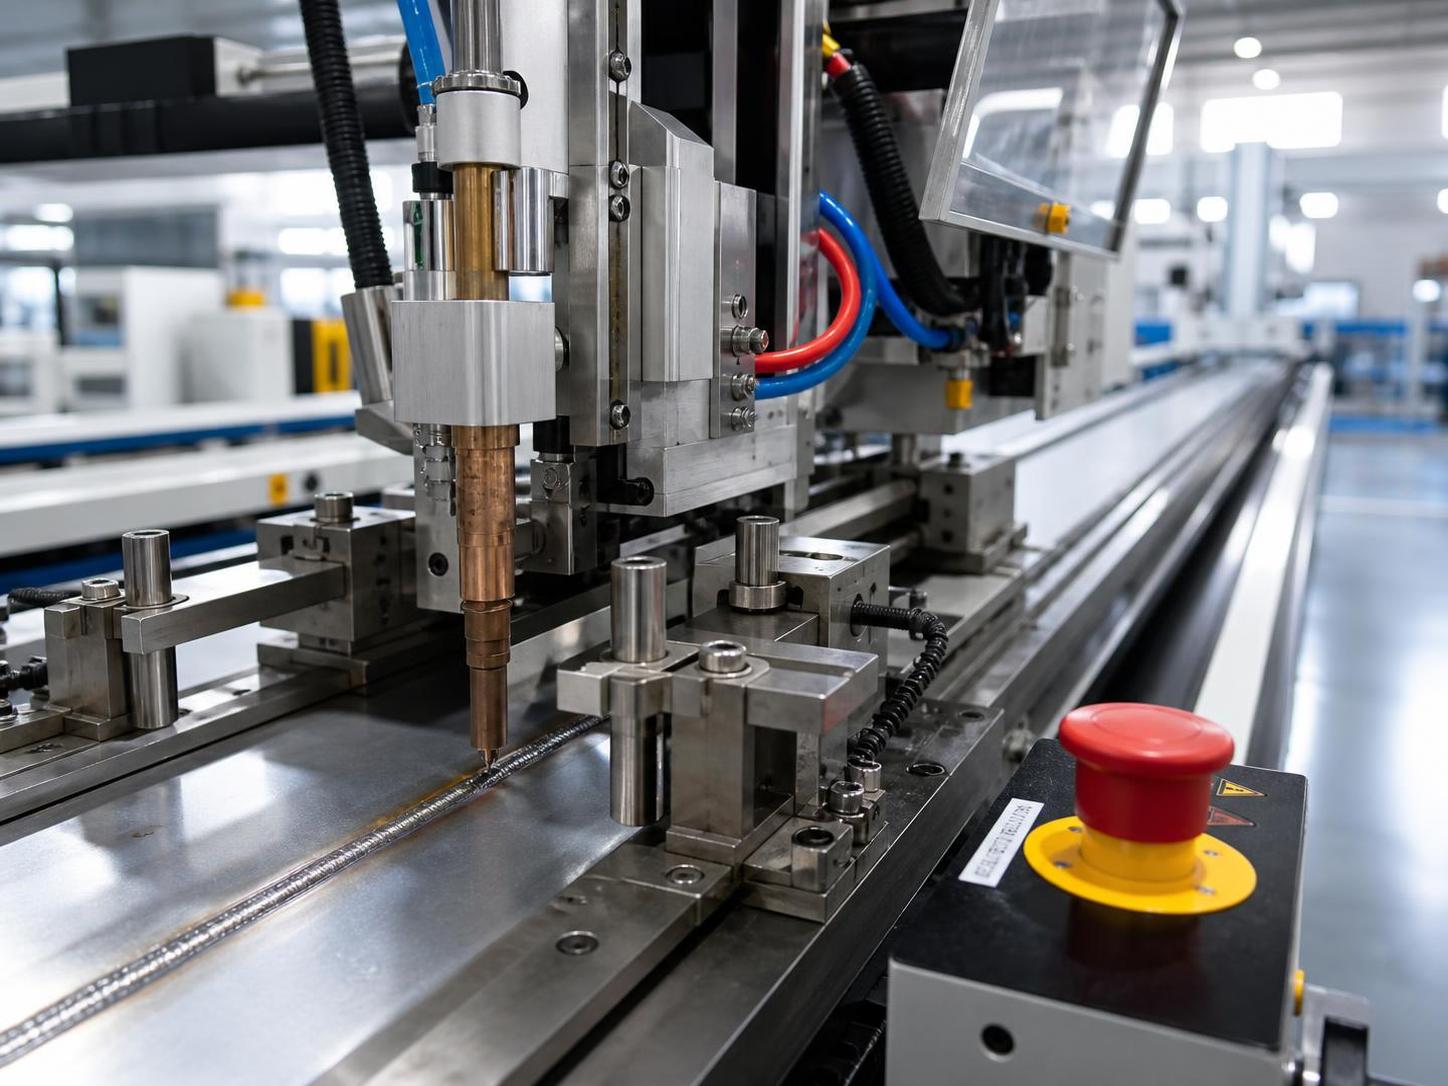
Машина для сварки продольных швов — это производственная система, предназначенная для соединения двух прямых кромок по значительной длине при стабильном перемещении горелки, контролируемом зажиме и повторяемом тепловложении. Она обычно используется для компонентов из нержавеющей стали, углеродистой стали, алюминия и листов с покрытием, из которых впоследствии изготавливаются резервуары, обечайки, воздуховоды, шкафы, силосы, корпуса фильтров и узлы, работающие под давлением.
В отличие от обычного сварочного стола, данная машина построена вокруг точности шва. Типовая комплектация включает жёсткую раму, медную подкладку, пневматический или гидравлический зажим, каретку горелки, контроллер, а также опциональные системы слежения за дугой или водяного охлаждения. Цель состоит не только в выполнении сварного шва, но и в удержании деформации, смещения кромок, прожогов и неоднородности внешнего вида в допустимом технологическом диапазоне.
С практической точки зрения закупок покупатели сравнивают машину для сварки продольных швов с ручными постами TIG или MIG, сварочными роботами, системами манипуляторов и оборудованием для кольцевой сварки. Главное различие заключается в том, что эта машина специализируется на линейных швах. Такая специализация часто повышает повторяемость наладки, эффективность обучения и внешний вид сварного шва при производстве повторяющихся прямых соединений, а не изделий с сильно изменяющейся геометрией.
Для изготовителей, работающих в отраслях с повышенными требованиями к нормативному соответствию, машина также помогает стандартизировать подготовку кромок и управление движением до официальной квалификации процедуры сварки. Фактическое соответствие по-прежнему зависит от полной процедуры сварки, квалификации оператора, выбора присадочного материала, состояния материала, метода контроля и применимого стандарта, используемого заказчиком или в проекте.
Как она работает и почему процесс отличается
Принцип работы прост: кромки заготовки выравниваются, надёжно зажимаются по всей длине шва, поддерживаются снизу и свариваются горелкой, перемещающейся с контролируемой скоростью. Подкладочная планка поглощает тепло, поддерживает сварочную ванну и помогает сохранять форму корня шва. Поскольку шов неподвижен, а перемещение горелки равномерно, стабильность процесса обычно выше, чем при ручной сварке длинных тонких материалов.
Это важно, поскольку линейные швы очень чувствительны к изменению зазора между кромками и тепловым деформациям. При слабом зажиме или изменении скорости перемещения дефекты часто повторяются по всей длине, превращая небольшую ошибку наладки в значительный объём брака или доработок. Машина для сварки продольных швов снижает этот риск, объединяя постоянное давление, поддержку шва и запрограммированное перемещение в одной контролируемой станции.
Варианты процесса зависят от области применения. TIG распространён, когда приоритетами являются декоративное качество и низкое разбрызгивание. MIG или MAG часто выбирают для более толстого материала и высокой скорости наплавки. В специализированных случаях могут применяться плазменная, сварка под флюсом или другие варианты — в зависимости от толщины материала, целевых показателей производительности и требуемого баланса между проплавлением, скоростью и послесварочной отделкой.
По сравнению с роботом машина предлагает более простую траекторию движения и обычно меньшую сложность программирования для прямых швов. По сравнению со сварочным манипулятором она обеспечивает более специализированную фиксацию деталей и поддержку, ориентированную на конкретный шов. Это различие важно для предприятий, которым не нужна максимальная гибкость, но необходим стабильный и повторяемый метод для одного типа повторяющихся соединений.
Основные типы и их сравнение с другим сварочным оборудованием
Наиболее распространённый способ классификации машины для сварки продольных швов — по сварочному процессу, конструкции зажима и уровню автоматизации. Модели начального уровня могут использовать ручную загрузку с запрограммированным перемещением горелки. Более продвинутые версии оснащаются автоматическим зажимом, подкладкой с водяным охлаждением, слежением за швом, позиционированием по длине и хранением рецептов. Тяжёлые модели предназначены для более толстого листа или крупных секций обечаек и требуют более прочных систем опоры и привода.
Другой полезный способ классификации — по форме изделия. Некоторые машины оптимизированы для вальцованных обечаек до замыкания цилиндра. Другие подходят для сборок из плоского листа, прямоугольных воздуховодов или узких корпусов из нержавеющей стали. Правильная архитектура зависит от того, требуется ли заготовке бережная защита поверхности, поддержка корня шва на тонколистовом материале или высокая жёсткость для длинных тяжёлых деталей.
При сравнении с оборудованием для кольцевой сварки различие заключается в геометрии соединения. Кольцевые системы вращают деталь или горелку вокруг круглого компонента, тогда как машина для сварки продольных швов движется по прямой оси. В сравнении со сварочным позиционером или роликовым вращателем эти машины обеспечивают ориентацию и вращение детали, но сами по себе не являются полноценным решением для сварки конкретного шва.
Роботы находятся на гибком конце спектра. Они выполняют различные траектории и могут интегрироваться с оснасткой, но обычно требуют большего объёма программирования, дисциплины при использовании приспособлений и настройки процесса. Для предприятий, серийно производящих повторяющиеся прямые швы, специализированная машина для сварки продольных швов может обеспечить лучшее соотношение производительности и сложности. Поэтому многие покупатели используют роботов и машины для сварки швов совместно, а не рассматривают их как прямые заменители.
Лучшие области применения и кому следует её покупать
Наиболее подходящая область применения — повторяющееся изготовление прямых швов, где стабильность важнее гибкости траектории. Типичные покупатели включают производителей резервуаров, обечаек для работы под давлением, воздуховодов HVAC, фильтрационного оборудования, трубопроводной арматуры, металлических корпусов, сосудов для пищевой промышленности и компонентов из листового металла, которым требуются низкая деформация и аккуратный внешний или внутренний вид сварного шва.
Это также хорошее решение для экспортёров, поставляющих проекты с более строгими требованиями к документации и повторяемости процессов. Машина для сварки продольных швов помогает создать более контролируемый производственный маршрут для деталей, которые впоследствии будут подвергаться визуальному, размерному контролю или неразрушающим методам испытаний, выбранным конечным заказчиком. Машина не заменяет управление качеством, но повышает технологическую дисциплину на этапе, где начинается множество сварочных дефектов.
Наибольшую выгоду часто получают предприятия, обрабатывающие как простые, так и сложные сварные конструкции. Прямые швы можно перенести из ручных постов или роботизированных ячеек на специализированную машину, высвобождая гибкое оборудование для нестандартных задач. Такое разделение улучшает планирование мощностей. Оно также снижает тенденцию использовать дорогостоящую автоматизацию для работ, которым нужны только точный зажим и стабильное линейное перемещение.
Для покупателей, создающих более широкую производственную линию, Wuxi Samgins может быть актуальна, поскольку её предложение выходит за рамки самой машины для сварки продольных швов. Компания поставляет сварочные манипуляторы, вращатели, позиционеры, сварочных роботов, системы сварки труб, кромкофрезерные станки, листогибочные вальцы и оборудование для H-балок. Такой ассортимент полезен, когда проект требует соединения одной шовной станции с подготовкой листа на предыдущем этапе или обработкой сборок на последующем этапе.
Критерии выбора, которые должны оценить покупатели
Первое решение — соответствие изделию. Покупатели должны определить тип материала, диапазон толщин, длину шва, состояние кромок, допустимую деформацию, требуемый внешний вид шва и предполагаемый сварочный процесс. Машина, выбранная только по максимальной длине или цене, часто работает неудовлетворительно, если конструкция зажима, подкладки или управление теплом не соответствуют реальной заготовке. Тонкая нержавеющая сталь и более толстая углеродистая сталь обычно требуют совершенно разных технологических диапазонов.
Второе решение — глубина автоматизации. Для умеренного объёма производства может быть достаточно программируемого перемещения, стабильного зажима и надёжного управления. При более высокой повторяемости такие функции, как сохранённые рецепты, автоматическая последовательность пуска-остановки, слежение за швом, водяное охлаждение и встроенное колебание горелки, могут повысить повторяемость и снизить зависимость от оператора. Нужный уровень зависит от доступности квалифицированных кадров, тактового времени и стоимости доработок на предприятии покупателя.
Третье решение — интеграция. Покупателям следует проверить, как машина соединяется с вальцовкой, кромкофрезерованием, сборкой, удалением сварочных дымов, контролем и перемещением деталей. Если обечайки вальцуются на предыдущем этапе, критическими становятся метод загрузки и поддержка детали. Если шов позднее соединяется кольцевыми швами, может быть эффективнее приобрести совместимые вращатели, манипуляторы или позиционеры у одного поставщика, чтобы упростить электрическую и технологическую координацию.
Заключительный уровень выбора — возможности поставщика. Wuxi Samgins позиционирует себя в области индивидуальных решений для резервуаров, трубопроводов, стальных конструкций и предприятий листового металла, включая изготовление на заказ сварочных роботов, машин для сварки продольных швов и тяжёлых вращателей. Практический вопрос для покупателя состоит в том, способен ли поставщик преобразовать чертежи, данные о материалах, целевую производительность и местные требования к электропитанию в компоновку машины, соответствующую реальной задаче, а не типовой каталожной спецификации.
Качество изготовления, стандарты и аспекты глобальной поставки
В этой категории оборудования механическая жёсткость и стабильность управления обычно определяют долгосрочную производительность больше, чем заявленная скорость. Покупателям следует оценивать конструкцию рамы, точность направляющих, равномерность зажима, конструкцию подкладки, прокладку кабелей, защитные блокировки и удобство обслуживания гидравлических, серво- и CNC-компонентов. Точность в этих областях напрямую влияет на прямолинейность шва, повторяемость и частоту обслуживания.
Wuxi Samgins заявляет, что её машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а ключевые гидравлические, серво- и CNC-компоненты используют широко известные импортные бренды. Для международных покупателей это может быть актуально, когда проект требует более понятной документации, более предсказуемого снабжения деталями или более удобной внутренней проверки инженерными и закупочными командами. Окончательная приёмка всё же должна основываться на согласованной технической спецификации и объёме заводских испытаний.
Если конечный рынок использует ASME, API или аналогичные проектные нормы, машину необходимо рассматривать как одну часть более широкой цепочки соответствия. Квалификация процедуры, аттестация сварщиков, прослеживаемость, планирование контроля и управление материалами остаются обязанностями по проекту. Компетентный поставщик может снизить риск выполнения работ, понимая эти системы требований и подготавливая машину с учётом реальных условий изготовления, а не общих предположений.
Глобальные проекты также зависят от поддержки после установки. Wuxi Samgins подчёркивает экспортный опыт более 10 лет и долгосрочную послепродажную поддержку. Для покупателей полезным шагом при закупке является детальное подтверждение содержания такой поддержки: объёма пусконаладочных работ, перечня запасных частей, удалённого устранения неисправностей, охвата обучением, порядка реагирования, а также испытаний, которые будут выполнены до отгрузки и после прибытия.
Стоимость, TCO и ROI с точки зрения покупателя
Цена покупки машины для сварки продольных швов — лишь одна часть решения. Совокупная стоимость владения включает оснастку, приспособления, потребление электроэнергии, защитный газ, расходные материалы, обучение операторов, трудозатраты на техническое обслуживание, монтаж и стоимость производственной площади. Важнее любой отдельной статьи затрат то, как машина меняет уровень брака, часы доработки, надёжность поставок и количество квалифицированных сварочных часов, необходимых на единицу продукции.
ROI обычно наиболее высок там, где производство повторяющееся, а дефекты дорого обходятся. Если предприятие в настоящее время использует ручную сварку для длинных тонких швов, скрытые затраты могут возникать из-за коробления, полировки, шлифования, устранения течей и нестабильной производительности между сменами. В таких случаях специализированная машина для сварки продольных швов часто улучшает экономику не заменой всего труда, а снижением нестабильности на участке работы с наибольшим риском.
Покупателям также следует сравнивать машину с альтернативными инвестициями. Робот может выглядеть привлекательным, но если большинство деталей имеют один прямой шов, робот может стать чрезмерно гибким решением с более высокой стоимостью интеграции. С другой стороны, если геометрия деталей меняется каждую неделю, специализированная шовная станция может оказаться слишком узкоспециализированной. Правильный ответ зависит от ассортимента продукции, размера партий, доступности квалифицированных кадров и стоимости задержанных поставок.
Помогает дисциплинированный процесс подготовки коммерческого предложения. Запрашивайте допущения по циклу, требования к инженерным коммуникациям, ожидаемый расход материалов, рекомендации по запасным частям и точную границу между стандартной комплектацией и индивидуальными доработками. Поставщик с широким портфелем, такой как Wuxi Samgins, часто может предложить поэтапный путь инвестирования, связывающий машину для сварки продольных швов с дополнительным оборудованием для перемещения или подготовки, вместо навязывания одной чрезмерно крупной покупки на начальном этапе.
Техническое обслуживание, сроки модернизации и будущие отраслевые тенденции
Регулярное техническое обслуживание сосредоточено на состоянии зажимов, чистоте направляющих, стабильности привода, износе кабелей, эффективности охлаждения, состоянии поверхности подкладки и калибровке параметров перемещения и сварки. Интервал обслуживания зависит от рабочего цикла, типа материала и выбранного процесса, однако покупателям следует рассматривать профилактический контроль как часть ежедневной производственной дисциплины, а не только как ремонтную задачу после появления отклонений качества.
Сроки модернизации обычно становятся актуальными при расширении диапазона толщин изделий, ужесточении требований к внешнему виду или когда изменчивость труда начинает влиять на поставки. Типичные причины модернизации включают добавление слежения за швом, хранения рецептов, более точных приводов, более мощного зажима или интеграции с манипуляторами, вращателями и цифровыми производственными записями. Эти модернизации наиболее важны, когда существующая машина механически исправна, но уже не соответствует целевой производительности или качеству предприятия.
Отраслевая тенденция направлена на более взаимосвязанные и специализированные для конкретных применений сварочные ячейки, а не на изолированные закупки оборудования. Покупатели всё чаще ожидают, что машина для сварки продольных швов будет встроена в согласованный рабочий процесс, включающий подготовку кромок, вальцовку, позиционирование, контроль и прослеживаемое управление параметрами. Нехватка рабочей силы также повышает спрос на решения, снижающие зависимость длинных повторяющихся соединений от индивидуальной техники оператора.
Свидетельством такого глобального спроса является распространение пользователей на различных рынках, включая компании URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA, указанные Wuxi Samgins. Для закупочных команд главный вывод состоит в том, что правильная машина — это не просто сварочный актив. Это актив управления процессом, который следует выбирать с учётом типа продукции, рисков качества и долгосрочной производственной стратегии.
поиск
Рекомендуемые товары
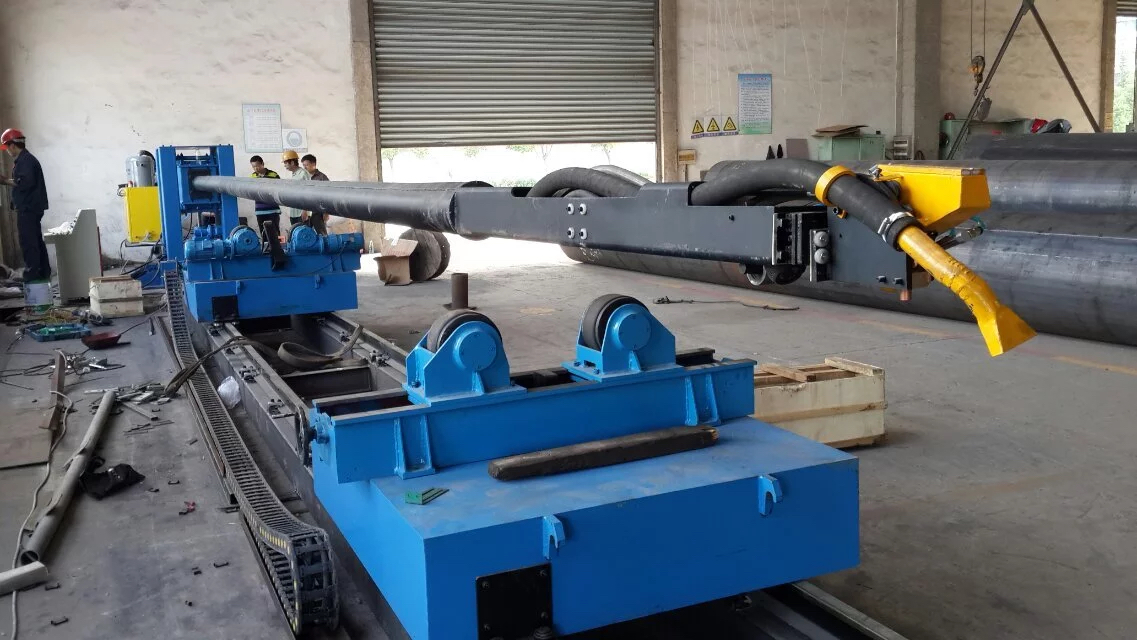
 12-метровый станок для сварки внутреннего и наружного шва труб12-метровый станок для сварки труб изготавливается по индивидуальному заказу клиента. Длинная балка закрепляется на раме, а внутренний шов сваривается при перемещении сварочного вращателя на тележке. Перемещение тележки 12-метрового станка для сварки продольных швов труб управляется VFD, что обеспечивает стабильную и надежную работу с регулируемой скоростью. 12-метровый станок для сварки внутренних продольных швов труб соответствует различным технологиям сварки. Поскольку диаметр трубы мал, рабочий не может попасть внутрь для проверки и регулировки. В 12-метровом станке для сварки наружных продольных швов труб используется передовая система мониторинга для контроля качества и состояния сварки. Рабочий может проверять и управлять всеми параметрами с экрана компьютера, а также выполнять точную регулировку с электроприводом. 12-метровый станок для сварки труб выполняет автоматическую сварку внутренних продольных швов труб малого диаметра. Это повышает производительность и качество сварки. Подходит для серийного производства труб малого диаметра
![Звезда 1]()
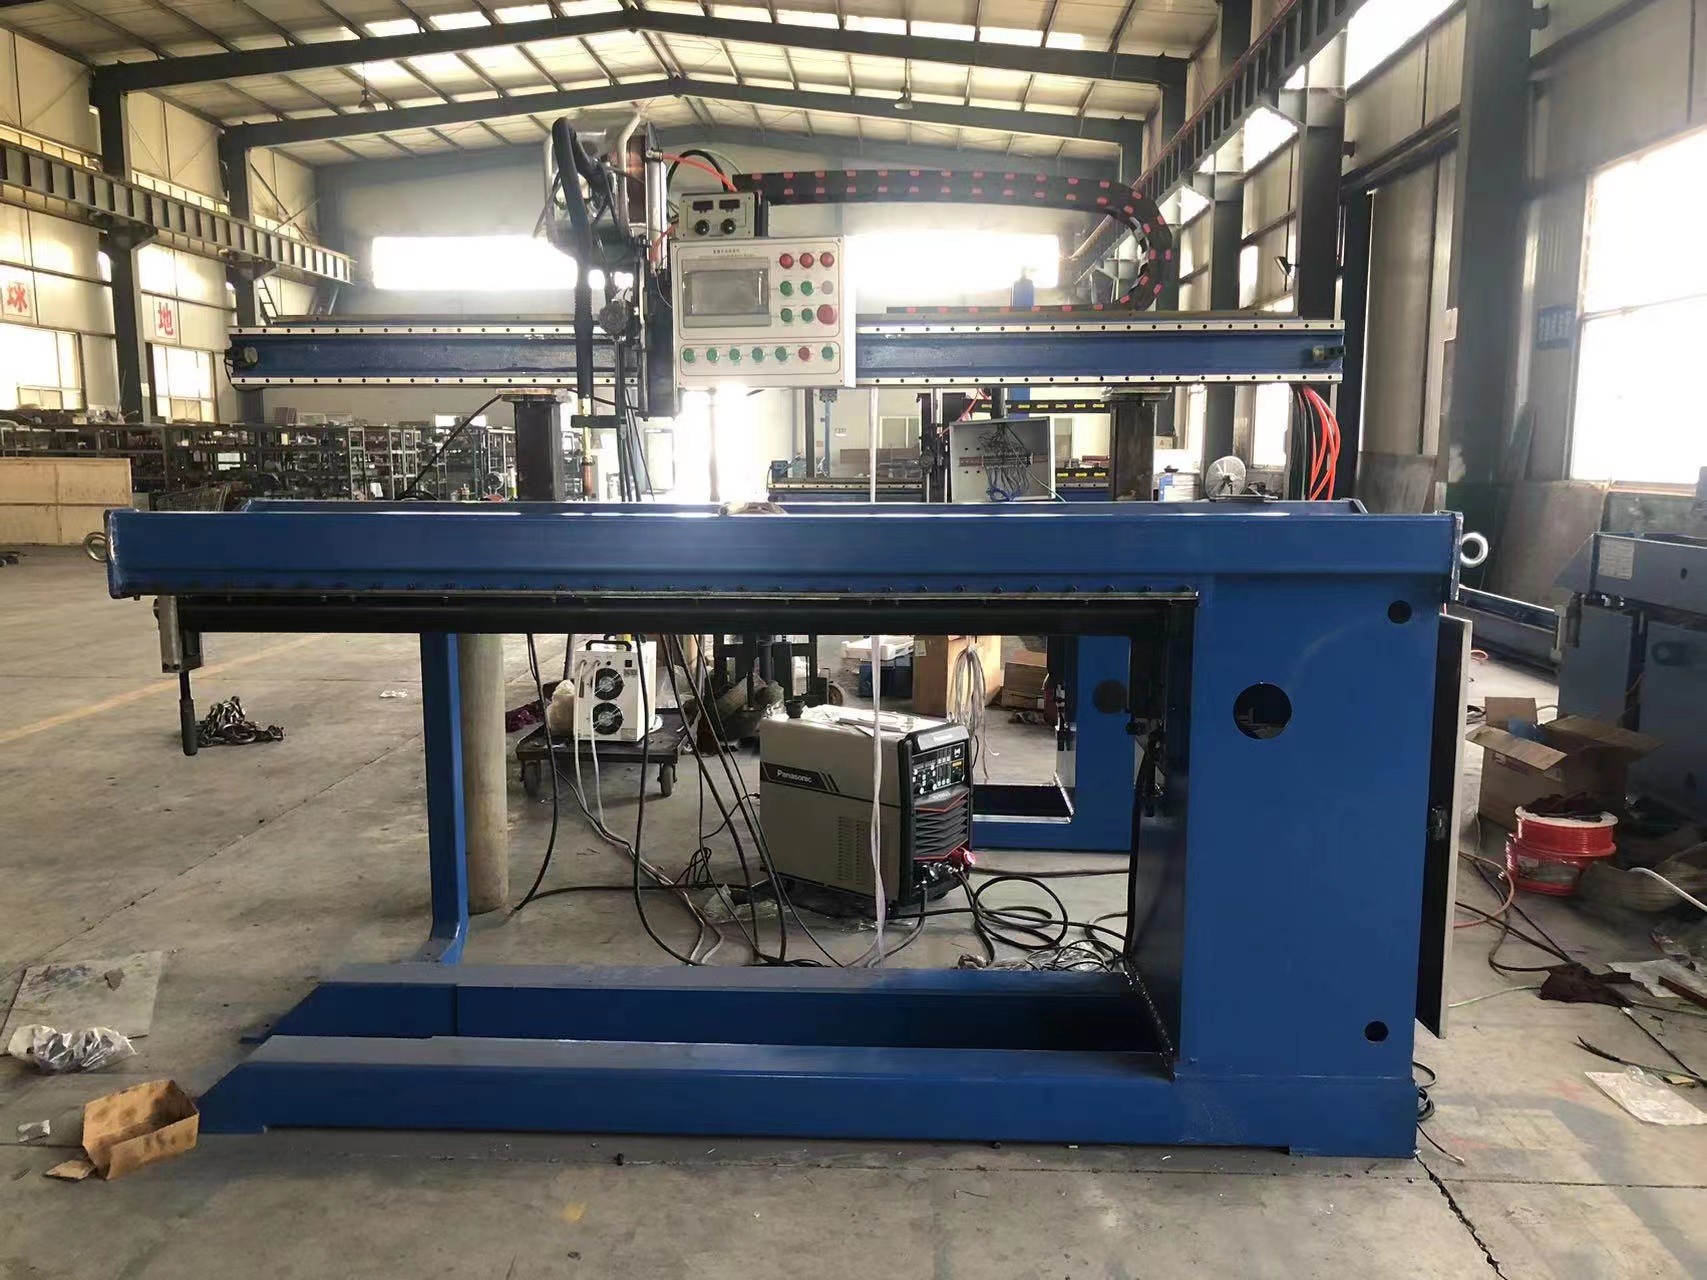
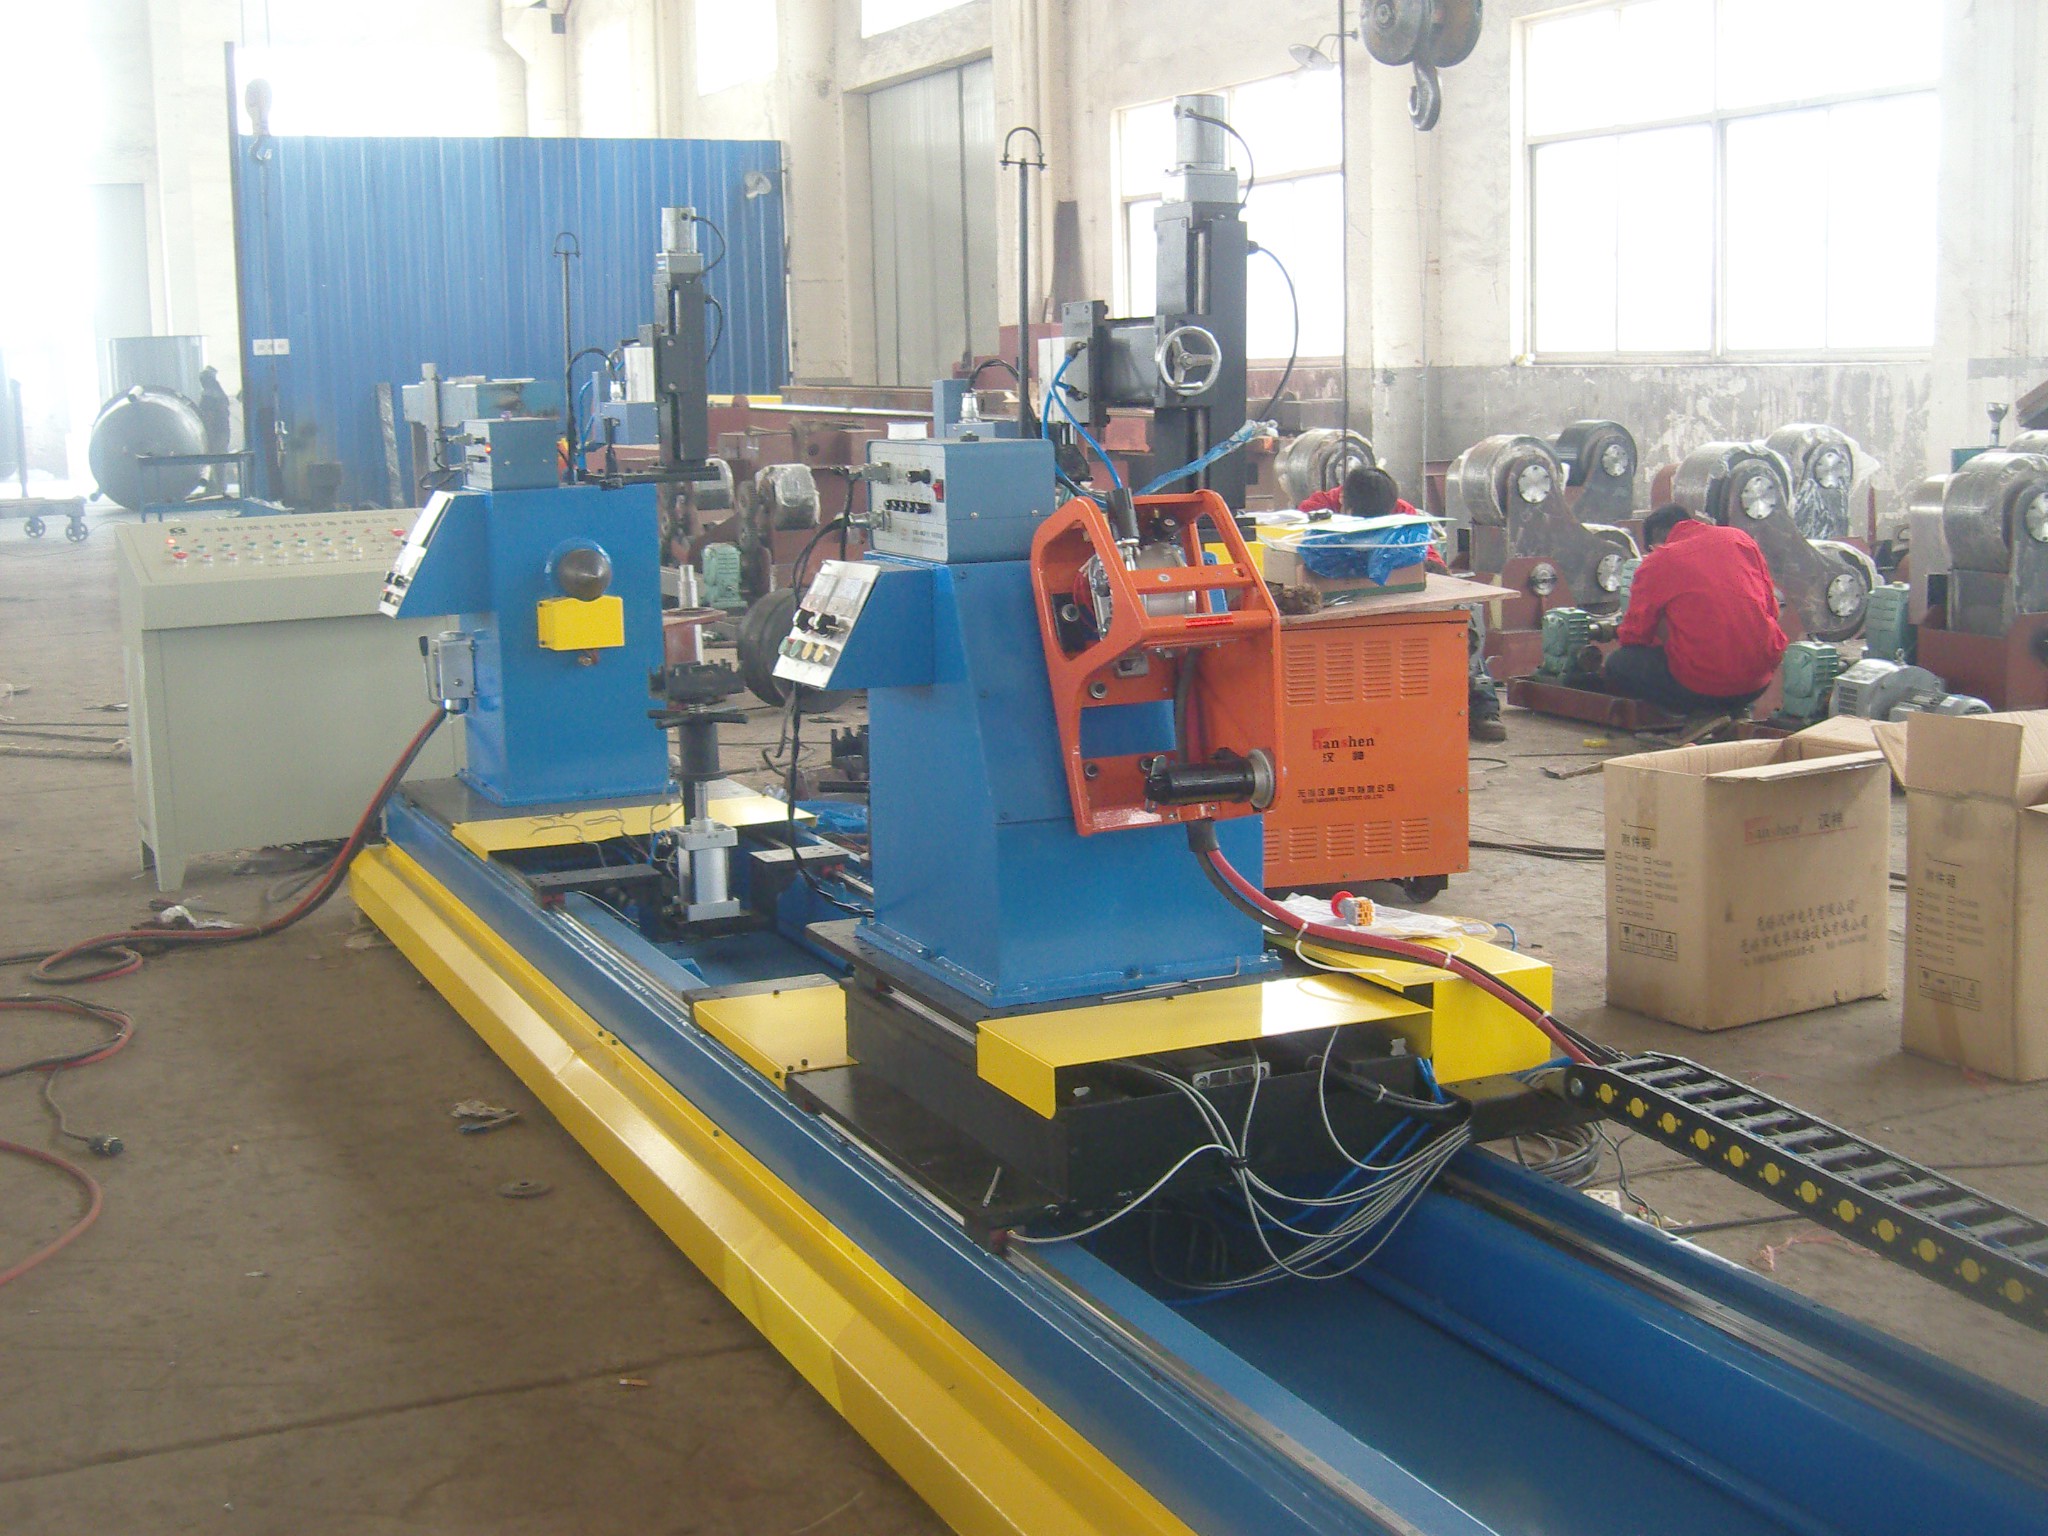
 Машина для сварки продольных швов1.1 Пневматическое прижимное устройство клавишного типа применяется для зажима заготовки. Это устройство равномерно распределяет усилие по заготовке и предотвращает
деформацию.
1.2 Оно широко применяется для высококачественной сварки продольных швов с низкой деформацией. Используется в таких областях, как нефтехимическая промышленность, производство солнечных водонагревателей,
трубопроводная и автомобильная промышленность.
1.3 Управляется ПЛК, приводится в действие двигателем постоянного тока, имеет бесступенчатое регулирование скорости и систему управления для реализации автоматической сварки, а также
может дополнительно оснащаться прямолинейным осциллятором.![Звезда 1]()
- Сварочный станок для пространственных фермКорпус сварочного станка для пространственных ферм изготовлен из стального металла, конструктивные детали проходят отжиг, что обеспечивает высокую стабильность и долговечность; автоматический сварочный станок для пространственных ферм выполняет сварку с колебанием сварочной горелки, настройка горелки осуществляется вручную; основные и вспомогательные зажимные устройства имеют гидравлический привод, после завершения сварки станок для пространственных ферм ослабляет зажим, подъем заготовки осуществляется вручную с помощью ходового винта. Длина корпуса автоматического сварочного станка для пространственных ферм составляет 7,2 метра, ширина — 900 мм, максимальный сварочный зазор — 3–5 см, длина заготовки должна быть менее 5,5 метров, а диаметр заготовки составляет 42–180 мм
![Звезда 1]()
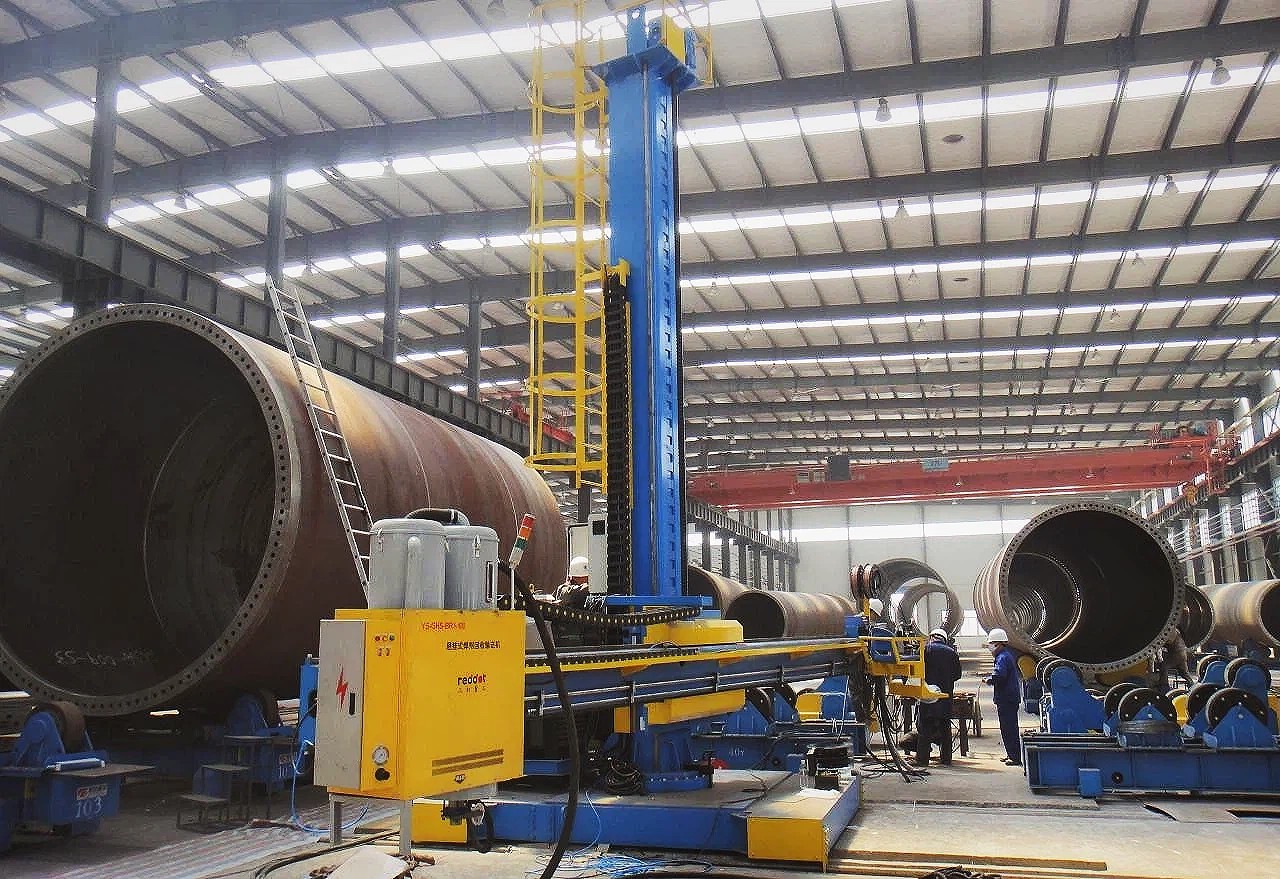
 Сварочный манипуляторЭтот сварочный манипулятор представляет собой ключевое оборудование, специально разработанное для автоматизированной сварки. В сочетании со сварочными позиционерами, роликовыми вращателями и другими компонентами он образует высокоэффективный автоматизированный сварочный участок. Оборудование отличается высокой жесткостью конструкции и гибкостью в эксплуатации, что делает его подходящим для продольной, кольцевой и внутренней/наружной сварки швов в таких отраслях, как производство сосудов под давлением, трубопроводов и стальных конструкций.
![Звезда 1]()

Рекомендуемые блоги
- Распространённые проблемы интеграции сварочных роботов и способы их устранения на производственных линиях
- Контрольный список технического обслуживания гидравлического листогибочного пресса для сокращения простоев
- Производитель гидравлических гильотинных ножниц: 7 ключевых проверок перед сравнением
- Стандарты и приемочные проверки продольносварочных станков для промышленного производства
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.