




ماكينة ثني ميكانيكية بثلاث بكرات
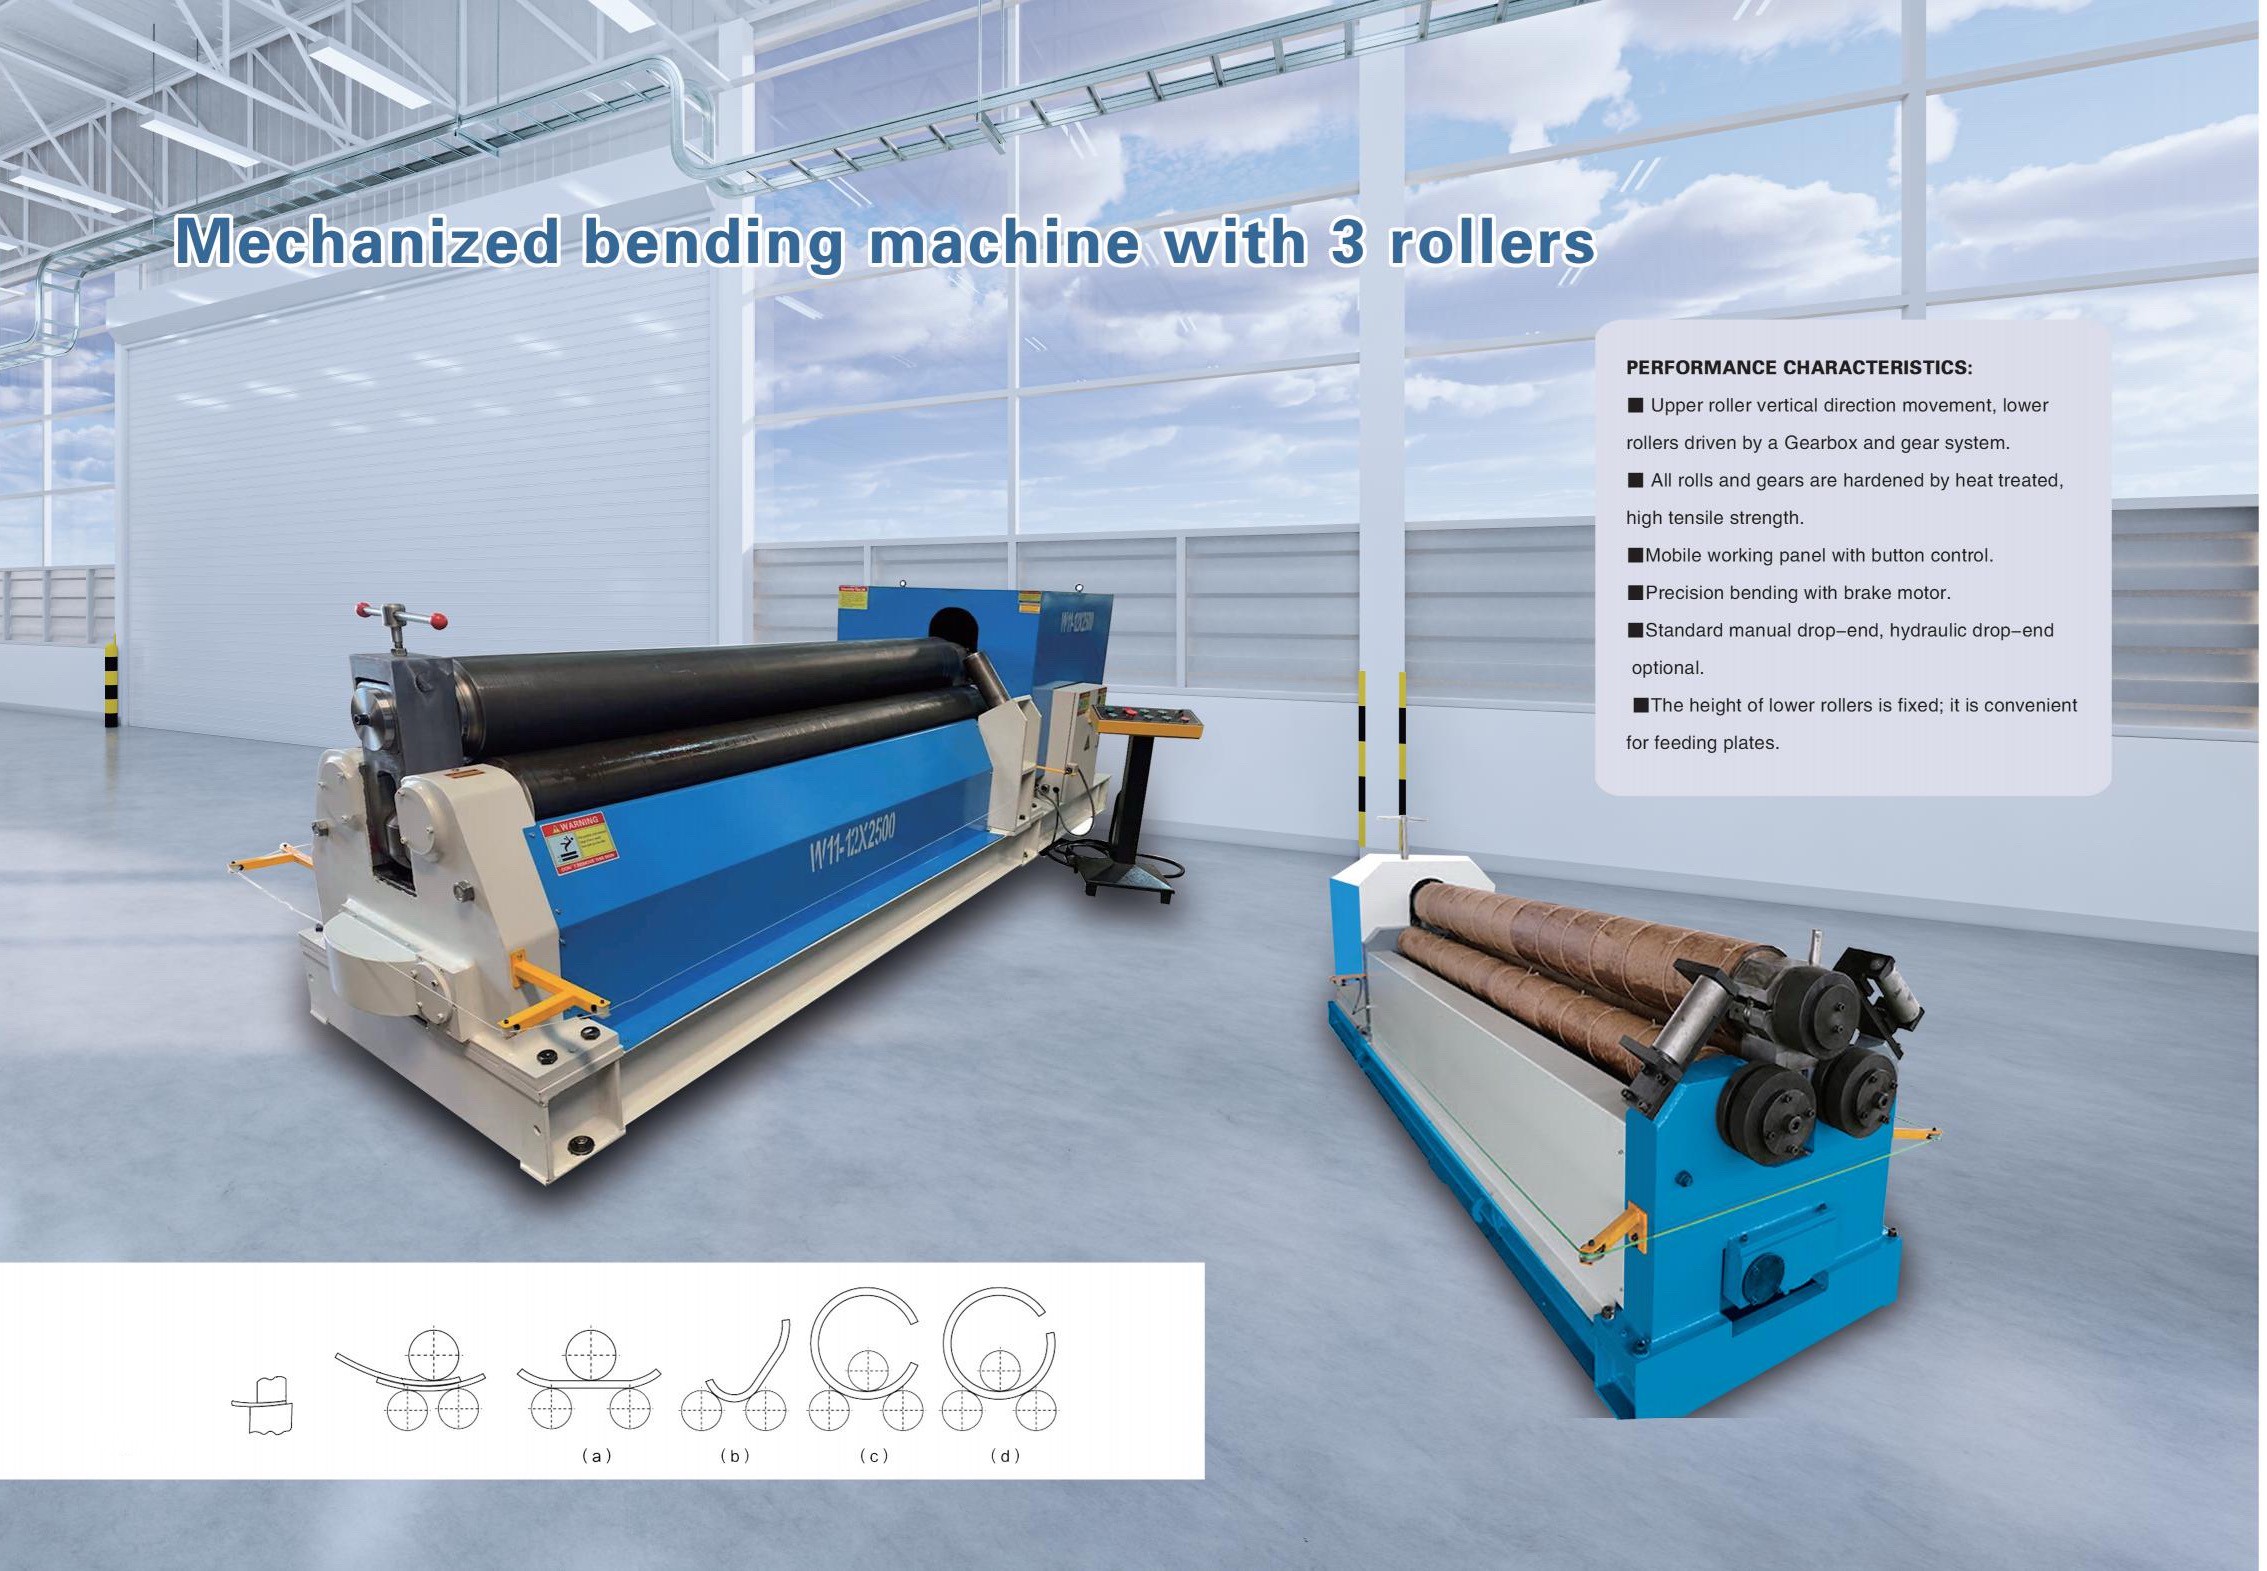
ماكينة ثني ميكانيكية بثلاث بكرات
تعمل الماكينة بتطبيق قوى خارجية—هيدروليكية أو ميكانيكية—لتحريك بكرات التشغيل التي تثني الصفيحة أو تدرفلها لتشكيلها. وبحسب الحركة الدورانية والتغيرات الموضعية للبكرات ذات الأشكال المختلفة، يمكنها معالجة قطع العمل الإهليلجية والقوسية والأسطوانية.
مجموعة كاملة من الآلات وحلول مخصصة غير قياسية
شهادات معتمدة وبراءات اختراع مستقلة للبحث والتطوير
أكثر من 10 سنوات من التصدير العالمي وحالات مشاريع حول العالم
التنقل
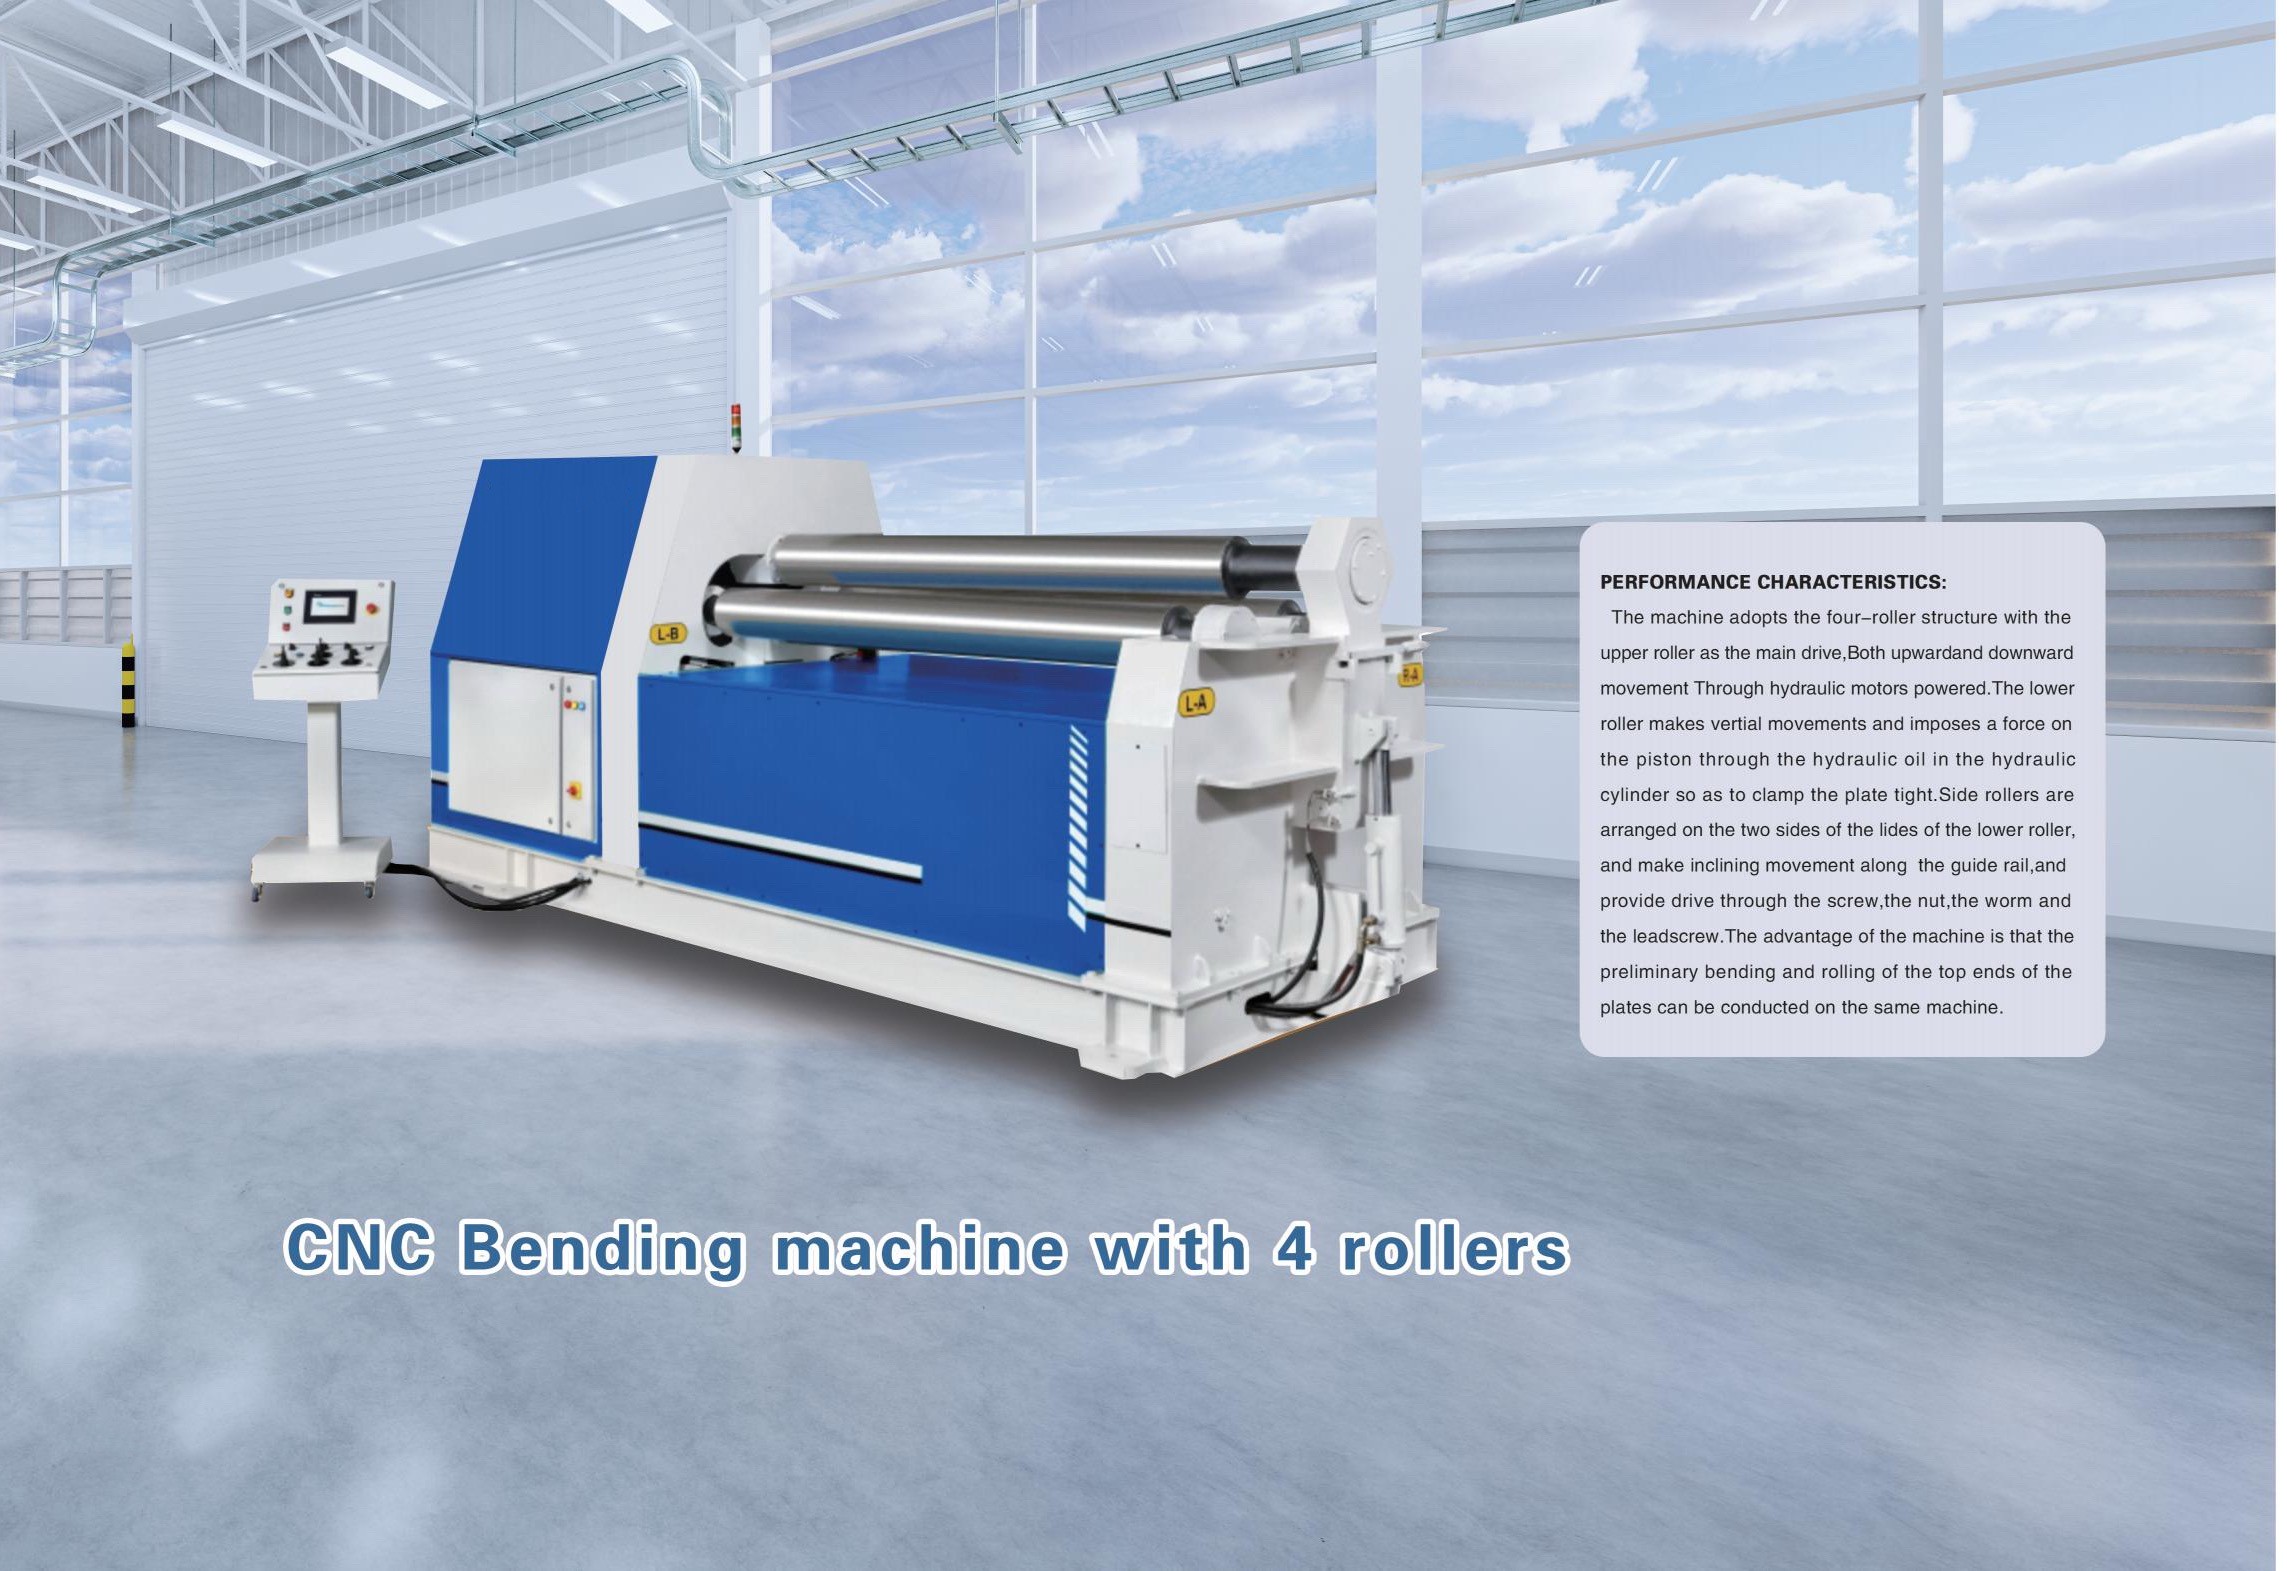

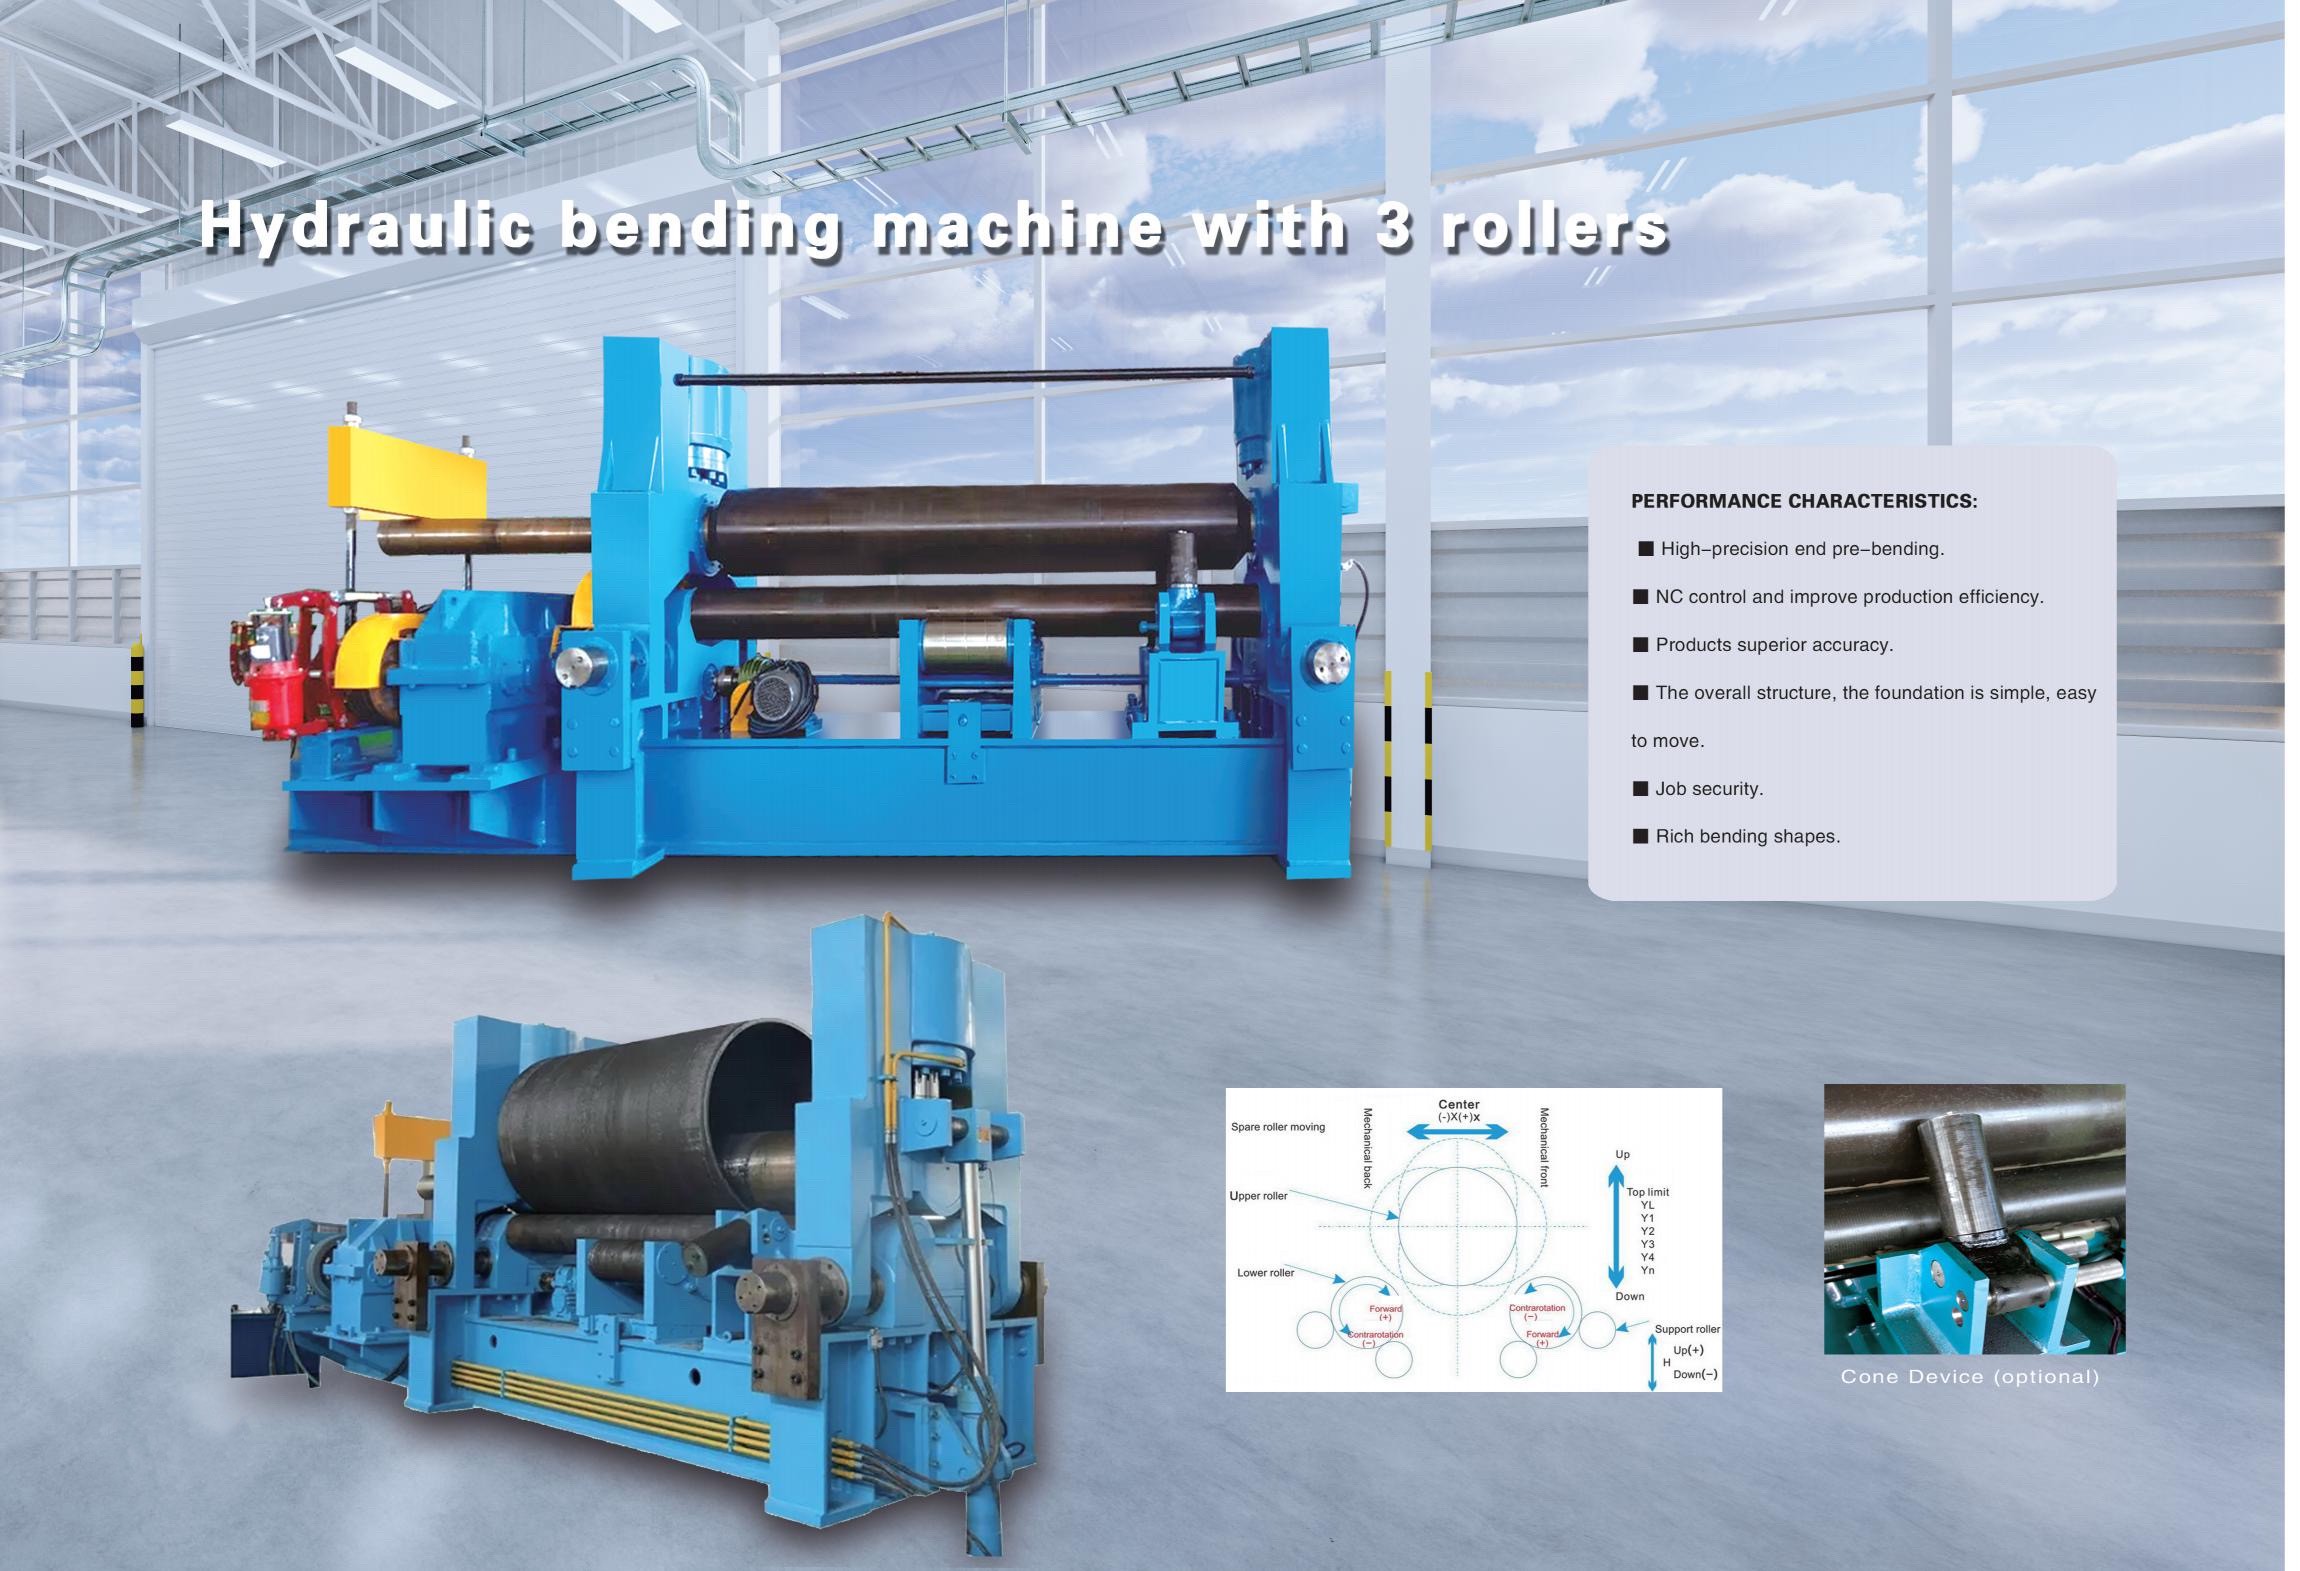
1. مقدمة عن ماكينة ثني ميكانيكية بثلاث بكرات:
ماكينة درفلة الألواح هي جهاز معالجة يقوم بثني المواد الصفائحية إلى الأشكال المطلوبة من خلال عمل بكرات التشغيل. وهي قادرة على إنتاج مكونات متنوعة، بما في ذلك الأجزاء الأسطوانية والمخروطية، مما يجعلها معدات أساسية في تصنيع المعادن.
تعمل الماكينة بتطبيق قوى خارجية—هيدروليكية أو ميكانيكية—لتحريك بكرات التشغيل التي تثني الصفيحة أو تدرفلها لتشكيلها. وبحسب الحركة الدورانية والتغيرات الموضعية للبكرات ذات الأشكال المختلفة، يمكنها معالجة قطع العمل الإهليلجية والقوسية والأسطوانية.
في ماكينة درفلة الألواح المتماثلة، تُشغَّل البكرة العلوية بواسطة زيت هيدروليكي في أسطوانات موضوعة بشكل متماثل بين البكرتين السفليتين، مما يتيح الحركة الرأسية. وتُدار بواسطة الترس النهائي للمخفض الرئيسي، الذي يتعشق أيضاً مع تروس البكرتين السفليتين لتوفير عزم الدرفلة. تمر الألواح المعدنية المستوية والموحدة عبر بكرات التشغيل الثلاث (بكرتان سفليتان وبكرة علوية واحدة). ومن خلال الضغط الهابط للبكرة العلوية والحركة الدورانية للبكرات السفلية، تخضع الصفيحة للثني المتكرر—حيث تنضغط الطبقات الداخلية، ويبقى الوسط متعادلاً، وتتمدد الطبقات الخارجية—مما ينتج عنه تشوه لدن دائم. وبذلك تُدرفل الصفيحة إلى أسطوانات أو مخاريط أو مقاطع جزئية.
من قيود هذا التصميم الهيدروليكي ذي البكرات الثلاث أن نهايات الألواح تتطلب ثنياً مسبقاً باستخدام معدات منفصلة. وهذه الماكينة مناسبة للتطبيقات واسعة النطاق بسماكات ألواح تبلغ 50mm أو أكثر. ويؤدي إضافة صف من بكرات الدعم الثابتة أسفل البكرتين السفليتين إلى تقليل المسافة بينهما، مما يحسن دقة قطعة العمل والأداء الكلي للماكينة.
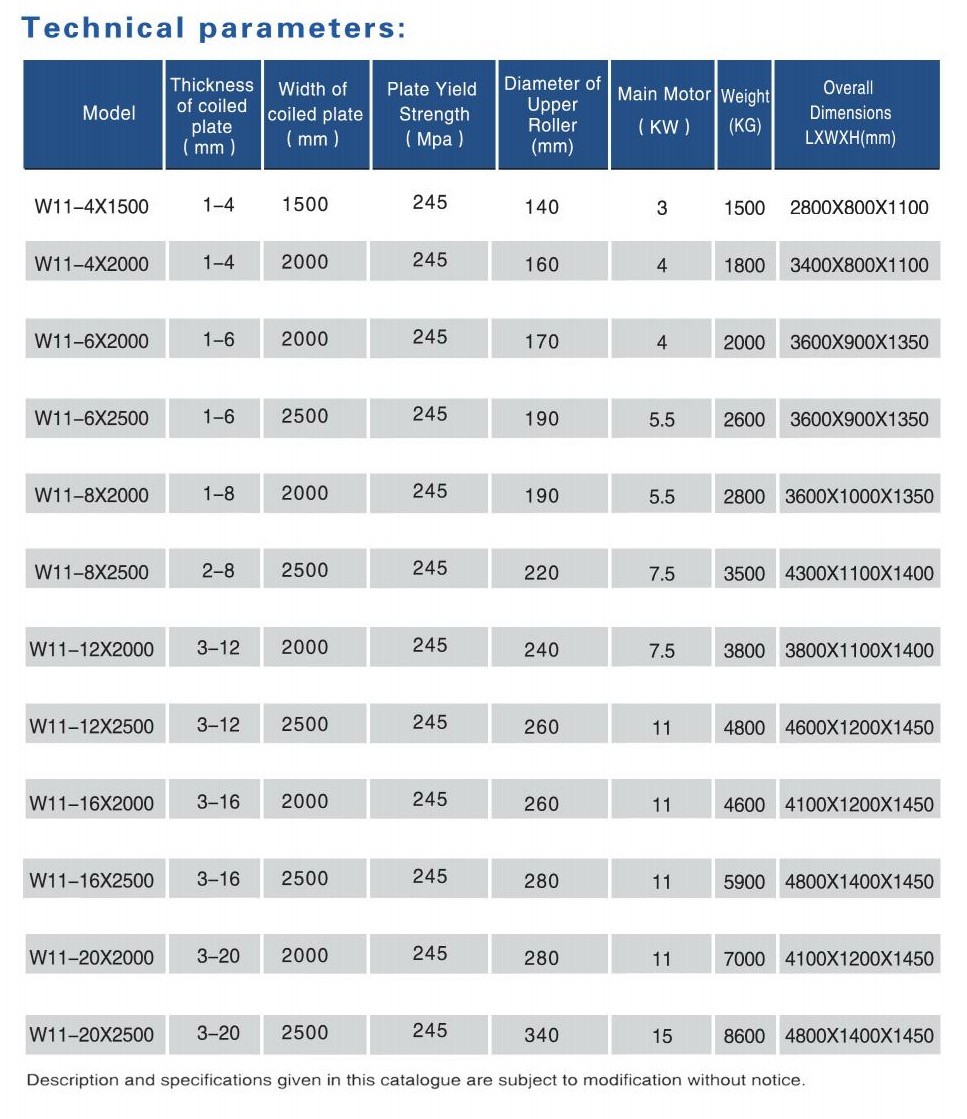
2. المعلمات التقنية لماكينة ثني ميكانيكية بثلاث بكرات
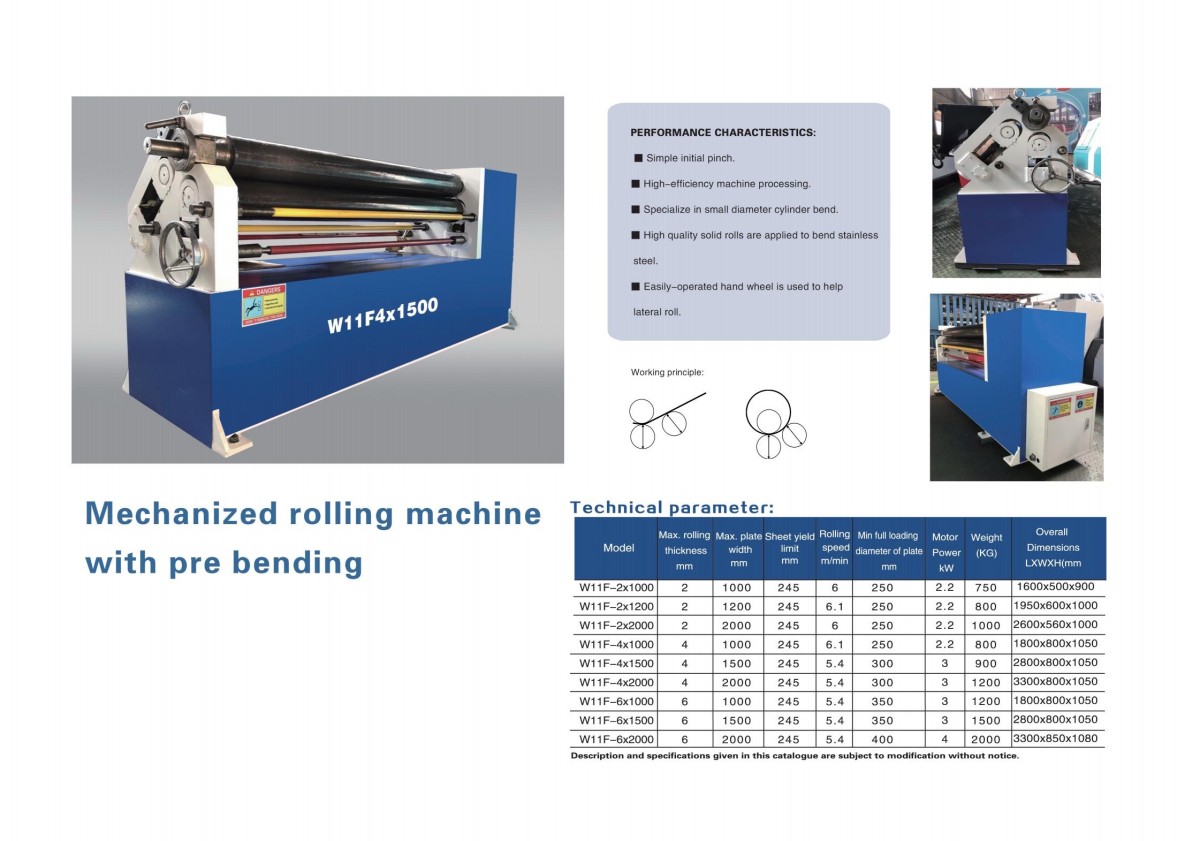
3. خصائص ماكينة ثني ميكانيكية بثلاث بكرات:
1. التصنيف: تنقسم ماكينات درفلة الألواح إلى أنواع ميكانيكية وهيدروليكية.
2. الهيكل: يتميز النوع المتماثل الشائع ذي البكرات الثلاث ببكرة علوية تتحرك رأسياً بين بكرتين سفليتين عبر ناقل حركة بتروس دودية. وتدور البكرات السفلية من خلال تعاشق تروس المخفض لتحريك اللوح.
3. مبدأ العمل: في الأنظمة الهيدروليكية، يدفع الزيت عالي الضغط المكابس لتوليد الدفع والعزم، مما يثني المقطع. ووفقاً لمفهوم "ثلاث نقاط تشكل دائرة"، يحدث تشوه دائم عندما يتجاوز ضغط البكرة العلوية حد خضوع المادة. وتتضمن عملية الدرفلة التغذية والضبط ودورات ضغط متعددة مع الدوران الأمامي/العكسي.
4. نظام النقل: يشمل نظام القيادة الرئيسي (المحرك→المخفض→التروس→البكرات السفلية) ونظام القيادة المساعد (محرك منفصل للحركة الرأسية للبكرة العلوية عبر الترس الدودي واللولب).
5. التزييت والصيانة: يكون التزييت يدوياً أو مركزياً، مع الحاجة إلى صيانة دورية لضمان التشغيل الموثوق.
الأسئلة الشائعة حول المنتجات
تستخدم ماكينة ذات 3 بكرات ثلاث بكرات مرتبة بتكوين هرمي أو غير متماثل. وهي أبسط وأكثر اقتصادية ومناسبة لأعمال التصنيع العامة. ومع ذلك، فإنها تتطلب عادةً ثني أطراف اللوح مسبقًا بشكل منفصل أو تترك جزءًا مسطحًا عند كل طرف. تضيف ماكينة ذات 4 بكرات بكرة رابعة (للضغط) تثبت حافة اللوح بإحكام، مما يتيح الثني المسبق والدرفلة في تمريرة واحدة دون أطراف مسطحة، وهو ما يوفر دقة أعلى وتشغيلًا أسرع وهدرًا أقل للمواد، مما يجعلها مثالية للأعمال ذات الإنتاج الكبير والدقة العالية.
يمكن للآلة معالجة مجموعة واسعة من المواد، بما في ذلك الفولاذ الكربوني والفولاذ المقاوم للصدأ والألمنيوم والنحاس وألواح السبائك. تختلف سعة السماكة حسب الطراز: تتعامل الآلات الخفيفة مع سماكات من 2–12mm، والآلات متوسطة الخدمة مع 12–40mm، بينما يمكن للطرازات الثقيلة درفلة ألواح تصل سماكتها إلى 120mm (أو حتى 400mm في التكوينات الخاصة). يتراوح الحد الأقصى للعرض عادةً من 1,000mm إلى 16,000mm. تعتمد السعة على إجهاد خضوع المادة؛ إذ يتطلب الفولاذ الأعلى مقاومة قوة أكبر للسماكة نفسها.
نعم. تدعم العديد من آلات درفلة الألواح الدرفلة المخروطية. ومن خلال ضبط زاوية البكرات بالنسبة إلى تغذية اللوح، يمكن للآلة جعل الانحناء متدرجًا، مما يتيح تشكيل المخاريط الناقصة، والأجزاء المخروطية لأبراج الرياح، وغيرها من الأشكال المخروطية. ويتحقق ذلك بإمالة البكرات أو بتغذية اللوح بزاوية مضبوطة بالنسبة إلى محور البكرات.
الثني المسبق هو عملية ثني الحافتين الأمامية والخلفية للوح قبل إجراء الدرفلة الكاملة. يضمن ذلك أن تشكّل نهايتا اللوح منحنىً مستمرًا يتطابق مع بقية الأسطوانة، مما يلغي الأجزاء المسطحة التي كان سيتعين قطعها أو لحامها لاحقًا. تنفذ الماكينات ذات 4 بكرات عملية الثني المسبق تلقائيًا ضمن نفس الإعداد، بينما قد تتطلب الماكينات ذات 3 بكرات ملحقًا منفصلًا للثني المسبق أو مكبس ثني. يُعد الثني المسبق الصحيح أمرًا بالغ الأهمية لتحقيق الاستدارة الكاملة والدقة البُعدية للأسطوانة النهائية.