




ماكينة ثني CNC بأربع بكرات
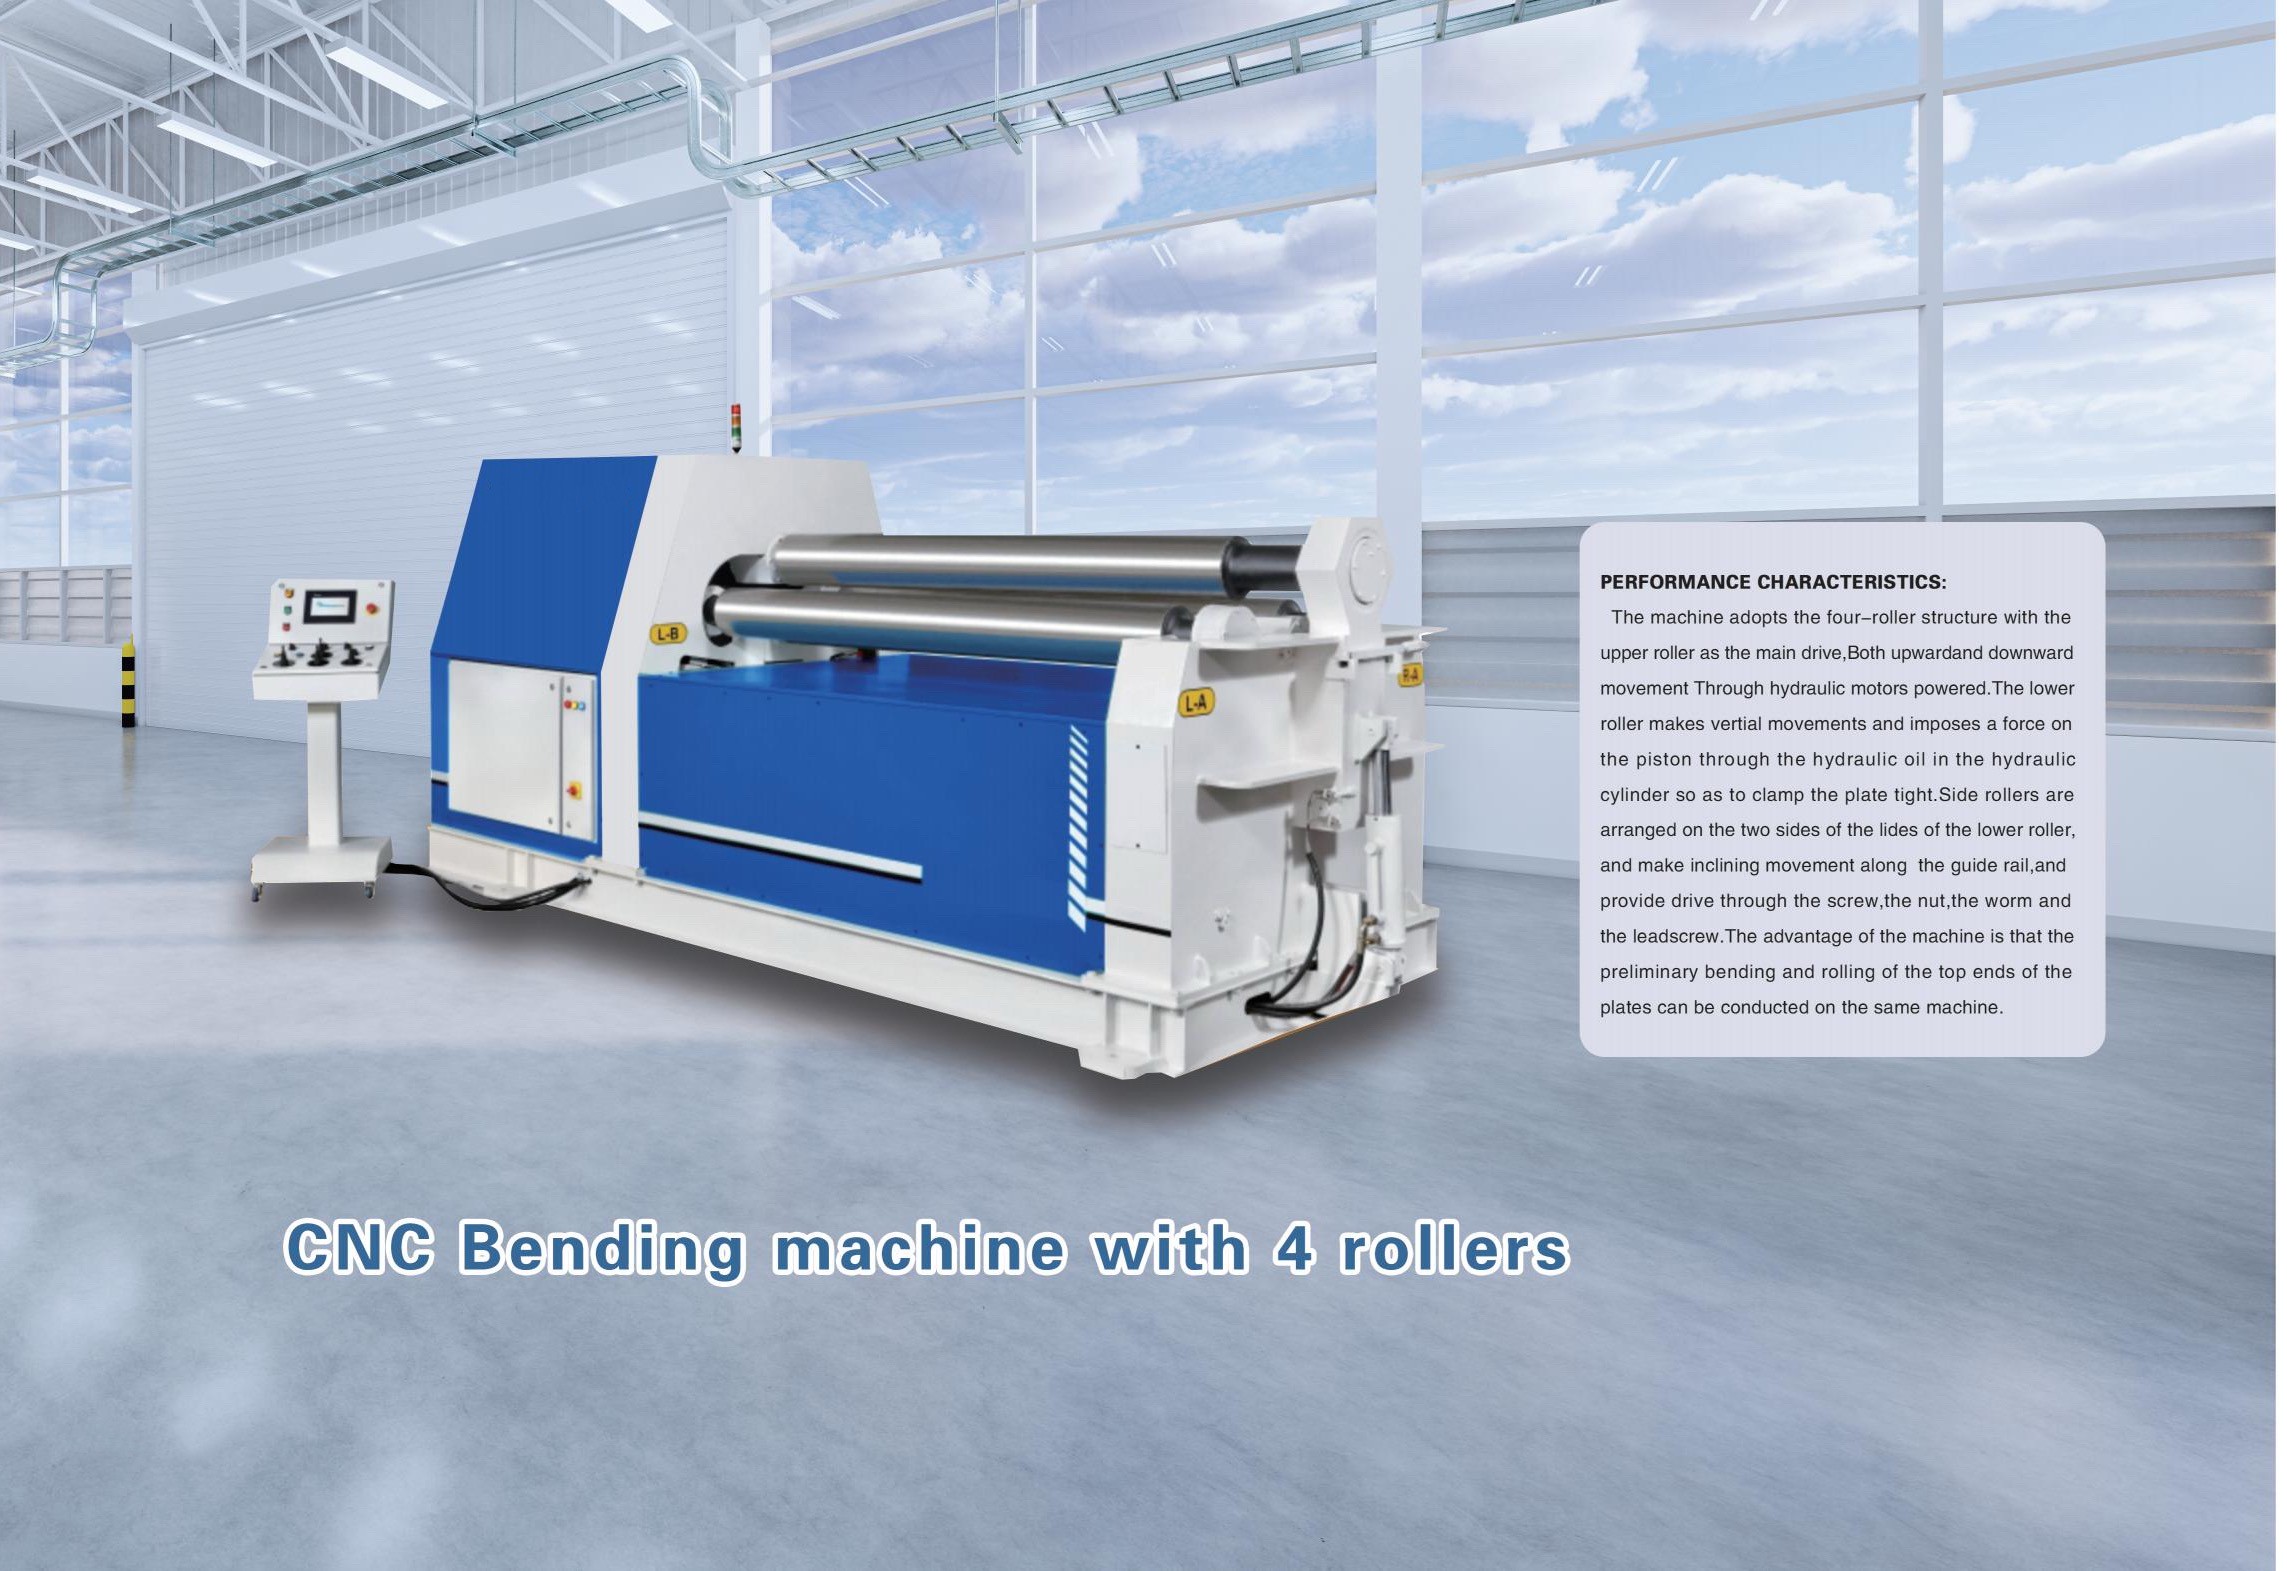
ماكينة ثني CNC بأربع بكرات
مجموعة كاملة من الآلات وحلول مخصصة غير قياسية
شهادات معتمدة وبراءات اختراع مستقلة للبحث والتطوير
أكثر من 10 سنوات من التصدير العالمي وحالات مشاريع حول العالم
التنقل

1. مقدمة عن آلة الثني CNC ذات الأربع درافيل
آلة ثني الدرفلة هي جهاز تشكيل يستخدم درافيل عمل دوارة لثني الصفائح المعدنية تدريجيًا إلى الأشكال المطلوبة. وهي قادرة على إنتاج مكونات أسطوانية ومخروطية وقوسية الشكل، وتُعد من المعدات الأساسية في تصنيع المعادن الحديث. تعتمد عملية التشكيل على القوة الهيدروليكية أو الميكانيكية لتشغيل درافيل العمل، حيث تتيح حركاتها المنسقة — من خلال الدوران وضبط المواضع — إنتاج مجموعة واسعة من الأشكال الهندسية المنحنية.
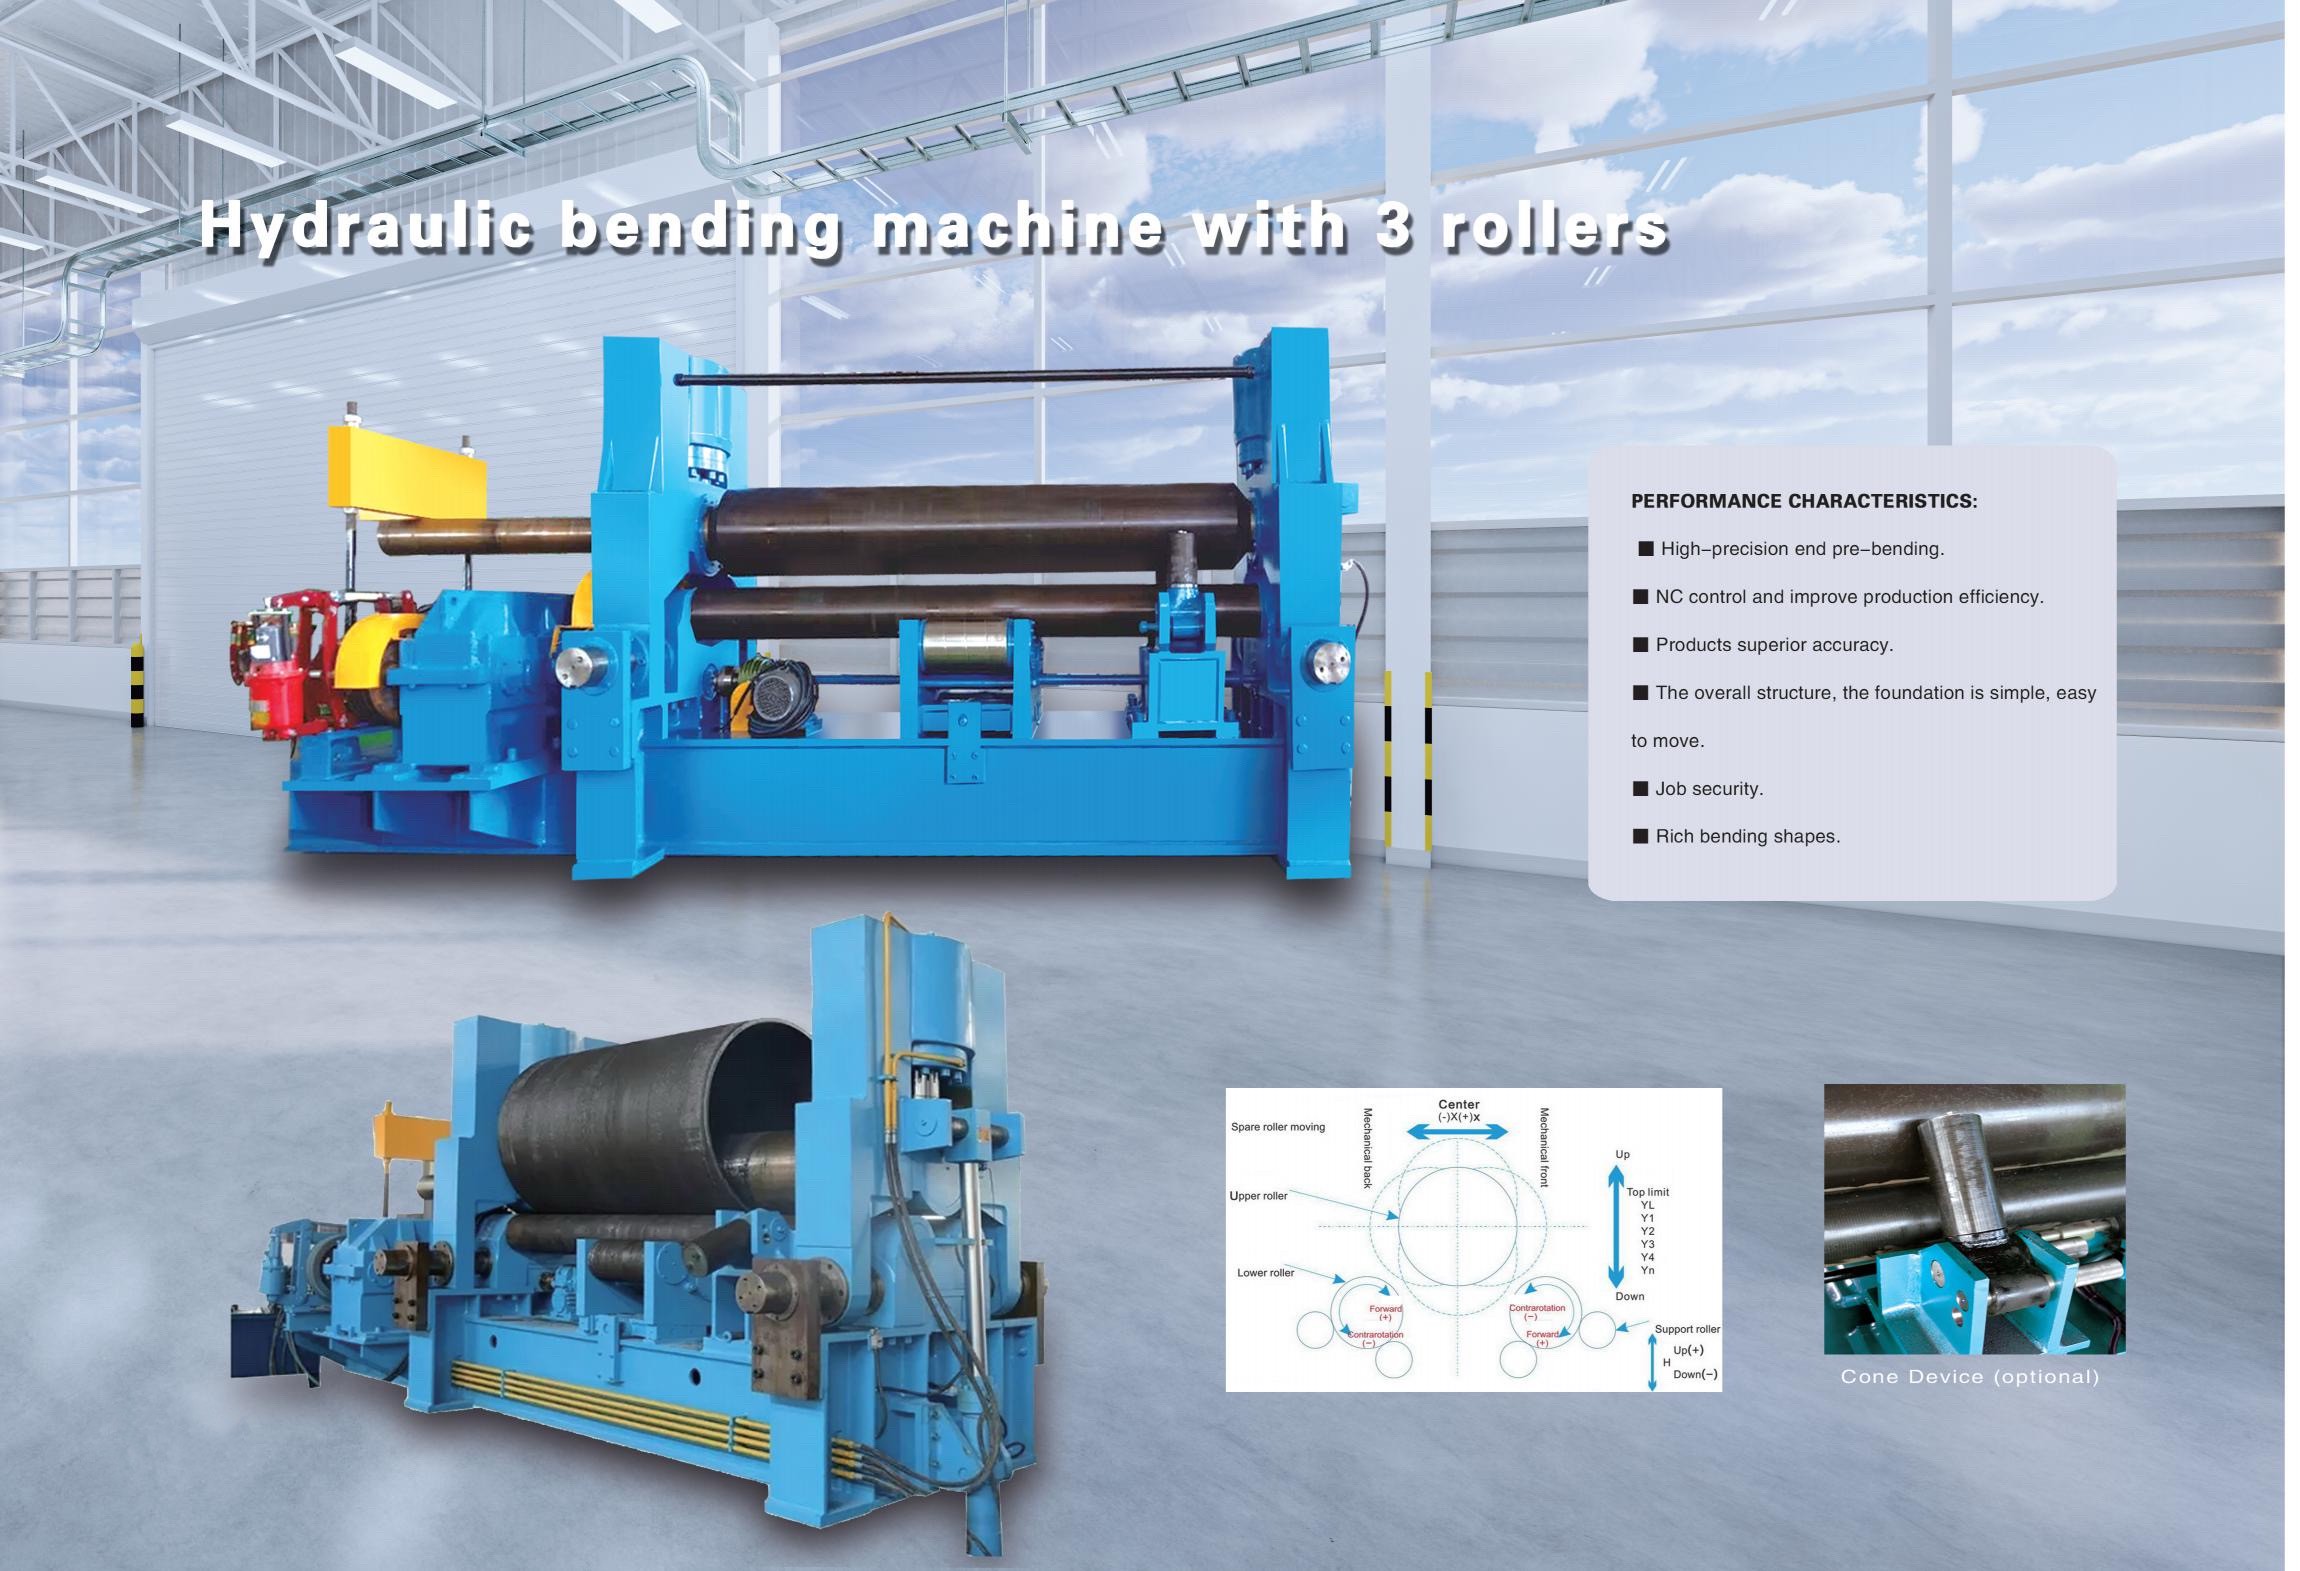
في آلة ثني الصفائح التقليدية المتماثلة ذات الثلاث درافيل، يتم تشغيل الدرفيل العلوي رأسيًا بواسطة أسطوانات هيدروليكية موضوعة بشكل متماثل فوق الدرفيلين السفليين. ويُدار الدرفيل العلوي بواسطة مجموعة التروس النهائية للمخفض الرئيسي، ليدور بالتزامن مع الدرفيلين السفليين ويوفر العزم اللازم للدرفلة. عند مرور صفيحة معدنية موحدة بين الدرافيل الثلاثة، يؤدي الضغط الهابط من الدرفيل العلوي، مع الحركة الدورانية للدرافيل السفلية، إلى انحناء مستمر. وينتج عن ذلك تشوه لدن دائم، يتميز بإجهاد انضغاطي على السطح الداخلي، وإجهاد محايد في المنتصف، وإجهاد شد على السطح الخارجي. وبذلك تتشكل الصفيحة إلى أسطوانات أو مخاريط أو انحناءات مقطعية.
ومع ذلك، فإن أحد القيود الملحوظة لهذا التصميم الهيدروليكي ذي الثلاث درافيل هو أن طرفي الصفيحة الأمامي والخلفي لا يمكن تشكيلهما بالكامل، ويجب إجراء الثني المسبق لهما باستخدام معدات مساعدة. ونتيجة لذلك، فإن هذا التكوين مناسب بشكل أساسي للتطبيقات الشاقة التي تتضمن سماكات صفائح تبلغ 50 mm أو أكثر. ولمعالجة هذه القيود، تشتمل آلة الثني CNC ذات الأربع درافيل على صف إضافي من درافيل الدعم الثابتة أسفل الدرفيلين السفليين. ويقلل هذا التصميم المسافة بين الدرفيلين السفليين، مما يعزز بشكل كبير الدقة البعدية لقطعة العمل النهائية ويحسن الصلابة والأداء العامين للآلة، ما يجعلها حلاً متفوقًا لتطبيقات الثني الدقيق.
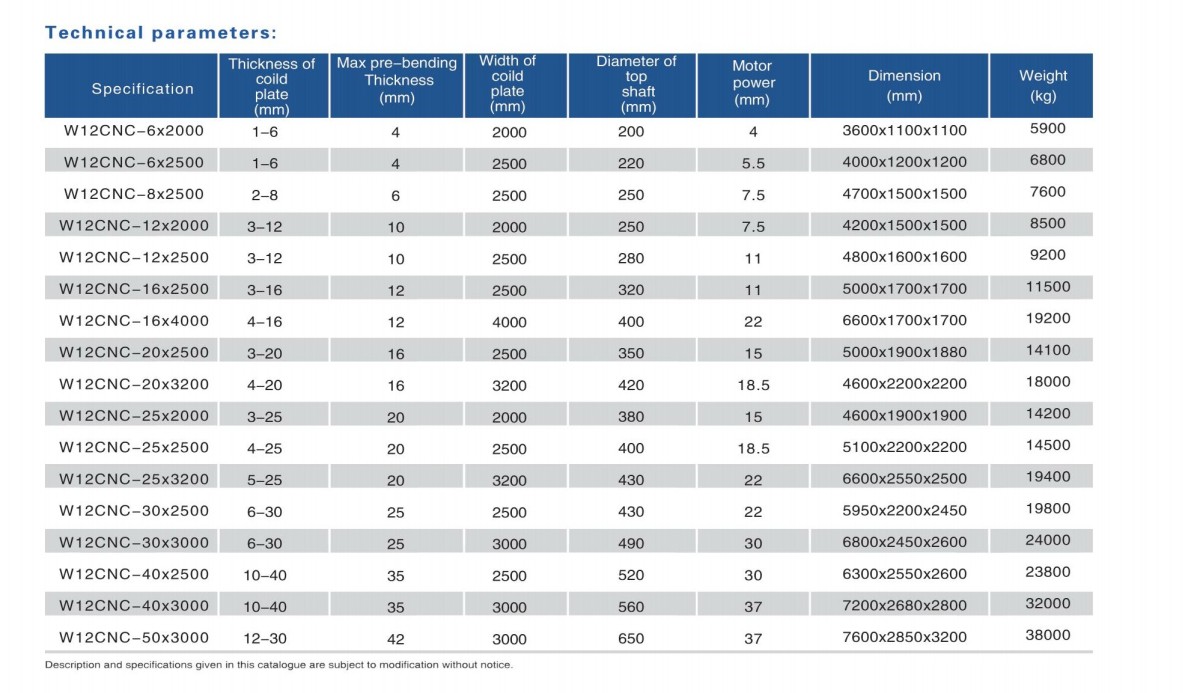
2. المعلمات الفنية لآلة الثني CNC ذات الأربع درافيل
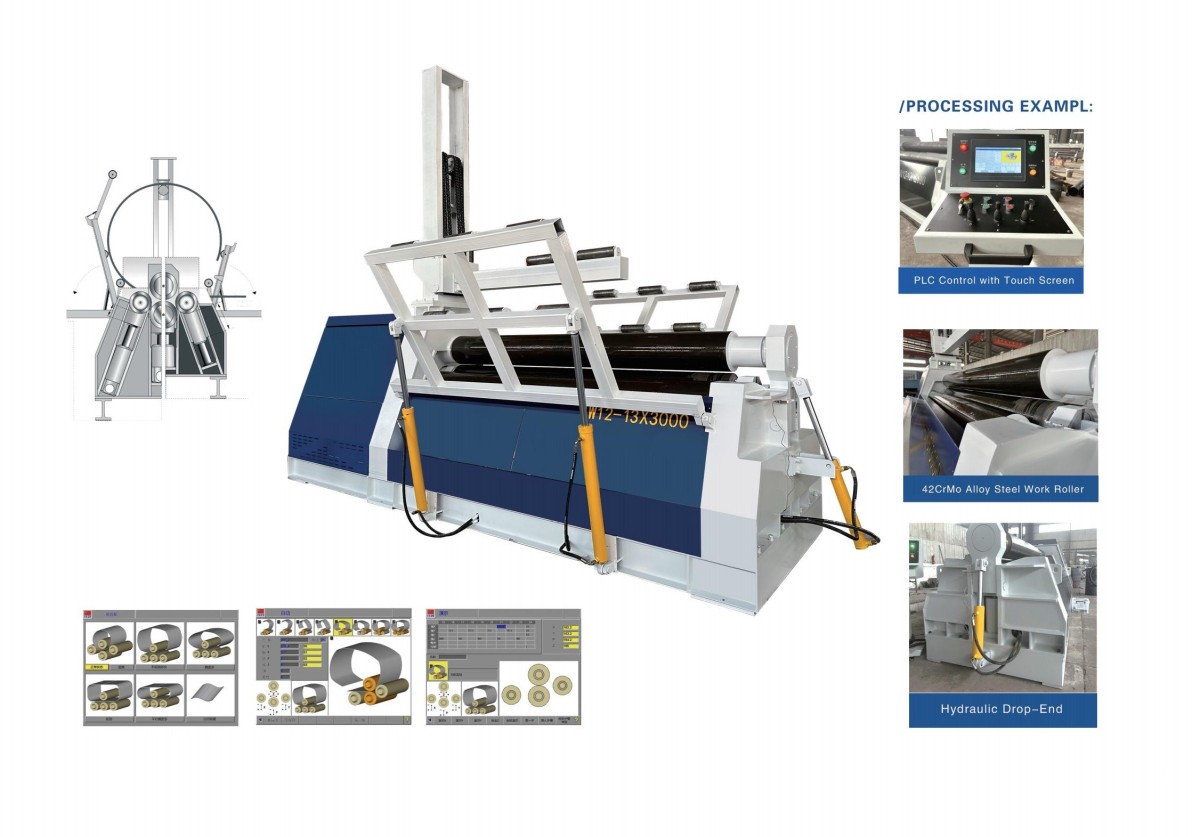
3. خصائص آلة الثني CNC ذات الأربع درافيل:
يمكن تقسيم آلات ثني الصفائح إلى أنواع ميكانيكية وهيدروليكية وفقًا لطرق تشغيلها.
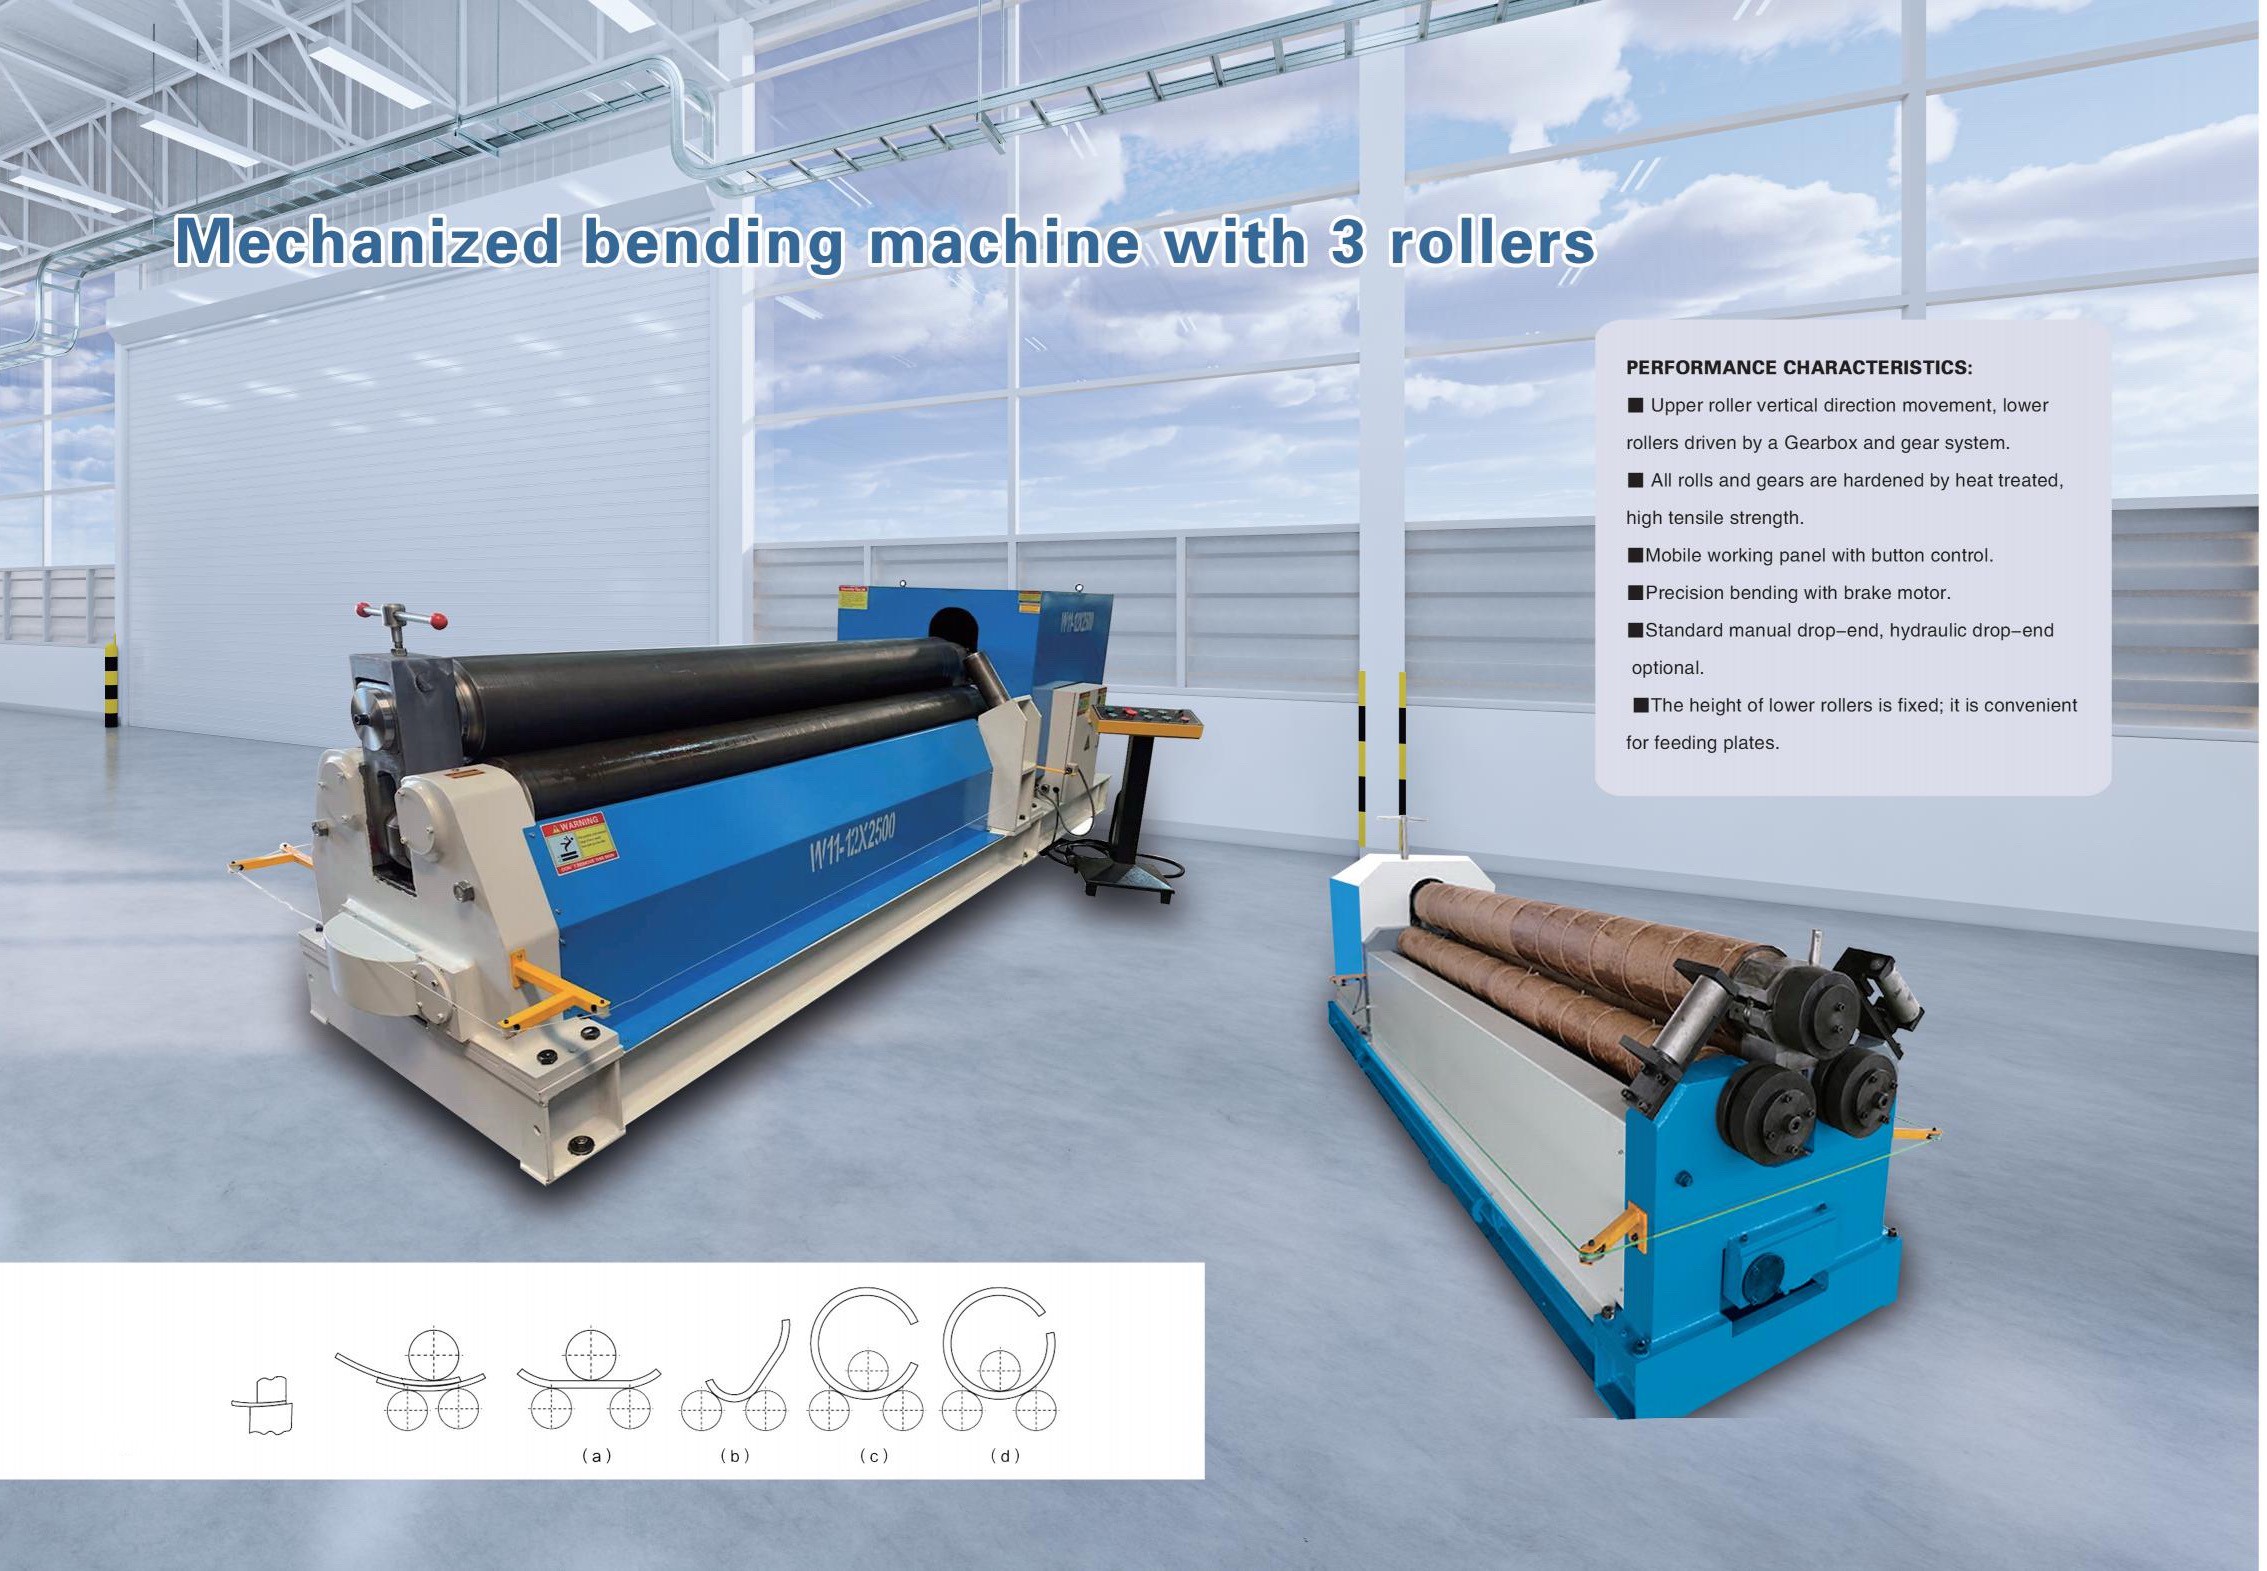
الشكل الإنشائي الأكثر شيوعًا هو التصميم المتماثل ذي الثلاث درافيل. في هذا التكوين، يتحرك الدرفيل العلوي رأسيًا صعودًا وهبوطًا عند الموضع المتماثل بين الدرفيلين السفليين، ويُدار بواسطة ناقل حركة ترس دودي وعجلة دودية. يدور الدرفيلان السفليان من خلال تعشيق ترس خرج المخفض مع تروس الدرافيل السفلية، مما يدفع الصفيحة إلى الأمام.
في الآلات الهيدروليكية، يكون مبدأ العمل كما يلي: تضخ مضخة زيت كهربائية زيتًا عالي الضغط عبر أنابيب الضغط العالي إلى أسطوانة العمل أو المحرك الهيدروليكي. يدفع الزيت عالي الضغط المكبس داخل الأسطوانة أو دوار المحرك، مولدًا قوة دفع وعزمًا يديران مكونات القالب لثني المقطع. يعتمد مبدأ التشكيل الأساسي على مفهوم "ثلاث نقاط تحدد دائرة". ومن خلال تغيير الموضع النسبي لقطعة العمل واستخدام الحركة الدورانية، تتعرض الصفيحة لتشوه لدن مستمر. وعندما يتجاوز الضغط الهابط الذي يمارسه الدرفيل العلوي حد خضوع المادة، يحدث تشوه انحناء دائم.
إجراء الدرفلة الأساسي هو: إدخال الصفيحة في الفجوة بين الدرافيل العلوية والسفلية وإجراء الضبط اللازم، ثم تشغيل المحرك الرئيسي. ومن خلال الضغط المتكرر والدوران الأمامي/العكسي، تكتمل عملية الدرفلة تدريجيًا.
يتكون نظام نقل الحركة في المعدة من جزأين: نظام الدفع الرئيسي ونظام الدفع المساعد. يستخدم نظام الدفع الرئيسي محركًا لتشغيل المخفض وأزواج التروس التي تدير الدرافيل السفلية. أما نظام الدفع المساعد — المسؤول عن رفع وخفض الدرفيل العلوي — فيستخدم محركًا منفصلاً لتشغيل العجلة الدودية والترس الدودي وآلية اللولب.
يستخدم نظام التزييت عادةً طرق التطبيق اليدوي أو التزييت المركزي. وتُعد الصيانة الدورية ضرورية لضمان تشغيل المعدة بسلاسة، وإطالة عمرها التشغيلي، والحفاظ على دقة تشكيل ثابتة.
الأسئلة الشائعة حول المنتجات
تستخدم ماكينة ذات 3 بكرات ثلاث بكرات مرتبة بتكوين هرمي أو غير متماثل. وهي أبسط وأكثر اقتصادية ومناسبة لأعمال التصنيع العامة. ومع ذلك، فإنها تتطلب عادةً ثني أطراف اللوح مسبقًا بشكل منفصل أو تترك جزءًا مسطحًا عند كل طرف. تضيف ماكينة ذات 4 بكرات بكرة رابعة (للضغط) تثبت حافة اللوح بإحكام، مما يتيح الثني المسبق والدرفلة في تمريرة واحدة دون أطراف مسطحة، وهو ما يوفر دقة أعلى وتشغيلًا أسرع وهدرًا أقل للمواد، مما يجعلها مثالية للأعمال ذات الإنتاج الكبير والدقة العالية.
يمكن للآلة معالجة مجموعة واسعة من المواد، بما في ذلك الفولاذ الكربوني والفولاذ المقاوم للصدأ والألمنيوم والنحاس وألواح السبائك. تختلف سعة السماكة حسب الطراز: تتعامل الآلات الخفيفة مع سماكات من 2–12mm، والآلات متوسطة الخدمة مع 12–40mm، بينما يمكن للطرازات الثقيلة درفلة ألواح تصل سماكتها إلى 120mm (أو حتى 400mm في التكوينات الخاصة). يتراوح الحد الأقصى للعرض عادةً من 1,000mm إلى 16,000mm. تعتمد السعة على إجهاد خضوع المادة؛ إذ يتطلب الفولاذ الأعلى مقاومة قوة أكبر للسماكة نفسها.
نعم. تدعم العديد من آلات درفلة الألواح الدرفلة المخروطية. ومن خلال ضبط زاوية البكرات بالنسبة إلى تغذية اللوح، يمكن للآلة جعل الانحناء متدرجًا، مما يتيح تشكيل المخاريط الناقصة، والأجزاء المخروطية لأبراج الرياح، وغيرها من الأشكال المخروطية. ويتحقق ذلك بإمالة البكرات أو بتغذية اللوح بزاوية مضبوطة بالنسبة إلى محور البكرات.
الثني المسبق هو عملية ثني الحافتين الأمامية والخلفية للوح قبل إجراء الدرفلة الكاملة. يضمن ذلك أن تشكّل نهايتا اللوح منحنىً مستمرًا يتطابق مع بقية الأسطوانة، مما يلغي الأجزاء المسطحة التي كان سيتعين قطعها أو لحامها لاحقًا. تنفذ الماكينات ذات 4 بكرات عملية الثني المسبق تلقائيًا ضمن نفس الإعداد، بينما قد تتطلب الماكينات ذات 3 بكرات ملحقًا منفصلًا للثني المسبق أو مكبس ثني. يُعد الثني المسبق الصحيح أمرًا بالغ الأهمية لتحقيق الاستدارة الكاملة والدقة البُعدية للأسطوانة النهائية.