




Трехвалковая механическая листогибочная машина
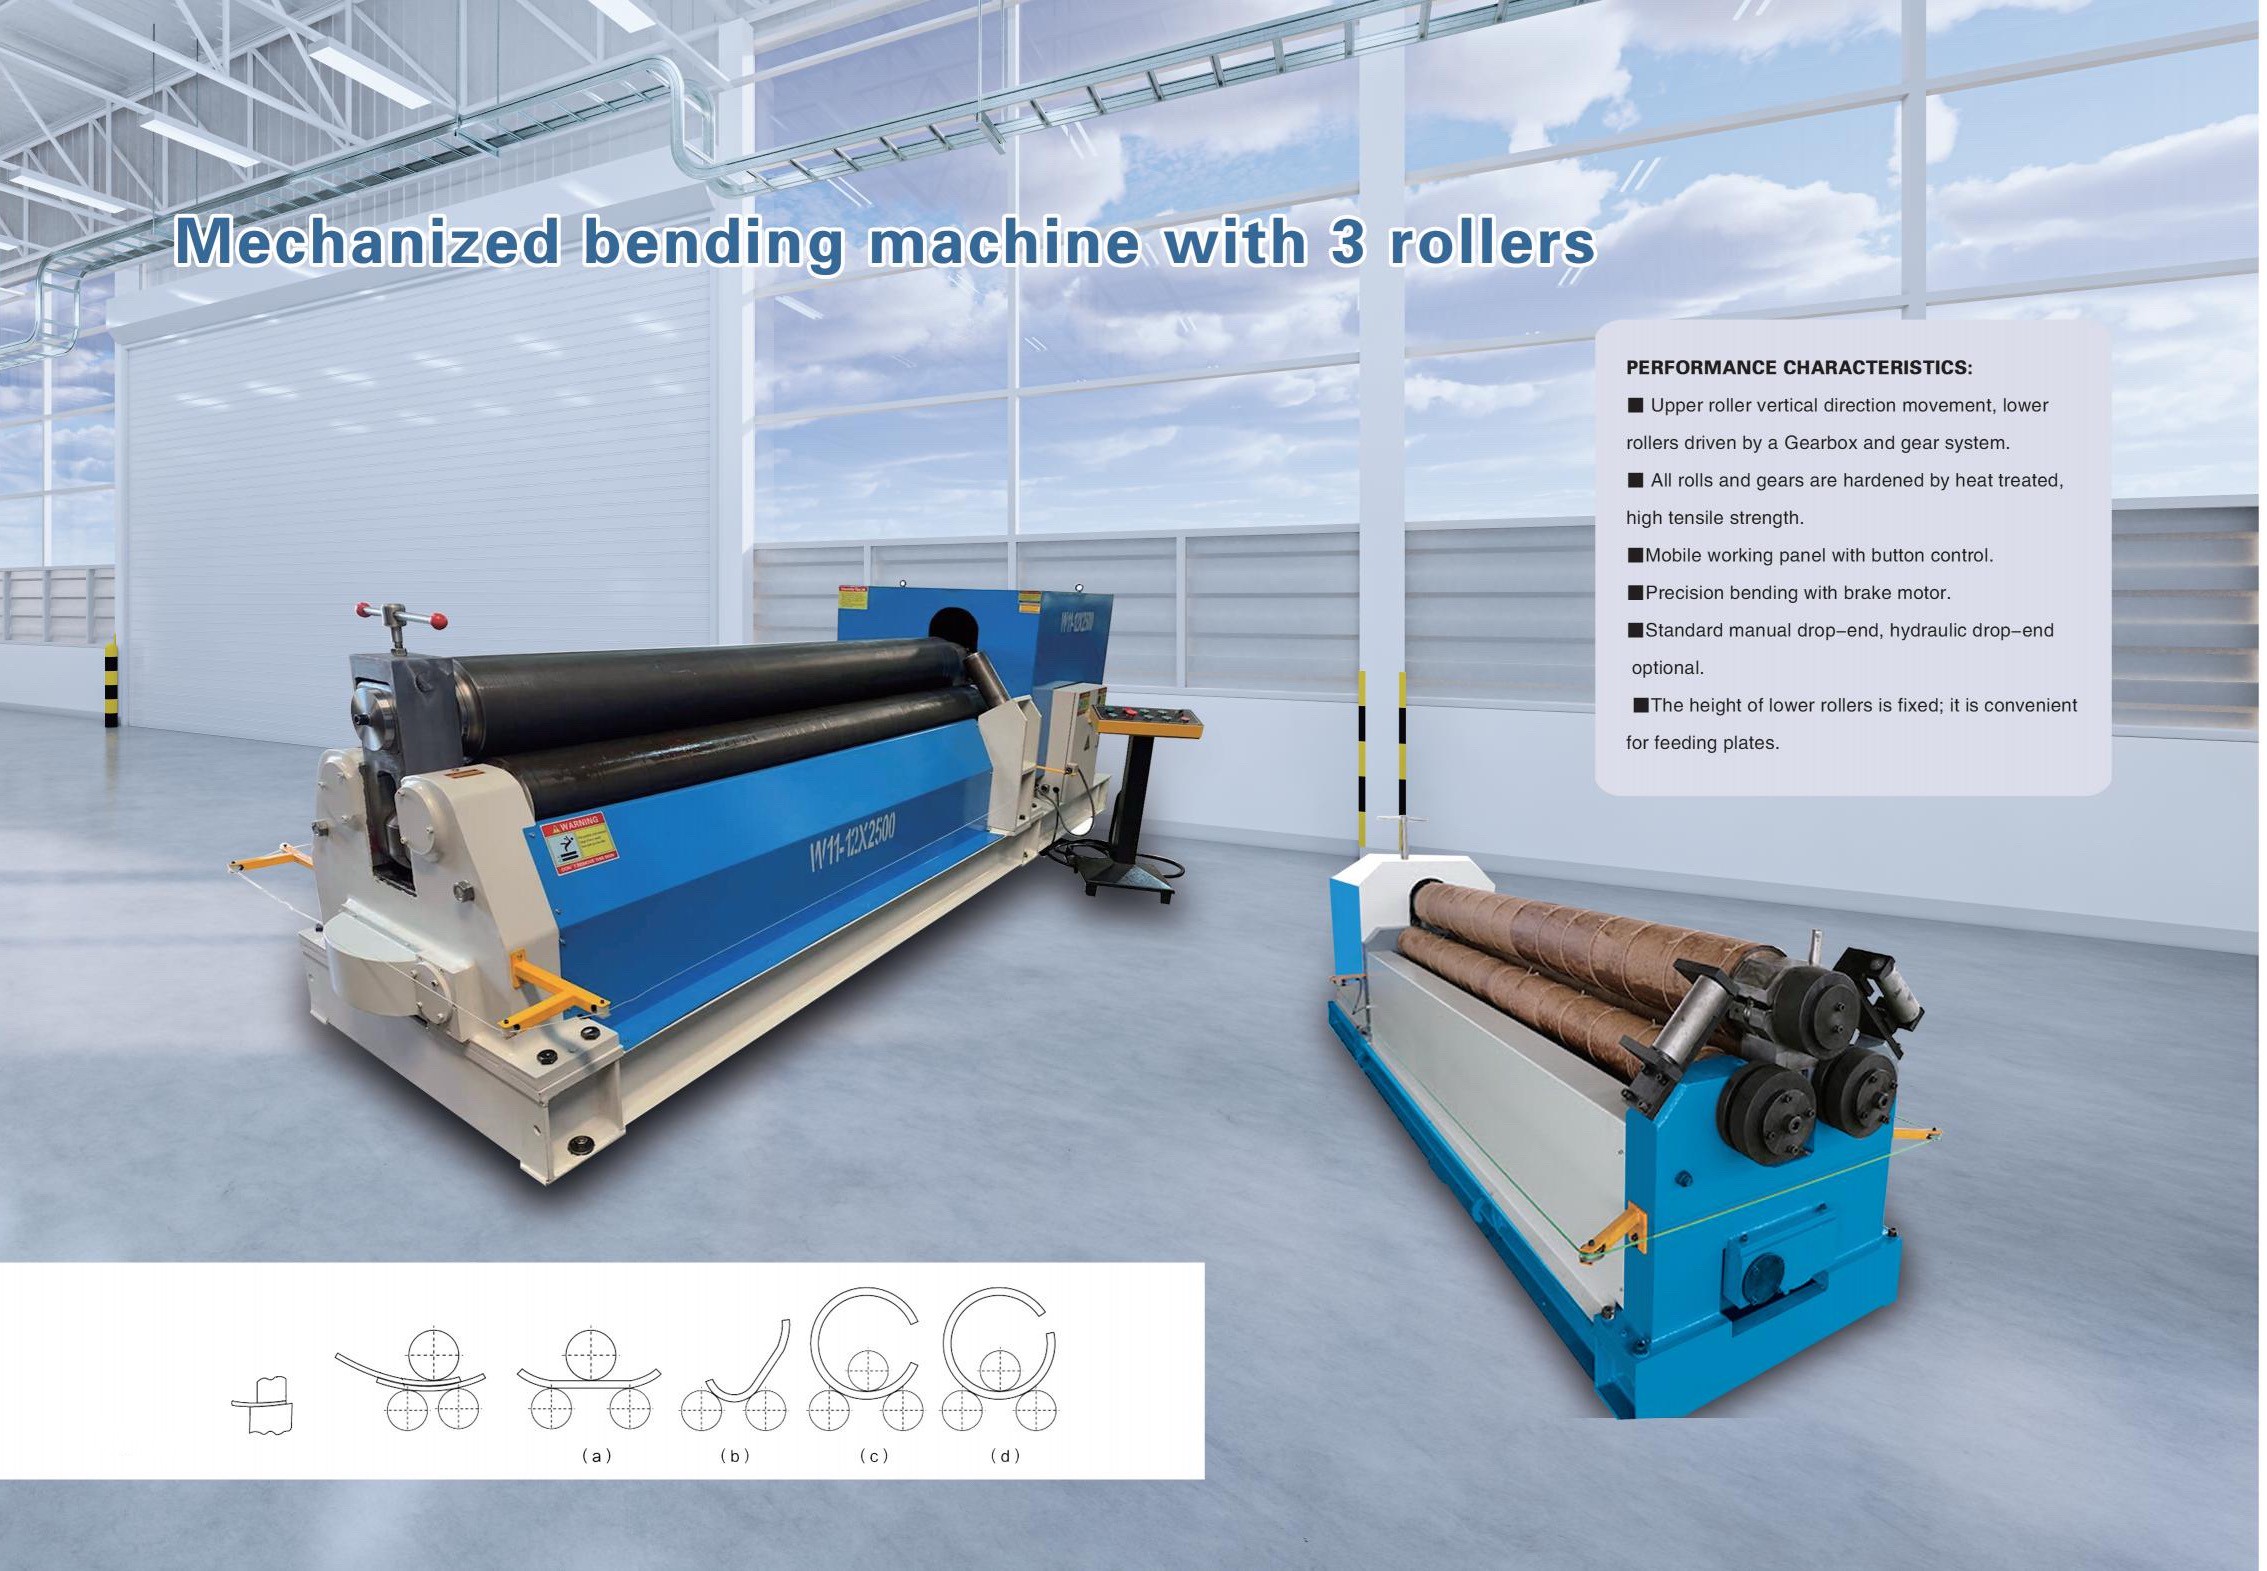
Трехвалковая механическая листогибочная машина
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.
Полный ассортимент оборудования & индивидуальные нестандартные решения
Сертификаты соответствия & патенты на независимые разработки
Более 10 лет глобального экспорта & проекты по всему миру
Навигация
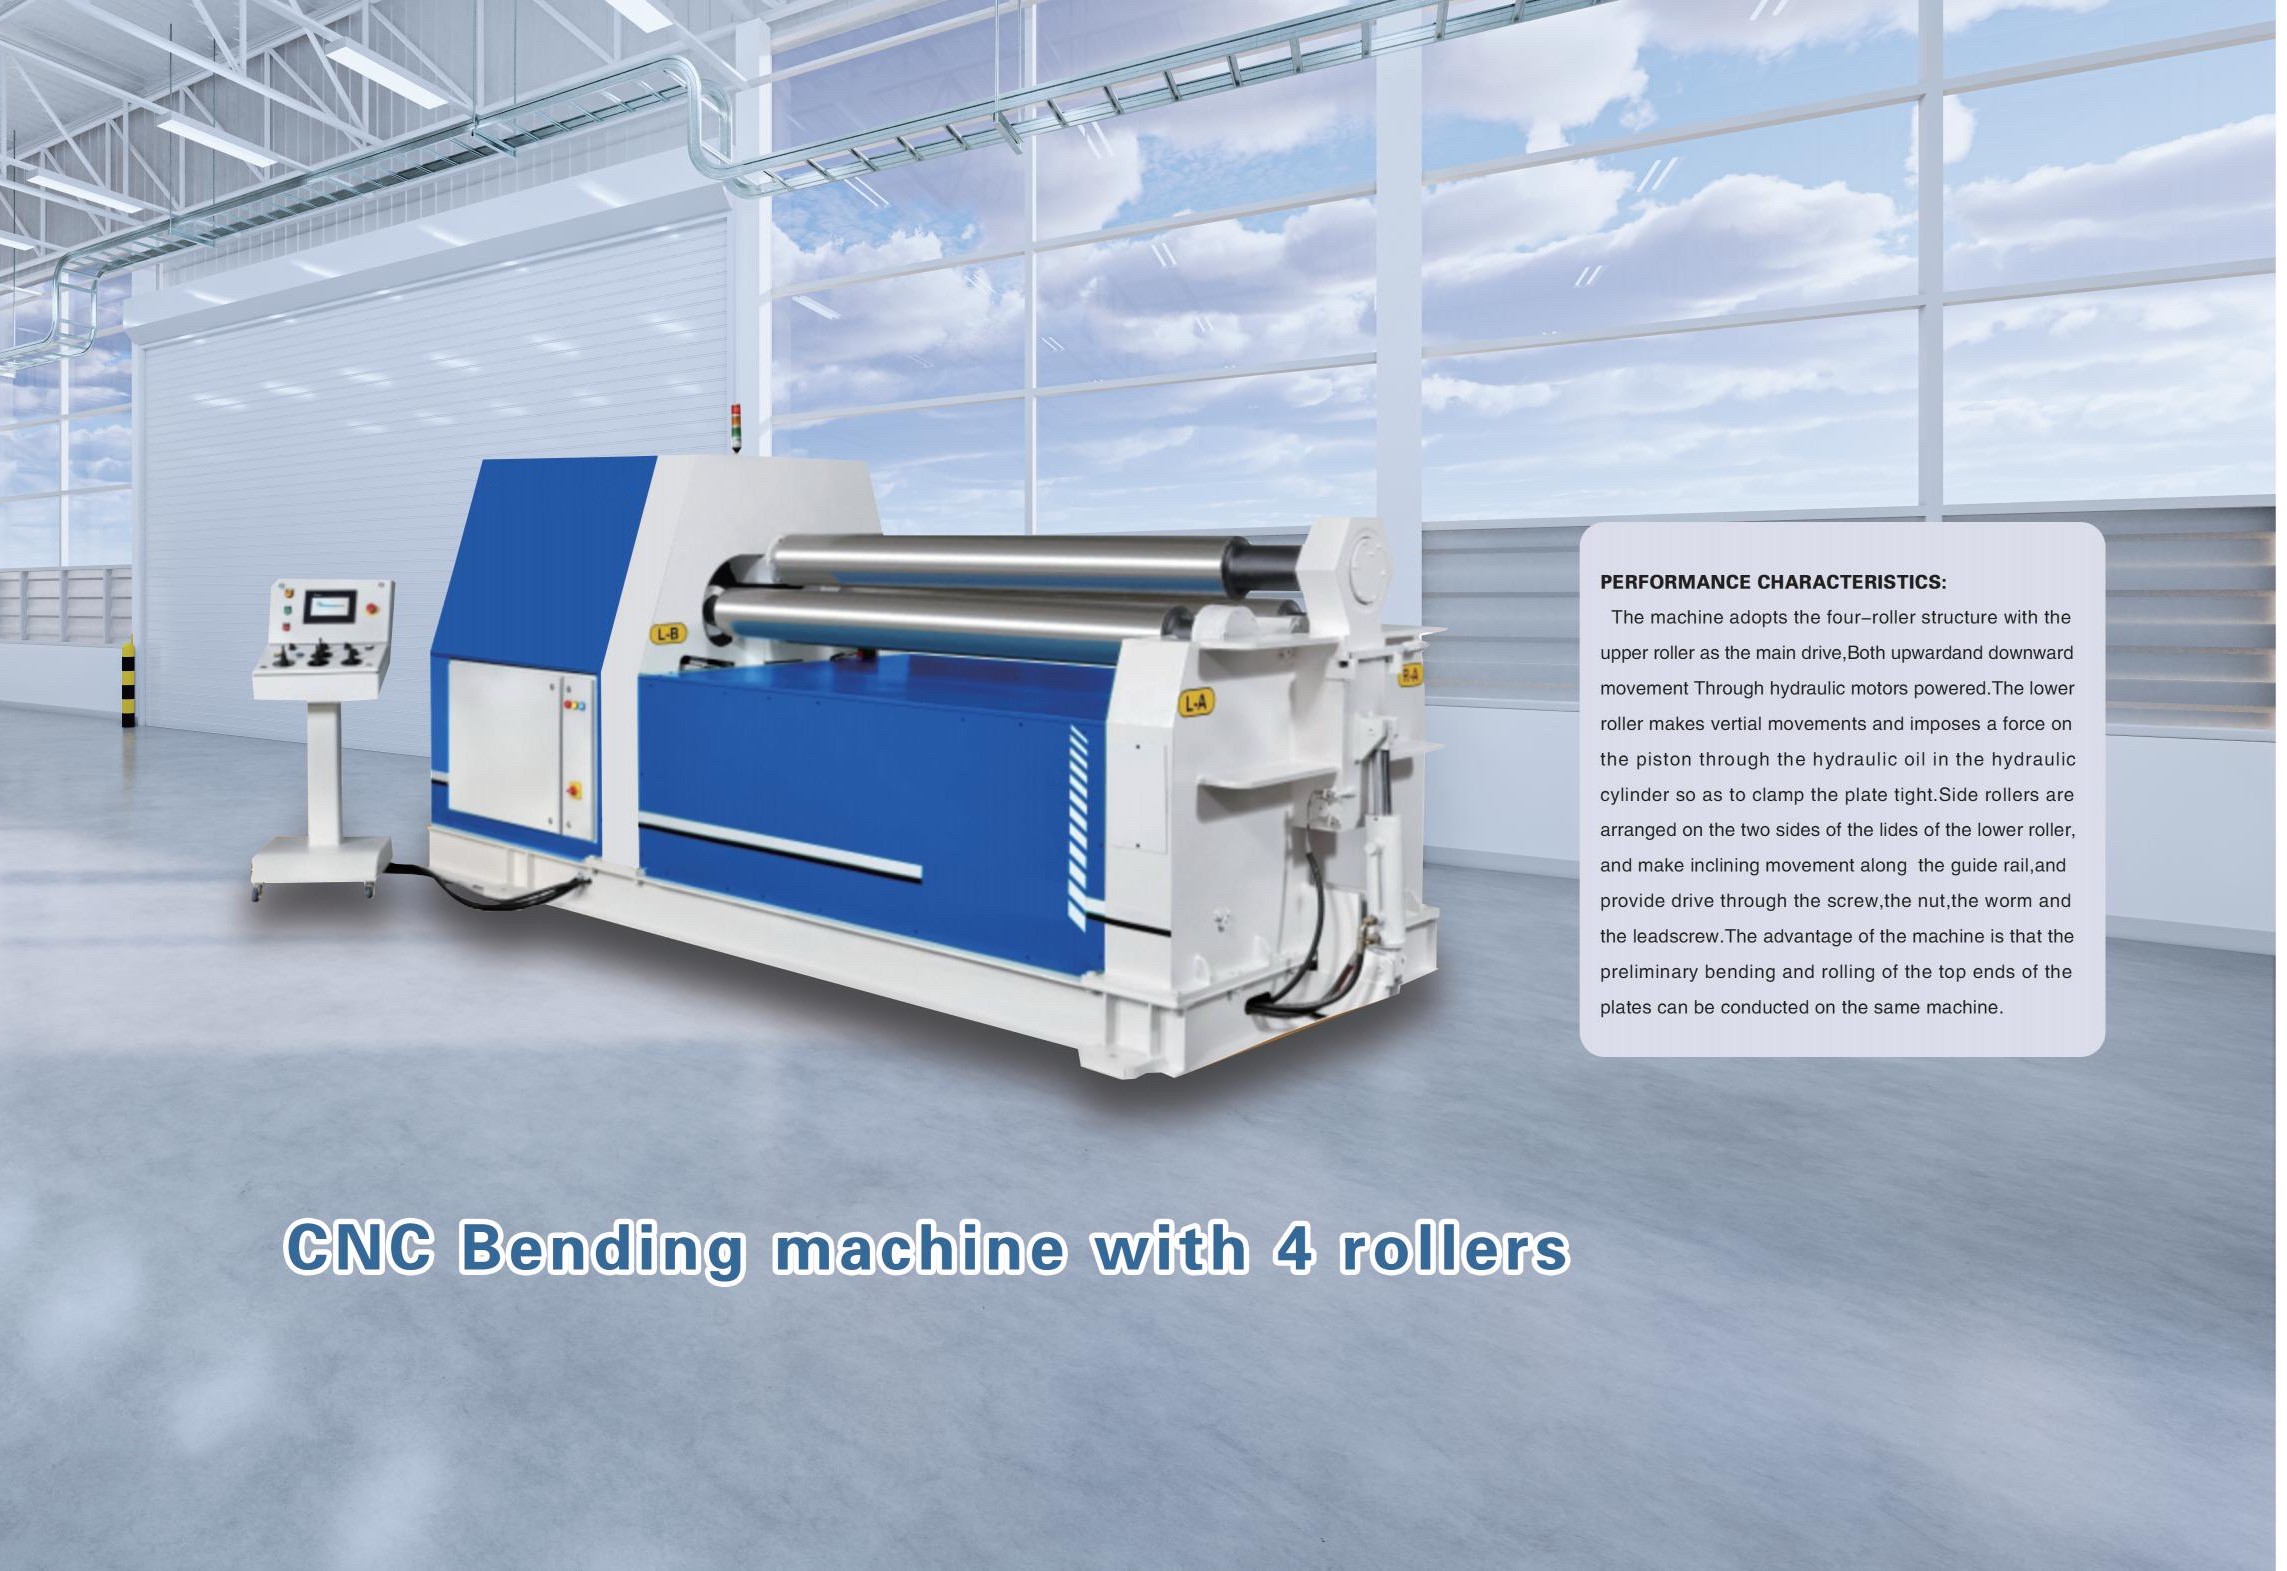

1.Введение в механизированный листогибочный станок с 3 валками:
Вальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.
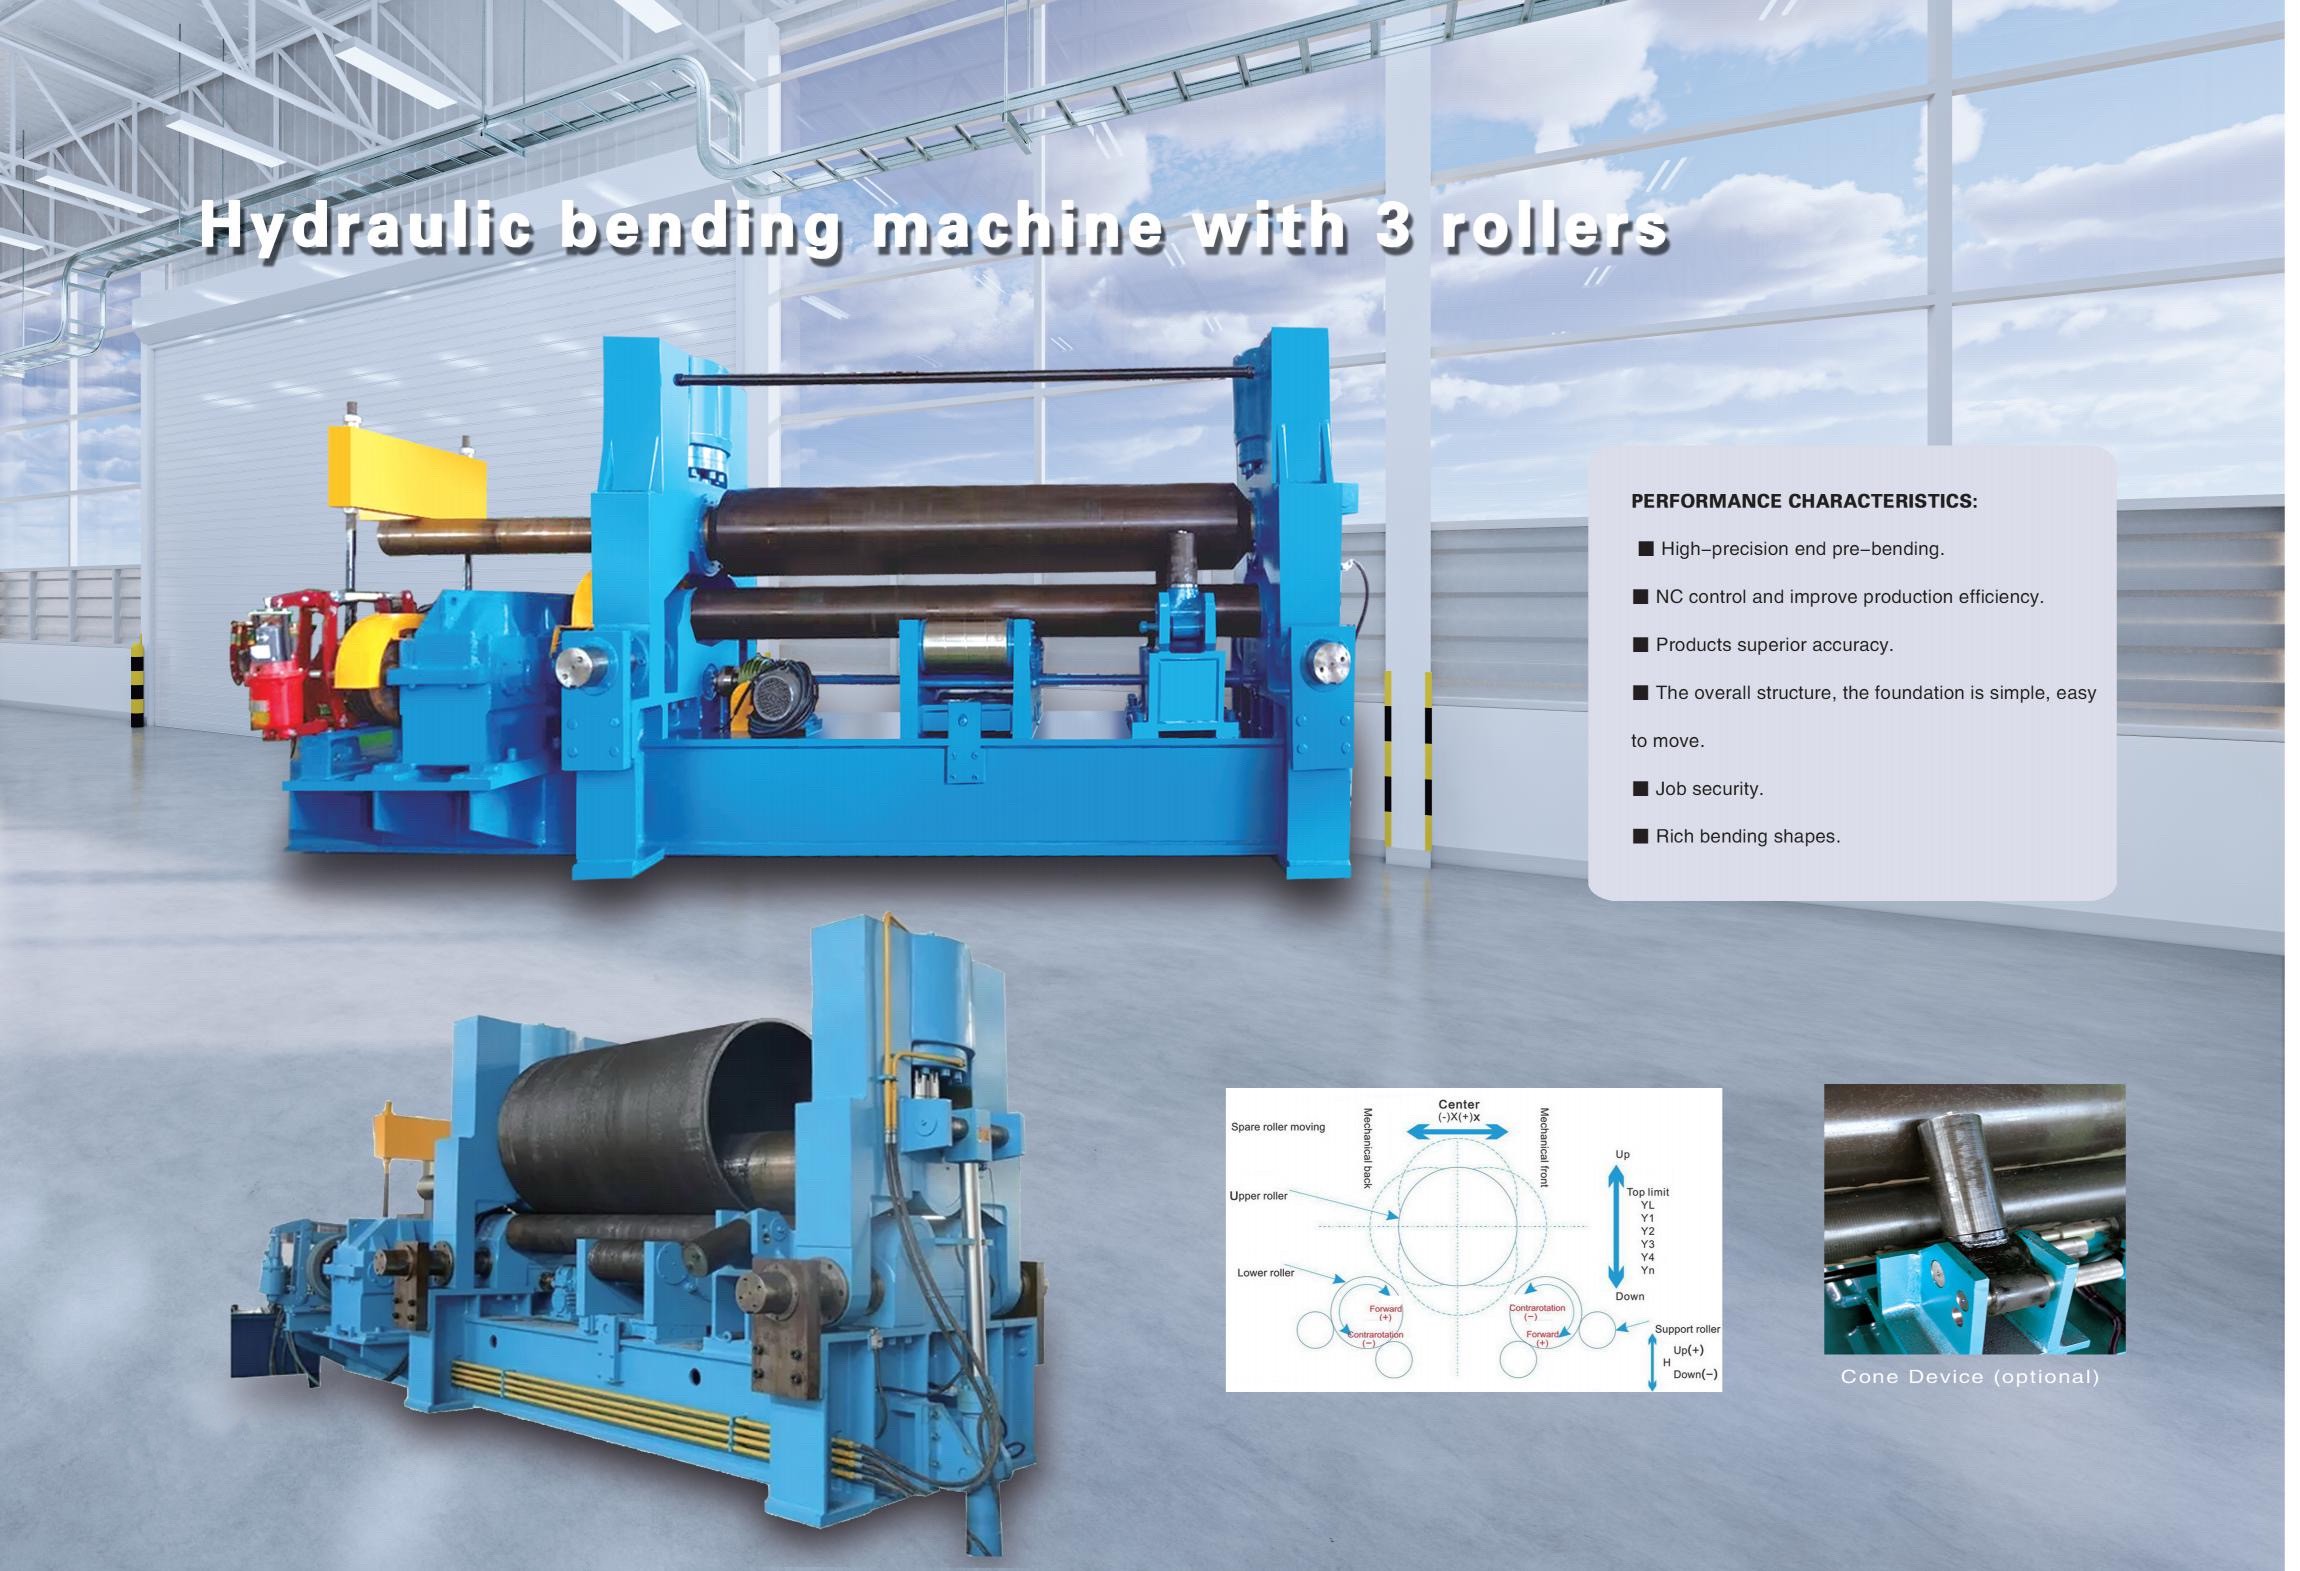
В симметричном листогибочном станке верхний валок приводится в действие гидравлическим маслом в цилиндрах, расположенных симметрично между двумя нижними валками, что обеспечивает его вертикальное перемещение. Он приводится в движение выходной шестерней главного редуктора, которая также входит в зацепление с шестернями двух нижних валков для создания крутящего момента при вальцовке. Плоские однородные металлические листы проходят через три рабочих валка (два нижних и один верхний). Под действием давления верхнего валка и вращательного движения нижних валков лист подвергается многократному изгибу: внутренние слои сжимаются, средний слой остается нейтральным, а внешние слои растягиваются, что приводит к необратимой пластической деформации. В результате лист вальцуется в цилиндры, конусы или их частичные сегменты.
Ограничением данной гидравлической трехвалковой конструкции является необходимость предварительной гибки концов листа на отдельном оборудовании. Этот станок подходит для крупномасштабного применения при толщине листа 50mm и более. Ряд неподвижных поддерживающих роликов, установленных под двумя нижними валками, уменьшает их пролет, повышая как точность заготовки, так и общую производительность станка.
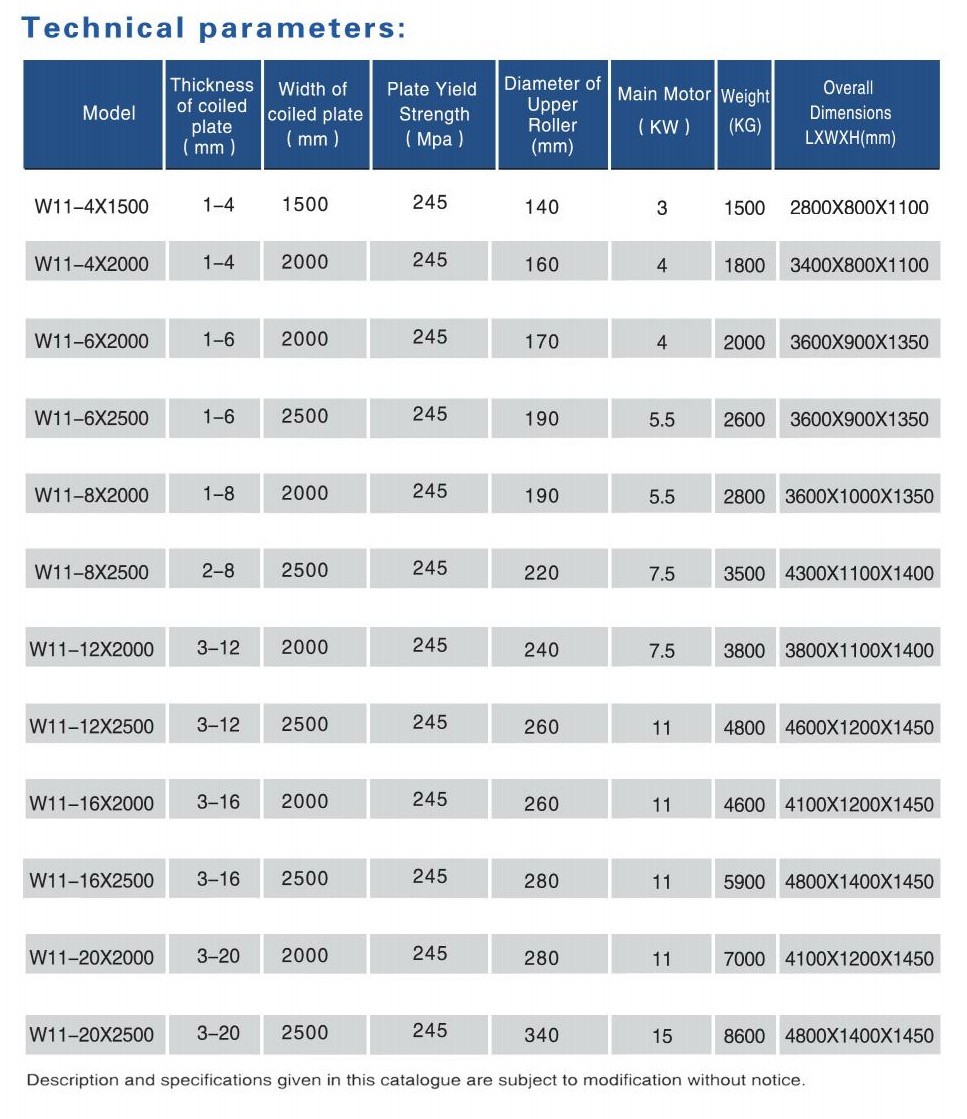
2.Технические параметры механизированного листогибочного станка с 3 валками
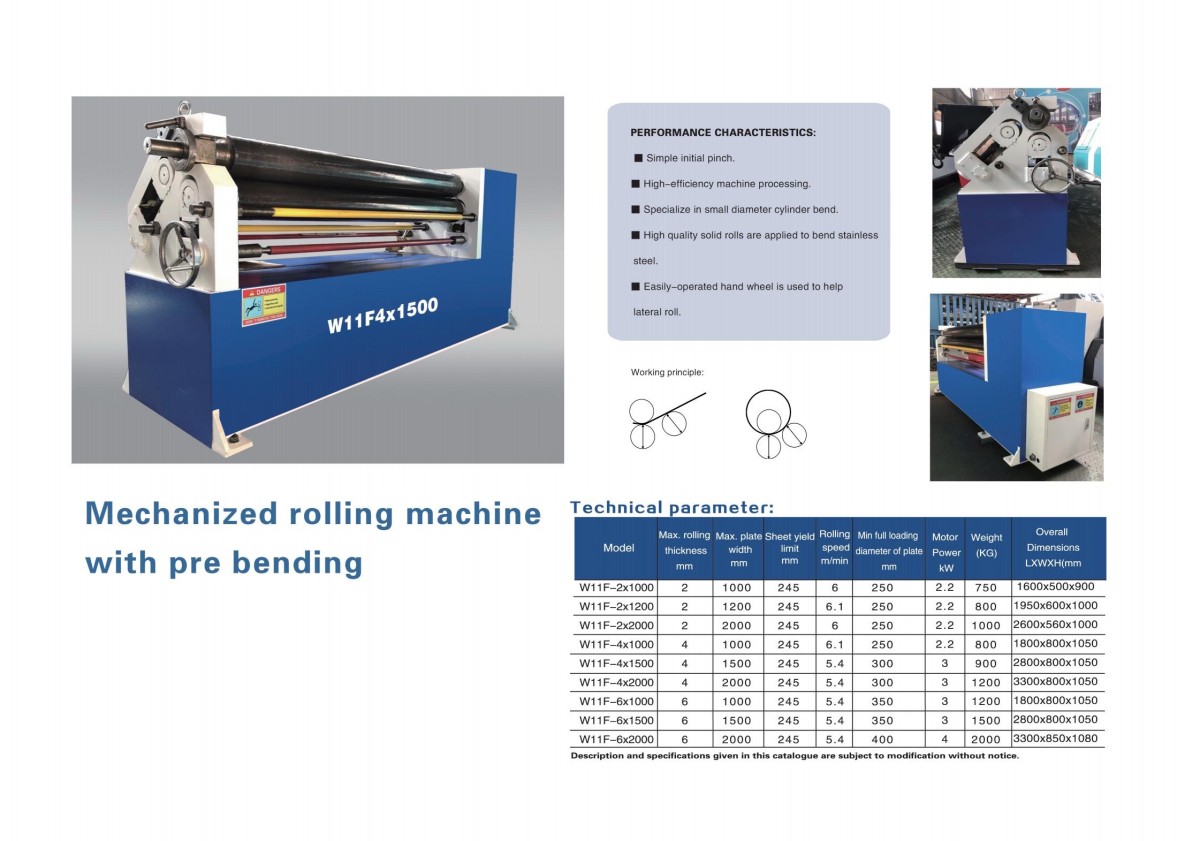
3.Характеристики механизированного листогибочного станка с 3 валками:
1. Классификация: Листогибочные вальцовочные станки подразделяются на механические и гидравлические типы.
2. Конструкция: Распространенный трехвалковый симметричный тип оснащен верхним валком, перемещающимся вертикально между двумя нижними валками посредством червячной передачи. Нижние валки вращаются через зацепление шестерен редуктора для перемещения листа.
3. Принцип работы: В гидравлических системах масло высокого давления приводит в движение поршни, создавая усилие и крутящий момент для гибки профиля. В соответствии с принципом «три точки образуют окружность», когда давление верхнего валка превышает предел текучести материала, происходит необратимая деформация. Процесс вальцовки включает подачу, регулировку и многократные циклы прижатия при прямом/обратном вращении.
4. Система привода: Включает главный привод (двигатель→редуктор→шестерни→нижние валки) и вспомогательный привод (отдельный двигатель для вертикального перемещения верхнего валка посредством червячной передачи и винта).
5. Смазка & техническое обслуживание: Смазка выполняется вручную или централизованно; для надежной работы требуется регулярное техническое обслуживание.
Часто задаваемые вопросы о товарах
Трёхвалковая машина использует три валка, расположенные по пирамидальной или асимметричной схеме. Она проще, экономичнее и подходит для общих задач обработки. Однако обычно требуется отдельно выполнять предварительную гибку концов листа, либо на каждом конце остаётся прямой участок. В четырёхвалковой машине добавляется четвёртый (прижимной) валок, который надёжно зажимает край листа, обеспечивая предварительную гибку и вальцовку за один проход без прямых участков на концах. Это обеспечивает более высокую точность, более быструю работу и меньшие потери материала, что делает её идеальным решением для крупносерийных и высокоточных работ.
Станок может обрабатывать широкий спектр материалов, включая углеродистую сталь, нержавеющую сталь, алюминий, медь и листы из сплавов. Допустимая толщина зависит от модели: лёгкие станки обрабатывают листы толщиной 2–12 мм, станки средней мощности — 12–40 мм, а тяжёлые модели могут вальцевать листы толщиной до 120 мм (или даже до 400 мм в специальных конфигурациях). Максимальная ширина обычно составляет от 1 000 мм до 16 000 мм. Производительность зависит от предела текучести материала: для сталей с более высокой прочностью требуется большее усилие при одинаковой толщине.
Да. Многие листогибочные вальцовочные машины поддерживают коническую вальцовку. Регулируя угол расположения валков относительно подачи листа, машина может постепенно изменять кривизну, формируя усечённые конусы, конические секции ветровых башен и другие конические формы. Это достигается наклоном валков или подачей листа под контролируемым углом относительно оси валков.
Предварительная гибка — это процесс гибки передней и задней кромок листа перед полной вальцовкой. Это обеспечивает формирование на концах листа непрерывной кривой, соответствующей остальной части цилиндра, устраняя плоские участки, которые в противном случае пришлось бы позже отрезать или сваривать. 4-валковые машины выполняют предварительную гибку автоматически за одну установку, тогда как для 3-валковых машин может потребоваться отдельное приспособление для предварительной гибки или листогибочный пресс. Правильная предварительная гибка имеет решающее значение для достижения полной округлости и точности размеров готового цилиндра.