




Гидравлический 3-валковый листогибочный станок
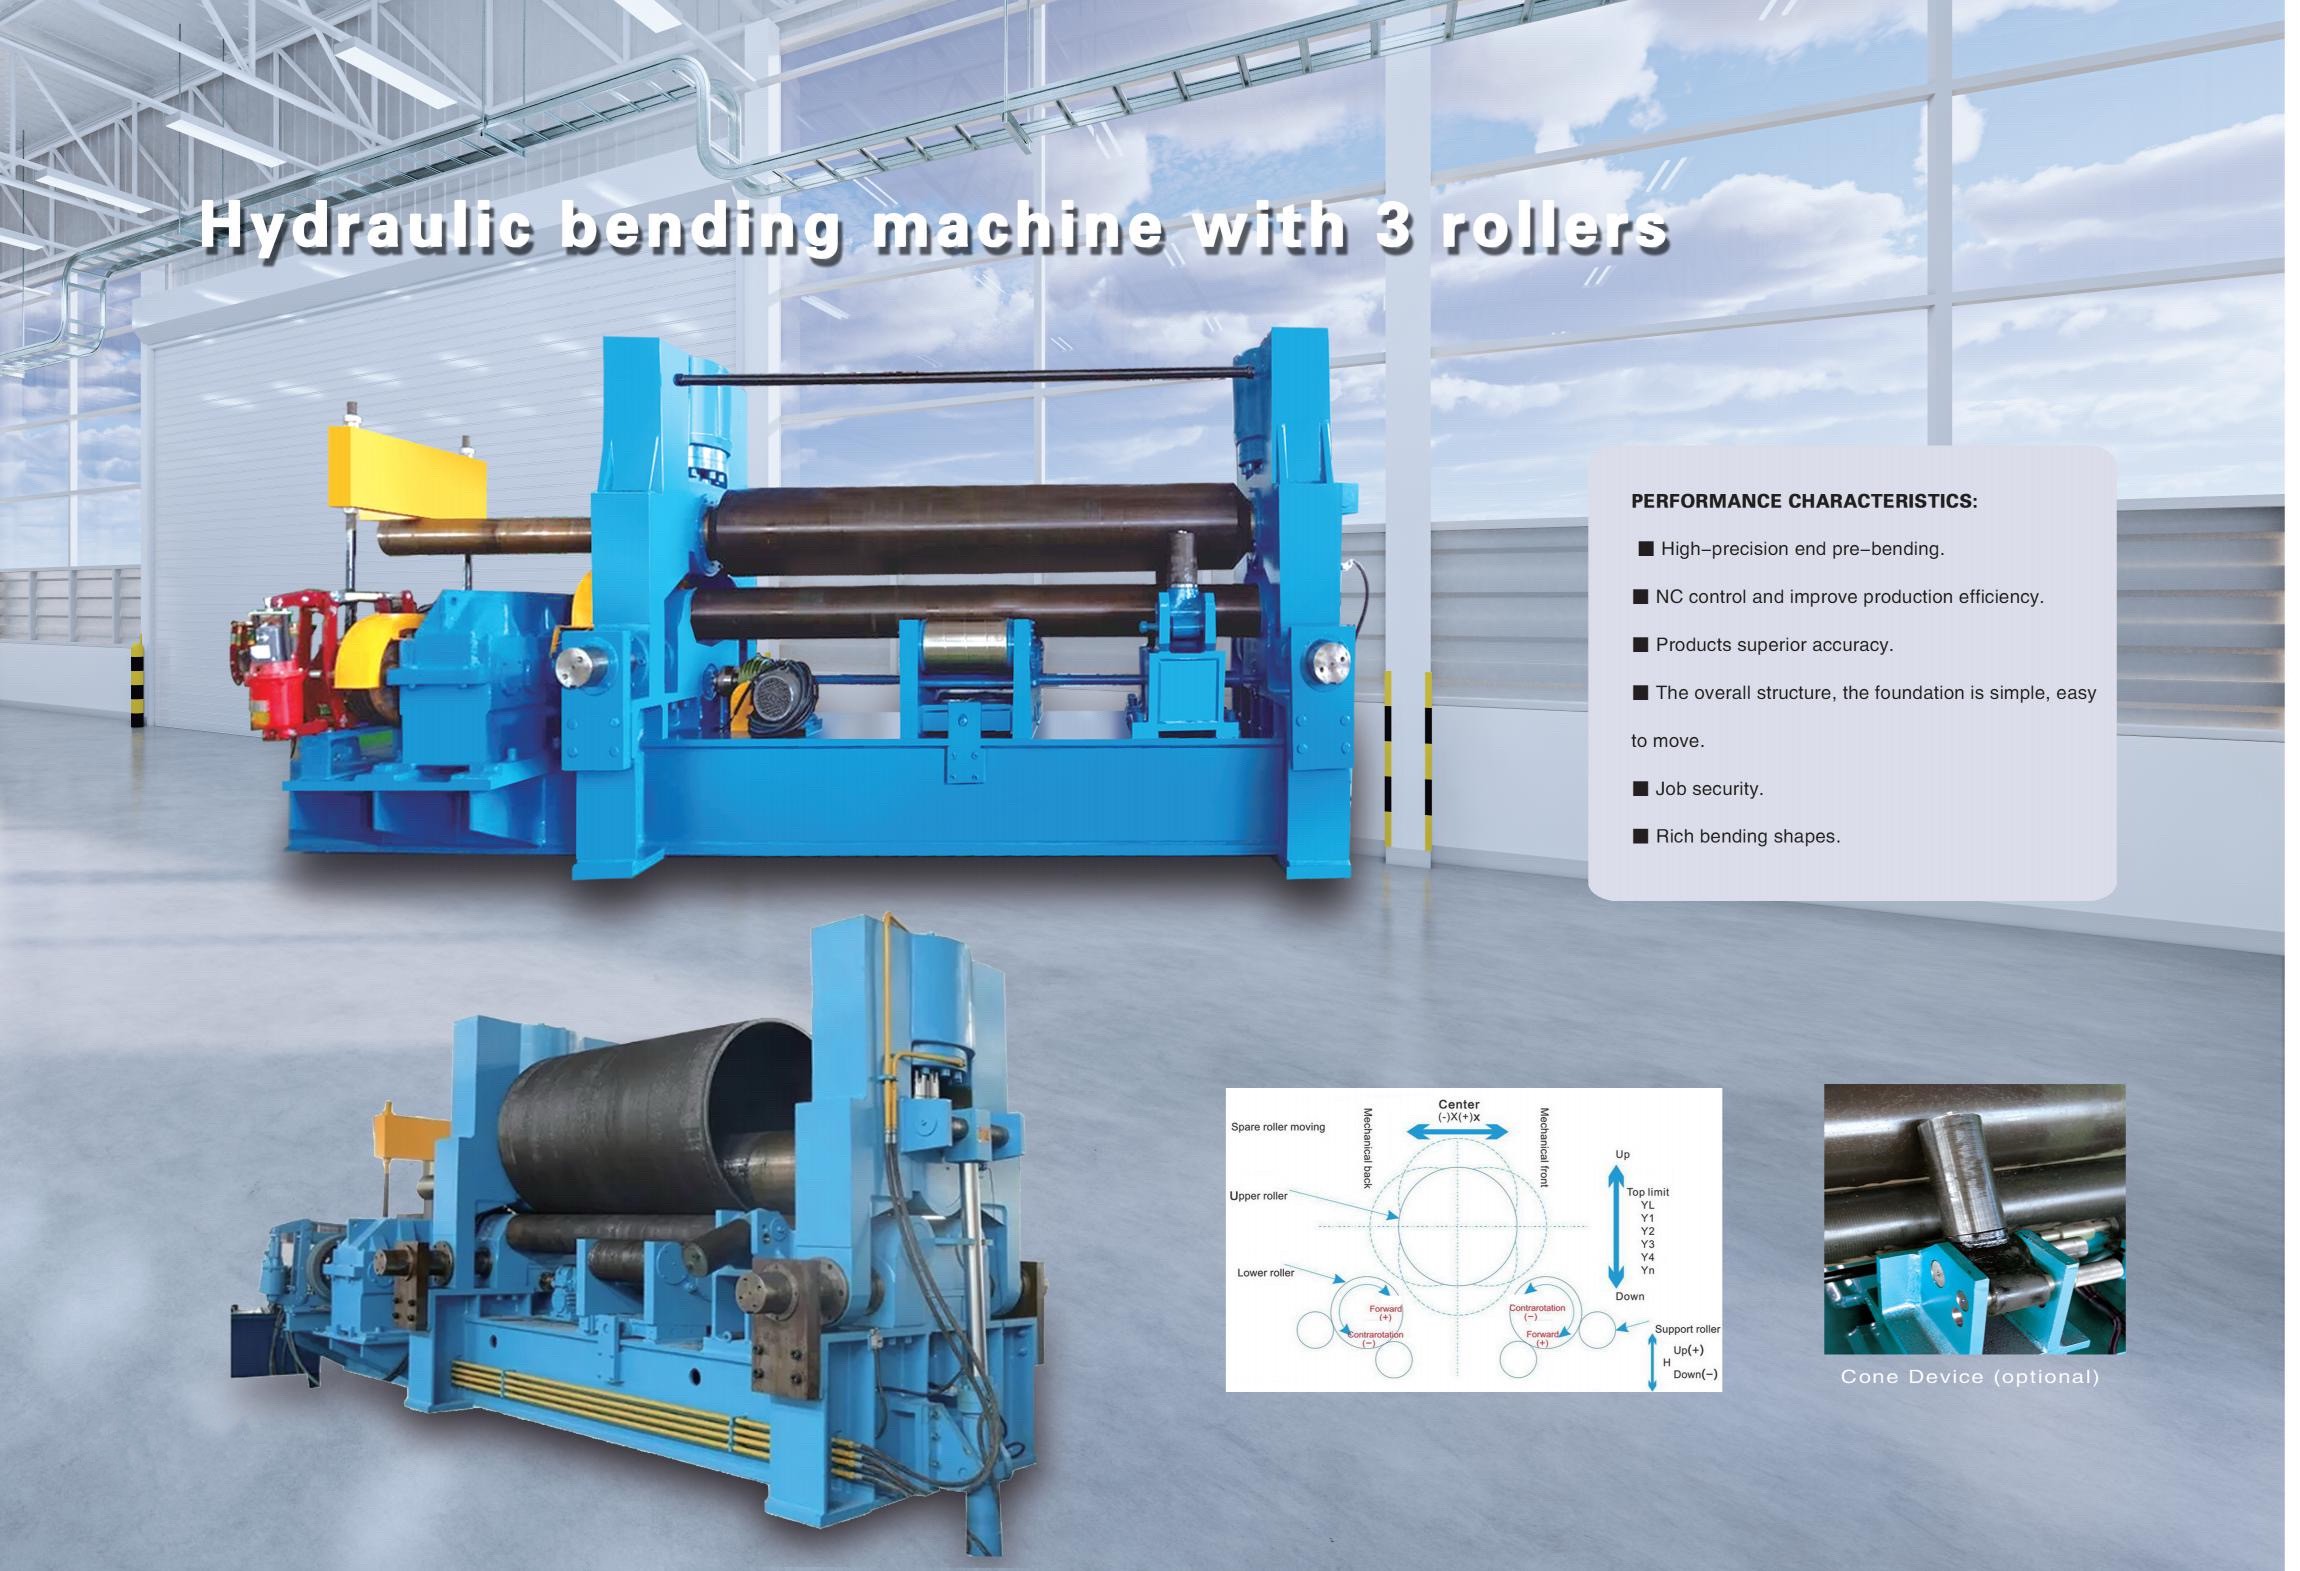
Гидравлический 3-валковый листогибочный станок
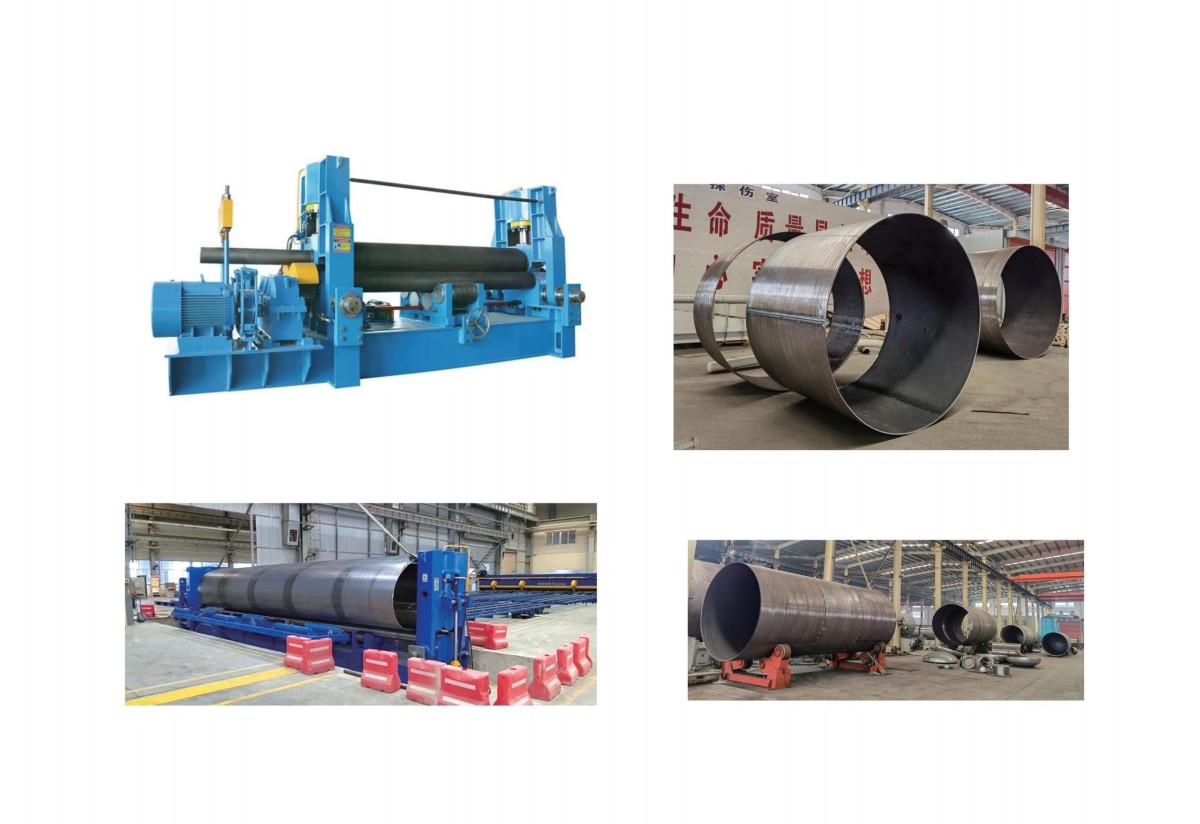
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.
Полный ассортимент оборудования & индивидуальные нестандартные решения
Сертификаты соответствия & патенты на независимые разработки
Более 10 лет глобального экспорта & проекты по всему миру
Навигация

1. Введение в продукт: гидравлический трехвалковый листогибочный станок
Листогибочный станок (также известный как вальцовочный станок) является важным оборудованием для обработки, в котором рабочие валки используются для сгибания листового металла в цилиндрические, конические и другие криволинейные формы.
1.1 Принцип работы
Станок работает путем приложения гидравлических и механических усилий для перемещения рабочих валков. Благодаря контролируемому вращению и регулировке положения валков могут формироваться различные детали, включая цилиндрические, конические, эллиптические и дугообразные элементы.
1.2 Симметричная трехвалковая конструкция
В данной конфигурации верхний валок расположен симметрично между двумя нижними валками. Гидравлические цилиндры перемещают верхний валок вертикально вверх и вниз, а выходная шестерня главного редуктора приводит верхний и два нижних валка в синхронное вращение. Такое сочетание направленного вниз давления и вращательного движения подвергает металлический лист многократным последовательным изгибам, создавая остаточную пластическую деформацию (сжатие внутреннего слоя, нейтральный средний слой, растяжение внешнего слоя).
1.3 Основное преимущество и ограничение
Преимущество: ряд неподвижных поддерживающих роликов под двумя нижними валками уменьшает их пролёт, значительно повышая точность обработки заготовки и общую производительность станка.
Ограничение: перед вальцовкой концы листа необходимо предварительно подогнуть с помощью вспомогательного оборудования.
1.4 Типичное применение
Этот гидравлический трехвалковый листогибочный станок особенно подходит для тяжелых условий эксплуатации и способен обрабатывать листы толщиной 50 мм и более на крупных промышленных предприятиях.
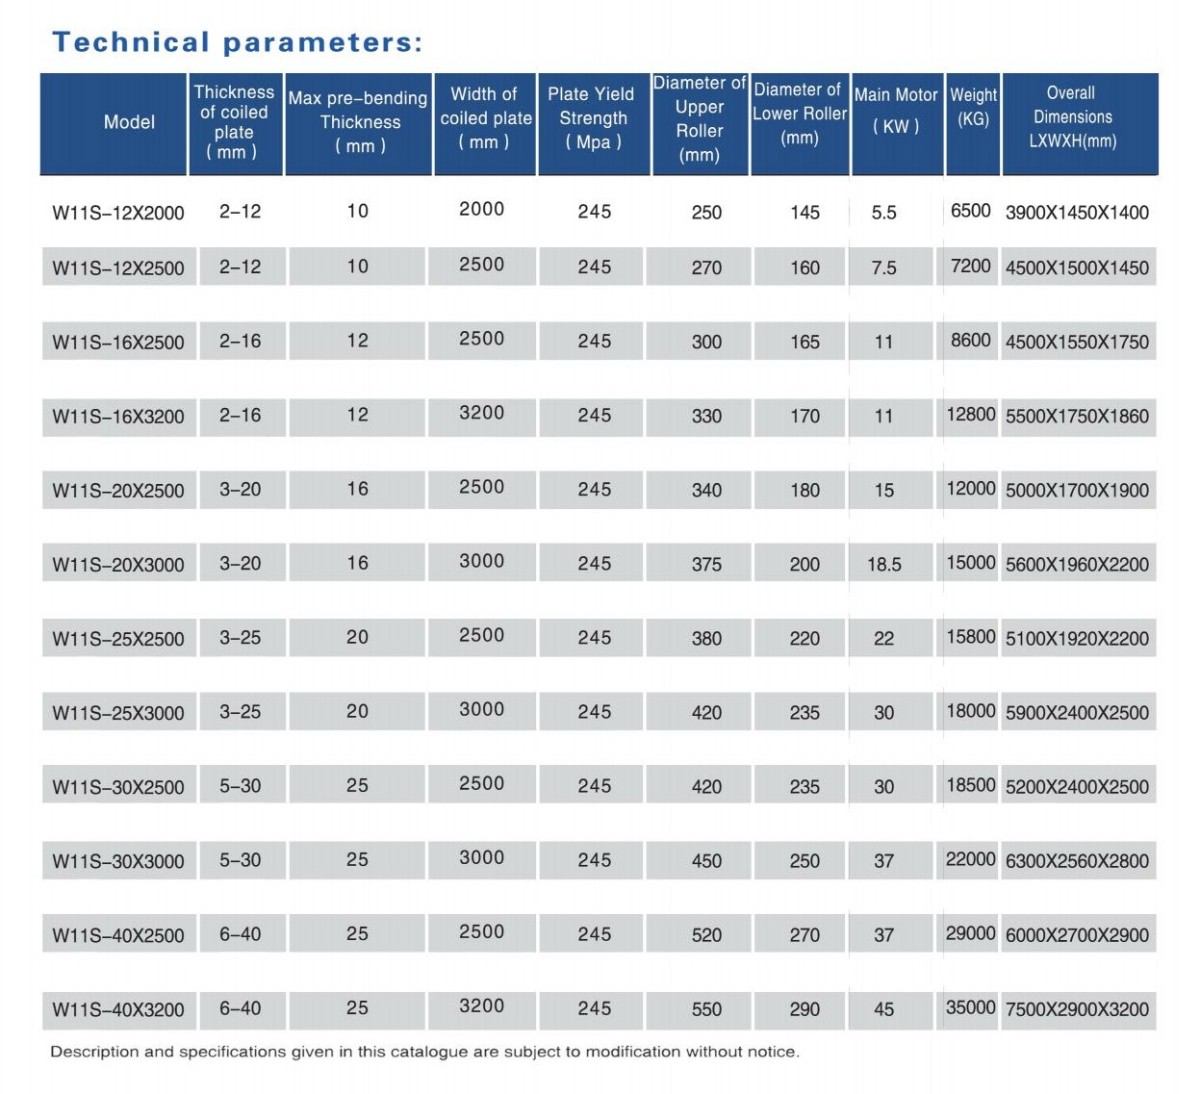
2. Технические параметры гидравлического трехвалкового листогибочного станка
3. Характеристики гидравлического трехвалкового листогибочного станка:
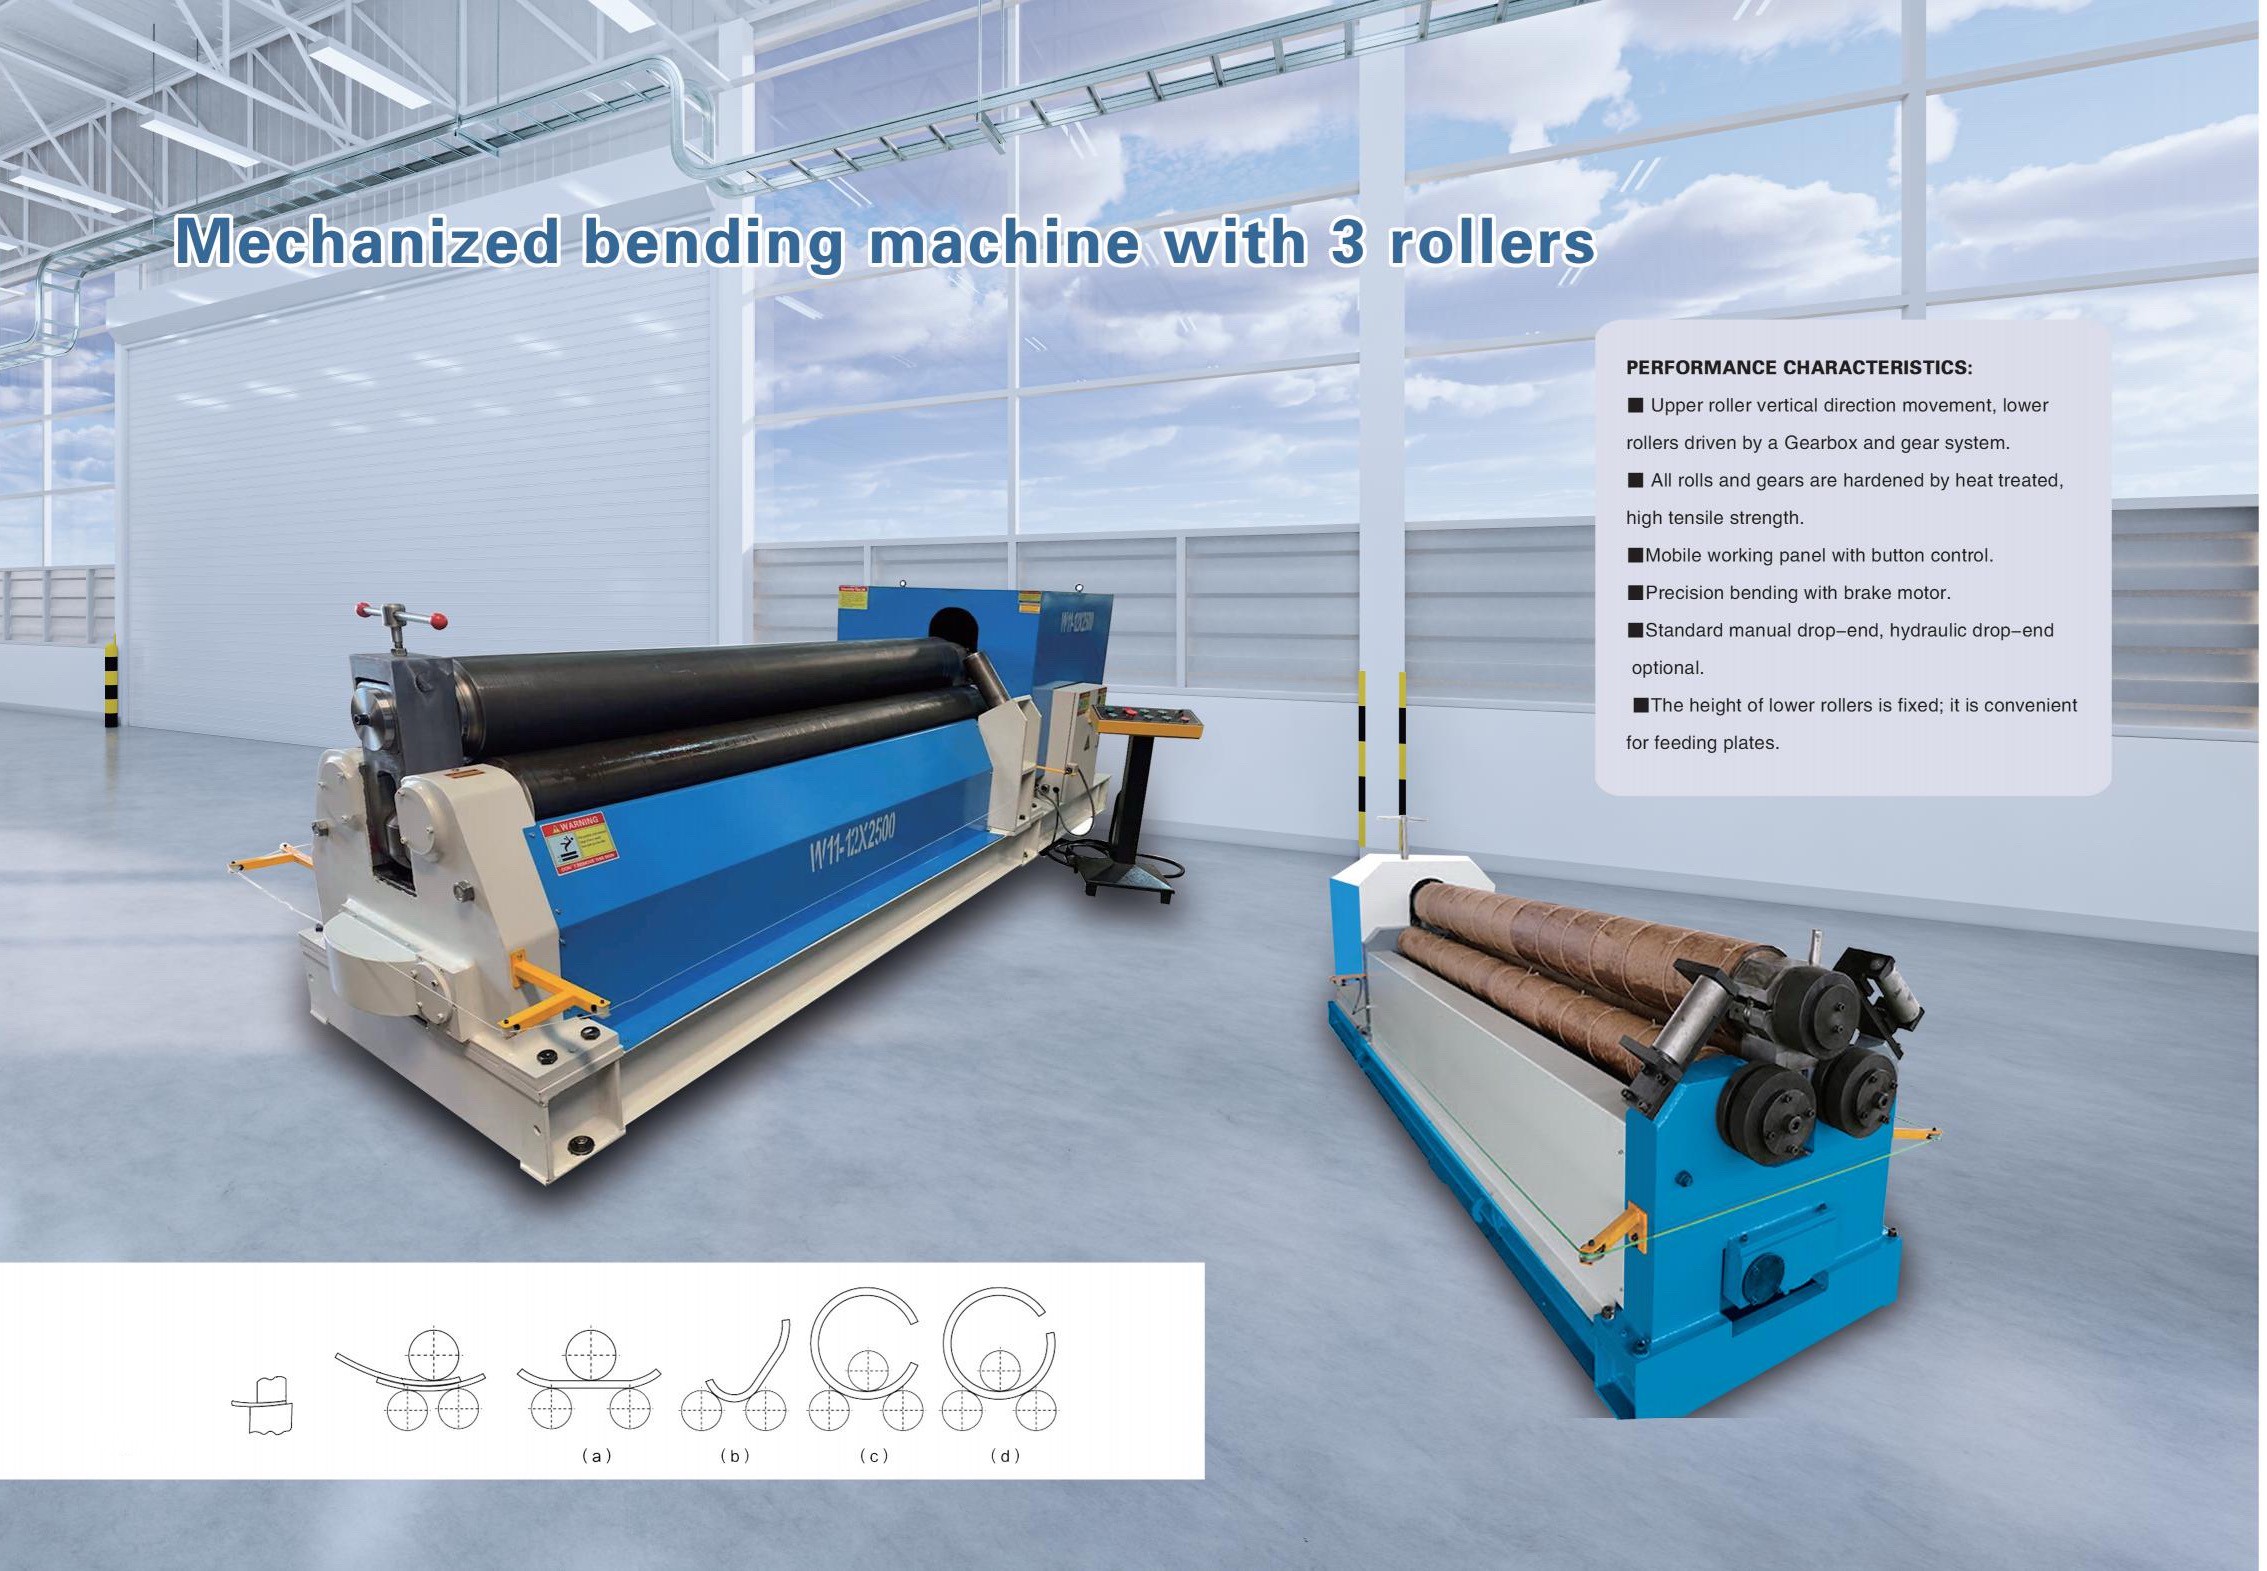
Станок для вальцовки железных листов (вальцовочный станок) подразделяется на механический и гидравлический типы.
Распространенной конструкцией является симметричная трехвалковая схема. Верхний валок перемещается вертикально вверх и вниз в симметричном положении между двумя нижними валками. Это движение осуществляется через червячную передачу; два нижних валка вращаются, при этом вращение обеспечивается выходной шестерней редуктора, входящей в зацепление с шестерней нижнего валка и приводящей лист в движение.
Масло высокого давления, подаваемое электрическим масляным насосом, направляется по трубопроводу высокого давления в рабочий цилиндр или двигатель. Масло высокого давления воздействует на поршень внутри рабочего цилиндра или двигателя, создавая усилие и крутящий момент. Затем компоненты пресс-формы сгибают профиль. Принцип работы основан на принципе образования окружности по трем точкам: изменение относительного положения заготовки и вращательное движение вызывают непрерывную пластическую деформацию листа. Когда давление вниз, создаваемое верхним валком, превышает предел текучести материала, материал подвергается остаточной деформации. Основной процесс вальцовки включает: подачу листа в пространство между верхним и нижними валками и его регулировку, затем запуск главного двигателя и выполнение вальцовки путем многократного прижатия, вращения вперед и назад.
Система привода оборудования подразделяется на основной и вспомогательный приводы. Система основного привода использует двигатель для приведения в действие редуктора и пары шестерен, вращающих нижние валки; система вспомогательного привода (для перемещения верхнего валка вверх и вниз) приводится в действие другим двигателем, который обеспечивает движение червячного колеса, червяка и винтового стержня. В системе смазки в основном применяется ручная подача смазки или централизованная смазка, а для обеспечения нормальной работы оборудования требуется регулярное техническое обслуживание.
Часто задаваемые вопросы о товарах
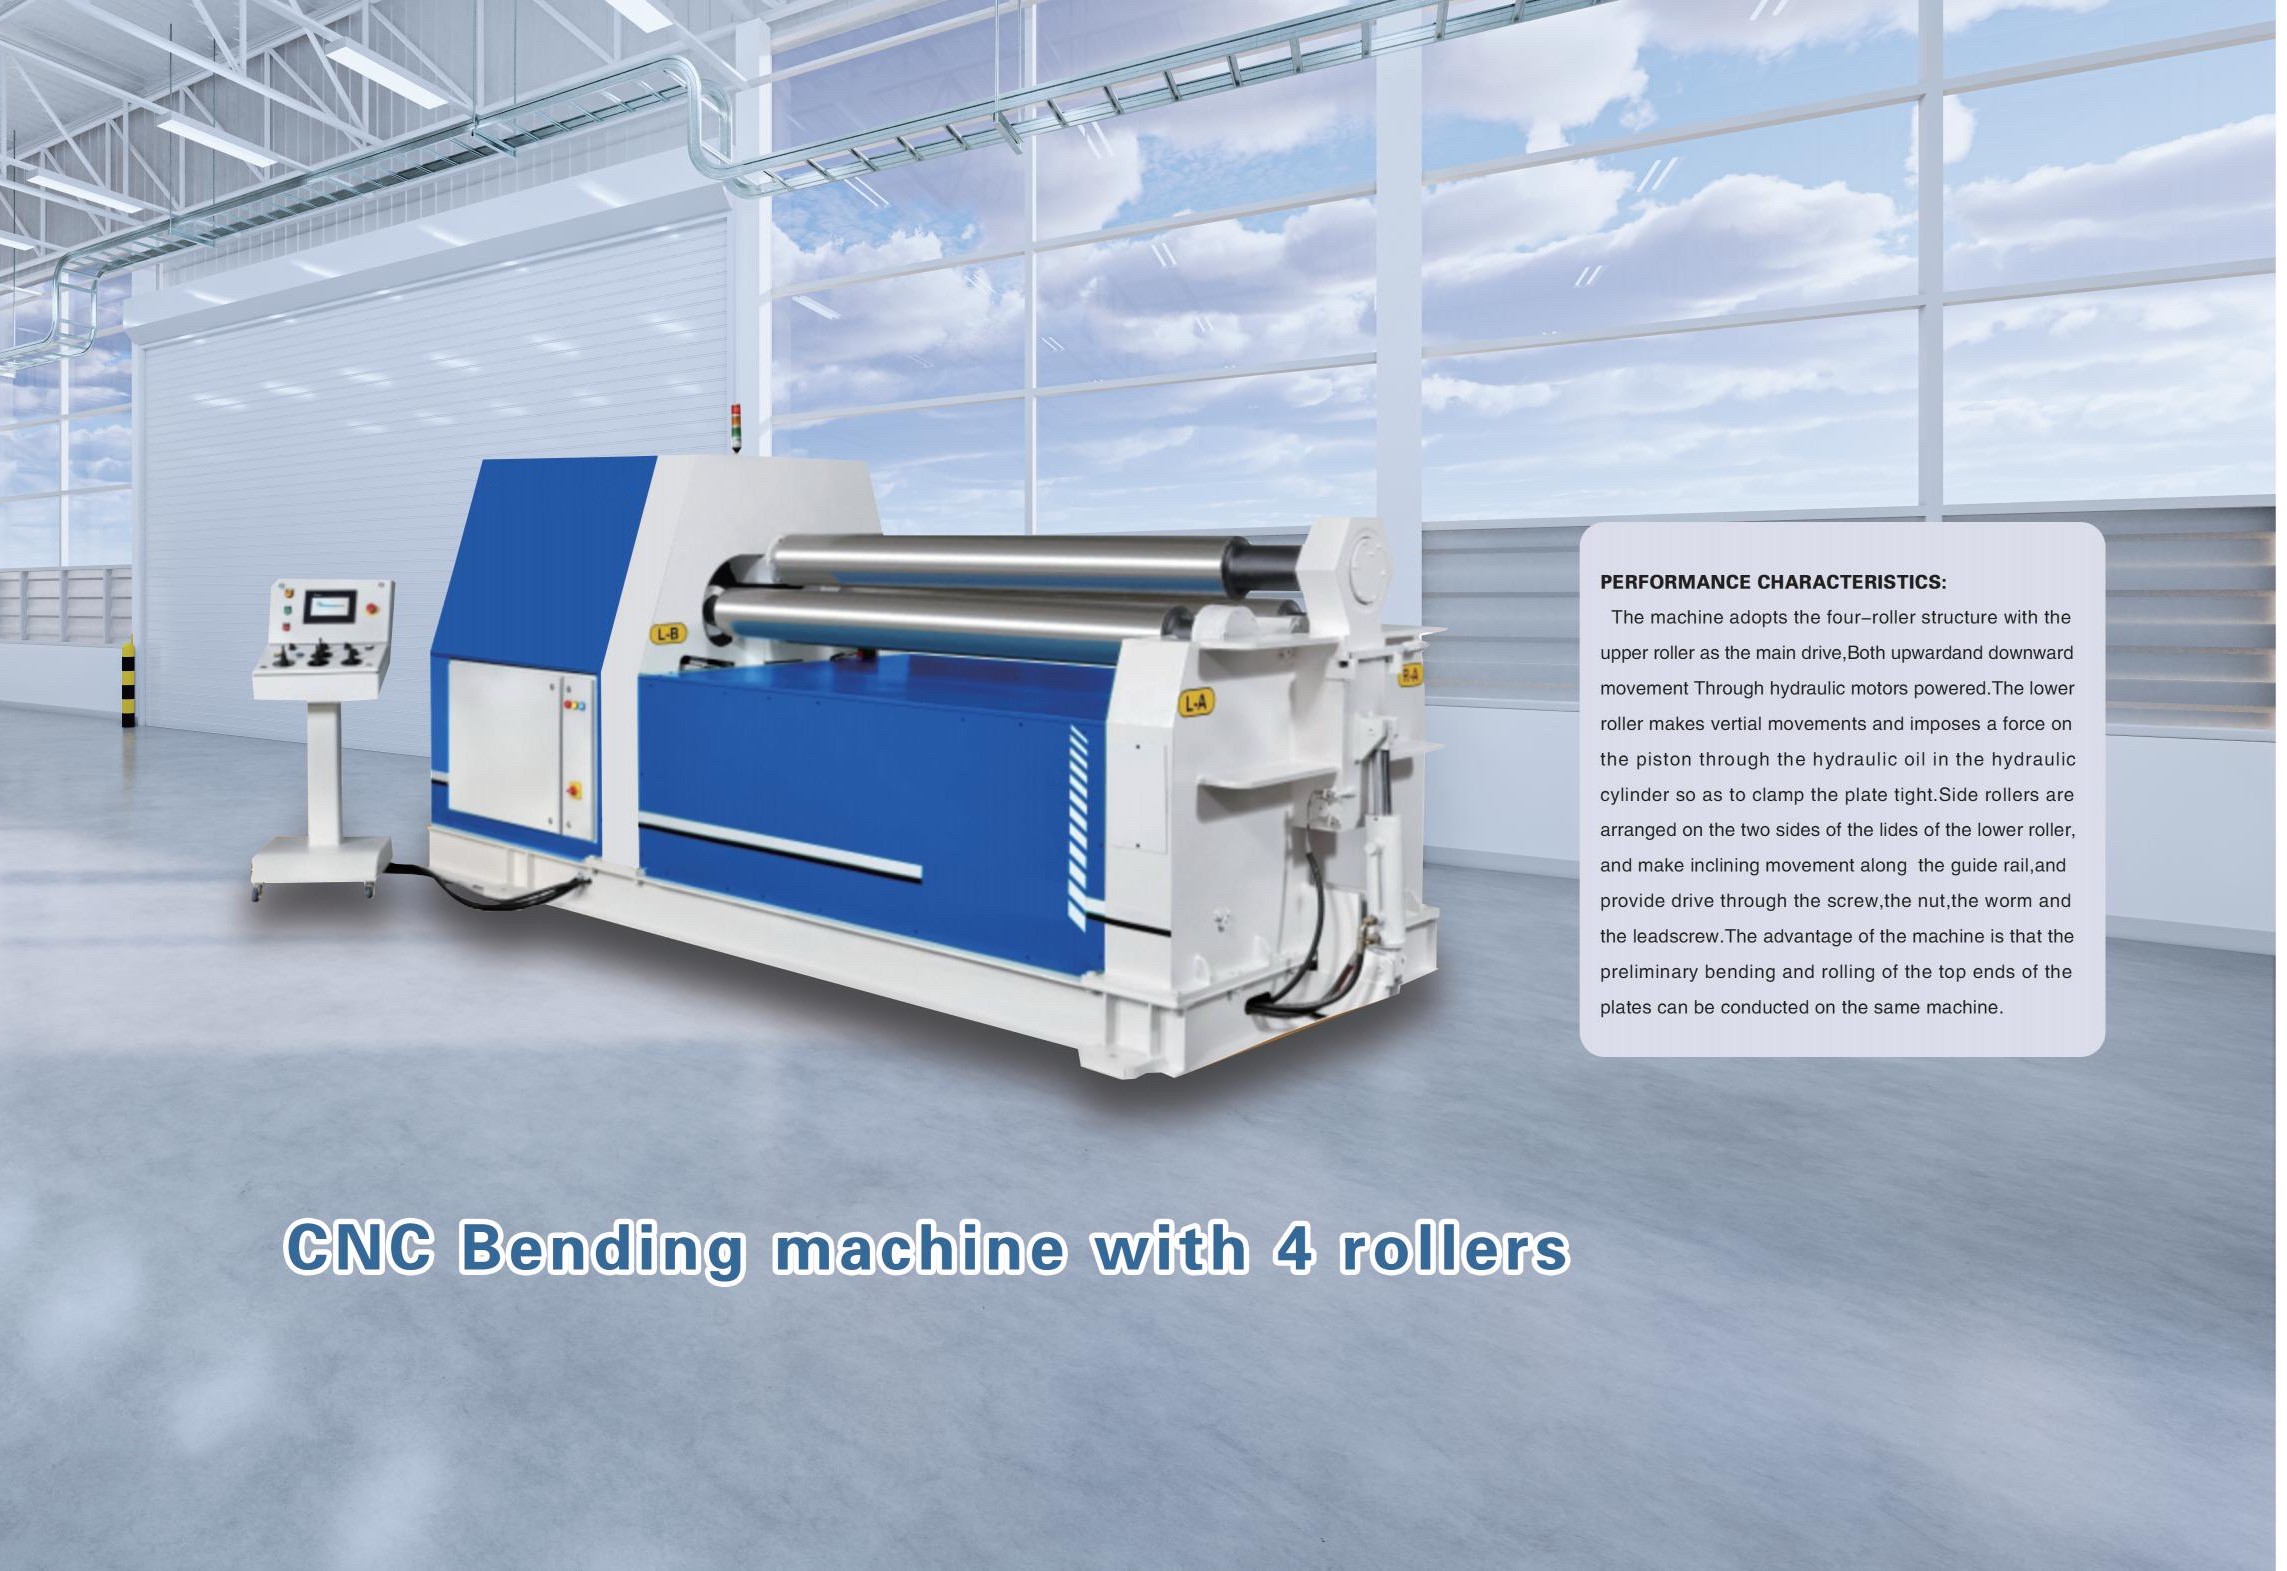
Трёхвалковая машина использует три валка, расположенные по пирамидальной или асимметричной схеме. Она проще, экономичнее и подходит для общих задач обработки. Однако обычно требуется отдельно выполнять предварительную гибку концов листа, либо на каждом конце остаётся прямой участок. В четырёхвалковой машине добавляется четвёртый (прижимной) валок, который надёжно зажимает край листа, обеспечивая предварительную гибку и вальцовку за один проход без прямых участков на концах. Это обеспечивает более высокую точность, более быструю работу и меньшие потери материала, что делает её идеальным решением для крупносерийных и высокоточных работ.
Станок может обрабатывать широкий спектр материалов, включая углеродистую сталь, нержавеющую сталь, алюминий, медь и листы из сплавов. Допустимая толщина зависит от модели: лёгкие станки обрабатывают листы толщиной 2–12 мм, станки средней мощности — 12–40 мм, а тяжёлые модели могут вальцевать листы толщиной до 120 мм (или даже до 400 мм в специальных конфигурациях). Максимальная ширина обычно составляет от 1 000 мм до 16 000 мм. Производительность зависит от предела текучести материала: для сталей с более высокой прочностью требуется большее усилие при одинаковой толщине.
Да. Многие листогибочные вальцовочные машины поддерживают коническую вальцовку. Регулируя угол расположения валков относительно подачи листа, машина может постепенно изменять кривизну, формируя усечённые конусы, конические секции ветровых башен и другие конические формы. Это достигается наклоном валков или подачей листа под контролируемым углом относительно оси валков.
Предварительная гибка — это процесс гибки передней и задней кромок листа перед полной вальцовкой. Это обеспечивает формирование на концах листа непрерывной кривой, соответствующей остальной части цилиндра, устраняя плоские участки, которые в противном случае пришлось бы позже отрезать или сваривать. 4-валковые машины выполняют предварительную гибку автоматически за одну установку, тогда как для 3-валковых машин может потребоваться отдельное приспособление для предварительной гибки или листогибочный пресс. Правильная предварительная гибка имеет решающее значение для достижения полной округлости и точности размеров готового цилиндра.