




Costes de operación de una máquina de corte CNC: desglose de electricidad, gas y mantenimiento
Costes de operación de una máquina de corte CNC: desglose de electricidad, gas y mantenimiento
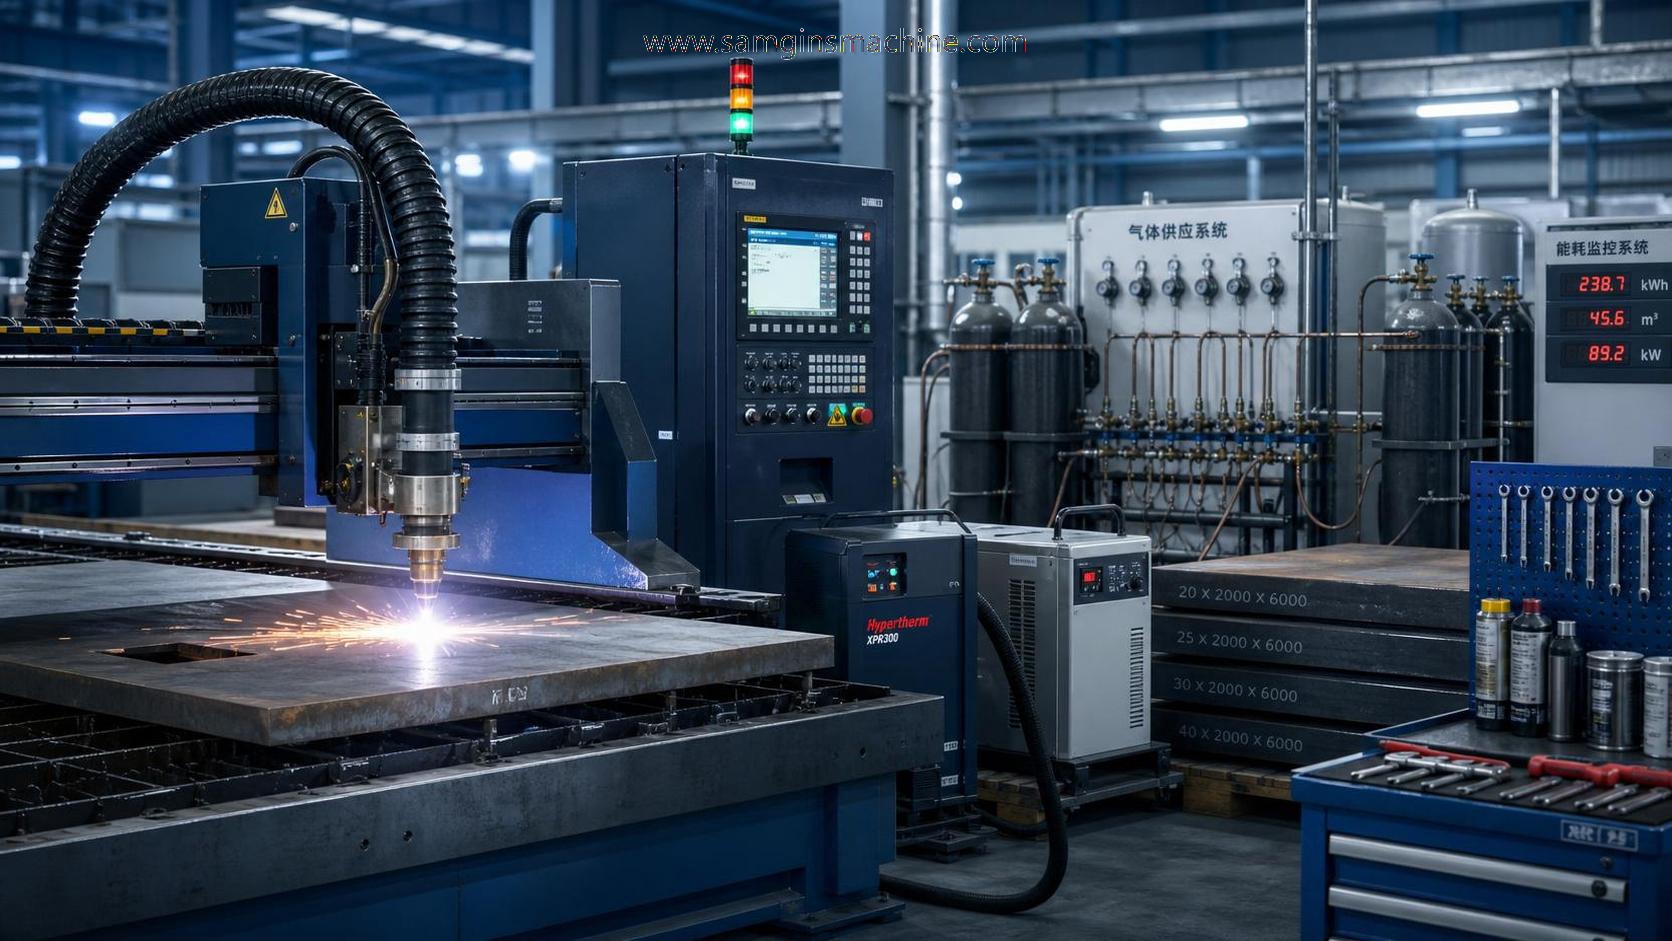
¿Por qué son tan importantes los costos operativos de una máquina de corte CNC después de la compra?
El precio por sí solo rara vez permite valorar correctamente una máquina de corte CNC.
En la producción real, los costos operativos determinan la rapidez con que se recupera la inversión, la precisión de las cotizaciones y la flexibilidad de la planificación.
Por eso, el consumo eléctrico, el consumo de gas y el mantenimiento merecen tanta atención como la capacidad de corte.
Una máquina con un precio de compra más bajo puede convertirse en la opción más costosa en uno o dos años.
El enfoque más fiable es analizar el costo total de propiedad.
Esto implica evaluar el rendimiento de la máquina de corte CNC en los turnos diarios, con distintos tipos de materiales y entre intervalos de servicio.
En las líneas de fabricación de metal, los picos de consumo energético, el suministro inestable de gas y las paradas imprevistas suelen reducir los márgenes más rápido de lo esperado.
Las empresas con experiencia en una amplia gama de equipos suelen darse cuenta antes.
Wuxi Samgins International Trade Co.,Ltd suministra máquinas de corte CNC y equipos relacionados para el trabajo del metal desde 2012.
Su experiencia en líneas de soldadura, mecanizado, desbarbado y conformado refleja una realidad práctica.
El costo operativo no es una sola partida. Es el efecto de todo un sistema.
¿Qué proporción del presupuesto suele destinarse al consumo eléctrico?
El costo de la electricidad depende del tipo de proceso, el ciclo de trabajo y la configuración de la máquina.
Una máquina de corte CNC que corta chapa fina de forma intermitente funciona de manera muy distinta a una que corta placas gruesas durante todo el día.
Un error frecuente es comparar únicamente las potencias nominales de los motores.
El consumo eléctrico real también incluye los accionamientos, las unidades de refrigeración, los sistemas de control, la extracción, los compresores y el tiempo en espera.
Para elaborar un presupuesto, hay tres preguntas más útiles que fijarse simplemente en la potencia en kilovatios.
- ¿Cuántas horas por turno corta realmente la máquina?
- ¿Qué proporción del tiempo permanece inactiva, se dedica a la carga o se pasa esperando?
- ¿Qué sistemas auxiliares deben funcionar junto con la máquina?
Una máquina de corte CNC de mayor eficiencia puede reducir el costo por pieza aunque su potencia nominal parezca superior.
Esto suele ocurrir cuando el anidamiento está mejor optimizado, el tiempo de perforación es menor y las tasas de desperdicio son más bajas.
Por tanto, la comparación real no se basa en la electricidad consumida por hora.
Se basa en la electricidad consumida por pieza aceptada o por tonelada procesada.
Una estimación rápida del presupuesto ayuda a distinguir las suposiciones de la realidad
¿Es predecible el costo del gas o varía más de lo esperado?
El costo del gas suele ser más variable de lo que esperan los compradores.
La razón es sencilla.
El consumo de gas cambia según el material, el espesor, la calidad de borde deseada, el estado de la boquilla y los ajustes del operador.
Incluso dos modelos similares de máquinas de corte CNC pueden tener facturas de gas distintas si el control del proceso difiere.
El oxígeno, el nitrógeno y el aire comprimido generan estructuras de costos diferentes.
El nitrógeno suele proporcionar bordes más limpios en algunas aplicaciones, pero el costo del suministro puede aumentar considerablemente a grandes volúmenes.
El oxígeno puede cortar ciertos aceros más gruesos de forma económica, aunque el acabado posterior también puede afectar el costo total.
El aire comprimido puede parecer una opción atractiva, pero la calidad depende en gran medida de que los sistemas de preparación sean estables.
Una forma útil de evaluar el costo del gas es relacionarlo con el procesamiento secundario.
Si una mejor calidad de borde reduce el rectificado, la limpieza o el retrabajo, una factura de gas más alta puede seguir siendo la mejor decisión.
Aquí es donde importa considerar la cadena de procesos.
Por ejemplo, los talleres que procesan piezas CNC, piezas de fundición a presión o piezas estampadas de precisión a veces compensan la mano de obra de acabado con una solución posterior, como una máquina de pulido magnético personalizada, especialmente cuando la eliminación de rebabas y el brillo superficial influyen en la calidad del envío.
¿Qué costos de mantenimiento son fáciles de subestimar?
La mayoría de las evaluaciones de costos se centran en los consumibles y pasan por alto los costos ocultos de mantenimiento.
Estos incluyen el tiempo dedicado al mantenimiento preventivo, la calibración, la lubricación, las revisiones de refrigeración y las desviaciones relacionadas con el desgaste.
El gasto directo es visible.
El gasto indirecto, que suele manifestarse en paradas e inconsistencias en la calidad de las piezas, es más difícil de detectar.
Una máquina de corte CNC con posicionamiento inestable o poco acceso para el mantenimiento puede consumir mano de obra de forma inadvertida.
En lugar de pedir únicamente una lista de repuestos, pregunte cómo afecta el mantenimiento a la continuidad de la producción.
- ¿Los elementos de servicio habituales están estandarizados y son fáciles de conseguir?
- ¿Se pueden realizar las revisiones rutinarias durante los cambios de turno?
- ¿Hay diagnóstico remoto disponible para problemas de control o accionamiento?
- ¿Con qué rapidez puede el servicio local o regional suministrar piezas críticas?
Los proveedores con experiencia suelen responder a estas preguntas con ejemplos, no con promesas generales.
Esto es importante cuando los equipos se exportan al Sudeste Asiático, Europa, América u Oceanía.
La distancia es manejable si la documentación, las normas y la disciplina de servicio están bien consolidadas.
La organización conforme a ISO9001 y la conformidad con las normas CE de la UE son relevantes en este aspecto, ya que suelen favorecer la coherencia en el diseño, el montaje y los registros de asistencia técnica.
Al comparar dos opciones de máquinas de corte CNC, ¿qué debe incluir la lista de verificación?
Una comparación justa requiere más que una hoja de cotización.
Las evaluaciones más sólidas combinan los datos de la máquina con las hipótesis de carga de trabajo.
Si se omite ese paso, una cifra atractiva puede distorsionar toda la decisión.
Utilice una lista de verificación basada en las condiciones operativas reales.
Este último punto suele ser decisivo.
Si el desbarbado posterior al corte es un cuello de botella habitual, la selección del equipo debe tener en cuenta toda la línea.
En algunas plantas, añadir una etapa de acabado compacta permite eliminar en minutos las rebabas de piezas irregulares y reducir considerablemente el trabajo manual.
Una gama de modelos como R-G110 a R-G3010, con configuración de 380V y procesamiento por lotes de piezas metálicas, puede adaptarse a esta función cuando se necesitan mejores resultados en orificios interiores, roscas y esquinas sin cambiar la forma de la pieza.
¿Cuáles son los errores más comunes al evaluar los costos de una máquina de corte CNC?
Un error es considerar que los costos operativos son fijos.
En realidad, varían según la carga de trabajo, la disciplina de mantenimiento y los hábitos del operador.
Otro error es ignorar las paradas, porque no aparecen en la cotización.
Para muchos talleres, un día de producción perdido cuesta más que varios meses de pequeñas mejoras de eficiencia.
También es frecuente evaluar la máquina de corte CNC de forma aislada, sin considerar el resto del proceso de fabricación.
Esto genera puntos ciegos en aspectos como la limpieza, el pulido, el desbarbado, el traslado de piezas y la inspección.
Un menor costo de corte puede perder su ventaja si la manipulación secundaria requiere más mano de obra.
Los sistemas de acabado magnético con agujas son un buen ejemplo de cómo este enfoque a nivel de línea puede resultar útil.
En sectores como la electrónica, las piezas médicas, los componentes para transporte ferroviario o las piezas de aluminio fundidas a presión, la posibilidad de desbarbar, pulir, limpiar y abrillantar en un solo ciclo puede cambiar la economía real del proceso de corte.
Esto no sustituye una comparación adecuada de las máquinas.
Hace que la comparación sea más objetiva.
Entonces, ¿cómo debe tomarse la decisión final?
Empiece por su carga de trabajo real, no por la muestra en las mejores condiciones del proveedor.
Determine los tipos de material, el rango de espesores, las horas de corte diarias, el gas elegido y la calidad de borde deseada.
Después, calcule el costo por pieza, el costo por turno y la carga de servicio prevista.
Una máquina de corte CNC que ofrece un rendimiento constante en esos aspectos suele ser la inversión más conveniente.
También conviene revisar los equipos de los procesos adyacentes, especialmente si el tiempo de acabado limita el rendimiento de la línea.
Cuando el desbarbado y la limpieza de superficies siguen haciéndose manualmente, una máquina de pulido magnético personalizada puede servir como referencia práctica para reducir la mano de obra y conservar la precisión dimensional de piezas metálicas irregulares.
En definitiva, la mejor máquina de corte CNC no es simplemente la más rápida ni la más barata de comprar.
Es la que mantiene equilibrados el consumo de energía, el gas, el mantenimiento y la manipulación posterior a lo largo del tiempo.
Un siguiente paso útil es preparar una hoja comparativa con hipótesis operativas basadas en mediciones, intervalos de servicio y necesidades de procesamiento posterior antes de aprobar la lista final de opciones.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje