




Эксплуатационные расходы на станок для лазерной резки с ЧПУ: электроэнергия, газ и техническое обслуживание
Эксплуатационные расходы на станок для лазерной резки с ЧПУ: электроэнергия, газ и техническое обслуживание
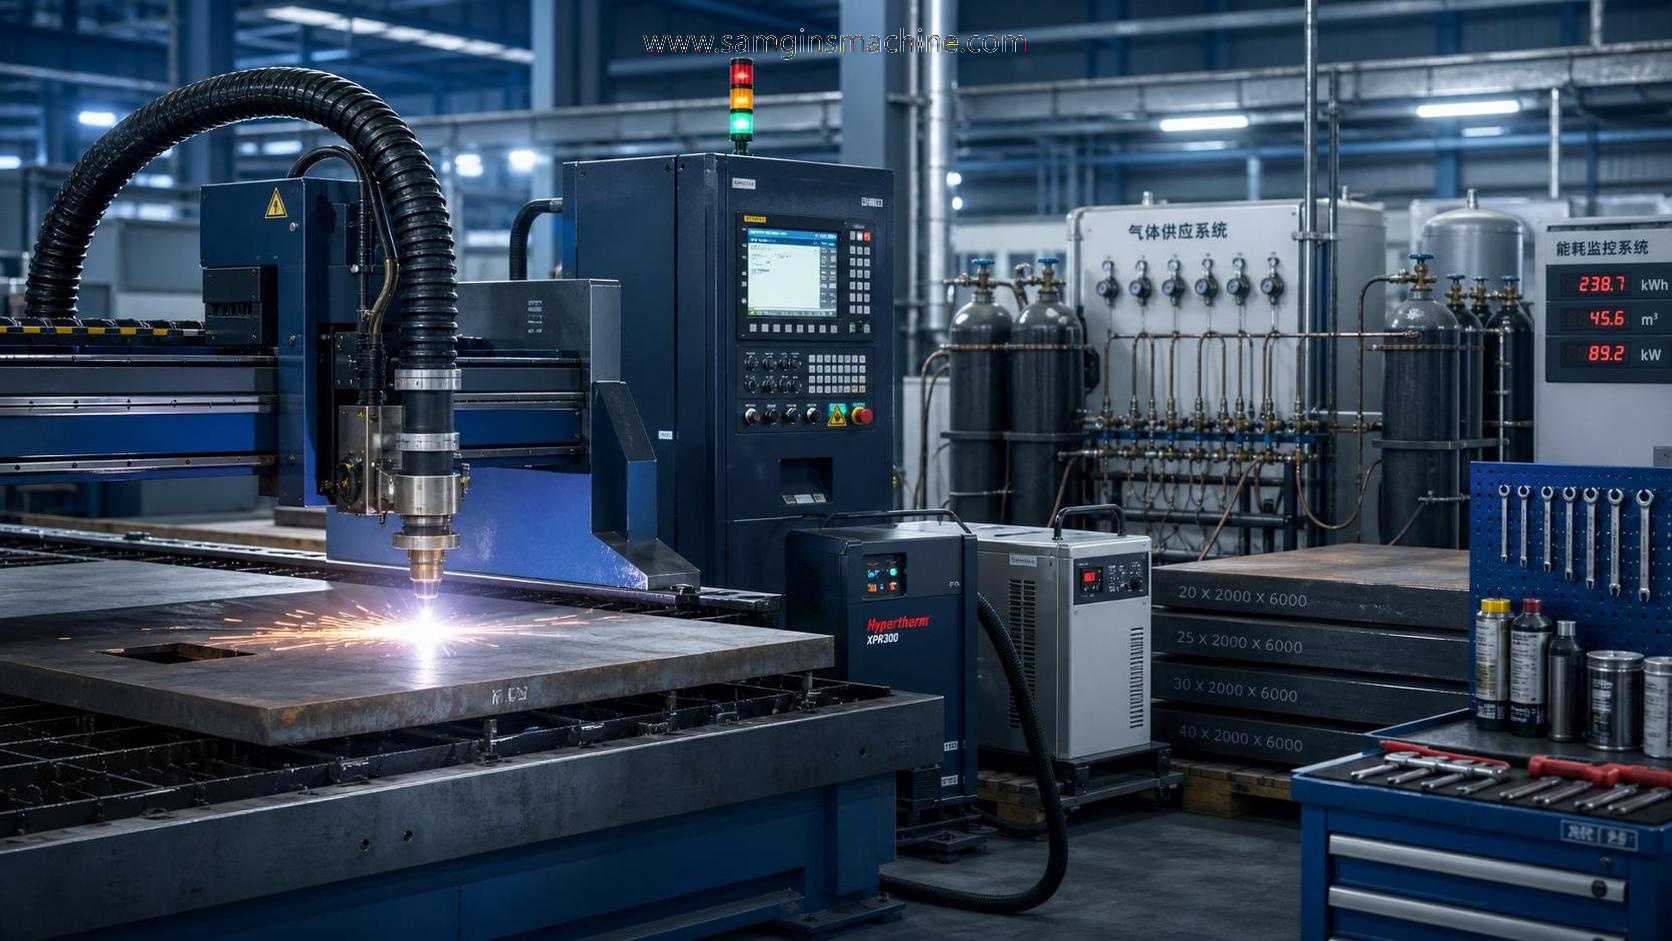
Почему эксплуатационные расходы на станок для резки с ЧПУ имеют такое большое значение после покупки?
Оценивать станок для резки с ЧПУ только по цене редко бывает правильно.
В реальном производстве эксплуатационные расходы влияют на срок окупаемости, точность расчёта стоимости заказа и гибкость планирования.
Поэтому расход электроэнергии и газа, а также техническое обслуживание заслуживают не меньшего внимания, чем производительность резки.
Станок с более низкой закупочной ценой может стать более дорогим вариантом уже через один-два года.
Более надёжный подход — оценивать совокупную стоимость владения.
Для этого нужно понять, как станок для резки с ЧПУ работает в условиях ежедневных смен, с разными материалами и в рамках межсервисных интервалов.
На линиях металлообработки скачки энергопотребления, нестабильная подача газа и незапланированные простои часто снижают прибыль быстрее, чем ожидается.
Компании, работающие с широким спектром оборудования, обычно замечают это раньше.
Компания Wuxi Samgins International Trade Co.,Ltd поставляет станки для резки с ЧПУ и сопутствующее металлообрабатывающее оборудование с 2012 года.
Её опыт работы с линиями для сварки, механической обработки, снятия заусенцев и формовки подтверждает практический вывод.
Эксплуатационные расходы — это не одна статья затрат. Это системный эффект.
Какая часть бюджета обычно приходится на электроэнергию?
Затраты на электроэнергию зависят от типа процесса, рабочего цикла и конфигурации станка.
Станок для резки с ЧПУ, который время от времени обрабатывает тонкий лист, работает совсем иначе, чем станок, непрерывно режущий толстый лист в течение всего дня.
Распространённая ошибка — сравнивать только номинальную мощность двигателей.
Фактическое потребление электроэнергии также включает приводы, системы охлаждения, системы управления, вытяжку, компрессоры и энергопотребление во время простоя.
Для планирования бюджета полезнее ответить на три вопроса, чем ориентироваться только на указанную мощность в киловаттах.
- Сколько часов за смену станок фактически режет?
- Какую долю времени он простаивает, загружается или ожидает?
- Какие вспомогательные системы должны работать вместе со станком?
Более энергоэффективный станок для резки с ЧПУ может снизить затраты на деталь, даже если его номинальная мощность кажется выше.
Обычно это происходит благодаря более эффективному раскрою, сокращению времени прожига и снижению доли отходов.
Поэтому сравнивать следует не потребление электроэнергии за час.
Важно учитывать расход электроэнергии на одну годную деталь или на тонну обработанного материала.
Предварительная оценка бюджета помогает отделить предположения от реальности
Предсказуемы ли затраты на газ или они меняются сильнее, чем ожидается?
Затраты на газ часто оказываются более изменчивыми, чем ожидают покупатели.
Причина проста.
Расход газа меняется в зависимости от материала, толщины, требований к качеству кромки, состояния сопла и настроек оператора.
Даже у двух похожих моделей станков для резки с ЧПУ счета за газ могут различаться из-за разных методов управления процессом.
Кислород, азот и сжатый воздух предполагают разные структуры затрат.
В некоторых случаях азот обеспечивает более чистую кромку, однако при больших объёмах затраты на его подачу могут резко возрасти.
Кислород может быть экономичным решением для резки некоторых видов более толстой стали, но последующая обработка всё равно влияет на общие затраты.
Сжатый воздух может казаться привлекательным вариантом, однако качество во многом зависит от стабильной работы систем подготовки воздуха.
Полезно оценивать затраты на газ в связи с последующей обработкой.
Если качество кромки позволяет сократить шлифование, очистку или переделку, более высокие расходы на газ всё равно могут быть оправданы.
Именно здесь важен подход, учитывающий всю технологическую цепочку.
Например, предприятия, обрабатывающие детали, полученные на станках с ЧПУ, отливки под давлением или прецизионные штампованные изделия, иногда компенсируют затраты на финишную обработку с помощью последующего этапа, например индивидуально изготовленного магнитно-полировального станка, особенно если удаление заусенцев и блеск поверхности влияют на качество отгрузки.
Какие расходы на техническое обслуживание легко недооценить?
При оценке затрат обычно учитывают расходные материалы, упуская из виду скрытые расходы на техническое обслуживание.
К ним относятся время на профилактическое обслуживание, калибровка, смазка, проверка системы охлаждения и отклонения, связанные с износом.
Прямые расходы заметны.
Косвенные расходы, обычно связанные с простоями и нестабильным качеством деталей, заметить сложнее.
Нестабильное позиционирование станка для резки с ЧПУ или затруднённый доступ для обслуживания могут незаметно увеличивать трудозатраты.
Вместо того чтобы запрашивать только перечень запасных частей, уточните, как техническое обслуживание влияет на непрерывность производства.
- Стандартизированы ли типовые позиции для обслуживания и легко ли их приобрести?
- Можно ли выполнить плановые проверки во время пересменки?
- Доступна ли удалённая диагностика неисправностей систем управления или приводов?
- Как быстро местная или региональная служба поддержки может доставить критически важные детали?
Опытные поставщики обычно отвечают на такие вопросы примерами, а не общими обещаниями.
Это важно, когда оборудование экспортируется в Юго-Восточную Азию, Европу, страны Америки или Океанию.
Большое расстояние не становится проблемой, если документация, стандарты и организация сервисного обслуживания находятся на должном уровне.
Соответствие системы организации требованиям ISO9001 и стандартам ЕС CE актуально и в этом контексте, поскольку обычно способствует единообразию проектирования, сборки и ведения сервисной документации.
Что следует включить в перечень критериев при сравнении двух станков для резки с ЧПУ?
Для объективного сравнения недостаточно изучить только коммерческие предложения.
Наиболее основательная оценка сочетает данные о станке с предположениями о производственной нагрузке.
Если пропустить этот этап, один привлекательный показатель может исказить решение целиком.
Используйте перечень критериев, основанный на реальных условиях эксплуатации.
Именно последний пункт часто становится решающим.
Если снятие заусенцев после резки регулярно становится узким местом, при выборе оборудования следует учитывать всю производственную линию.
На некоторых предприятиях установка компактного оборудования для финишной обработки позволяет за несколько минут удалять заусенцы с деталей сложной формы и значительно сокращать объём ручного труда.
Модельный ряд от R-G110 до R-G3010 с конфигурацией на 380V и пакетной обработкой металлических деталей может подойти для этой задачи, если требуется улучшить обработку внутренних отверстий, резьбы и углов, не изменяя форму детали.
Каковы самые распространённые ошибки при оценке затрат на станок для резки с ЧПУ?
Одна из ошибок — считать эксплуатационные расходы фиксированными.
В действительности они меняются в зависимости от производственной нагрузки, дисциплины технического обслуживания и привычек операторов.
Другая ошибка — не учитывать простои, поскольку они не отражены в коммерческом предложении.
Для многих цехов один потерянный рабочий день обходится дороже, чем несколько месяцев небольшого повышения эффективности.
Также станок для резки с ЧПУ часто рассматривают отдельно от остальных этапов производства.
Это приводит к тому, что из внимания выпадают очистка, полировка, снятие заусенцев, перемещение деталей и контроль.
Преимущество более низкой стоимости резки может исчезнуть, если последующие операции требуют дополнительных трудозатрат.
Системы магнитной обработки с иглами — хороший пример того, как помогает оценка всей производственной линии.
В таких отраслях, как электроника, производство медицинских деталей, компонентов для рельсового транспорта или алюминиевых отливок под давлением, возможность за один цикл удалять заусенцы, полировать, очищать и придавать поверхности блеск может изменить фактическую экономику процесса резки.
Это не отменяет необходимости правильно сравнивать станки.
Такое сравнение становится более объективным.
Как принять окончательное решение?
Исходите из реальной производственной нагрузки, а не из образца, изготовленного поставщиком в наилучших условиях.
Определите типы материалов, диапазон толщин, ежедневное время резки, используемый газ и целевые требования к качеству кромки.
Затем рассчитайте затраты на деталь и смену, а также ожидаемые расходы на обслуживание.
Станок для резки с ЧПУ, стабильно показывающий хорошие результаты по этим показателям, обычно становится более выгодным вложением.
Полезно также оценить смежное технологическое оборудование, особенно если время финишной обработки ограничивает производительность.
Если снятие заусенцев и очистка поверхности всё ещё выполняются вручную, индивидуально изготовленный магнитно-полировальный станок может стать практическим вариантом для сокращения трудозатрат и сохранения точности размеров деталей сложной формы.
В конечном счёте лучший станок для резки с ЧПУ — не обязательно самый быстрый или самый дешёвый при покупке.
Это станок, который обеспечивает сбалансированные затраты на электроэнергию, газ, обслуживание и последующую обработку в долгосрочной перспективе.
Полезный следующий шаг — подготовить сравнительную таблицу с измеренными эксплуатационными показателями, межсервисными интервалами и потребностями в последующей обработке до утверждения окончательного списка вариантов.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение