




Проверка безопасности газорезательной машины перед резкой толстого листа
Проверка безопасности газорезательной машины перед резкой толстого листа
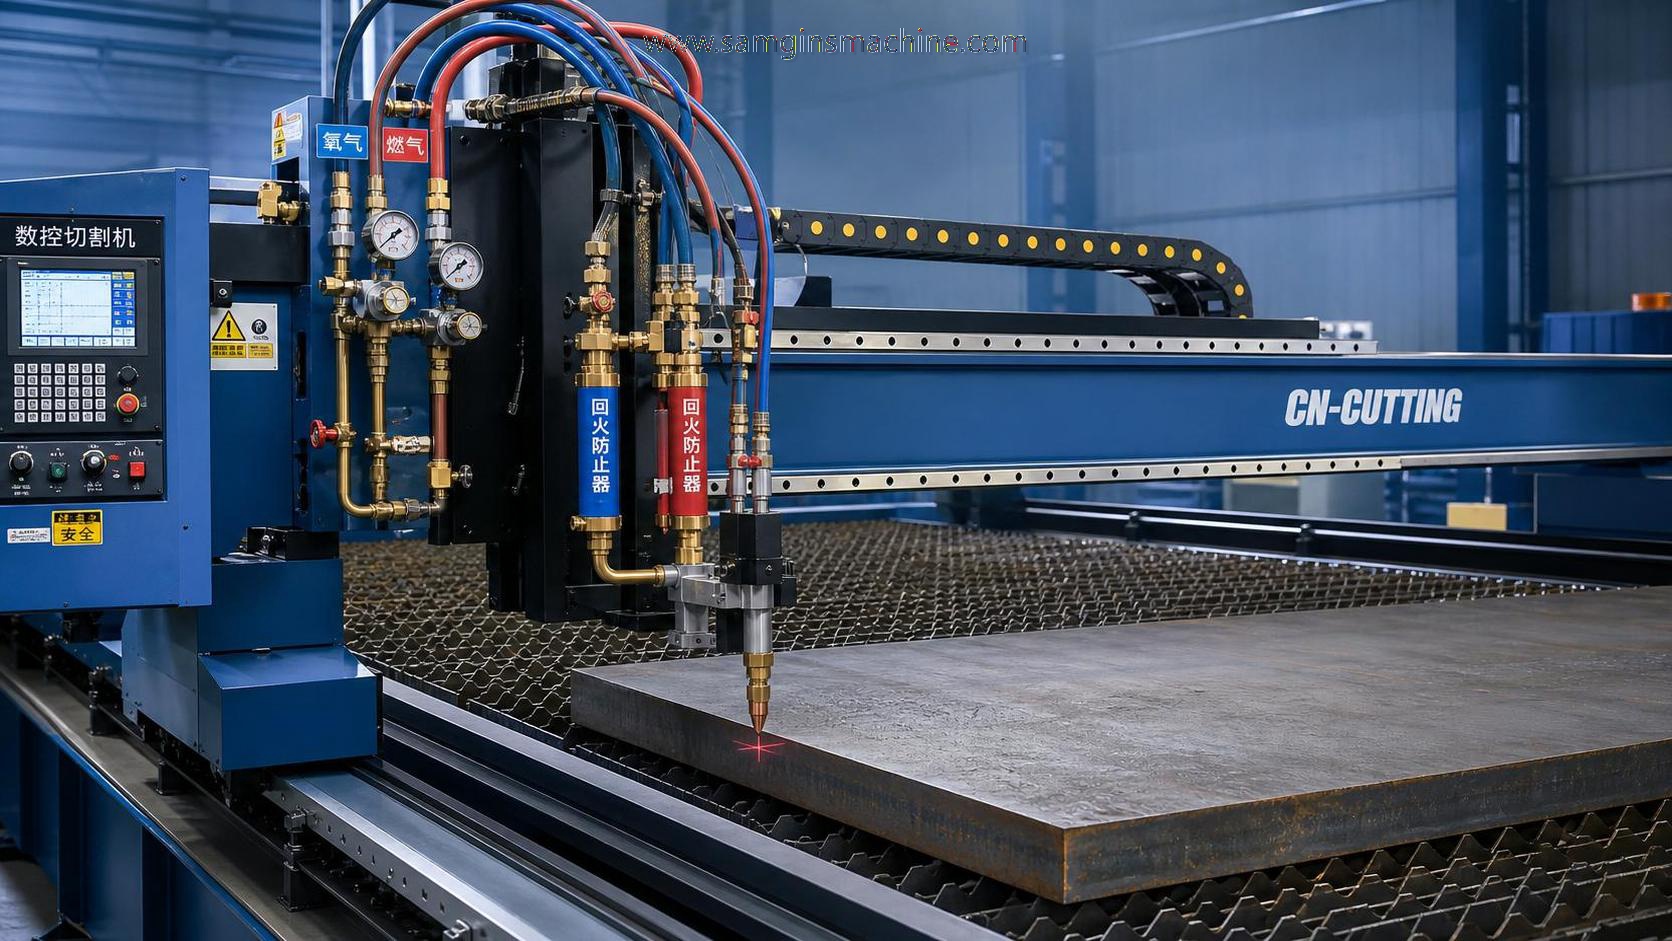
Перед подачей толстолистового металла на линию резки газорезательную машину необходимо проверить так же тщательно, как и сам чертёж. При обработке толстых листов небольшие упущения в вопросах безопасности часто приводят к серьёзным потерям: от пожара и обратного удара пламени до неровного реза, шлака на кромке, повторной обработки и незапланированных простоев.
Поэтому предпусковая проверка важна не только для соблюдения требований. Она защищает персонал, сохраняет качество листового металла и обеспечивает стабильную производительность на производственных предприятиях, обрабатывающих конструкционную сталь, детали сосудов под давлением, судовые компоненты и другие крупные металлические заготовки.
Почему проверкам безопасности перед резкой толстого листа следует уделять особое внимание
При резке толстого листа оборудование испытывает более высокие тепловые и эксплуатационные нагрузки, чем при обработке тонкого листового металла. Перемещение резака происходит медленнее, тепловложение выше, и любые колебания подачи газа или движения машины сильнее сказываются на готовой кромке.
При работе с толстым материалом газорезательная машина также находится рядом с горючими шлангами, регуляторами, шлаком и искрами, а также в условиях повышенной концентрации кислорода. Такое сочетание увеличивает последствия утечек, плохой вентиляции, засорения сопел и неосторожного розжига.
С точки зрения производства одна пропущенная проверка может повлиять не на одну деталь. Она может привести к повреждению расходных материалов, порче дорогого листового металла, остановке последующей сварки и необходимости дополнительной шлифовки или зачистки заусенцев.
Что на самом деле включает предпусковая проверка безопасности
Полезный порядок осмотра не ограничивается проверкой видимых повреждений. Он должен подтвердить, что газорезательная машина способна безопасно и стабильно выполнять резку в течение всего цикла с соблюдением требуемых допусков по размерам.
На практике проверка обычно охватывает пять областей: подачу газа, состояние резака, перемещение машины, рабочую среду и средства защиты оператора. Эти факторы взаимосвязаны. Стабильная работа резака мало что значит, если направляющая смещена или вентиляция недостаточна.
Основные направления проверки
Проверки газовой системы, которые нельзя проводить второпях
В первую очередь следует тщательно проверить газовую систему. Кислород и горючий газ необходимо проверить до розжига, а не во время устранения неполадок. Манометры должны работать нормально, а соединения шлангов должны быть надёжными, чистыми и не загрязнёнными маслом.
Проверка на утечки остаётся одним из самых практичных способов контроля. Газорезательная машина может нормально запускаться, но терять давление под нагрузкой. Регулярная проверка регуляторов, клапанов и соединений шлангов мыльным раствором по-прежнему эффективна.
Пламегасителям также следует уделять особое внимание. Если они отсутствуют, установлены неправильно или срок их замены истёк, машину нельзя использовать для резки толстого листа. При обработке толстых листов резак и его узел дольше подвергаются воздействию тепла.
Состояние резака и качество реза тесно связаны
Многие дефекты качества начинаются с нарушений требований безопасности. Изношенное сопло, засорённое отверстие подогрева или ослабленная головка резака могут привести к нестабильному пламени. Это меняет геометрию кромки и повышает риск хлопков, обратных ударов пламени и неконтролируемого разлёта шлака.
Сопло, выбранное для листа толщиной 12 мм, не подходит для заготовок толщиной 40 мм и более. Подбор размера наконечника, чистоты кислорода и высоты резака с учётом толщины материала — базовое требование, однако именно здесь часто начинаются предотвратимые дефекты.
Короткий пробный рез на обрезке зачастую полезнее одного лишь визуального осмотра. Он позволяет оценить стабильность пламени, поведение при прожиге, постоянство ширины реза и способность газорезательной машины поддерживать скорость на углах и участках захода.
Перемещение машины, состояние листа и окружающая среда
Резка толстого листа зависит не только от резака. Состояние направляющих и реечных систем, прокладка кабелей и контроль высоты — всё это влияет на безопасность. Рывки при движении могут натягивать шланги, нарушать положение пламени и превращать правильно настроенный процесс в некачественный рез.
Важно и состояние поверхности листа. Окалина, масло, остатки краски и влага могут повлиять на розжиг и увеличить количество дыма. Если после газовой резки остаётся много шлака или заусенцев, их последующая обработка становится дополнительным фактором риска.
На предприятиях, где детали регулярно перемещают с участка газовой резки на финишную обработку, оборудование, например станок для удаления заусенцев с листового металла RNS1300, может помочь стабилизировать следующий этап. Он подходит для удаления заусенцев и окалины, полировки и обработки кромок после газовой, плазменной или лазерной резки.
Конструкция проходного типа, вакуумная фиксация и удаление заусенцев щёткой с роликами на 360 градусов полезны, когда необходимо контролировать острые кромки и частицы шлака, не меняя размеры детали. Это важно, когда требуется одновременно контролировать качество реза и безопасность при обращении с деталями.
Требования отрасли выходят за рамки базового соблюдения норм
Сегодня во многих производственных компаниях заказчики ожидают не просто детали, пригодные к использованию. Им важны прослеживаемый контроль процессов, стабильное состояние кромок и документированные регламенты технического обслуживания. Проверки безопасности перед резкой помогают выполнить все эти требования.
Это особенно актуально для поставщиков, работающих на зарубежных рынках. Wuxi Samgins International Trade Co.,Ltd сформировала ассортимент оборудования для механических производственных линий, обеспечивающих стабильное производство, с организацией работы в соответствии с требованиями ISO9001 и стандартами ЕС CE.
Этот опыт отражает более широкие изменения в сфере производства и обработки оборудования. Покупатели и специалисты предприятий сравнивают не только цены на машины, но и надёжность процессов, удобство технического обслуживания и безопасность интеграции оборудования в реальный производственный поток.
Практический контрольный список перед первым резом
Краткий и чёткий контрольный список обычно полезнее длинного документа, которым никто не пользуется. Его цель — выявить проблемы, которые с наибольшей вероятностью остановят производство или создадут опасные условия.
- Убедитесь, что баллоны или линии подачи кислорода и горючего газа правильно обозначены и изолированы, когда не используются.
- Проверьте шланги на старение, трещины и следы ожогов, а также убедитесь, что они проложены вдали от горячих обрезков и движущихся частей машины.
- Сверьте настройки регулятора с толщиной листа и рекомендациями по выбору сопла.
- Проверьте чистоту наконечника резака и замените повреждённые сопла до розжига.
- Проверьте последовательность розжига и стабильность пламени на обрезке материала.
- Проверьте направляющие машины, работу привода, аварийную остановку и ограничители перемещения.
- Уберите горючие отходы, скопившееся масло и незакреплённый шлак вокруг стола для резки.
- Убедитесь, что вентиляция и система пылеудаления работают нормально.
- Перед началом резки толстого листа проверьте траекторию реза, положение точки захода и точки прожига.
Как финишная обработка после резки связана с безопасностью
Безопасность не заканчивается после выключения пламени. На деталях из толстого листа после снятия со стола часто остаются острые кромки, окалина и остаточные заусенцы. Они создают опасность при обращении с деталями и могут ухудшить точность сборки, качество покрытия и сварки.
Для случаев, когда требуется стабильная обработка кромок, модель RNS1300 обеспечивает обработку деталей шириной до 1300 мм и толщиной от 0.5 до 40 mm, оснащена управлением PLC, регулируемой скоростью подачи и системой удаления пыли. При правильном использовании она помогает получать более чистые детали после резки и упрощает их передачу на последующие этапы.
Такая интеграция важна, поскольку газорезательную машину следует оценивать как часть всей производственной линии, а не как отдельную единицу оборудования. Более безопасная резка, чистые кромки и предсказуемая финишная обработка обычно дополняют друг друга.
Что проверить дальше
Если при предпусковых проверках часто обнаруживаются проблемы, причина может быть не только в действиях оператора. Это может указывать на слишком большие интервалы технического обслуживания, неподходящий запас сопел, нестабильную подачу газа или несоответствие возможностей машины требованиям обработки толстого листа.
Полезный следующий шаг — сопоставить три вида записей: журналы проверок, отчёты о дефектах реза и данные о простоях. Закономерности обычно выявляются быстро. Они показывают, требуется ли газорезательной машине более строгий контроль эксплуатации, замена компонентов или более масштабная модернизация процесса.
При увеличении объёмов обработки толстого листа следует оценивать участок резки вместе с последующей обработкой кромок, удалением пыли и перемещением материала. Такой подход даёт более чёткую основу для выбора оборудования и помогает превратить проверки безопасности в измеримое преимущество для производства.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение