




Comprobaciones de seguridad de la máquina de corte con gas antes de cortar placas gruesas
Comprobaciones de seguridad de la máquina de corte con gas antes de cortar placas gruesas
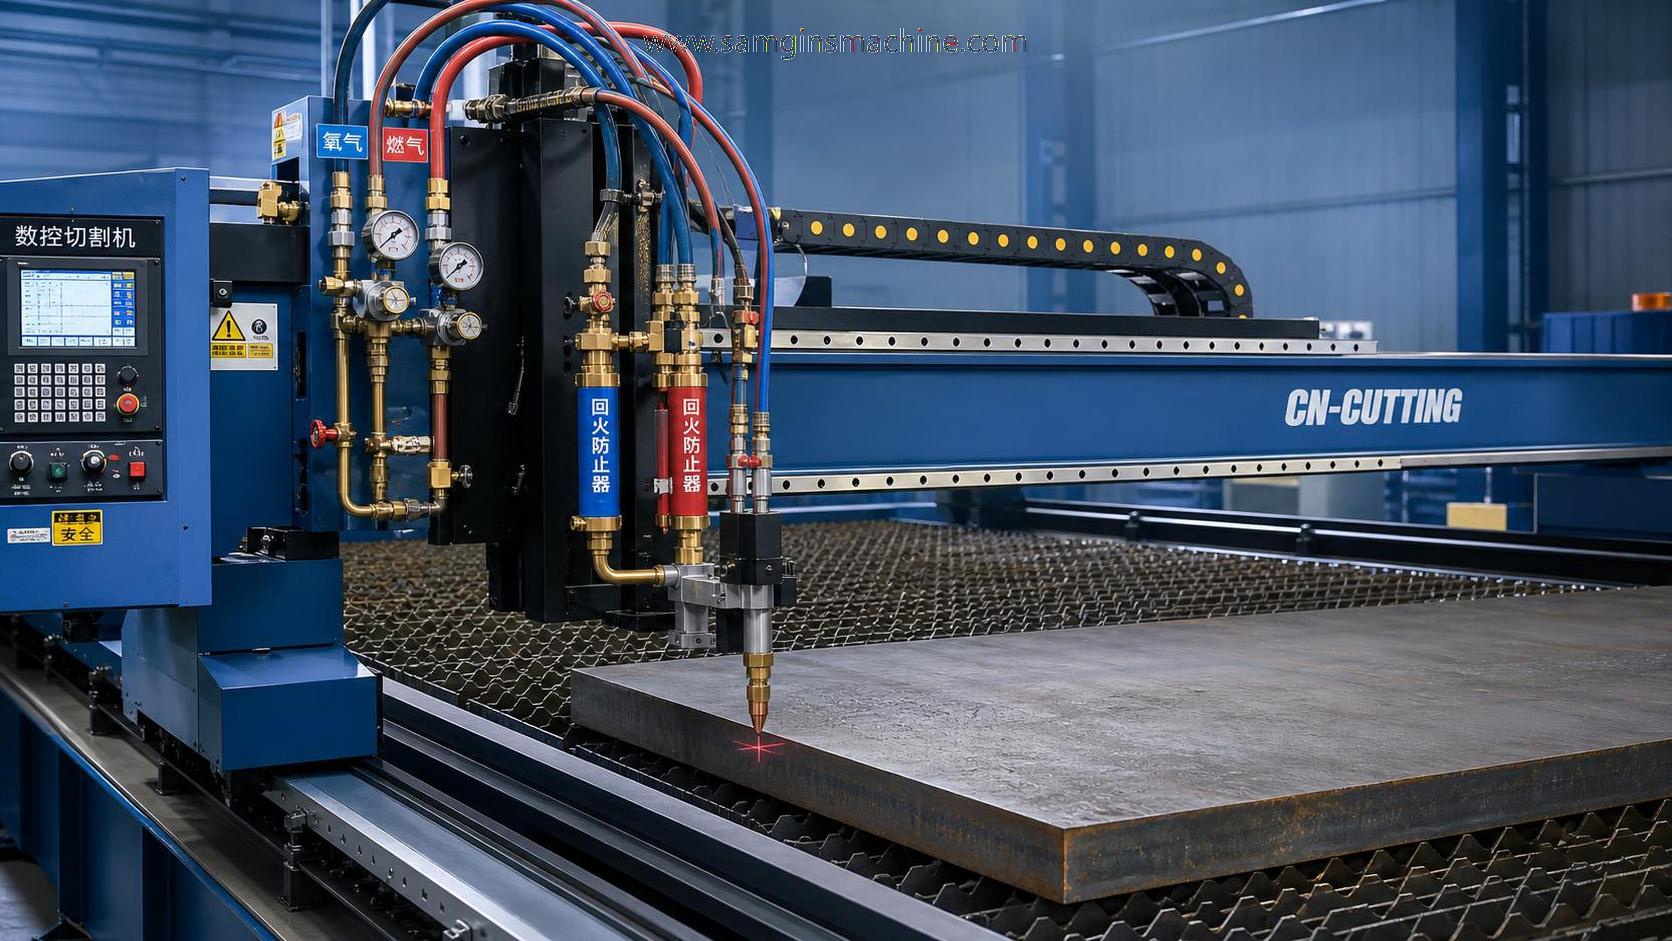
Antes de que la chapa gruesa entre en la línea de corte, se debe inspeccionar una máquina de corte por gas con el mismo cuidado que el propio plano. En el procesamiento de chapas gruesas, pequeñas omisiones de seguridad suelen provocar grandes pérdidas, desde incendios y retrocesos de llama hasta cortes irregulares, escoria en los bordes, retrabajos y paradas imprevistas.
Por eso, la inspección previa al corte es importante más allá del cumplimiento normativo. Protege al personal, preserva la calidad de la chapa y contribuye a mantener un flujo de producción constante en talleres de fabricación que procesan acero estructural, componentes para recipientes a presión, piezas para buques y otras secciones metálicas de gran tamaño.
Por qué deben prestarse atención a las inspecciones de seguridad antes del corte de chapas gruesas
El corte de chapas gruesas impone mayores exigencias térmicas y operativas al equipo que el trabajo con chapas delgadas. El desplazamiento de la antorcha es más lento, el aporte de calor es mayor y cualquier inestabilidad en el flujo de gas o en el movimiento de la máquina resulta más evidente en el borde terminado.
Una máquina de corte por gas que trabaja con material grueso también funciona cerca de mangueras combustibles, reguladores, escoria, chispas y condiciones con alta concentración de oxígeno. Esta combinación aumenta las consecuencias de las fugas, la ventilación deficiente, las boquillas obstruidas o las prácticas de encendido descuidadas.
Desde el punto de vista de la producción, una sola inspección fallida puede afectar a más de una pieza. Puede dañar los consumibles, desperdiciar chapa costosa, interrumpir la soldadura en las etapas posteriores y generar trabajos adicionales de rectificado o desbarbado.
Qué abarca realmente una inspección de seguridad previa al corte
Una rutina de inspección eficaz no se limita a buscar daños visibles. Debe confirmar que la máquina de corte por gas puede cortar de forma segura y uniforme, y cumplir las tolerancias dimensionales requeridas durante todo el ciclo.
En la práctica, la inspección suele abarcar cinco áreas: suministro de gas, estado de la antorcha, movimiento de la máquina, entorno de trabajo y protección del operario. Estas áreas están relacionadas. Una antorcha estable sirve de poco si el raíl está desalineado o la ventilación es deficiente.
Aspectos principales de la inspección
Inspecciones del sistema de gas que nunca deben hacerse con prisa
El sistema de gas es el primer punto que debe revisarse sin prisas. El oxígeno y el gas combustible deben comprobarse antes del encendido, no durante la resolución de problemas. Los manómetros deben responder con normalidad, y las conexiones de las mangueras deben estar firmes, limpias y libres de contaminación por aceite.
La prueba de fugas sigue siendo una de las medidas de control más prácticas. Una máquina de corte por gas puede parecer normal al arrancar y, aun así, perder presión bajo carga. Las pruebas con solución jabonosa en reguladores, válvulas y uniones de mangueras siguen siendo eficaces cuando se realizan de forma rutinaria.
Los dispositivos antirretroceso de llama también requieren una atención especial. Si faltan, están instalados incorrectamente o han superado el plazo de sustitución, la máquina no debe utilizarse para trabajos con chapas gruesas. Estos trabajos prolongan la exposición y aumentan el calor alrededor del conjunto de la antorcha.
El estado de la antorcha y la calidad del corte están estrechamente relacionados
Muchos defectos de calidad comienzan como defectos de seguridad. Una boquilla desgastada, un orificio de precalentamiento obstruido o un cabezal de antorcha flojo pueden producir llamas irregulares. Esto altera la geometría del borde y aumenta el riesgo de chasquidos, retrocesos de llama o proyección incontrolada de escoria.
La boquilla seleccionada para una chapa de 12 mm no es adecuada para secciones de 40 mm o más. Adaptar el tamaño de la boquilla, la pureza del oxígeno y la altura de la antorcha al espesor del material es una medida básica, pero a menudo es ahí donde empiezan los defectos evitables.
Un breve corte de prueba en material sobrante suele ser más útil que una inspección visual por sí sola. Permite comprobar la estabilidad de la llama, el comportamiento durante la perforación, la uniformidad del corte y si la máquina de corte por gas mantiene la velocidad en las esquinas y los puntos de entrada.
Desplazamiento de la máquina, estado de la chapa y entorno de trabajo
El corte de chapas gruesas no depende únicamente de la antorcha. Las superficies de los raíles, los sistemas de bastidor, el tendido de cables y el control de altura también influyen en la seguridad. Un movimiento brusco puede tirar de las mangueras, alterar la posición de la llama y convertir una configuración correcta en un corte deficiente.
El estado de la superficie de la chapa también es importante. Las escamas de óxido, el aceite, los restos de pintura y la humedad pueden afectar al encendido y generar más humo. Cuando el corte por llama deja mucha escoria o rebabas, la manipulación posterior también se convierte en un riesgo de seguridad.
En las operaciones en las que las piezas pasan habitualmente del corte por llama al acabado, equipos como la desbarbadora para chapa RNS1300 pueden ayudar a estabilizar la siguiente etapa. Es adecuada para eliminar rebabas, desincrustar, pulir y procesar bordes después del corte por llama, plasma o láser.
Su diseño de paso continuo, el soporte de adsorción por vacío y el desbarbado con cepillo de rodillos de 360 grados resultan útiles cuando es necesario controlar los bordes afilados y las partículas de escoria sin modificar las dimensiones de las piezas. Esto es importante cuando deben gestionarse conjuntamente la calidad del corte y la seguridad durante la manipulación.
Las expectativas del sector van más allá del cumplimiento básico
En muchas empresas de fabricación, los clientes esperan ahora algo más que piezas funcionales. Esperan un control de procesos trazable, bordes uniformes y rutinas de mantenimiento documentadas. Las inspecciones de seguridad antes del corte contribuyen a cumplir estas tres expectativas.
Esto es especialmente relevante para los proveedores que atienden mercados internacionales. Wuxi Samgins International Trade Co.,Ltd ha desarrollado su oferta de equipos en torno a líneas de procesamiento mecánico que favorecen una producción uniforme, con una organización alineada con los requisitos de ISO9001 y de la normativa CE de la UE.
Este contexto refleja un cambio más amplio en la maquinaria de fabricación y procesamiento. Los compradores y los equipos de planta comparan no solo el precio de la máquina, sino también la fiabilidad del proceso, la facilidad de mantenimiento y la seguridad con la que el equipo se integra en el flujo de producción real.
Lista de comprobación práctica antes del primer corte
Una lista breve y sistemática suele ser mejor que un documento extenso que nadie sigue. El objetivo es detectar los problemas con mayor probabilidad de detener la producción o crear condiciones inseguras.
- Confirme que las botellas de oxígeno y gas combustible, o las líneas de suministro, estén correctamente identificadas y aisladas cuando no se utilicen.
- Inspeccione las mangueras para detectar envejecimiento, grietas, quemaduras y tendidos cerca de residuos calientes o piezas móviles de la máquina.
- Verifique que los ajustes del regulador correspondan al espesor de la chapa y a las recomendaciones para la boquilla.
- Compruebe que la punta de la antorcha esté limpia y sustituya las boquillas dañadas antes del encendido.
- Pruebe la secuencia de encendido y la estabilidad de la llama con material sobrante.
- Revise los raíles de la máquina, la respuesta del accionamiento, la parada de emergencia y los límites de desplazamiento.
- Retire los residuos combustibles, el aceite acumulado y la escoria suelta alrededor de la mesa de corte.
- Confirme que la ventilación y el control del polvo funcionen con normalidad.
- Revise la trayectoria de corte, la posición de entrada y los puntos de perforación antes de empezar a cortar chapas gruesas.
Cómo influye el acabado posterior al corte en la seguridad
La seguridad no termina cuando se apaga la llama. Las piezas de chapa gruesa suelen salir de la mesa con bordes afilados, cascarilla de óxido y rebabas residuales. Estas condiciones crean riesgos durante la manipulación y pueden afectar al ajuste, al recubrimiento y a la calidad de la soldadura.
Cuando se requiere un acabado uniforme de los bordes, el modelo RNS1300 permite procesar piezas de hasta 1300 mm de ancho y de 0.5 a 40 mm de espesor, y cuenta con control PLC, velocidad de transporte ajustable y sistema de extracción de polvo. Si se utiliza correctamente, ayuda a dejar las piezas cortadas más limpias y facilita su traslado a las etapas posteriores.
Este tipo de integración es importante porque una máquina de corte por gas debe evaluarse como parte de toda la línea, no como un equipo aislado. Un corte más seguro, bordes más limpios y un acabado predecible suelen reforzarse mutuamente.
Qué revisar a continuación
Si las inspecciones previas al corte detectan problemas con frecuencia, es posible que la causa vaya más allá de las rutinas del operario. Podría deberse a intervalos de mantenimiento inadecuados, existencias de boquillas no apropiadas, un suministro de gas inestable o una discrepancia entre la capacidad de la máquina y las necesidades de corte de chapas gruesas.
Un paso útil es comparar conjuntamente tres registros: los registros de inspección, los informes de defectos de corte y los eventos de tiempo de inactividad. Los patrones suelen aparecer rápidamente y permiten determinar si la máquina de corte por gas necesita mejores prácticas operativas, la sustitución de componentes o una mejora más amplia del proceso.
A medida que aumenten los trabajos con chapas gruesas, revise la etapa de corte junto con el acabado posterior de los bordes, el control del polvo y la manipulación de materiales. Este enfoque ofrece una base más clara para tomar decisiones sobre los equipos y ayuda a convertir las inspecciones de seguridad en una ventaja de producción cuantificable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje