




Применение роботизированных манипуляторов для повышения гибкости производственной линии
Применение роботизированных манипуляторов для повышения гибкости производственной линии
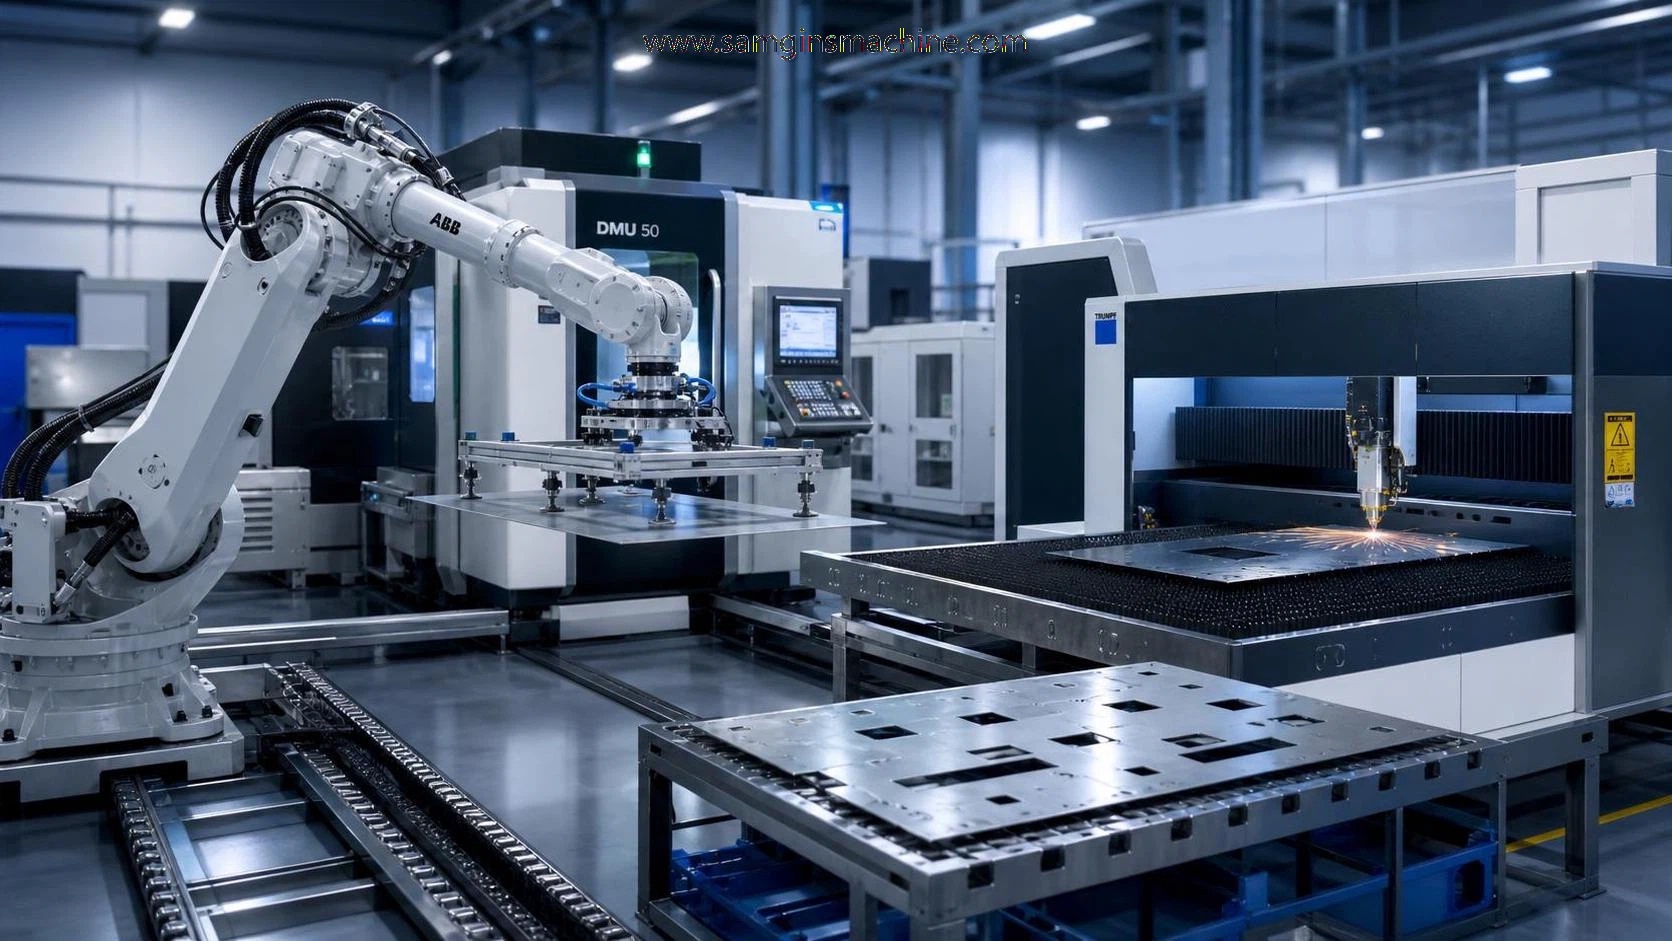
Применение роботизированных манипуляторов для повышения гибкости производственных линий
Для руководителей проектов, стремящихся сократить время переналадки и повысить адаптивность производства, применение роботизированных манипуляторов становится практичным способом повысить гибкость производственной линии.
Они помогают уменьшить узкие места, стабилизировать качество выпускаемой продукции и справляться с изменением структуры заказов без перестройки всей линии.
В производстве и переработке промышленного оборудования это важно как никогда.
Клиентам нужны более короткие сроки поставки, небольшие партии и более широкий ассортимент продукции. Роботизированный манипулятор упрощает этот переход и помогает эффективнее им управлять.
Почему гибкость производственной линии стала приоритетом
Многие заводы проектировались для стабильного, повторяющегося выпуска продукции.
Такая модель плохо подходит для условий, когда заказы меняются каждую неделю, типы материалов различаются, а сроки поставки постоянно сокращаются.
Последние изменения на рынке указывают на простой вывод.
Побеждает не всегда самая быстрая линия. Это линия, которая переключается между задачами с меньшими простоями и меньшими отклонениями процесса.
Именно здесь внедрение роботизированных манипуляторов меняет экономику производства.
- Сокращается объем ручного перемещения деталей между станками.
- Обеспечивается повторяемость движений при переналадке.
- Одна рабочая ячейка может обслуживать несколько вариантов продукции.
- Улучшается планирование при неравномерной доступности персонала.
Где роботизированный манипулятор приносит наибольшую пользу
Роботизированный манипулятор особенно полезен там, где частое перемещение, позиционирование или изменение ориентации деталей влияет на производительность и стабильность результатов.
1. Сварочные ячейки
При сварке ошибки позиционирования деталей быстро приводят к браку, переделкам и нестабильной продолжительности цикла.
Роботизированный манипулятор может подавать, поворачивать и устанавливать детали под повторяемыми углами для роботизированного или автоматизированного сварочного оборудования.
Это помогает поддерживать стабильное качество сварки при смене моделей и снижает зависимость от ручной загрузки, качество которой сильно варьируется.
2. Резка и подготовка заготовок
Обработка листового и плитного материала часто замедляется на этапах хранения, загрузки, резки и выгрузки.
Роботизированный манипулятор может автоматизировать эти перемещения и улучшить синхронизацию оборудования на предыдущих и последующих этапах.
На практике это особенно полезно для высокоточного производства и выпуска разнообразной продукции небольшими партиями.
Например, сочетание автоматизированной подачи с оборудованием волоконного лазерного раскроя стальных листов с ЧПУ может сократить время ожидания при обработке металла.
3. Обслуживание станков с ЧПУ
Фрезерные станки, токарные станки с ЧПУ и обрабатывающие центры часто теряют производительность во время загрузки и смены деталей.
Роботизированный манипулятор позволяет дольше поддерживать работу шпинделей, выполняя повторяющиеся задачи загрузки с предсказуемым временем цикла.
Это также полезно, когда в течение одной смены на одном и том же оборудовании обрабатываются разные семейства деталей.
4. Обработка и паллетирование в конце линии
Готовые детали по-прежнему необходимо сортировать, укладывать, перемещать и упаковывать.
Роботизированный манипулятор в конце линии сокращает трудоемкие ручные операции передачи и способствует более упорядоченному производственному потоку.
Как роботизированные манипуляторы повышают гибкость
Гибкость производственной линии — это не просто добавление автоматизации.
Она достигается за счет сокращения времени и неопределенности при переходе от одного состояния производства к другому.
Роботизированный манипулятор помогает добиться этого несколькими практическими способами.
- Ускорение переналадки благодаря сохраненным программам движений и повторяемому позиционированию.
- Более сбалансированный процесс за счет согласования скорости перемещения с циклом работы станка.
- Снижение вариативности благодаря стабильной подаче деталей.
- Более безопасное перемещение материалов при операциях с нагревом, искрами, острыми кромками или тяжелыми заготовками.
- Упрощение расширения системы, поскольку одну рабочую ячейку часто можно перепрограммировать для новых задач.
Это также позволяет оценивать гибкость количественно, а не только теоретически.
Руководители могут сравнивать время переналадки, время простоя, уровень брака, вмешательство операторов и выпуск продукции за смену до и после установки.
Что оценить перед выбором роботизированного манипулятора
Не каждый проект с роботизированным манипулятором автоматически повышает гибкость.
Результат зависит от правильного выбора области применения, грузоподъемности, способа интеграции и логики управления.
- Размеры, масса и вариативность формы заготовок.
- Целевое время цикла для каждого подключенного станка.
- Сложность оснастки и необходимость переустановки деталей.
- Тип материала и чувствительность поверхности.
- Требуемые точность, повторяемость и прослеживаемость.
- Будущая структура продукции и ожидаемые колебания объема заказов.
Для линий, включающих лазерную резку или последующую обработку, точность перемещения особенно важна.
При обработке углеродистой стали, нержавеющей стали, алюминиевого сплава или меди система должна обеспечивать надежное позиционирование и четко организованное перемещение.
В противном случае автоматизация лишь переносит узкое место с трудовых ресурсов на выравнивание деталей и время восстановления работы.
Практический подход к интеграции в производственные линии с разнообразной продукцией
Лучшие проекты с роботизированными манипуляторами обычно начинаются с малого и расширяются по мере подтверждения результатов.
В реальном производстве поэтапный подход снижает риски и позволяет принимать решения на основе измеримых результатов.
Этап первый: выявите причины перебоев
Определите, где люди ожидают, где простаивают станки и где ориентация деталей приводит к повторным корректировкам.
Этап второй: стандартизируйте интерфейсы
Перед внедрением автоматизации упростите оснастку, обмен сигналами и правила загрузки.
Роботизированный манипулятор работает лучше всего, когда окружающий процесс четко организован и стабилен.
Этап третий: автоматизируйте задачу с наибольшими потерями времени
Чаще всего это обслуживание станков, загрузка листов, позиционирование при сварке или сортировка деталей.
Этап четвертый: расширяйте систему на основе данных
После повышения стабильности распространите применение роботизированного манипулятора на смежные этапы и согласуйте планирование с фактическими возможностями цеха.
Такой подход лучше подходит для производства разнообразной продукции, чем полная замена оборудования.
Согласование автоматизации с возможностями оборудования
Гибкость повышается еще больше, когда автоматизация перемещения соответствует производительности станков.
При обработке листового металла и плитного материала заметные преимущества дает оборудование с программированием ЧПУ, интеграцией CAD/CAM и опциональной автоматической подачей.
Например, некоторые волоконно-лазерные системы позволяют выполнять резку сложных контуров без пресс-форм, обеспечивают узкий рез и гладкие кромки.
Типичные конфигурации могут включать мощность от 1500W до 6000W и выше, а также модели CNC-3015, 4020, 6015, 6020 и 6025.
В сочетании с роботизированным манипулятором эти возможности помогают поддерживать производственный поток при изменении заданий и размеров листов.
Такое сочетание особенно полезно, когда в обычный производственный процесс входят частая смена схем раскроя, переход на другие материалы и оперативное выполнение графиков отгрузки.
Распространенные риски и способы их избежать
Даже эффективное применение роботизированного манипулятора может не дать ожидаемых результатов при слабом планировании.
- Чрезмерная автоматизация нестабильных процессов без предварительного устранения первопричин проблем.
- Игнорирование различий между семействами деталей при выборе захватов и оснастки.
- Сосредоточенность только на скорости станка без учета логики перемещения, очередей и восстановления работы.
- Отсутствие обучения операторов и регулярного технического обслуживания.
- Выбор закрытой конфигурации, не позволяющей адаптироваться к будущим изменениям продукции.
Лучше рассматривать гибкость как цель, требующую системного подхода.
Это касается оборудования, программирования, оснастки, безопасности, обслуживания и производственного планирования.
Когда все эти элементы согласованы, роботизированный манипулятор становится практическим производственным инструментом, а не отдельной демонстрацией автоматизации.
Надежный путь к гибкому производству
Для современных предприятий по изготовлению металлоконструкций и механической обработке гибкость производственной линии стала основным производственным требованием.
Роботизированный манипулятор помогает выполнить это требование за счет повышения скорости перемещения, стабильности процесса и управляемости переналадки.
Компании с широким опытом работы с оборудованием часто добиваются лучших результатов, поскольку понимают работу всей линии, а не только одного станка.
Wuxi Samgins International Trade Co.,Ltd поставляет широкий ассортимент механического оборудования, включая сварочных роботов, станки для резки с ЧПУ, фрезерные станки, токарные станки, лазерные станки для резки и оборудование для производственных линий двутавровых балок.
Опираясь на опыт производства, организацию качества на основе ISO9001 и соответствие производства стандартам EU CE, компания поддерживает практическое планирование автоматизации с учетом меняющихся производственных потребностей.
Следующий полезный шаг — оценить, где роботизированный манипулятор может максимально сократить простои при минимальном нарушении производственного процесса.
Именно с этого обычно начинается переход к измеримому росту выпуска, снижению рисков и более быстрому реагированию на новые заказы.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение