




Распространённые дефекты лазерной резки металла и способы их устранения
Распространённые дефекты лазерной резки металла и способы их устранения
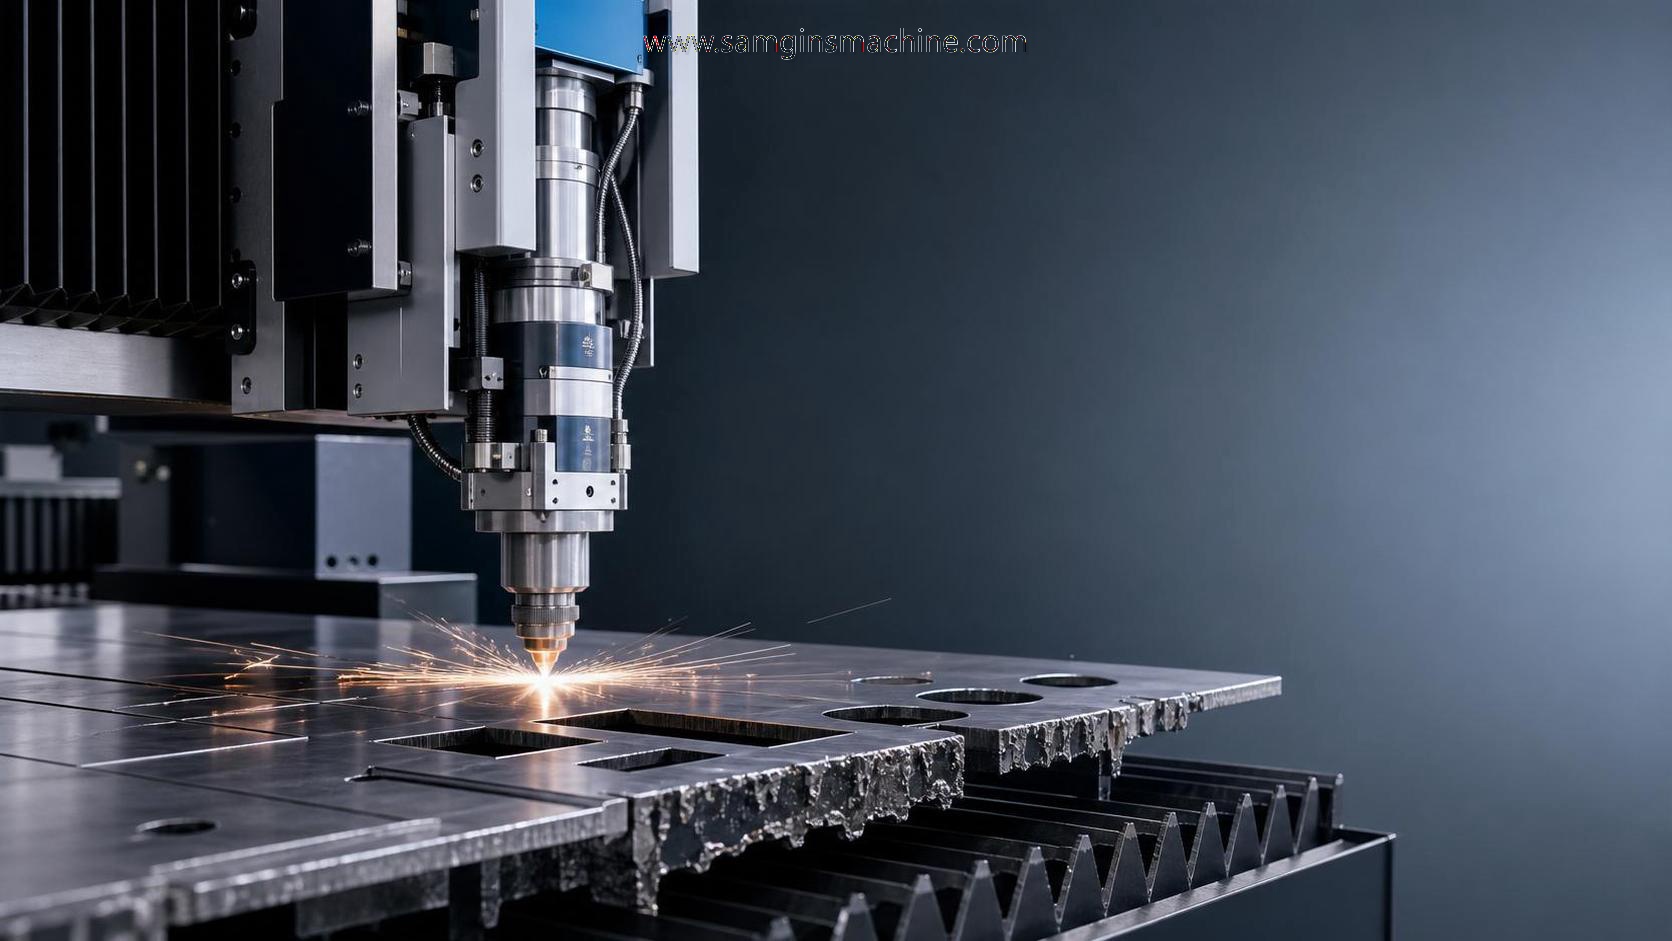
Дефекты лазерной резки металла обычно начинаются с незначительных сигналов в производственном процессе
Дефекты при лазерной резке металла редко возникают без предупреждения. В повседневном производстве они часто проявляются в виде небольших заусенцев, расширения линии реза, нестабильных искр или кромок, которые перестают ровно отделяться.
Если игнорировать эти признаки, качество реза быстро ухудшается. Увеличивается количество брака и объем доработок, а последующие операции гибки или сварки становится сложнее контролировать.
Это особенно важно для цехов со смешанным производством. Линия, режущая тонкие листы нержавеющей стали, сталкивается с другими рисками, чем линия, которая весь день обрабатывает толстые листы углеродистой стали.
На практике подходящее решение зависит не столько от отдельного симптома, сколько от условий резки, состояния материала, вспомогательного газа, настройки оборудования и соблюдения правил технического обслуживания.
Компании с широким опытом работы с оборудованием обычно хорошо понимают эту закономерность. В условиях механической обработки и металлообработки, где соблюдаются требования ISO9001 и стандарты CE, обоснованный контроль технологического процесса не менее важен, чем мощность оборудования.
Реальные условия цеха влияют на оценку проблем лазерной резки металла
Один и тот же дефект может возникать по совершенно разным причинам. Шероховатые кромки алюминия могут быть связаны с отражательной способностью материала и потоком газа, тогда как такие же кромки на толстолистовой низкоуглеродистой стали часто указывают на неправильное положение фокуса или несоответствие скорости резки.
Поэтому проверять лазерный станок для резки металла только по таблице параметров нельзя. Марка материала, плоскостность листа, износ сопла, влажность и загрязнение линзы — все это влияет на результат.
В цехах, выпускающих продукцию на экспорт, обычно также предъявляются более строгие требования к допускам и качеству кромки. В таких случаях даже незначительный на вид дефект может привести к браку на следующей операции.
Краткое сравнение помогает различить наиболее распространенные ситуации
При появлении заусенцев и шероховатых кромок решение обычно зависит от типа материала
Образование заусенцев — один из наиболее распространенных дефектов при лазерной резке металла. Кроме того, оно часто приводит к дорогостоящим ошибочным выводам.
При резке тонкой нержавеющей стали операторы часто в первую очередь обвиняют мощность лазера. Однако чаще проблема связана с чистотой газа, центровкой сопла или загрязнением защитного стекла, из-за которого нарушается стабильность луча.
При резке более толстой углеродистой стали заусенцы чаще возникают из-за слишком высокой или слишком низкой скорости. При чрезмерно высокой скорости материал не разделяется полностью, а слишком медленная резка перегревает кромку и приводит к образованию шлака.
Полезно оценить форму заусенцев. Мелкие равномерные заусенцы указывают на дисбаланс параметров. Крупный свисающий шлак обычно свидетельствует о накоплении тепла, несоответствии параметров подачи газа или недостаточном удалении расплавленного металла.
- Перед изменением сразу нескольких параметров проверьте круглость и центровку сопла.
- Сверьте давление газа с фактической толщиной материала, а не только с сохраненными настройками.
- При появлении нестабильного качества кромки на нескольких листах проверьте защитную линзу на загрязнение.
- Вместо случайного изменения мощности и положения фокуса выполните короткую серию пробных резов с разной скоростью.
Нестабильная резка и сбои при пробивке чаще возникают при обработке толстых или отражающих листов
Не каждый дефект лазерной резки металла проявляется в виде видимой проблемы с кромкой. Иногда первыми признаками становятся неудачная пробивка, прерывание резки или повторяющиеся аварийные сигналы при входе в контур.
При обработке толстого листа время пробивки имеет решающее значение. Если оно слишком короткое, рез не откроется полностью. Если слишком длинное — увеличится разбрызгивание и оптика может быть повреждена.
При обработке отражающих материалов возникает другая проблема. Алюминий и некоторые виды нержавеющей стали с определенной обработкой поверхности могут отражать энергию обратно к режущей головке, особенно если состояние поверхности меняется от листа к листу.
В реальном производстве здесь пересекаются вопросы технического обслуживания и планирования процесса. Стабильная программа пробивки важна, но не менее важно проверять расходные материалы перед началом длительной серии.
Если после резки требуется подготовить толстый лист, в некоторых цехах уменьшают объем последующей обработки кромок, сочетая лазерную резку профиля с оборудованием для фрезерования фасок, например фрезерным станком для обработки тяжелых кромок.
Такое сочетание особенно полезно, когда для подготовки к сварке листов из углеродистой или нержавеющей стали либо алюминия требуется более точная геометрия фаски, а не просто косметическая обработка кромки.
Проблемы с точностью часто связаны с производственной системой в целом, а не только с режущей головкой
Когда отверстия смещаются, углы скругляются или размеры повторяющихся деталей перестают совпадать, многие сразу же корректируют параметры резки. Но не всегда с этого следует начинать.
Проблемы с точностью лазерного станка для резки металла часто связаны с компонентами системы перемещения, состоянием опор листа, тепловым расширением или отклонением положения головки после столкновения.
Это особенно заметно при обработке длинных серий. Первая раскладка может пройти контроль, а последующие листы начнут отклоняться от размеров из-за нагрева направляющих или скопления отходов на опорном столе.
Полезно определить, является ли ошибка случайной или направленной. Случайные отклонения указывают на вибрацию или нестабильное закрепление заготовки. Направленный дрейф обычно связан с калибровкой осей, износом трансмиссии или откликом сервопривода.
- Перед редактированием всей библиотеки режимов резки проверьте люфт осей и повторяемость позиционирования.
- Убедитесь, что рейки, опоры или коробление листа не приподнимают материал.
- Если отклонение размеров увеличивается после непрерывной работы, оцените тепловую нагрузку.
- После любого столкновения сопла проверьте выравнивание головки, даже если резка кажется приемлемой.
Некоторые проблемы с кромкой проявляются после резки, когда к следующей операции предъявляются более строгие требования
Рез может выглядеть приемлемо, но впоследствии создать проблемы. Такое часто происходит, когда детали сразу поступают на гибку, сборку или подготовку к сварке.
Например, небольшая конусность или окисленные поверхности реза могут не мешать разделению материала, но снизить стабильность соединения в сварных конструкциях. При обработке листового металла это влияет и на точность, и на эффективность сварки.
На более требовательных производственных линиях обычно разделяют два вопроса. Во-первых, может ли лазерный станок для резки металла надежно вырезать профиль? Во-вторых, готова ли кромка к следующей операции без дополнительной шлифовки?
Если важно качество фаски, фрезерование после резки может обеспечить лучший контроль, чем многократная ручная доработка. Оборудование для обработки стандартных листов толщиной 6-80mm или толстых листов толщиной 6-400mm подходит для длинных сварных конструкций и особо длинных заготовок.
Система с автоматической подачей, надежной опорой и регулируемыми углами фаски позволяет исключить вторичную шлифовку и обеспечить более предсказуемую подготовку к сварке по сравнению с несистематической доработкой.
Самые распространенные ошибки возникают до того, как установлена истинная причина
Одна из частых ошибок — одновременно менять мощность, скорость, давление газа и положение фокуса. Это может скрыть первоначальную причину и усложнить последующую диагностику.
Другая ошибка — считать, что похожие материалы ведут себя одинаково. Нержавеющий лист с защитной пленкой, углеродистая сталь с окалиной и алюминий с чистой блестящей поверхностью могут совершенно по-разному реагировать на одну и ту же программу резки.
В некоторых цехах также неверно оценивают затраты. Сокращение бюджета на расходные материалы может казаться выгодным в краткосрочной перспективе, но повреждение линз, низкое качество кромки и дополнительная обработка быстро сводят эту экономию на нет.
Кроме того, легко сосредоточиться только на лазере и упустить из виду связанное с ним оборудование для подготовки. При изготовлении конструкций из толстого листа фрезерование кромок, снятие фасок и стабильность перемещения влияют на конечное качество почти так же сильно, как и сама резка.
Практический план действий эффективнее, чем устранение дефектов по одному
Надежная работа лазерного станка для резки металла обеспечивается не периодическими корректировками, а регулярным процессом, учитывающим фактическую номенклатуру производства.
Для начала сгруппируйте дефекты по условиям работы: резка тонкого листа, резка толстого листа, обработка отражающих материалов, работа длинными сериями и изготовление деталей, которые сразу передаются на подготовку к сварке.
Затем для каждого случая задокументируйте три группы данных: стабильный диапазон параметров, точки проверки расходных материалов и требования к качеству последующих операций. Это ускорит диагностику и сделает ее более воспроизводимой.
Если часто обрабатываются листы разной толщины, стоит сравнить, достаточно ли одной лазерной резки или дополнительный этап обработки улучшит стабильность результата. На некоторых линиях дополнительное решение, например фрезерный станок для обработки тяжелых кромок, сокращает объем доработок эффективнее, чем повторная настройка параметров резки.
Практический следующий шаг прост: проанализируйте недавние дефекты с учетом материала, толщины и последующей операции, а затем определите, какие из них связаны с настройкой, какие — с техническим обслуживанием, а какие — с несоответствием технологического процесса.
Такая системная проверка обычно дает больше для улучшения качества реза и надежности оборудования, чем реакция на каждую появившуюся неровность кромки.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение