




Defectos comunes de las máquinas de corte láser de metal y cómo solucionarlos
Defectos comunes de las máquinas de corte láser de metal y cómo solucionarlos
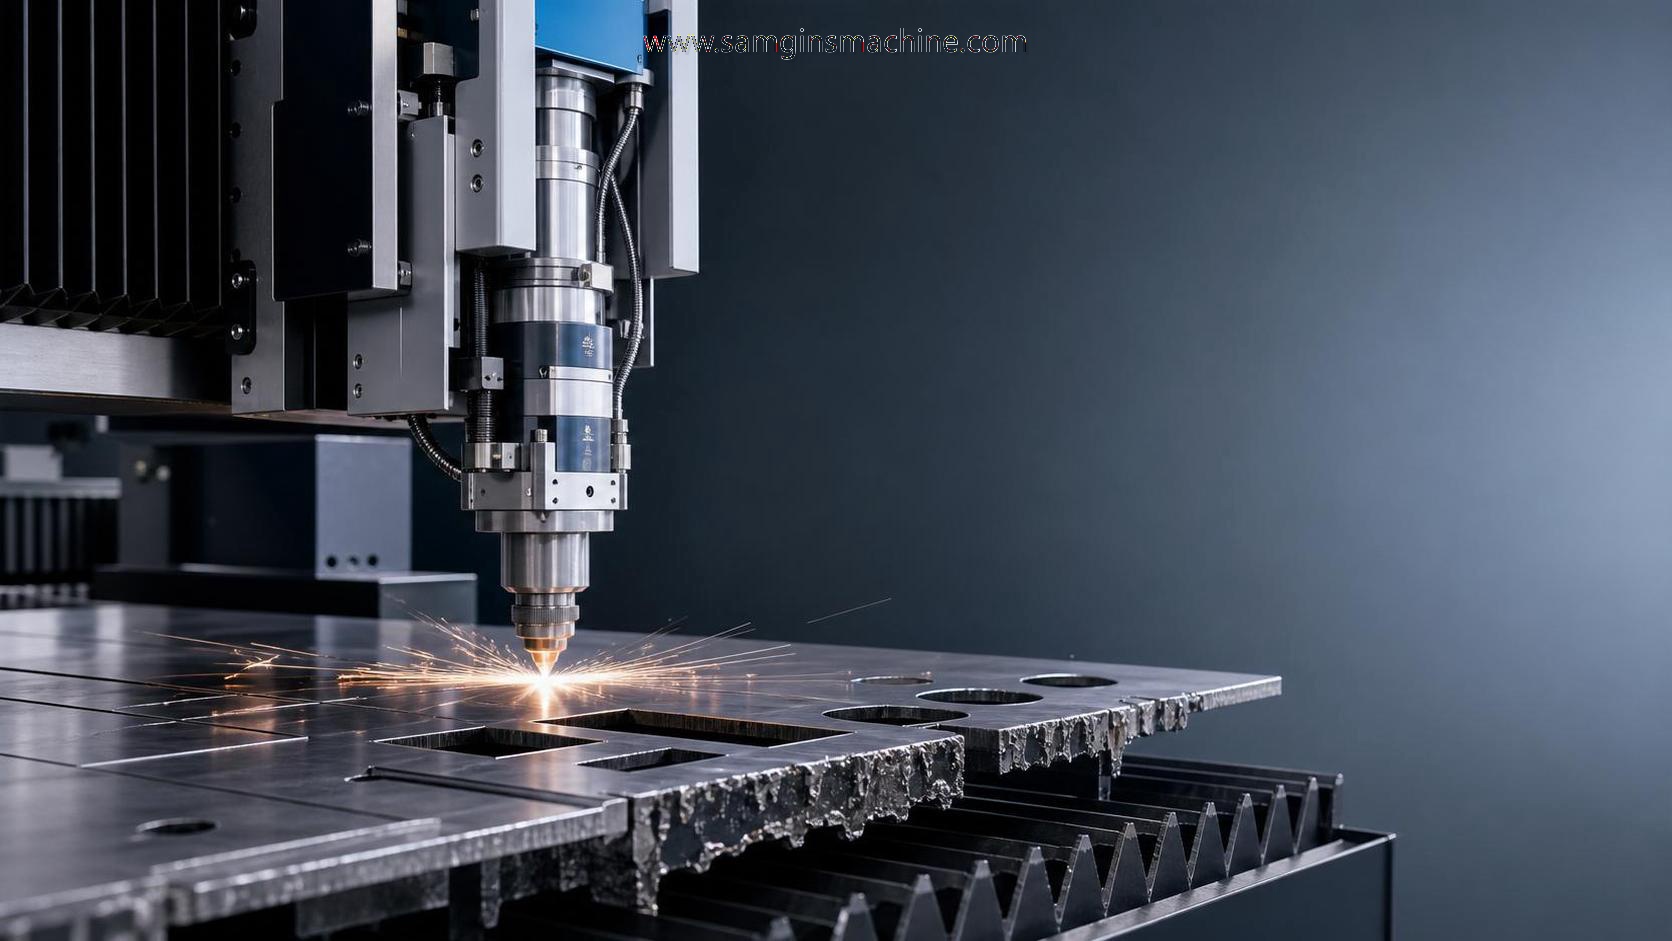
Los defectos de las máquinas de corte láser de metal suelen comenzar como pequeñas señales en la producción
Los defectos de las máquinas de corte láser de metal rara vez aparecen sin previo aviso. En la fabricación diaria, suelen comenzar con rebabas leves, líneas de corte más anchas, chispas inestables o bordes que ya no se separan limpiamente.
Si se ignoran estas señales, la calidad de corte se deteriora rápidamente. Aumentan los desperdicios y los retrabajos, y se vuelve más difícil controlar las operaciones posteriores de plegado o soldadura.
Esto es aún más importante en los talleres con producción diversificada. Una línea que corta láminas delgadas de acero inoxidable enfrenta riesgos diferentes a los de una que procesa placas gruesas de acero al carbono durante toda la jornada.
En la práctica, la solución adecuada depende menos de un único síntoma y más del escenario real de corte, las condiciones del material, el gas auxiliar, la configuración de la máquina y la disciplina de mantenimiento.
Las empresas con amplia experiencia en equipos suelen reconocer claramente este patrón. En entornos de mecanizado y trabajo del metal sujetos a los controles de ISO9001 y a los requisitos CE, un criterio de proceso estable es tan importante como la potencia de la máquina.
Las condiciones reales del taller determinan cómo evaluar los problemas de las máquinas de corte láser de metal
Un mismo defecto puede tener causas muy distintas. Los bordes ásperos en el aluminio pueden deberse a la reflectividad y al flujo de gas, mientras que en el acero dulce grueso suelen indicar una posición focal o una velocidad inadecuadas.
Por eso, una máquina de corte láser de metal nunca debe revisarse basándose únicamente en la hoja de parámetros. El grado del material, la planitud de la placa, el desgaste de la boquilla, la humedad y la contaminación de la lente alteran el resultado.
Un taller que procesa piezas destinadas a la exportación también suele aplicar requisitos más estrictos de tolerancia y calidad de los bordes. En esos casos, un defecto que parece menor a simple vista puede impedir la siguiente operación.
Una comparación rápida permite distinguir las situaciones más comunes
Cuando aparecen rebabas y bordes ásperos, el tipo de material suele determinar la solución
La formación de rebabas es uno de los defectos más comunes de las máquinas de corte láser de metal. También causa algunos de los malentendidos más costosos.
En el acero inoxidable delgado, los operarios suelen culpar primero a la potencia del láser. Más a menudo, el problema está en la pureza del gas, el centrado de la boquilla o una ventana protectora sucia que afecta la uniformidad del haz.
En el acero al carbono más grueso, es más probable que las rebabas se deban a una velocidad demasiado alta o demasiado baja. Una velocidad excesiva deja la separación incompleta, mientras que un corte demasiado lento sobrecalienta el borde y genera escoria.
Lo más útil es inspeccionar la forma de las rebabas. Las rebabas finas y uniformes indican un desequilibrio de parámetros. La escoria abundante y colgante suele indicar acumulación de calor, incompatibilidad del gas o una expulsión deficiente del metal fundido.
- Compruebe la redondez y el centrado de la boquilla antes de modificar varios parámetros.
- Confirme que la presión del gas corresponda al espesor real del material, no solo a las recetas guardadas.
- Inspeccione si la lente protectora está contaminada cuando aparezca una calidad de borde inestable en varias láminas.
- Realice una prueba breve con varios niveles de velocidad, en vez de cambiar a ciegas la potencia y el enfoque.
El corte inestable y los fallos de perforación son más frecuentes en placas gruesas o reflectantes
No todos los defectos de las máquinas de corte láser de metal se manifiestan como problemas visibles en los bordes. A veces, la primera señal es una perforación fallida, un corte interrumpido o alarmas repetidas al iniciar el contorno.
En placas gruesas, el tiempo de perforación es crucial. Si es demasiado corto, el corte no se abre por completo. Si es demasiado largo, aumenta la salpicadura y se dañan los elementos ópticos.
Los materiales reflectantes presentan otro tipo de comportamiento. El aluminio y algunos acabados de acero inoxidable pueden reflejar la energía hacia el cabezal, especialmente cuando las condiciones de la superficie varían de una lámina a otra.
En la producción real, aquí es donde se solapan el mantenimiento y la planificación del proceso. Es importante contar con una receta de perforación estable, pero también revisar los consumibles antes de iniciar series largas.
Cuando la preparación de placas gruesas continúa después del corte, algunos talleres reducen las correcciones posteriores de los bordes combinando el perfilado láser con equipos de acabado para bisel, como la fresadora de bordes pesados.
Esta combinación resulta especialmente útil cuando las placas de acero al carbono, acero inoxidable o aluminio necesitan una geometría de bisel más limpia para preparar la soldadura, y no solo un recorte estético de los bordes.
La falta de precisión suele ser un problema del sistema de producción, no solo del cabezal de corte
Cuando los agujeros se desplazan, las esquinas se redondean o las piezas repetidas dejan de coincidir, muchos equipos ajustan de inmediato los parámetros de corte. No siempre es el primer paso correcto.
Los problemas de precisión en una máquina de corte láser de metal suelen deberse a los componentes de movimiento, las condiciones de soporte de la lámina, la expansión térmica o una desviación del cabezal causada por una colisión.
Esto se nota con mayor claridad en las series largas. La primera anidación puede superar la inspección, mientras que las láminas posteriores se desvían cuando se calientan las guías o se acumulan residuos en la mesa de soporte.
Un punto de control útil es determinar si el error es aleatorio o direccional. Una desviación aleatoria indica vibración o una sujeción inestable de la pieza. La deriva direccional suele apuntar a la calibración de los ejes, el desgaste de la transmisión o la respuesta del servomotor.
- Verifique el juego y la repetibilidad de los ejes antes de modificar toda la biblioteca de corte.
- Compruebe si las láminas de soporte, los apoyos o la deformación de la placa están levantando el material.
- Revise la carga térmica si la deriva dimensional aumenta tras un funcionamiento continuo.
- Inspeccione la alineación del cabezal después de cualquier colisión de la boquilla, aunque el corte parezca aceptable.
Algunos problemas en los bordes aparecen después del corte, cuando el siguiente proceso exige más precisión
Un corte puede parecer aceptable y, aun así, causar problemas más adelante. Esto ocurre con frecuencia cuando las piezas pasan directamente al plegado, el ensamblaje o la preparación para soldadura.
Por ejemplo, una ligera conicidad o unas caras de corte oxidadas quizá no impidan la separación, pero pueden reducir la uniformidad de las uniones en conjuntos fabricados. En el trabajo con placas, esto afecta tanto a la precisión como a la eficiencia de la soldadura.
Las líneas más exigentes suelen plantear dos preguntas por separado. Primero, ¿puede la máquina de corte láser de metal producir el perfil de forma fiable? Segundo, ¿está el borde listo para la siguiente operación sin necesidad de un esmerilado adicional?
Cuando la calidad del bisel es importante, el fresado posterior al corte puede ser un método de control más eficaz que las correcciones manuales repetidas. Los equipos diseñados para trabajos estándar de 6-80mm o placas gruesas de 6-400mm son útiles para estructuras soldadas largas y piezas de longitud extra.
Una configuración con alimentación automática, soporte estable y ángulos de bisel ajustables puede eliminar el esmerilado secundario y ofrecer una preparación para la soldadura más predecible que el retrabajo improvisado.
Los errores de diagnóstico más comunes ocurren antes de identificar la causa real
Un error frecuente es cambiar a la vez la potencia, la velocidad, la presión del gas y el enfoque. Esto puede ocultar la causa original y ralentizar el diagnóstico posterior.
Otro error es suponer que los materiales similares se comportan igual. Las láminas de acero inoxidable con película protectora, las placas de acero al carbono con cascarilla de laminación y las superficies de aluminio brillante pueden reaccionar de formas muy distintas con el mismo archivo de corte.
En algunos talleres, también se calculan mal los costos. Un presupuesto menor para consumibles puede parecer conveniente a corto plazo, pero los daños en las lentes, la mala calidad de los bordes y el acabado adicional eliminan rápidamente ese ahorro.
También es fácil centrarse únicamente en el láser e ignorar los equipos de preparación relacionados. En la fabricación de placas gruesas, el fresado de bordes, el biselado y la estabilidad de manipulación influyen en la calidad final casi tanto como el corte en sí.
Un plan de respuesta práctico funciona mejor que abordar los defectos uno por uno
Una máquina de corte láser de metal fiable no se consigue con correcciones ocasionales. Se consigue mediante una rutina adaptada a la combinación real de trabajos de producción.
Empiece agrupando los defectos por escenario: corte de láminas delgadas, corte de placas gruesas, materiales reflectantes, producción en series largas y piezas que requieren preparación directa para soldadura.
A continuación, documente tres aspectos para cada caso: el intervalo estable de parámetros, los puntos de inspección de consumibles y los requisitos de calidad de las operaciones posteriores. Esto agiliza el diagnóstico y lo hace más repetible.
Cuando es habitual procesar placas de distintos tipos, conviene comparar si basta con el corte láser o si una etapa de acabado adicional mejora la uniformidad general. En algunas líneas, una solución de segunda etapa como la fresadora de bordes pesados reduce más el retrabajo que los ajustes repetidos de parámetros.
El siguiente paso práctico es sencillo: revise los patrones de defectos recientes según el material, el espesor y el proceso posterior, y confirme cuáles se deben a la configuración, cuáles al mantenimiento y cuáles a una incompatibilidad del proceso.
Este tipo de revisión estructurada suele contribuir más a la calidad de corte y a la fiabilidad del equipo que reaccionar ante cada borde defectuoso una vez que aparece.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje