




العيوب الشائعة في آلات القطع بالليزر للمعادن وكيفية إصلاحها
العيوب الشائعة في آلات القطع بالليزر للمعادن وكيفية إصلاحها
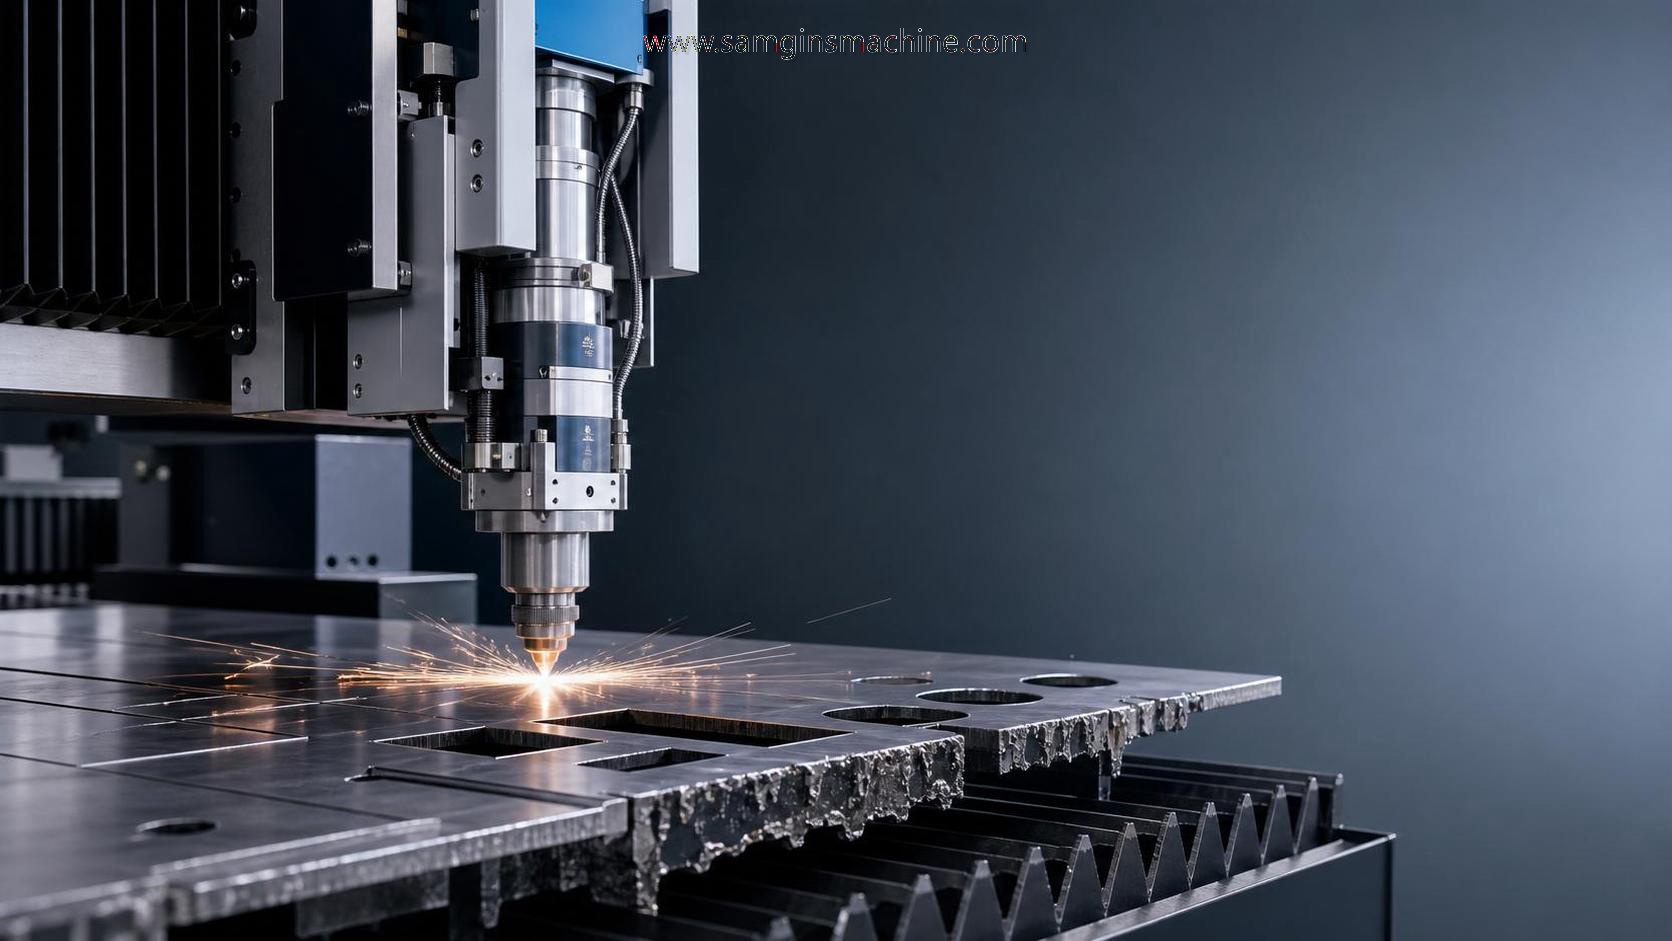
عادةً ما تبدأ عيوب آلة القطع بالليزر للمعادن بإشارات إنتاجية صغيرة
نادراً ما تظهر عيوب آلة القطع بالليزر للمعادن من دون إنذار. ففي عمليات التصنيع اليومية، تبدأ غالباً بظهور نتوءات طفيفة، أو اتساع شق القطع، أو عدم استقرار الشرر، أو عدم انفصال الحواف بسلاسة كما ينبغي.
إذا تم تجاهل هذه العلامات، فسوف تتراجع جودة القطع سريعاً. وتزداد نسبة الخردة، وترتفع الحاجة إلى إعادة العمل، كما يصبح التحكم في عمليات الثني أو اللحام اللاحقة أكثر صعوبة.
وتزداد أهمية ذلك في ورش الإنتاج المتنوعة. فخط الإنتاج الذي يقطع صفائح رقيقة من الفولاذ المقاوم للصدأ يواجه مخاطر مختلفة عن خط يعالج ألواحاً سميكة من الفولاذ الكربوني طوال اليوم.
عملياً، لا يعتمد الحل المناسب على عَرَض واحد فحسب، بل يعتمد بدرجة أكبر على ظروف القطع الفعلية، وحالة المواد، وغاز المساعدة، وإعدادات الماكينة، ومدى الالتزام بالصيانة.
عادةً ما تتضح هذه الأنماط للشركات التي تمتلك خبرة واسعة بالمعدات. وفي بيئات التشغيل وتشغيل المعادن التي تتبع أنظمة ضبط تستند إلى ISO9001 ومعايير CE، لا تقل أهمية الحكم السليم على استقرار العملية عن أهمية قدرة الماكينة.
تؤثر ظروف الورشة الفعلية في كيفية تقييم مشكلات آلة القطع بالليزر للمعادن
قد ينتج العيب نفسه عن أسباب مختلفة تماماً. فقد ترتبط الحواف الخشنة في الألومنيوم بانعكاسية المادة وتدفق الغاز، بينما تشير الحواف الخشنة في الفولاذ الطري السميك غالباً إلى موضع البؤرة أو عدم توافق سرعة القطع.
لذلك، لا ينبغي فحص آلة القطع بالليزر للمعادن بالاعتماد على ورقة المعلمات وحدها. فدرجة المادة، واستواء اللوح، وتآكل الفوهة، والرطوبة، وتلوث العدسة، كلها عوامل تغير النتيجة.
كما تميل الورش التي تتعامل مع قطع مخصصة للتصدير إلى تطبيق متطلبات أكثر صرامة بشأن التفاوتات والحواف. وفي هذه الحالات، قد يؤدي عيب يبدو طفيفاً من الناحية البصرية إلى فشل العملية التالية.
تساعد مقارنة سريعة على التمييز بين الحالات الأكثر شيوعاً
عند ظهور النتوءات والحواف الخشنة، غالباً ما يغير نوع المادة الحل المناسب
يُعد تكوّن النتوءات أحد أكثر عيوب آلة القطع بالليزر للمعادن شيوعاً، كما أنه يؤدي إلى بعض أكثر حالات سوء الفهم تكلفةً.
في صفائح الفولاذ المقاوم للصدأ الرقيقة، غالباً ما يلقي المشغلون باللوم أولاً على قدرة الليزر. لكن المشكلة تكون في كثير من الأحيان مرتبطة بنقاوة الغاز، أو تمركز الفوهة، أو اتساخ النافذة الواقية بما يؤثر في استقرار الشعاع.
أما في الفولاذ الكربوني السميك، فمن المرجح أن ترتبط النتوءات بزيادة سرعة القطع أو انخفاضها أكثر من اللازم. فالسرعة المفرطة تؤدي إلى عدم اكتمال الفصل، بينما يؤدي القطع البطيء جداً إلى ارتفاع حرارة الحافة وتكوّن الخبث.
ومن المفيد فحص شكل النتوءات. فالنتوءات الدقيقة والمتجانسة تشير إلى اختلال توازن المعلمات، أما الخبث الكبير المتدلي فيشير عادةً إلى تراكم الحرارة، أو عدم ملاءمة الغاز، أو ضعف طرد المعدن المنصهر.
- تحقق من استدارة الفوهة وتمركزها قبل تغيير عدة معلمات.
- تحقق من ضغط الغاز بما يتناسب مع السُّمك الفعلي للمادة، لا مع الوصفات المخزنة فقط.
- افحص تلوث العدسة الواقية بعد ظهور جودة حواف غير مستقرة على عدة صفائح.
- أجرِ اختباراً قصيراً ومتدرجاً للسرعة بدلاً من تغيير القدرة والبؤرة عشوائياً.
يزداد عدم استقرار القطع وفشل الثقب الأولي شيوعاً في الألواح السميكة أو العاكسة
لا يظهر كل عيب في آلة القطع بالليزر للمعادن على شكل مشكلة مرئية في الحافة. ففي بعض الأحيان، تكون الإشارة الأولى فشل الثقب الأولي، أو انقطاع القطع، أو تكرار الإنذارات عند بدء دخول المحيط.
في الألواح السميكة، يكون زمن الثقب الأولي حاسماً. فإذا كان قصيراً جداً، فلن ينفتح القطع بالكامل. وإذا كان طويلاً جداً، يزداد تناثر الشرر ويتسبب في تلف البصريات.
وتُظهر المواد العاكسة نمطاً آخر من المشكلات. فالألومنيوم وبعض أنواع تشطيبات الفولاذ المقاوم للصدأ قد تعكس الطاقة باتجاه رأس القطع، ولا سيما عندما تختلف حالة السطح من صفيحة إلى أخرى.
في الإنتاج الفعلي، تتداخل الصيانة مع تخطيط العملية في هذه المرحلة. فالوصفة المستقرة للثقب الأولي مهمة، لكن من المهم أيضاً فحص المواد الاستهلاكية قبل بدء عمليات التشغيل الطويلة.
عندما تتطلب تهيئة الألواح السميكة بعد القطع، تقلل بعض الورش الحاجة إلى تصحيح الحواف لاحقاً من خلال الجمع بين تشكيل المقاطع بالليزر ومعدات التشطيب المهيأة لعمل الشطف، مثل ماكينة تفريز الحواف الثقيلة.
ويكون هذا الجمع مفيداً بشكل خاص عندما تحتاج ألواح الفولاذ الكربوني أو الفولاذ المقاوم للصدأ أو الألومنيوم إلى هندسة شطف أنظف للتحضير للحام، بدلاً من مجرد تشذيب الحواف لتحسين مظهرها.
غالباً ما تكون مشكلات الدقة مرتبطة بنظام الإنتاج، لا برأس القطع وحده
عندما تنحرف مواضع الثقوب، أو تصبح الزوايا مستديرة، أو لا تعود القطع المتكررة متطابقة، تسارع فرق العمل إلى تعديل معلمات القطع. لكن هذه ليست دائماً الخطوة الأولى الصحيحة.
غالباً ما تنشأ مشكلات الدقة في آلة القطع بالليزر للمعادن عن مكونات الحركة، أو حالة دعم الصفائح، أو التمدد الحراري، أو انحراف الرأس بسبب الاصطدام.
يظهر ذلك بوضوح أكبر في دفعات الإنتاج الطويلة. فقد تجتاز مجموعة القطع الأولى الفحص، بينما تنحرف الصفائح اللاحقة بعد ارتفاع حرارة القضبان أو تراكم المخلفات على طاولة الدعم.
ومن المفيد التحقق مما إذا كان الخطأ عشوائياً أم اتجاهياً. فالانحراف العشوائي يشير إلى الاهتزاز أو عدم استقرار تثبيت قطعة العمل، بينما يشير الانحراف الاتجاهي عادةً إلى معايرة المحاور، أو تآكل نظام نقل الحركة، أو استجابة المحرك المؤازر.
- تحقق من الخلوص العكسي للمحاور وقابلية التكرار قبل تعديل مكتبة القطع بأكملها.
- تحقق مما إذا كانت الشرائح أو الدعامات أو اعوجاج اللوح يسبب رفع المادة.
- راجع الحمل الحراري إذا ازداد الانحراف في الأبعاد بعد التشغيل المتواصل.
- افحص محاذاة الرأس بعد أي اصطدام بالطرف، حتى إن بدا القطع مقبولاً.
تبدأ بعض مشكلات الحواف بعد القطع، عندما تتطلب العملية التالية دقة أكبر
قد يبدو القطع مقبولاً، ومع ذلك يسبب مشكلات لاحقاً. ويشيع ذلك عندما تنتقل القطع مباشرة إلى الثني، أو التجميع، أو التحضير للحام.
فعلى سبيل المثال، قد لا يمنع الميل الطفيف أو أكسدة أسطح القطع الانفصال، لكنهما قد يقللان من اتساق الوصلات في التجميعات المصنعة. وفي تصنيع الألواح، يؤثر ذلك في كل من الدقة وكفاءة اللحام.
غالباً ما تفصل خطوط الإنتاج التي تتطلب دقة أعلى بين سؤالين: أولاً، هل تستطيع آلة القطع بالليزر للمعادن إنتاج الشكل المطلوب على نحو موثوق؟ وثانياً، هل حالة الحافة مناسبة للعملية التالية من دون حاجة إلى تجليخ إضافي؟
عندما تكون جودة الشطف مهمة، قد يكون التفريز بعد القطع وسيلة تحكم أفضل من تكرار التصحيح اليدوي. وتساعد المعدات المصممة للأعمال القياسية بسماكة 6-80mm، أو للألواح الثقيلة بسماكة 6-400mm، في التعامل مع الهياكل الملحومة الطويلة وقطع العمل فائقة الطول.
يمكن لتجهيز يعتمد على التغذية الآلية والدعم المستقر وزوايا الشطف القابلة للضبط أن يلغي التجليخ الثانوي ويوفر تحضيراً للحام أكثر قابلية للتنبؤ مقارنةً بإعادة العمل غير المخطط لها.
تحدث أكثر التقديرات الخاطئة شيوعاً قبل تحديد السبب الحقيقي
من الأخطاء الشائعة تغيير القدرة والسرعة وضغط الغاز والبؤرة في الوقت نفسه. فقد يخفي ذلك السبب الأصلي ويجعل استكشاف الأعطال وإصلاحها لاحقاً أبطأ.
ومن الأخطاء الأخرى افتراض أن المواد المتشابهة تتصرف بالطريقة نفسها. فقد تستجيب صفائح الفولاذ المقاوم للصدأ ذات الطبقة الواقية، وألواح الفولاذ الكربوني ذات قشور الدرفلة، وأسـطح الألومنيوم اللامعة بطرق مختلفة جداً عند استخدام ملف القطع نفسه.
كما يساء أحياناً تقدير التكاليف في بعض الورش. فقد تبدو ميزانية أقل للمواد الاستهلاكية مناسبة على المدى القصير، لكن تلف العدسات وضعف جودة الحواف والتشطيب الإضافي سرعان ما يمحو ذلك الوفر.
ومن السهل أيضاً التركيز على الليزر وحده وإغفال معدات التهيئة ذات الصلة. ففي تصنيع الألواح السميكة، يؤثر تفريز الحواف والشطف وثبات المناولة في الجودة النهائية بقدر يضاهي تأثير القطع نفسه.
تكون خطة الاستجابة العملية أجدى من معالجة العيوب واحداً تلو الآخر
لا يتحقق الأداء الموثوق لآلة القطع بالليزر للمعادن من خلال التصحيح العرضي، بل من خلال روتين يتوافق مع مزيج الإنتاج الفعلي.
ابدأ بتصنيف العيوب بحسب الحالة: قطع الصفائح الرقيقة، وقطع الألواح السميكة، والمواد العاكسة، والتشغيل بدفعات طويلة، والقطع التي تحتاج مباشرةً إلى التحضير للحام.
ثم وثّق لكل حالة ثلاثة جوانب: نطاق المعلمات المستقر، ونقاط فحص المواد الاستهلاكية، ومتطلبات الجودة للعمليات اللاحقة. فهذا يجعل استكشاف الأعطال وإصلاحها أسرع وأسهل في التكرار.
عندما تكون معالجة الألواح المتنوعة شائعة، يجدر تقييم ما إذا كان القطع بالليزر وحده كافياً، أم أن إضافة خطوة تشطيب تحسن الاتساق العام. وفي بعض خطوط الإنتاج، يقلل حل المرحلة الثانية مثل ماكينة تفريز الحواف الثقيلة من إعادة العمل بدرجة أكبر من التعديل المتكرر للمعلمات.
والخطوة العملية التالية بسيطة: راجع أنماط العيوب الأخيرة بحسب المادة والسُّمك والعملية اللاحقة، ثم تحقق من المشكلات الناجمة عن الإعدادات، وتلك المرتبطة بالصيانة، وتلك الناتجة عن عدم توافق العملية.
عادةً ما يسهم هذا النوع من الفحص المنهجي في تحسين جودة القطع وموثوقية المعدات أكثر من مجرد الاستجابة لكل حافة معيبة بعد ظهورها.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة