




¿Puede el equipo de nivelación de placas corregir la deformación por tensiones residuales tras el corte térmico, sin recalentamiento?
¿Puede el equipo de nivelación de placas corregir la deformación por tensiones residuales tras el corte térmico, sin recalentamiento?
Sep 22, 2026
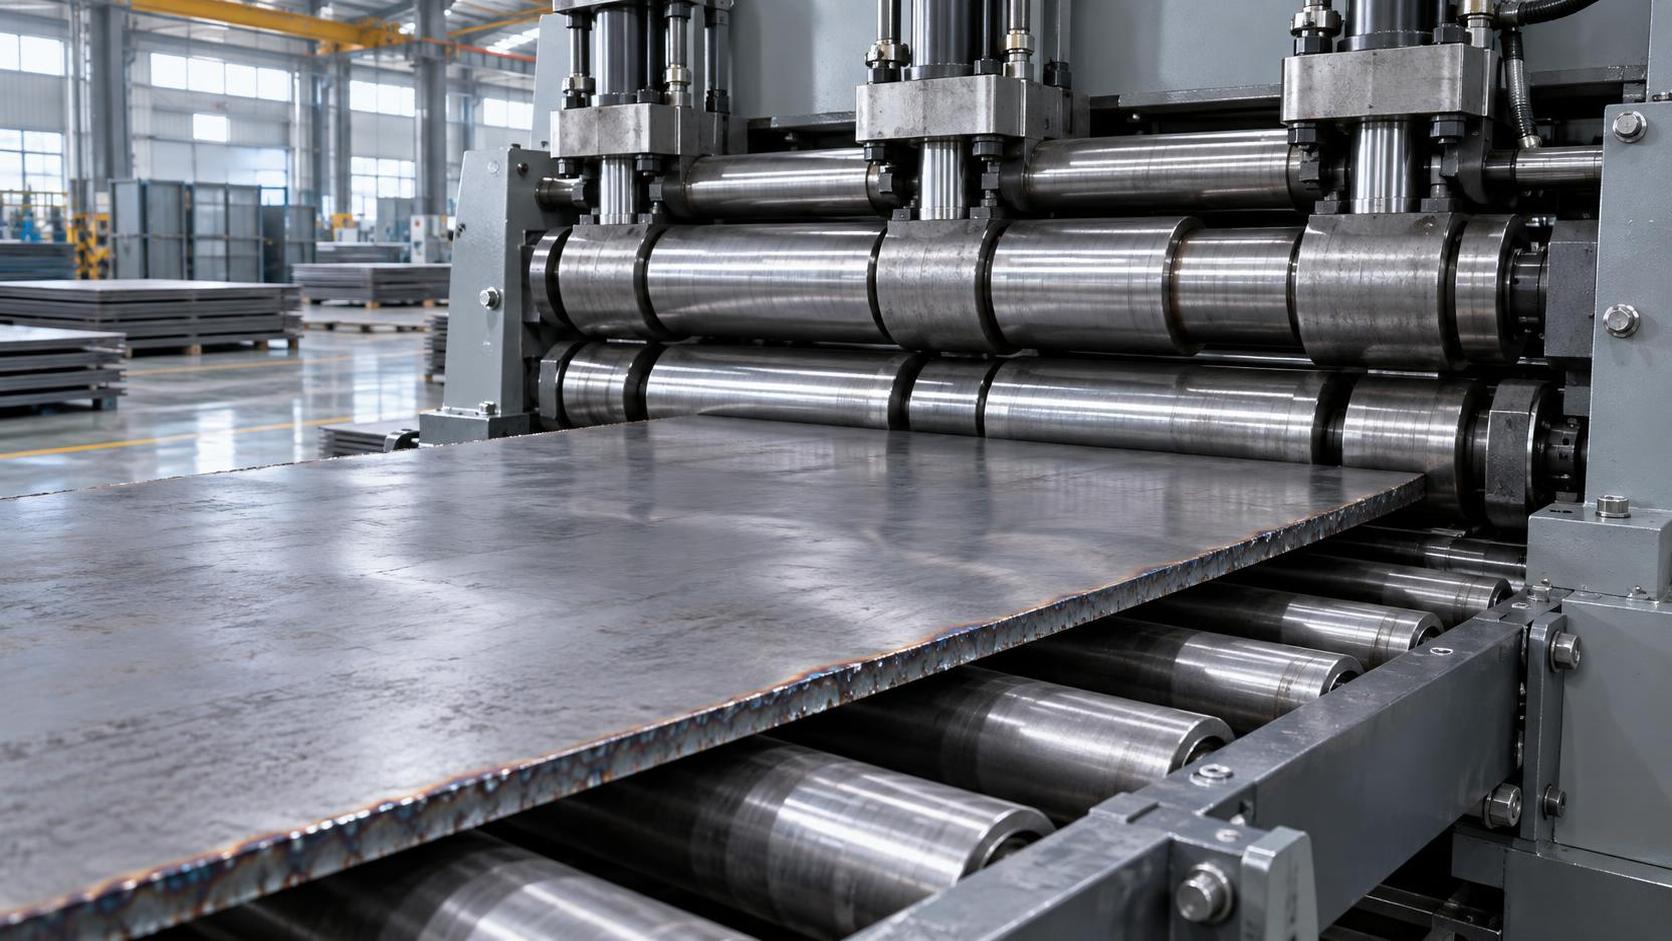
Sí: los equipos de nivelación de placas pueden corregir la distorsión por tensiones residuales después del corte térmico sin recalentamiento, pero solo bajo condiciones específicas de material, geometría y proceso. Para los profesionales de control de calidad y seguridad en la fabricación metálica, esta capacidad no está garantizada únicamente por la presencia del equipo; depende de que el sistema de nivelación aplique una deformación plástica suficiente y controlada dentro del rango de fluencia del material a temperatura ambiente. Las tensiones residuales del corte por llama o plasma no se «eliminan» mediante la nivelación; se redistribuyen y se alivian parcialmente mediante la fluencia localizada a lo largo del espesor de la placa. La cuestión crítica no es si la nivelación *puede* reducir la distorsión, sino si lo hace de forma predecible, medible y sin introducir nuevos riesgos para la estabilidad dimensional, la integridad superficial o la soldabilidad posterior.
El corte térmico induce calentamiento y enfriamiento no uniformes, generando tensiones residuales de tracción cerca de los bordes de corte y tensiones de compresión en zonas adyacentes. Estas tensiones permanecen retenidas en el material y se manifiestan como alabeo, curvatura o torsión, especialmente en placas de menos de 12 mm de espesor o con relaciones de aspecto superiores a 3:1. Los métodos convencionales de corrección posteriores al corte, como el recocido de alivio de tensiones, requieren recalentar a 550–650 °C, lo que añade coste energético, tiempo de ciclo y riesgo de oxidación o crecimiento de grano. Los equipos de nivelación de placas ofrecen una alternativa a temperatura ambiente, pero su eficacia depende de tres factores interdependientes: precisión de la configuración de rodillos, gestión de la tensión de entrada/salida e integración de retroalimentación en tiempo real.
Las niveladoras estándar de múltiples rodillos (por ejemplo, configuraciones de 5 o 7 rodillos) se basan en la flexión alterna, haciendo pasar la placa por flexiones convexas y cóncavas sucesivas, para aplanar gradualmente la curvatura. Sin embargo, para placas deformadas térmicamente, este enfoque suele fallar cuando los gradientes de tensión residual superan el límite elástico del material a temperatura ambiente *en la dirección de nivelación*. Si la capa superficial de la placa sigue presentando un comportamiento predominantemente elástico, debido a una penetración superficial de la tensión o a aleaciones de alta resistencia como ASTM A572 Grade 50, los rodillos inducen únicamente recuperación elástica, no una corrección permanente de la forma. Por ello, los modernos sistemas de nivelación de placas de precisión, como los suministrados por Wuxi Samgins, utilizan separación asimétrica de rodillos, rodillos de corona variable y compensación hidráulica de carga para orientar la redistribución de tensiones en toda la sección transversal, y no solo al aplanamiento superficial.
Más importante aún, una corrección eficaz requiere un control de avance sincronizado y medición de planitud en tiempo real. Sin perfilometría láser en línea o sensores capacitivos sin contacto, los operadores no pueden distinguir entre un aplanamiento mecánico temporal, que recupera su forma tras la descarga, y una verdadera mitigación de tensiones residuales. Las líneas de nivelación certificadas según ISO9001 integran estos sensores antes y después de la estación de nivelación, lo que permite el ajuste en circuito cerrado de la presión de los rodillos según la desviación medida, y no según el criterio del operador. Esto es esencial para aplicaciones críticas para la seguridad, donde una recuperación elástica no detectada podría provocar desalineación durante la soldadura o el ensamblaje, aumentando el riesgo de grietas por fatiga o fallo de las uniones bajo carga.
Un error común es pensar que las placas más gruesas son más fáciles de nivelar después del corte. En la práctica, las placas de más de 25 mm de espesor suelen presentar campos de tensión residual más profundos y estables que resisten la redistribución a temperatura ambiente. Su corrección normalmente exige cargas de rodillo más elevadas, superiores a la capacidad de las máquinas niveladoras estándar, y aun así puede requerir calentamiento localizado por inducción para un alivio de tensiones específico antes de la nivelación. Por el contrario, las placas delgadas (6–12 mm) responden bien a la nivelación de precisión, pero solo si el estado del borde y la calidad del corte son uniformes. La escoria, la adherencia de residuos de corte o la socavación a lo largo del borde de corte crean discontinuidades localizadas de rigidez que alteran la redistribución uniforme de tensiones durante la nivelación, dando lugar a ondulaciones persistentes en los bordes o pandeo central.
Esto tiene implicaciones directas para los procesos posteriores. Por ejemplo, en la fabricación de tuberías, donde la precisión dimensional afecta directamente a la integridad de la soldadura de costura, las placas cortadas sin nivelar utilizadas en la conformación de tuberías en espiral o longitudinales introducen una acumulación de tolerancias. Una desviación de 0.8 mm por metro en la planitud de la placa se traduce en una desalineación superior a 2 mm en la costura de soldadura de una tubería de 12 metros. Esto compromete la profundidad de fusión, aumenta el riesgo de porosidad y eleva la concentración de tensiones residuales en el pie de soldadura, precisamente donde se originan las grietas iniciadas por fatiga. En estos contextos, integrar la nivelación de placas inmediatamente después del corte térmico y antes del fresado de bordes o la conformación no es opcional; es un requisito previo para cumplir los requisitos de calidad de soldadura de ASME B31.4 o EN 10217-2.
La máquina de soldadura de costura interior y exterior para tuberías de 12 metros ejemplifica cómo el control de planitud previo permite la fiabilidad posterior: su carro controlado por VFD y el seguimiento motorizado de costura dependen de una ovalidad y alineación de costura constantes de la tubería. Si la placa base utilizada para formar la virola de la tubería conserva distorsión residual, incluso las desviaciones menores se propagan a través de las etapas de laminado y soldadura, activando el rechazo automático en su avanzado sistema de supervisión. Este sistema no solo registra los parámetros de soldadura; también correlaciona los datos de geometría de la costura con los registros de planitud previos a la soldadura, permitiendo el análisis de la causa raíz de defectos recurrentes hasta las etapas de corte o nivelación.
Los equipos de nivelación conformes con CE también deben cumplir los requisitos de seguridad de EN 692 y EN 13857, no solo en cuanto a protecciones de la máquina, sino también respecto a la limitación de fuerza durante la operación. Sobrecargar una placa más allá de su límite de trabajo en frío puede provocar microfisuras, especialmente en aceros con alto contenido de carbono o tratados térmicamente. La supervisión de carga en tiempo real lo evita limitando la presión máxima de los rodillos al 85% del límite elástico del material a temperatura ambiente, calculado dinámicamente a partir del espesor, grado y dureza de entrada. Esta medida de protección no está presente en equipos antiguos que dependen únicamente de topes mecánicos o indicadores analógicos.
En resumen, los equipos de nivelación de placas *pueden* corregir la distorsión por tensiones residuales sin recalentamiento, pero solo cuando están diseñados para una redistribución precisa de tensiones, integrados con metrología y aplicados dentro de límites definidos de material y geometría. Para los equipos de calidad y seguridad, la decisión de implementar dichos equipos no debe basarse en afirmaciones de proveedores, sino en repetibilidad de planitud verificada (±0.1 mm/m sobre 2 m), validación documentada del alivio de tensiones (por ejemplo, ensayos con galgas extensométricas mediante perforación de orificio) y cumplimiento trazable de los controles de proceso ISO 9001. Cuando se cumplen estos criterios, la nivelación se convierte en una etapa determinista, y no en una solución provisional, para mantener la integridad de la pieza desde el corte hasta el ensamblaje final.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje