




Может ли оборудование для правки листового металла устранить деформацию от остаточных напряжений после термической резки — без повторного нагрева?
Может ли оборудование для правки листового металла устранить деформацию от остаточных напряжений после термической резки — без повторного нагрева?
Sep 22, 2026
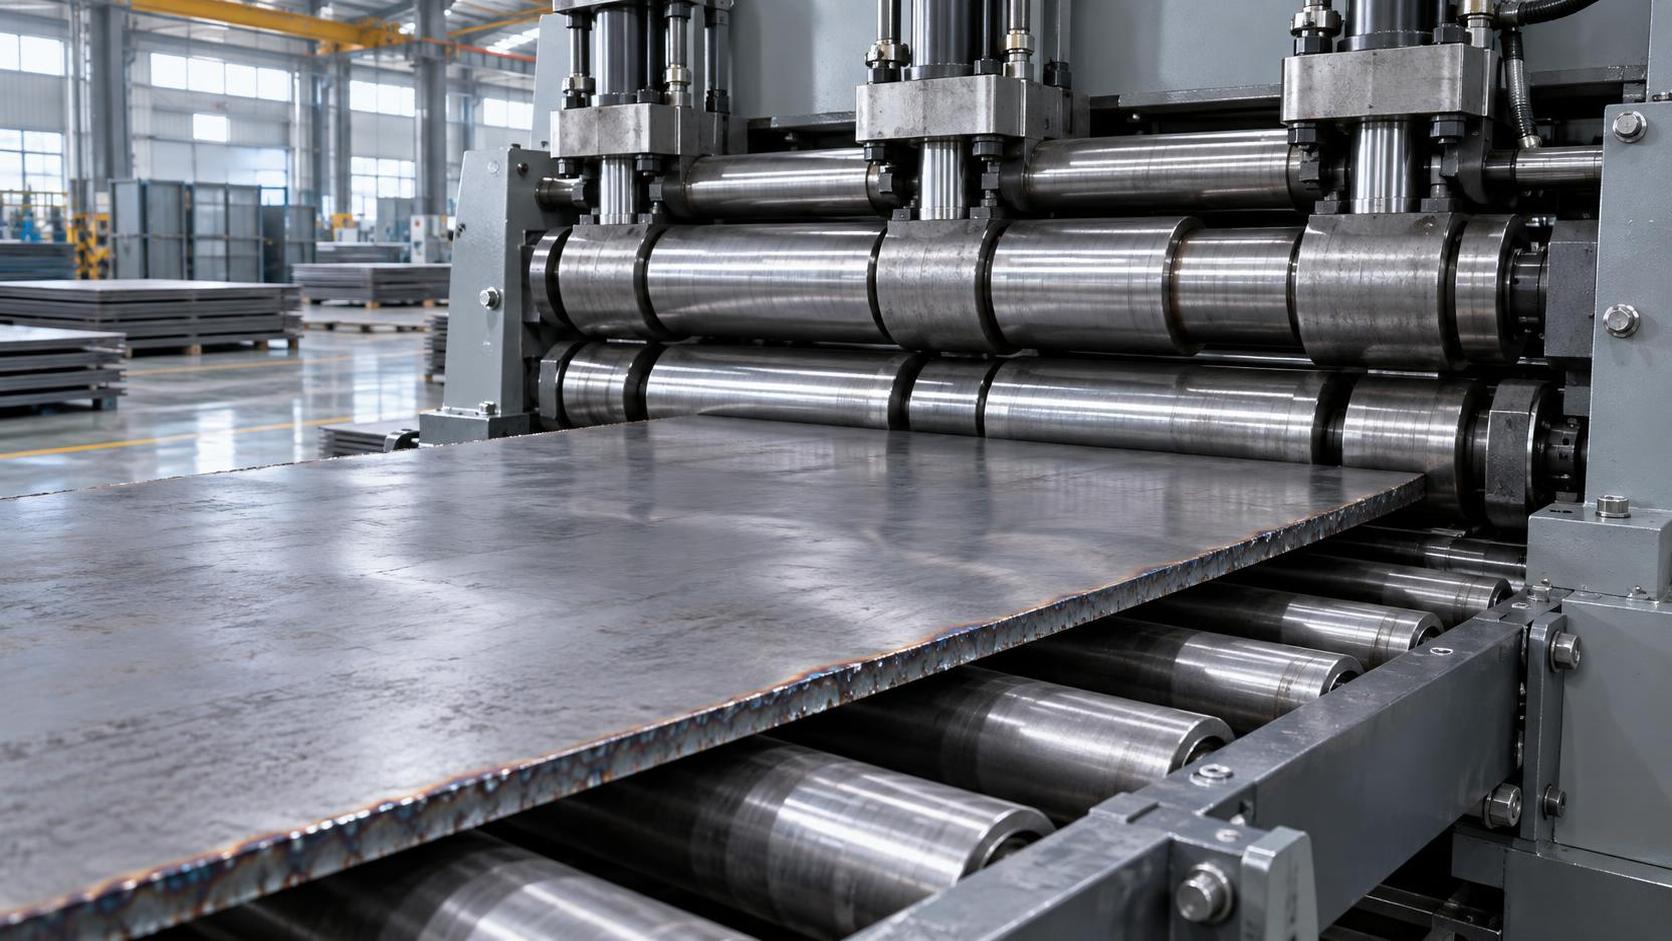
Да — оборудование для правки листового металла может корректировать деформации, вызванные остаточными напряжениями после термической резки, без повторного нагрева, но только при определённых условиях, связанных с материалом, геометрией и технологическим процессом. Для специалистов по контролю качества и безопасности в металлообработке эта возможность не гарантируется одним лишь наличием оборудования — она зависит от того, способна ли система правки обеспечить достаточную контролируемую пластическую деформацию в пределах текучести материала при температуре окружающей среды. Остаточные напряжения, возникающие при газовой или плазменной резке, не «устраняются» правкой; они перераспределяются и частично снимаются за счёт локального текучего деформирования по толщине листа. Ключевой вопрос заключается не в том, может ли правка уменьшить деформацию, а в том, происходит ли это предсказуемо, измеримо и без возникновения новых рисков для размерной стабильности, целостности поверхности или свариваемости на последующих этапах.
Термическая резка вызывает неравномерный нагрев и охлаждение, создавая растягивающие остаточные напряжения вблизи кромок реза и сжимающие напряжения в прилегающих зонах. Эти напряжения остаются зафиксированными в материале и проявляются в виде коробления, загибов или скручивания — особенно в листах толщиной менее 12 мм или с соотношением сторон более 3:1. Традиционные методы коррекции после резки, такие как отжиг для снятия напряжений, требуют повторного нагрева до 550–650°C, что увеличивает энергозатраты, длительность цикла и риск окисления либо роста зерна. Оборудование для правки листов предлагает альтернативу при комнатной температуре, однако его эффективность зависит от трёх взаимосвязанных факторов: точности конфигурации роликов, управления натяжением на входе и выходе, а также интеграции обратной связи в реальном времени.
Стандартные многороликовые правильные машины (например, с 5 или 7 роликами) используют знакопеременный изгиб — пропускание листа через последовательные выпуклые и вогнутые изгибы — для постепенного выравнивания кривизны. Однако для термически деформированных листов такой подход часто оказывается неэффективным, когда градиенты остаточных напряжений превышают предел текучести материала при температуре окружающей среды *в направлении правки*. Если поверхностный слой листа остаётся преимущественно упругим — вследствие малой глубины проникновения напряжений или применения высокопрочных сплавов, таких как ASTM A572 Grade 50, — ролики вызывают лишь упругое восстановление, а не постоянную коррекцию формы. Поэтому современные прецизионные системы правки листового металла, такие как поставляемые Wuxi Samgins, используют асимметричный шаг роликов, ролики с регулируемой бочкообразностью и гидравлическую компенсацию нагрузки для перераспределения напряжений по всему поперечному сечению, а не только для выравнивания поверхности.
Ещё важнее то, что эффективная коррекция требует синхронизированного управления подачей и измерения плоскостности в реальном времени. Без встроенной лазерной профилометрии или бесконтактных ёмкостных датчиков операторы не могут отличить временное механическое выравнивание, которое исчезает после снятия нагрузки, от фактического уменьшения остаточных напряжений. Сертифицированные по ISO9001 линии правки интегрируют эти датчики перед и после правильной станции, обеспечивая замкнутую регулировку давления роликов на основе измеренного отклонения, а не оценки оператора. Это критически важно для ответственных с точки зрения безопасности применений, где незамеченное упругое восстановление может вызвать несоосность при сварке или сборке, повышая риск усталостного растрескивания или разрушения соединения под нагрузкой.
Распространённое заблуждение состоит в том, что более толстые листы легче править после резки. На практике листы толщиной более 25 мм часто имеют более глубокие и устойчивые поля остаточных напряжений, которые трудно перераспределить при комнатной температуре. Их коррекция обычно требует более высоких нагрузок на ролики — превышающих возможности стандартных правильных машин — и всё же может потребовать локального индукционного нагрева для целевого снятия напряжений перед правкой. Напротив, тонкие листы толщиной 6–12 мм хорошо поддаются прецизионной правке, но только при стабильном состоянии кромок и качестве реза. Грат, налипание шлака или подрез по кромке реза создают локальные разрывы жёсткости, которые нарушают равномерное перераспределение напряжений при правке, приводя к сохраняющейся волнистости кромок или выпучиванию центральной части.
Это непосредственно влияет на последующие процессы. Например, при производстве труб, где точность размеров напрямую определяет целостность продольного сварного шва, невыправленные листы после резки, используемые при спиральной или продольной формовке труб, вызывают накопление допусков. Отклонение плоскостности листа на 0,8 мм на метр приводит к несоосности более 2 мм в зоне сварного шва трубы длиной 12 метров. Это ухудшает глубину проплавления, увеличивает риск пористости и повышает концентрацию остаточных напряжений у перехода сварного шва — именно там зарождаются усталостные трещины. В таких условиях интеграция правки листа непосредственно после термической резки и до фрезерования кромок или формовки не является опцией; это необходимое условие для выполнения требований к качеству сварки ASME B31.4 или EN 10217-2.
12-метровый станок для сварки внутреннего и наружного шва трубы показывает, как контроль плоскостности на предшествующих этапах обеспечивает надёжность дальнейшей обработки: его тележка с частотным управлением и моторизованное отслеживание шва зависят от стабильной овальности трубы и точного совмещения шва. Если исходный лист, используемый для формирования трубной обечайки, сохраняет остаточную деформацию, даже небольшие отклонения передаются через этапы вальцовки и сварки, вызывая автоматическую отбраковку в его усовершенствованной системе мониторинга. Эта система не просто фиксирует параметры сварки; она сопоставляет данные о геометрии шва с журналами плоскостности до сварки, позволяя проводить анализ первопричин повторяющихся дефектов вплоть до этапов резки или правки.
Оборудование для правки, соответствующее требованиям CE, также должно отвечать требованиям безопасности EN 692 и EN 13857 — не только в части ограждений оборудования, но и в отношении ограничения усилия во время работы. Перегрузка листа сверх предела холодной обработки создаёт риск микротрещин, особенно в высокоуглеродистых или термообработанных сталях. Мониторинг нагрузки в реальном времени предотвращает это, ограничивая максимальное давление роликов на уровне 85% предела текучести материала при температуре окружающей среды, который динамически рассчитывается на основании введённых данных о толщине, марке и твёрдости. Такая защита отсутствует в устаревшем оборудовании, использующем только механические упоры или аналоговые манометры.
Подводя итог, оборудование для правки листового металла *может* корректировать деформации от остаточных напряжений без повторного нагрева, но только если оно спроектировано для точного перераспределения напряжений, интегрировано с метрологическими средствами и применяется в установленных пределах по материалу и геометрии. Для групп качества и безопасности решение о внедрении такого оборудования должно основываться не на заявлениях поставщика, а на подтверждённой повторяемости плоскостности (±0,1 мм/м на длине 2 м), документированной валидации снятия напряжений (например, испытаниях тензодатчиками методом сверления отверстий) и прослеживаемом соответствии средствам управления процессами ISO 9001. При соблюдении этих критериев правка становится не временным решением, а детерминированным этапом обеспечения целостности детали от резки до окончательной сборки.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение