




هل يمكن لمعدات تسوية الصفائح تصحيح التشوه الناتج عن الإجهادات المتبقية بعد القطع الحراري دون إعادة التسخين؟
هل يمكن لمعدات تسوية الصفائح تصحيح التشوه الناتج عن الإجهادات المتبقية بعد القطع الحراري دون إعادة التسخين؟
Sep 22, 2026
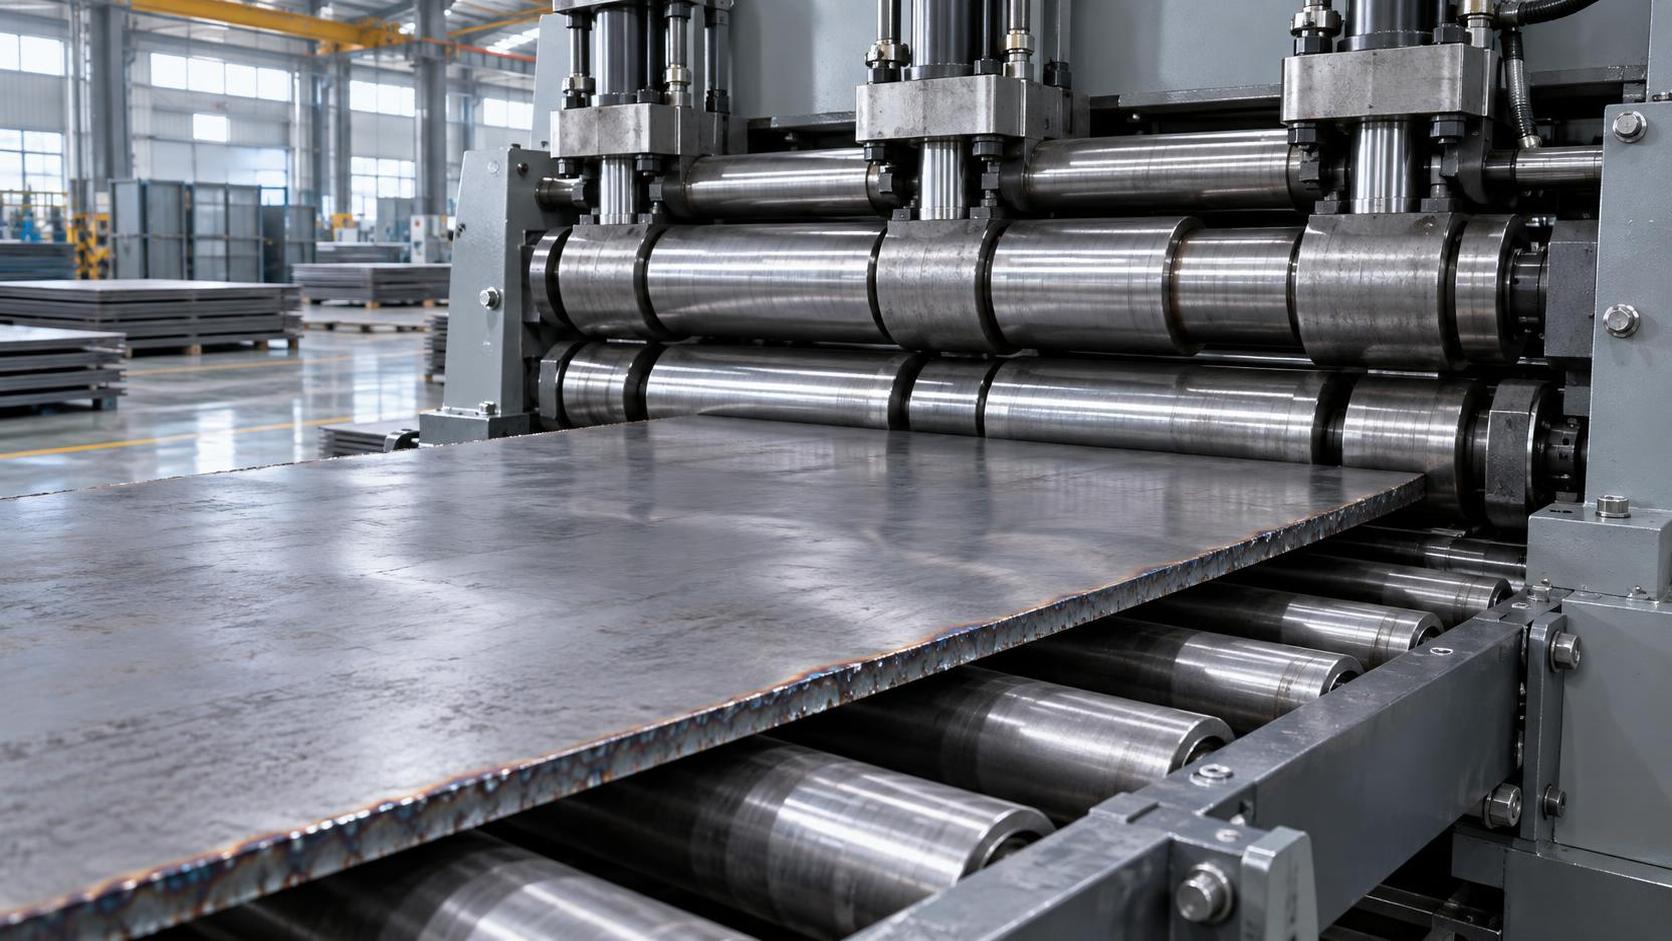
نعم—يمكن لمعدات تسوية الألواح تصحيح تشوه الإجهادات المتبقية بعد القطع الحراري دون إعادة التسخين، ولكن فقط في ظل ظروف محددة تتعلق بالمادة والهندسة والعملية. بالنسبة لمتخصصي مراقبة الجودة والسلامة في تصنيع المعادن، لا تضمن هذه القدرة مجرد وجود المعدات وحده—بل تعتمد على ما إذا كان نظام التسوية يطبق تشوهاً لدناً كافياً ومضبوطاً ضمن نطاق خضوع المادة عند درجة الحرارة المحيطة. لا تتم «إزالة» الإجهادات المتبقية الناتجة عن القطع باللهب أو البلازما بواسطة التسوية؛ بل يُعاد توزيعها ويُخفف جزء منها من خلال الخضوع الموضعي عبر سُمك اللوح. والسؤال الحاسم ليس ما إذا كانت التسوية *يمكنها* تقليل التشوه، بل ما إذا كانت تفعل ذلك بصورة قابلة للتنبؤ والقياس، ودون إدخال مخاطر جديدة على الاستقرار البُعدي أو سلامة السطح أو قابلية اللحام في المراحل اللاحقة.
يُحدث القطع الحراري تسخيناً وتبريداً غير منتظمين، مما يولد إجهادات متبقية شدّية بالقرب من حواف القطع وإجهادات انضغاطية في المناطق المجاورة. وتبقى هذه الإجهادات محبوسة في المادة وتظهر على شكل تقوس أو التفاف أو التواء—خصوصاً في الألواح التي يقل سُمكها عن 12 mm أو التي تتجاوز نسبة أبعادها 3:1. تتطلب طرق التصحيح التقليدية بعد القطع—مثل التخمير لتخفيف الإجهادات—إعادة التسخين إلى 550–650°C، مما يزيد تكلفة الطاقة وزمن الدورة وخطر الأكسدة أو نمو الحبيبات. توفر معدات تسوية الألواح بديلاً في درجة حرارة الغرفة، لكن فعاليتها تعتمد على ثلاثة عوامل مترابطة: دقة تكوين البكرات، وإدارة شد الدخول/الخروج، وتكامل التغذية الراجعة في الوقت الفعلي.
تعتمد آلات التسوية القياسية متعددة البكرات (مثل تكوينات 5 أو 7 بكرات) على الثني المتناوب—بتمرير اللوح عبر انحناءات محدبة ومقعرة متتالية—لتسطيح التقوس تدريجياً. ومع ذلك، غالباً ما يفشل هذا النهج بالنسبة للألواح المشوهة حرارياً عندما تتجاوز تدرجات الإجهاد المتبقي مقاومة خضوع المادة عند درجة الحرارة المحيطة *في اتجاه التسوية*. إذا ظلت الطبقة السطحية للوح ذات سلوك مرن غالب—بسبب عمق تغلغل إجهاد ضحل أو سبائك عالية المقاومة مثل ASTM A572 Grade 50—فلن تُحدث البكرات سوى ارتداد مرن، وليس تصحيحاً دائماً للشكل. ولهذا تستخدم أنظمة تسوية الألواح الدقيقة الحديثة—مثل تلك التي توفرها Wuxi Samgins—تباعداً غير متماثل للبكرات، وبكرات ذات تحدب متغير، وتعويضاً هيدروليكياً للحمل لاستهداف إعادة توزيع الإجهاد عبر المقطع العرضي بالكامل، وليس مجرد تسطيح السطح.
والأهم من ذلك، يتطلب التصحيح الفعال تحكماً متزامناً في التغذية وقياساً للاستواء في الوقت الفعلي. فبدون قياس بروفيل بالليزر ضمن الخط أو مستشعرات سعوية غير تلامسية، لا يستطيع المشغلون التمييز بين التسطيح الميكانيكي المؤقت (الذي يرتد بعد إزالة الحمل) والتخفيف الحقيقي للإجهادات المتبقية. تدمج خطوط التسوية المعتمدة وفق ISO9001 هذه المستشعرات قبل محطة التسوية وبعدها، مما يتيح الضبط بحلقة مغلقة لضغط البكرات بناءً على الانحراف المقاس—وليس على حكم المشغل. ويعد ذلك أساسياً للتطبيقات الحرجة للسلامة، حيث يمكن أن يؤدي الارتداد غير المكتشف إلى عدم محاذاة أثناء اللحام أو التجميع، مما يزيد خطر تشقق الكلال أو فشل الوصلات تحت الحمل.
من المفاهيم الخاطئة الشائعة أن الألواح الأكثر سُمكاً أسهل في التسوية بعد القطع. عملياً، غالباً ما تظهر الألواح التي يزيد سُمكها عن 25 mm مجالات إجهادات متبقية أعمق وأكثر استقراراً تقاوم إعادة التوزيع في درجة حرارة الغرفة. ويتطلب تصحيحها عادة أحمال بكرات أعلى—تتجاوز قدرة آلات التسوية القياسية—وقد يستلزم مع ذلك تسخيناً حثياً موضعياً لتخفيف الإجهادات المستهدف قبل التسوية. وعلى العكس، تستجيب الألواح الرقيقة (6–12 mm) جيداً للتسوية الدقيقة—ولكن فقط إذا كانت حالة الحواف وجودة القطع متسقتين. إذ إن الخبث أو التصاق السلاج أو التجويف السفلي على طول حافة القطع يخلق انقطاعات موضعية في الصلابة تعطل إعادة التوزيع المنتظم للإجهاد أثناء التسوية، مما يؤدي إلى تموجات مستمرة في الحواف أو انبعاج في الوسط.
ولهذا آثار مباشرة على العمليات اللاحقة. فعلى سبيل المثال، في تصنيع الأنابيب—حيث تؤثر الدقة البُعدية مباشرة في سلامة لحام الوصلة—تسبب الألواح المقطوعة غير المسواة المستخدمة في تشكيل الأنابيب الحلزونية أو الطولية تراكم التفاوتات. إن انحرافاً قدره 0.8 mm لكل متر في استواء اللوح يتحول إلى عدم محاذاة يتجاوز 2 mm عند خط لحام أنبوب بطول 12 متر. وهذا يضر بعمق الانصهار، ويزيد خطر المسامية، ويرفع تركيز الإجهادات المتبقية عند طرف اللحام—وهو تحديداً الموضع الذي تنشأ فيه الشقوق الناتجة عن الكلال. وفي مثل هذه السياقات، فإن دمج تسوية الألواح مباشرة بعد القطع الحراري—وقبل تفريز الحواف أو التشكيل—ليس أمراً اختيارياً؛ بل هو شرط أساسي للوفاء بمتطلبات جودة اللحام وفق ASME B31.4 أو EN 10217-2.
توضح آلة لحام الوصلة الداخلية والخارجية للأنابيب بطول 12 متر كيف تتيح السيطرة على الاستواء في المراحل السابقة موثوقية المراحل اللاحقة: إذ تعتمد عربتها المتحكم بها عبر VFD وتتبعها الآلي للوصلة على استدارة متسقة للأنبوب ومحاذاة دقيقة للوصلة. وإذا احتفظ اللوح الأساسي المستخدم لتشكيل غلاف الأنبوب بتشوه متبقٍ، فإن حتى الانحرافات الطفيفة تنتقل عبر مراحل الدرفلة واللحام—مما يؤدي إلى رفض آلي في نظام المراقبة المتقدم الخاص بها. ولا يقتصر هذا النظام على تسجيل معلمات اللحام؛ بل يربط بيانات هندسة الوصلة بسجلات الاستواء قبل اللحام، مما يسمح بتحليل الأسباب الجذرية للعيوب المتكررة وصولاً إلى خطوات القطع أو التسوية.
يجب أن تستوفي معدات التسوية المتوافقة مع CE أيضاً متطلبات السلامة EN 692 وEN 13857—ليس فقط فيما يتعلق بحواجز حماية الآلة، بل أيضاً بتحديد القوة أثناء التشغيل. إن تحميل لوح بما يتجاوز حد التشكيل على البارد يعرضه لخطر التشقق المجهري، خصوصاً في الفولاذ عالي الكربون أو المعالج حرارياً. وتمنع المراقبة الفورية للحمل ذلك من خلال تحديد الحد الأقصى لضغط البكرات عند 85% من مقاومة خضوع المادة في درجة الحرارة المحيطة، والمحتسبة ديناميكياً من السُمك والدرجة والصلادة المدخلة. ولا تتوفر هذه الحماية في المعدات القديمة التي تعتمد فقط على المصدات الميكانيكية أو المقاييس التناظرية.
باختصار، *يمكن* لمعدات تسوية الألواح تصحيح تشوه الإجهادات المتبقية دون إعادة التسخين—ولكن فقط عندما تكون مصممة لإعادة توزيع الإجهاد بدقة، ومتكاملة مع القياسات، ومطبقة ضمن حدود محددة للمادة والهندسة. بالنسبة لفرق الجودة والسلامة، ينبغي ألا يستند قرار استخدام هذه المعدات إلى ادعاءات الموردين، بل إلى قابلية تكرار الاستواء المثبتة (±0.1 mm/m على مدى 2 m)، والتحقق الموثق من تخفيف الإجهادات (مثل اختبارات مقياس الانفعال بالحفر الثاقب)، والامتثال القابل للتتبع لضوابط عمليات ISO 9001. وحيثما تستوفى هذه المعايير، تصبح التسوية خطوة حتمية—وليست حلاً مؤقتاً—للحفاظ على سلامة الأجزاء من القطع حتى التجميع النهائي.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة