




ما معايير ISO وEN التي تنطبق على تشغيل مصنع آلات لحام الهياكل الفراغية في مشاريع الاتحاد الأوروبي؟
ما معايير ISO وEN التي تنطبق على تشغيل مصنع آلات لحام الهياكل الفراغية في مشاريع الاتحاد الأوروبي؟
Sep 21, 2026
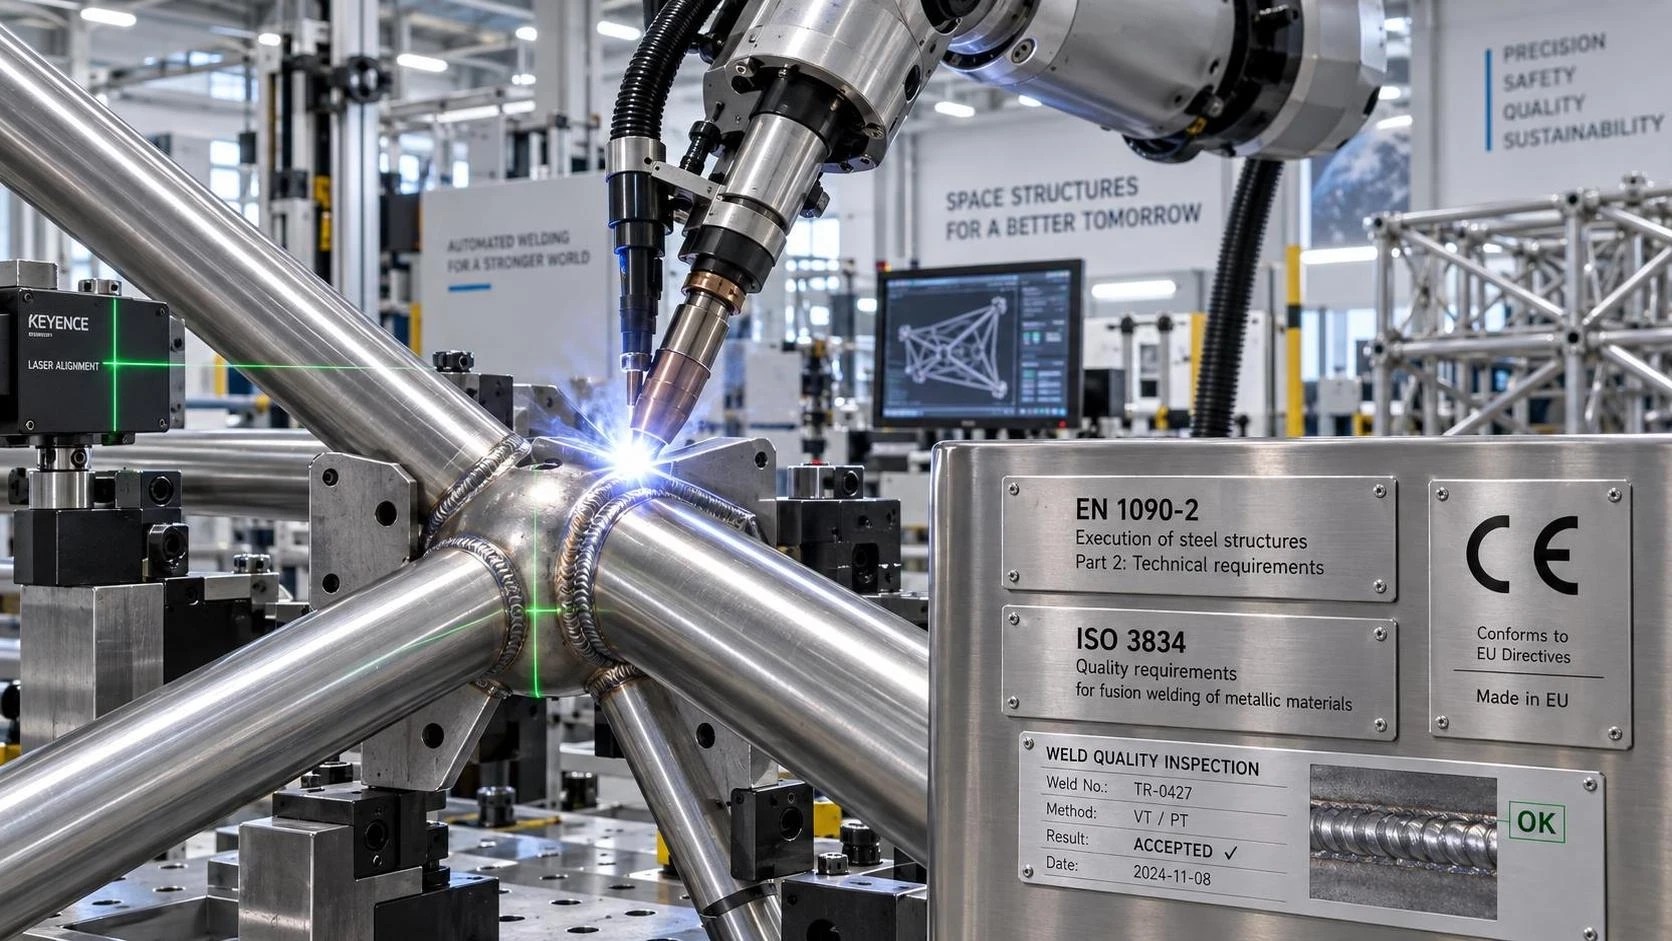
بالنسبة لمقيّمي الأعمال الذين يشرفون على مشاريع البنية التحتية أو البناء المعياري القائمة في الاتحاد الأوروبي، فإن فهم معايير ISO وEN التي تحكم تشغيل مصنع آلات لحام الهياكل الفراغية يُعد أمرًا بالغ الأهمية للامتثال والسلامة والجاهزية التشغيلية. وبصفتها شركة مصنّعة مقرها ووشي وحاصلة على شهادة ISO 9001 ومتوافقة مع توجيهات CE الأوروبية، تضمن Samgins أن كل مصنع لآلات لحام الهياكل الفراغية يفي بالمتطلبات التقنية والكهربائية ومتطلبات السلامة الوظيفية الصارمة، بما في ذلك EN 1090-2 لتنفيذ الهياكل الفولاذية، وISO 3834 لجودة اللحام، وEN 60204-1 للمعدات الكهربائية. توضح هذه المقالة المعايير الأساسية التي يجب التحقق منها قبل التشغيل.
إن تشغيل مصنع لآلات لحام الهياكل الفراغية في الاتحاد الأوروبي ليس مجرد تسليم تقني، بل هو نقطة تحقق تنظيمية. وعلى خلاف منشآت اللحام ذات الأغراض العامة، يتطلب إنتاج الهياكل الفراغية قابلية التتبع والدقة الأبعادية والسلامة الإنشائية عبر آلاف لحامات العقد. إن عدم المواءمة مع المعايير المنسقة المطبقة ينطوي على مخاطر عدم القبول من قبل الجهات المُبلغة، وتأخير المشاريع، والتعرض للمسؤوليات، ورفض المكونات المصنّعة في الموقع. ولا يكمن الأساس في تكديس الشهادات، بل في التحقق من أن كل معيار يعالج متطلبًا محددًا وقابلًا للتنفيذ مرتبطًا بالتحقق من صحة التصميم أو التحكم في العمليات أو كفاءة العاملين.
يُعد EN 1090-2 المعيار التنفيذي الأساسي لمكونات الهياكل الفولاذية، وتقع الهياكل الفراغية بوضوح ضمن نطاقه. وهو يفرض فئات التنفيذ (EXC) استنادًا إلى فئة العواقب (CC) للهيكل: EXC2 لمعظم البنى التحتية العامة، وEXC3 للجسور أو المباني عالية المخاطر. بالنسبة للتشغيل، يعني ذلك أن إجراءات اللحام في المصنع يجب أن تكون مؤهلة وفقًا لـ EN ISO 15614-1، وأن يكون اللحامون معتمدين وفقًا لـ EN ISO 9606-1، وأن يتم تعيين منسقي اللحام وفقًا للملحق B من EN 1090-2، وبالتحديد ممن يحملون إما المستوى B (الإشراف التقني) أو المستوى C (المسؤولية الكاملة). والأهم من ذلك أن EN 1090-2 يتطلب أدلة موثقة، وليس مجرد سجلات داخلية، تثبت الوفاء الفعلي بهذه الأدوار أثناء الإنتاج، وليس فقط أثناء التأهيل.
ينظم ISO 3834-2 (أو -3، حسب فئة التنفيذ) متطلبات جودة اللحام. ويكون تطبيقه إلزاميًا عند تطبيق EN 1090-2. لكن غالبًا ما يُساء تفسير ISO 3834 باعتباره معيارًا مستقلًا لـ«نظام الجودة». في الواقع، هو يحدد *ما* يجب التحكم فيه، وليس *كيفية* ذلك. ويحدد بنودًا إلزامية مثل مراجعة مواصفة إجراءات اللحام (WPS)، واختبار اللحام قبل الإنتاج، وتخطيط الاختبارات غير الإتلافية (NDT)، وقابلية تتبع المواد الاستهلاكية. قد يحمل المصنع شهادة ISO 9001، ولكن ما لم يُشر دليل الجودة الخاص به صراحةً إلى المتطلبات الإلزامية السبعة والعشرين في ISO 3834-2 ويطبقها، بما في ذلك البند 8.3 الخاص بكفاءة العاملين والبند 9.2 الخاص بوثائق الفحص، فإنه لا يستوفي شرط نظام الجودة في EN 1090-2.
تخضع السلامة الكهربائية للمعيار EN 60204-1، الذي ينطبق على جميع الآلات المدمجة في المصنع، بما في ذلك خلايا اللحام الروبوتية، وأجهزة التموضع، وأنظمة شفط الأبخرة، والناقلات التي تتحكم بها PLC. يتطلب التشغيل التحقق من أن كل نظام فرعي يحمل علامة CE *و* أن النظام المتكامل بالكامل يمتثل لمتطلبات EN 60204-1 القائمة على المخاطر: وظيفة الإيقاف الطارئ، والفصل الوقائي للدوائر، والحواجز ذات التعشيق، ومنطق الإيقاف الآمن لعزم الدوران (STO) المتحقق منه للروبوتات التعاونية. ومن الجدير بالذكر أن EN 60204-1 لا يسمح بالاعتماد على إقرارات CE على مستوى المكونات وحدها؛ إذ يجب أن يخضع النظام المتكامل النهائي لتقييم السلامة الوظيفية، عادةً من خلال تصميم دائرة من الفئة 3 أو 4 يتم التحقق منه من قبل جهة مُبلغة.
تمتد السلامة الإنشائية إلى ما بعد اللحامات. قد ينطبق EN 15085-2 (لتطبيقات السكك الحديدية) أو EN 15085-3 (لمصنعي مركبات السكك الحديدية) إذا كان الهيكل الفراغي مخصصًا للمركبات الدارجة. وبصورة أوسع، يفرض EN ISO 14731 تنسيق أنشطة جودة اللحام عبر وظائف التصميم والإنتاج والفحص، وهو مطلب يُغفل عنه كثيرًا أثناء تدقيقات التشغيل. وعندما يورد المصنع لعملاء متعددين في الاتحاد الأوروبي عبر قطاعات مختلفة، يجب أن يبيّن دليل الجودة الخاص به كيفية تكييف متطلبات فئة التنفيذ حسب المشروع، مثل تطبيق ضوابط EXC3 لسقف ملعب مع استخدام EXC2 لجمالونات المستودعات، دون خلط الامتثال أو إضعافه.
تُعد قابلية تتبع المواد مطلبًا ملزمًا آخر. يتطلب EN 1090-2 قابلية تتبع كاملة بدءًا من شهادة المواد الخام (EN 10204 3.1 أو 3.2) مرورًا بالقطع والتشكيل واللحام، وصولًا إلى العقد الفردية. ويستلزم ذلك تتبع الدُفعات رقميًا أو ورقيًا ومتكاملًا مع نظام MES أو ERP في المصنع. ويتضمن التحقق أثناء التشغيل التأكد من أرشفة شهادات المواد مع خرائط اللحام، وربط أرقام الصهر بسجلات WPS، وأن تقارير NDT تشير إلى مواقع اللحام الدقيقة، وليس فقط إلى أرقام الدُفعات.
تظل كفاءة العاملين نقطة إخفاق متكررة في التدقيق. يتطلب الملحق B من EN 1090-2 أدلة موثقة على تعيين منسق اللحام، بما في ذلك المسؤوليات الموقعة وإثبات التدريب. يجب أن تُظهر سجلات شهادات اللحامين تواريخ الصلاحية، وأوضاع الاختبار، ونطاقات المعدن الأساسي/السماكة المطابقة للإنتاج الفعلي. والأهم أن فترات إعادة التأهيل ليست ثابتة، بل تعتمد على نشاط اللحام الفعلي. فاللحام غير النشط لمدة ستة أشهر يحتاج إلى إعادة اختبار وفقًا للبند 8.3 من EN ISO 9606-1، حتى لو لم تنته صلاحية شهادته.
تخضع العمليات البيئية والمساعدة أيضًا للتدقيق. يجب أن يفي تحضير السطح قبل اللحام بمتطلبات ISO 8501-1 Sa 2.5 أو ما يعادلها، مع التحقق بالمقارنة البصرية وتوثيقه. يجب أن تمتثل أنظمة شفط الأبخرة لمعيار EN 689 الخاص بحدود التعرض في مكان العمل، بما يتطلب قياسات تدفق الهواء، وسجلات كفاءة المرشحات، وسجلات الصيانة. حتى التنظيف بعد اللحام، مثل إزالة النتوءات من ألواح العقد المقطوعة بالليزر، يجب التحكم فيه لتجنب إدخال شقوق مجهرية أو نفاذ الهيدروجين. يجب أن تعمل معدات مثل RNS 800 Sheet metal deburring machine ضمن معلمات متحقق منها (مثل سرعة حزام الصنفرة وضغط الأسطوانة) وأن تحافظ على اتساق نصف قطر R عبر الحواف لمنع نقاط تركيز الإجهاد.
يجب أن تكون وثائق التشغيل منظمة، لا مجرد مجموعة من المستندات. وينبغي أن تشمل:
- إقرار مطابقة موقّع يشير إلى EN 1090-1 وEN 60204-1 والمعايير المنسقة ذات الصلة؛
- وثائق التحكم في إنتاج المصنع (FPC) التي تثبت الامتثال المستمر، وليس فقط الإعداد الأولي؛
- سجلات معايرة لجميع أجهزة القياس المستخدمة في التحقق الأبعادي (مثل آلات القياس بالإحداثيات وأجهزة التتبع بالليزر)؛
- تأهيلات إجراءات NDT وشهادات المفتشين وفقًا لـ EN ISO 9712؛
- تقييمات المخاطر وفقًا لـ EN 12100 التي تغطي جميع تسلسلات اللحام الآلية.
وأخيرًا، تجدر الإشارة إلى أن علامة CE تنطبق على *الآلة*، بينما ينطبق الامتثال لـ EN 1090-2 على *قدرة المصنع على التنفيذ*. لا تمنح خلية اللحام الروبوتية الحاصلة على علامة CE امتثالًا تلقائيًا لـ EN 1090-2، بل يجب على المصنع إثبات استخدامه لهذه الخلية ضمن نظام FPC متحقق منه. ينبغي لمقيّمي الأعمال اعتبار علامة CE ضرورية ولكنها غير كافية. والدليل الحاسم يكمن في السجلات القابلة للتدقيق والخاصة بالمشروع، وليس في الشهادات المعلقة على الجدران.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة