




¿Qué normas ISO y EN se aplican a la puesta en marcha de fábrica de máquinas de soldadura para estructuras espaciales en proyectos de la UE?
¿Qué normas ISO y EN se aplican a la puesta en marcha de fábrica de máquinas de soldadura para estructuras espaciales en proyectos de la UE?
Sep 21, 2026
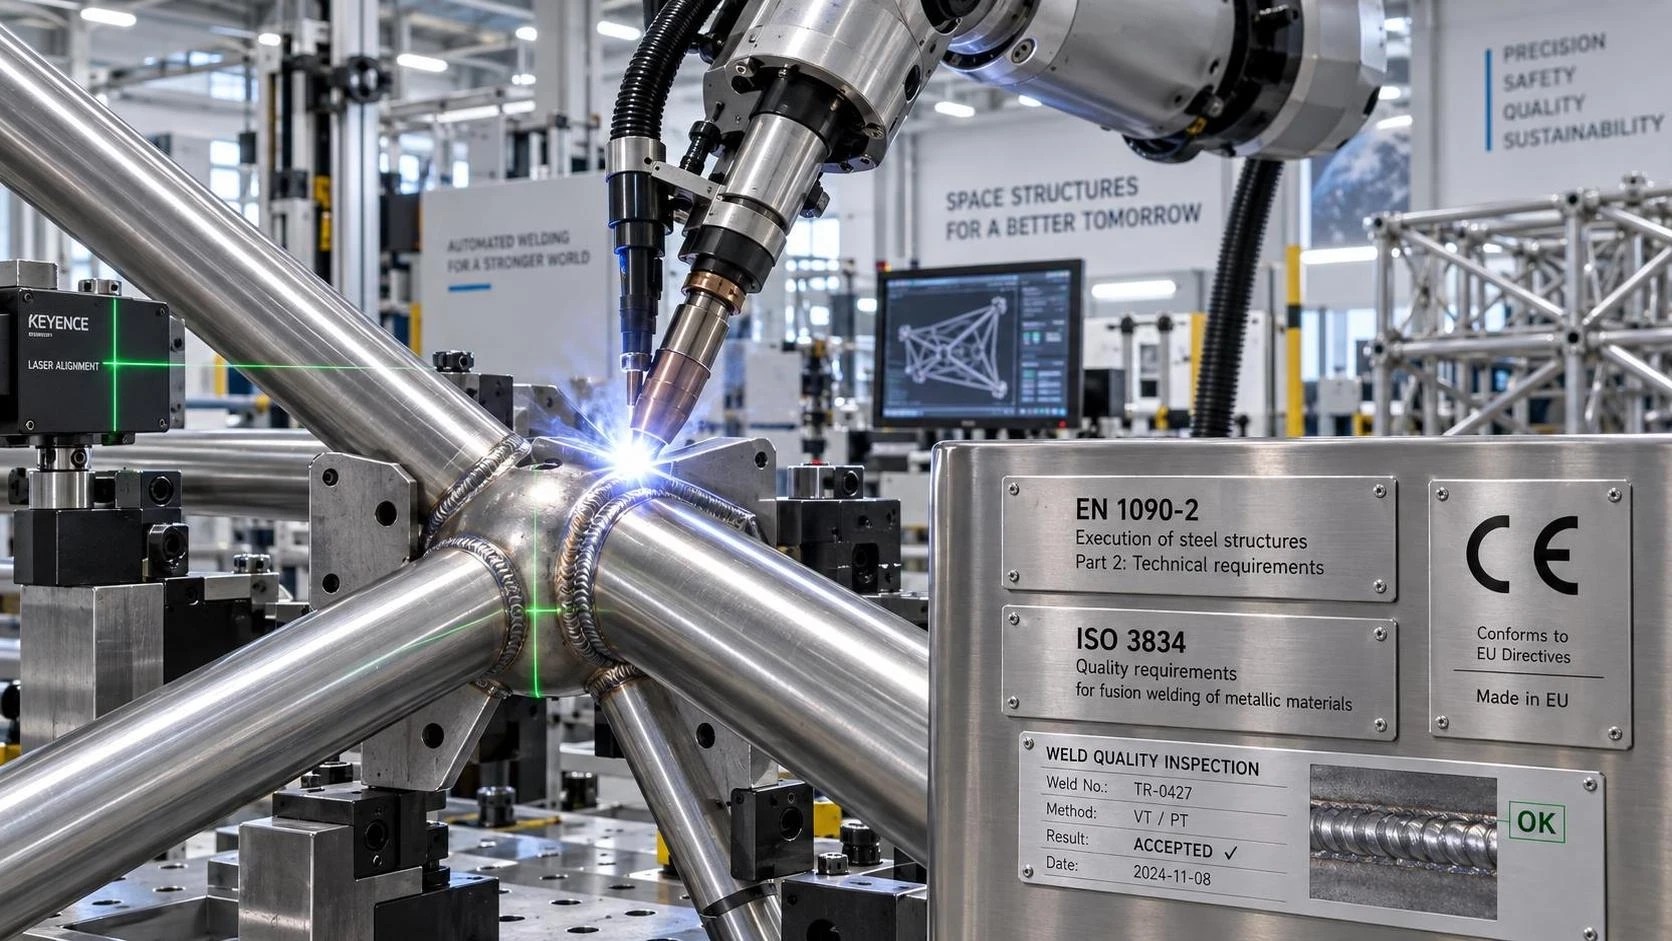
Para los evaluadores empresariales que supervisan proyectos de infraestructura o construcción modular con sede en la UE, comprender qué normas ISO y EN regulan la puesta en marcha de una fábrica de máquinas de soldadura para estructuras reticuladas es fundamental para el cumplimiento normativo, la seguridad y la preparación operativa. Como fabricante con sede en Wuxi certificado conforme a ISO 9001 y las directivas CE de la UE, Samgins garantiza que cada fábrica de máquinas de soldadura para estructuras reticuladas cumpla estrictos requisitos técnicos, eléctricos y de seguridad funcional, incluidos EN 1090-2 para la ejecución de estructuras de acero, ISO 3834 para la calidad de soldadura y EN 60204-1 para equipos eléctricos. Este artículo aclara las normas fundamentales que debe verificar antes de la puesta en marcha.
La puesta en marcha de una fábrica de máquinas de soldadura para estructuras reticuladas en la UE no es simplemente una entrega técnica, sino un punto de control normativo. A diferencia de las instalaciones de soldadura de uso general, la producción de estructuras reticuladas exige trazabilidad, precisión dimensional e integridad estructural en miles de soldaduras de nodos. No ajustarse a las normas armonizadas aplicables conlleva el riesgo de falta de aceptación por parte de organismos notificados, retrasos del proyecto, exposición a responsabilidades y rechazo de los componentes fabricados en obra. La clave no consiste en acumular certificaciones, sino en verificar que cada norma aborde un requisito específico y exigible vinculado a la validación del diseño, el control de procesos o la competencia del personal.
EN 1090-2 es la norma principal de ejecución para componentes estructurales de acero, y las estructuras reticuladas se incluyen claramente en su ámbito de aplicación. Exige clases de ejecución (EXC) basadas en la clase de consecuencias (CC) de la estructura: EXC2 para la mayoría de las infraestructuras públicas y EXC3 para puentes o edificios de alto riesgo. Para la puesta en marcha, esto significa que los procedimientos de soldadura de la fábrica deben estar cualificados conforme a EN ISO 15614-1, los soldadores certificados conforme a EN ISO 9606-1 y los coordinadores de soldadura designados conforme al Anexo B de EN 1090-2, con nivel B (supervisión técnica) o nivel C (responsabilidad total). De manera crucial, EN 1090-2 exige pruebas documentadas, no solo registros internos, de que estas funciones se cumplen activamente durante la producción y no únicamente durante la cualificación.
ISO 3834-2 (o -3, según la clase de ejecución) regula los requisitos de calidad de soldadura. Su aplicación es obligatoria cuando se aplica EN 1090-2. Sin embargo, ISO 3834 suele interpretarse erróneamente como una norma independiente de «sistema de calidad». En realidad, define *qué* debe controlarse, no *cómo*. Especifica cláusulas obligatorias como la revisión de la especificación del procedimiento de soldadura (WPS), los ensayos de soldadura previos a la producción, la planificación de ensayos no destructivos (NDT) y la trazabilidad de los consumibles. Una fábrica puede contar con ISO 9001, pero si su manual de calidad no hace referencia explícita ni implementa los 27 requisitos obligatorios de ISO 3834-2, incluida la Cláusula 8.3 sobre competencia del personal y la Cláusula 9.2 sobre documentación de inspección, no cumple la condición de sistema de calidad de EN 1090-2.
La seguridad eléctrica se rige por EN 60204-1, que se aplica a toda la maquinaria integrada en la fábrica, incluidas las células de soldadura robotizada, los posicionadores, los sistemas de extracción de humos y los transportadores controlados por PLC. La puesta en marcha exige verificar que cada subsistema cuente con marcado CE *y* que el sistema integrado completo cumpla los requisitos basados en riesgos de EN 60204-1: funcionalidad de parada de emergencia, separación protectora de circuitos, protecciones enclavadas y lógica validada de desconexión segura de par (STO) para robots colaborativos. Cabe destacar que EN 60204-1 no permite basarse únicamente en declaraciones CE a nivel de componentes; el sistema integrado final debe someterse a una evaluación de seguridad funcional, normalmente mediante un diseño de circuito de Categoría 3 o 4 validado por un organismo notificado.
La integridad estructural va más allá de las soldaduras. EN 15085-2 (para aplicaciones ferroviarias) o EN 15085-3 (para fabricantes de vehículos ferroviarios) pueden aplicarse si la estructura reticulada sirve a material rodante. De forma más general, EN ISO 14731 exige la coordinación de las actividades de calidad de soldadura entre las funciones de diseño, producción e inspección, un requisito que se pasa por alto con frecuencia durante las auditorías de puesta en marcha. Cuando una fábrica suministra a múltiples clientes de la UE en distintos sectores, su manual de calidad debe demostrar cómo adapta los requisitos de clase de ejecución a cada proyecto, por ejemplo, aplicando controles EXC3 para la cubierta de un estadio y EXC2 para cerchas de almacenes, sin confundir ni diluir el cumplimiento.
La trazabilidad de materiales es otro requisito vinculante. EN 1090-2 exige trazabilidad completa desde el certificado de materia prima (EN 10204 3.1 o 3.2), pasando por el corte, conformado y soldadura, hasta cada nodo individual. Esto requiere un seguimiento digital o en papel de los lotes integrado en el sistema MES o ERP de la fábrica. La verificación de la puesta en marcha incluye comprobar que los certificados de materiales se archiven junto con los mapas de soldadura, que los números de colada estén vinculados a los registros WPS y que los informes NDT hagan referencia a ubicaciones exactas de las soldaduras, no solo a números de lote.
La competencia del personal sigue siendo un punto frecuente de incumplimiento en auditorías. El Anexo B de EN 1090-2 exige pruebas documentadas de la designación del coordinador de soldadura, incluidas responsabilidades firmadas y comprobantes de formación. Los registros de certificación de los soldadores deben mostrar fechas de validez, posiciones de ensayo y rangos de metal base/espesor que coincidan con la producción real. De manera crucial, los intervalos de recualificación no son fijos, sino que dependen de la actividad real de soldadura. Un soldador inactivo durante seis meses requiere una nueva prueba conforme a la Cláusula 8.3 de EN ISO 9606-1, incluso si su certificado no ha caducado.
Los procesos ambientales y auxiliares también están sujetos a escrutinio. La preparación de superficies antes de la soldadura debe cumplir ISO 8501-1 Sa 2.5 o equivalente, verificarse mediante comparación visual y documentarse. Los sistemas de extracción de humos deben cumplir EN 689 en cuanto a los límites de exposición en el lugar de trabajo, lo que requiere mediciones de caudal de aire, registros de eficiencia de filtros y registros de mantenimiento. Incluso la limpieza posterior a la soldadura, como el desbarbado de placas de nodos cortadas por láser, debe controlarse para evitar la introducción de microfisuras o entrada de hidrógeno. Equipos como la máquina desbarbadora de chapa RNS 800 deben funcionar dentro de parámetros validados (por ejemplo, velocidad de la banda abrasiva y presión de los rodillos) y mantener la uniformidad del radio R en todos los bordes para evitar puntos de concentración de tensiones.
La documentación de puesta en marcha debe estar estructurada, no simplemente recopilada. Debe incluir:
- Una declaración de conformidad firmada que haga referencia a EN 1090-1, EN 60204-1 y las normas armonizadas pertinentes;
- Documentación de control de producción en fábrica (FPC) que demuestre el cumplimiento continuo, no solo la configuración inicial;
- Registros de calibración de todos los instrumentos de medición utilizados en la verificación dimensional (por ejemplo, máquinas de medición por coordenadas y rastreadores láser);
- Cualificaciones de procedimientos NDT y certificaciones de inspectores conforme a EN ISO 9712;
- Evaluaciones de riesgos conforme a EN 12100 que cubran todas las secuencias automatizadas de soldadura.
Por último, tenga en cuenta que el marcado CE se aplica a la *máquina*, mientras que el cumplimiento de EN 1090-2 se aplica a la *capacidad de ejecución de la fábrica*. Una célula de soldadura robotizada con marcado CE no otorga automáticamente el cumplimiento de EN 1090-2; la fábrica debe demostrar que utiliza dicha célula dentro de un sistema FPC validado. Los evaluadores empresariales deben considerar el marcado CE como necesario, pero insuficiente. La evidencia decisiva reside en registros auditables y específicos del proyecto, no en certificados colgados en la pared.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje