




¿Cuánto más rápida es una máquina de taladrado 3D específica para vigas H frente a un centro de mecanizado CNC para lotes de menos de 50 piezas?
¿Cuánto más rápida es una máquina de taladrado 3D específica para vigas H frente a un centro de mecanizado CNC para lotes de menos de 50 piezas?
Sep 20, 2026
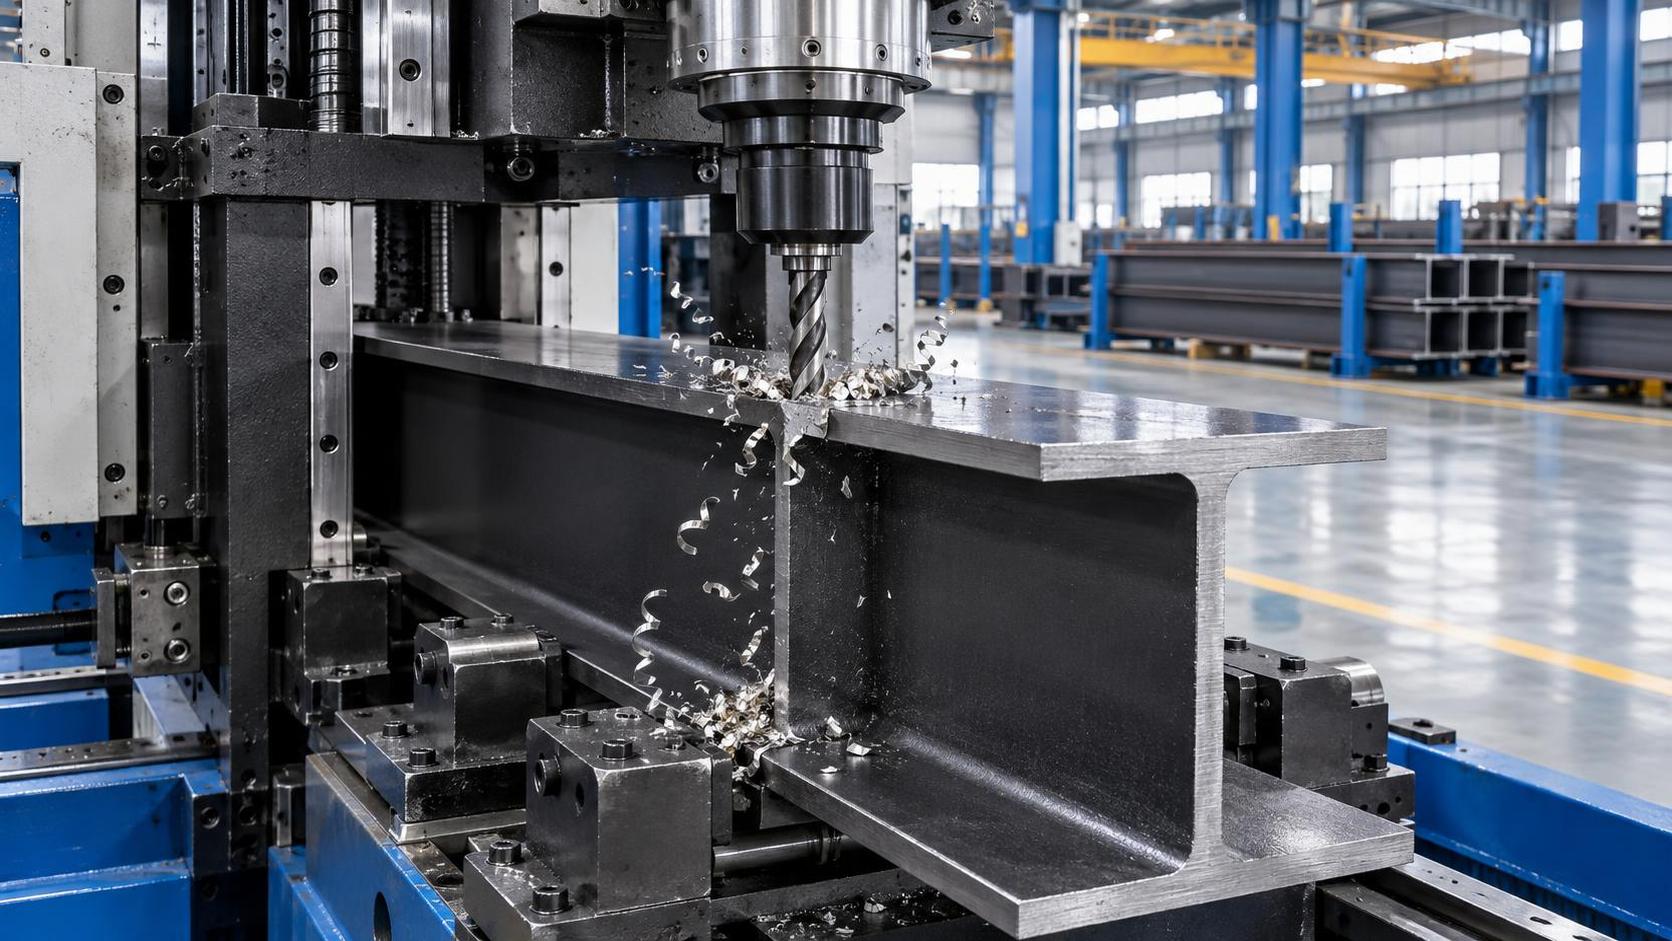
Cuando está en el taller, revisando una orden de trabajo para 32 vigas H —cada una con patrones únicos de agujeros en alas y alma— y el plazo de entrega es de cinco días laborables, la velocidad no es algo abstracto. Es la diferencia entre cotizar con confianza y añadir un margen de 48 horas *por si acaso*. Ahí es donde la disyuntiva real entre flexibilidad y velocidad se vuelve tangible, especialmente cuando los tamaños de lote se sitúan cómodamente por debajo de 50 piezas.
Los centros de mecanizado CNC de uso general son máquinas impresionantes. Fresan, taladran, roscan y mandrinan con alta repetibilidad en diversas geometrías de piezas. Pero pida a uno que procese una viga H —normalmente de 6–12 metros de longitud, con un peso de cientos de kilogramos, rigidez asimétrica y secciones transversales variables— y rápidamente encontrará fricciones operativas: reposicionamiento, alineación multieje, utillajes personalizados, recalibración de trayectorias de herramienta para cada orientación de la viga y palpado repetido para compensar la deriva térmica o la deformación del material. No son retrasos teóricos: son minutos que se acumulan entre preparaciones, cambios de herramienta y ciclos de verificación.
Las máquinas dedicadas de taladrado 3D para vigas H, en cambio, están diseñadas *en torno a* la geometría, no en torno a la trayectoria de la herramienta. Su cinemática presupone la presencia de un perfil I o H. El pórtico se desplaza a lo largo de la viga; el cabezal de taladrado gira y se inclina con precisión para alcanzar las caras de las alas, los centros del alma y los puntos de conexión angulados sin reorientar la pieza. Sin reprogramación del quinto eje. Sin diseño de utillajes personalizados para cada pedido. Sin nivelación manual ni alineación láser antes de cada operación. Simplemente cargar, sujetar, escanear (si está equipada) y ejecutar.
Cuantifiquemos esto, no con referencias de condiciones de laboratorio, sino con el rendimiento observado en fabricantes reales que utilizan ambas plataformas para trabajos idénticos de lotes pequeños (≤50 piezas):
- **Tiempo de preparación**: Un centro de mecanizado CNC promedia 42–68 minutos por viga para utillaje, establecimiento de referencias y verificación de la primera pieza. Una máquina dedicada de taladrado 3D para vigas H reduce este tiempo a 7–12 minutos, principalmente porque la sujeción está estandarizada, los bordes de referencia se detectan automáticamente y las posiciones de taladrado se definen directamente en el espacio de coordenadas de la viga (sin transformarse mediante múltiples desplazamientos de referencia).
- **Tiempo de ciclo por viga**: Para una viga típica H300×300×10×15 de 8 metros que requiere 42 agujeros (ala + alma), el ciclo medio solo de taladrado se reduce de 28–35 minutos en un CNC de 5 ejes a 9–13 minutos en una unidad dedicada, sin incluir la carga/descarga. No se trata solo de un movimiento de herramienta más rápido; implica menos desplazamientos rápidos, ninguna retracción del eje Z entre agujeros de distintas profundidades y capacidad simultánea de múltiples husillos en los modelos de gama alta.
- **Eficiencia del cambio de herramienta**: Los centros CNC dependen de sistemas ATC optimizados para fresas y brocas de distintos diámetros, pero cambiar una broca de 25 mm por una de 12 mm sigue requiriendo 4–6 segundos *por cambio*, y los lotes pequeños suelen requerir cambios frecuentes. Las máquinas dedicadas utilizan cabezales de taladrado modulares con herramientas preajustadas agrupadas por diámetro y rango de profundidad, lo que reduce la sobrecarga media de cambio de herramienta en aproximadamente un 70%.
- **Calificación de la primera pieza**: En plataformas CNC, 3 de cada 5 ejecuciones de lotes pequeños requieren al menos una iteración de retrabajo debido a desalineación o errores de palpado. Con compensación cinemática específica para vigas y posicionamiento integrado asistido por visión, las unidades dedicadas logran una precisión correcta a la primera de >98% en lotes inferiores a 50 piezas, reduciendo significativamente el tiempo del ciclo de control de calidad.
Nada de esto implica que los centros de mecanizado CNC estén obsoletos. Destacan al procesar familias de piezas mixtas, iteraciones de prototipos o componentes estructurales que requieren fresado de contornos además de taladrado. Pero para fabricación repetitiva centrada en vigas, incluso a volúmenes moderados, la máquina dedicada no es un producto “de nicho”. Es una economía ajustada con precisión.
Ese ajuste va más allá del control de movimiento. Considere la estabilidad térmica: las vigas H absorben y retienen el calor de forma desigual. La rígida base de hierro fundido de un CNC general compensa bien las piezas pequeñas, pero a lo largo de un recorrido de 10 metros, las fluctuaciones ambientales afectan a la precisión posicional más de lo que muchos creen. Las máquinas dedicadas integran codificadores lineales con compensación de temperatura *a lo largo del eje de la viga*, tomando como referencia la propia pieza en lugar del bastidor de la máquina. De igual modo, sus sistemas de sujeción aplican presión distribuida y programable, no solo una fuerza de agarre bruta, para minimizar la distorsión durante el taladrado. Esto importa cuando las tolerancias se ajustan a ±0.3 mm en la posición de los agujeros o ±0.5° en las características angulares.
Y ya que hablamos de precisión, hablemos de la preparación aguas arriba. Una viga H perfectamente taladrada solo es tan buena como su planitud y rectitud. Un material deformado o combado introduce un error acumulativo, incluso con palpado avanzado. Por eso los fabricantes con visión de futuro combinan líneas de taladrado dedicadas con soluciones de aplanado de precisión como la máquina niveladora de placas, que aplica una deformación controlada y progresiva para eliminar tensiones residuales y lograr una planitud uniforme en placas de espesor medio a grueso. Su accionamiento electrohidráulico permite un ajuste preciso de la separación entre rodillos, algo fundamental al preparar las superficies de las alas antes del taladrado. Sin esa uniformidad de base, incluso la broca más rápida no proporcionará un ensamblaje fiable en las etapas posteriores.
Por supuesto, el ROI no se trata solo de velocidad, sino de previsibilidad. Al cotizar, los evaluadores técnicos no solo calculan minutos por pieza; también evalúan la variación. El tiempo de ciclo de un centro CNC puede variar ±18% según la experiencia del operador, el historial de desgaste de las herramientas o la humedad ambiental que afecta a la viscosidad del refrigerante. La variación de una máquina dedicada se mantiene sistemáticamente por debajo de ±3%, gracias al control de presión en circuito cerrado, algoritmos de avance adaptativo vinculados a la retroalimentación de par en tiempo real y flujos de trabajo estandarizados integrados en la HMI.
Esta consistencia también transforma la dinámica laboral. Los operadores formados en plataformas CNC dedican un tiempo considerable a interpretar código G, gestionar bibliotecas de herramientas y resolver desajustes de sistemas de coordenadas. Con las máquinas dedicadas de taladrado 3D para vigas H, la lógica de la interfaz se corresponde directamente con la terminología de fabricación: “parte superior del ala”, “línea central del alma”, “patrón escalonado”, lo que reduce la carga cognitiva y acorta el tiempo de adaptación del personal nuevo.
Wuxi Samgins International Trade Co., Ltd. ha apoyado a fabricantes de todo el Sudeste Asiático, Europa y América en esta transición, no impulsando equipos, sino alineando la capacidad de las máquinas con los verdaderos puntos críticos del flujo de trabajo. Nuestras soluciones de taladrado de vigas H con certificación CE se integran perfectamente con las líneas existentes de corte, soldadura y acabado y, fundamentalmente, cuentan con el respaldo de un servicio conforme a ISO9001, que incluye puesta en marcha in situ, validación de procesos y capacitación avanzada de operadores.
Por tanto, si su evaluación depende de si *vender soluciones de máquinas de taladrado 3D para vigas H* o especificarlas, no está eligiendo entre dos máquinas. Está eligiendo entre gestionar la complejidad e ingeniería de flujo. Entre reaccionar a la variabilidad y eliminarla desde el diseño. Entre cotizar con cautela y cotizar con confianza.
Porque en la fabricación estructural de lotes pequeños, la velocidad no se mide solo en RPM del husillo. Se mide en la rapidez con la que pasa de la revisión del plano a una pieza verificada, en el poco tiempo que dedica a explicar retrasos a su cliente y en la fiabilidad con la que su equipo termina el turno sabiendo que el programa de mañana no se desmoronará antes del desayuno. Ese tipo de velocidad no solo ahorra minutos. Se acumula en reputación, pedidos recurrentes y la confianza silenciosa que proviene de saber que su equipo no solo cumple las especificaciones, sino que las anticipa.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje